 化学プラント大全
※本記事の参考文献には、Amazonアソシエイトのリンク(アフィリエイト広告)を含みます。
配管のフランジの下から錆汁がにじんでいる。定期修理の肉厚測定で、エルボの外側だけが薄くなっていた。保温を外したら、配管の下面が錆でえぐれていた。現れ方はばらばらですが、原因をたどると、配管の壊れ方はいくつかの型に分けられます。
型が分かれば、次に見る場所と検査の方法が決まります。反対に、型を決めずに「とりあえず肉厚を測る」と、割れや保温の下の腐食のように、肉厚測定では見つからない壊れ方を見逃します。
この記事は、配管の損傷を診断するときの入口です。腐食・侵食・割れ・疲労・外面劣化の5つについて、配管のどこに現れ、どうやって見つかり、どの記事で詳しく調べればよいかを整理します。腐食が起こる電気化学的な仕組みと防食設計は配管の腐食メカニズムと防食設計で詳しく説明しているので、ここでは見分けるのに必要な要点だけを書きます。
この記事の結論
- 配管の漏れや減肉は、腐食・侵食・割れ・疲労・外面劣化の5つに分けてから原因を探します。
- 壊れ方ごとに現れやすい場所が決まっています。 侵食は流れが曲がる・絞られる所とその下流、疲労は小口径分岐の付根や溶接部、外面劣化は保温の継ぎ目やサポートまわりです。
- 肉厚測定で見つかるのは減肉だけです。割れは厚さが減らないので、探傷しないと見つかりません。
- FAC(流れ加速腐食)は平均流速が低くても起こります。「流速が低いから大丈夫」とは言えません。
- 保温の下は、水が入りやすく抜けにくい場所です。 外から見えないまま進み、漏れて初めて気づくことがあります。
目次
- 1. まず結論:壊れ方を5つに分け、場所で見当をつける
- 2. 現場で何が起きるか:ピンホールで済む壊れ方と、破裂する壊れ方
- 3. 腐食:全体に減るか、一点に集中するかで管理が変わる
- 4. 侵食:流れが曲がる・絞られる所とその下流が薄くなる
- 5. 割れ:厚さが減らないまま進む
- 6. 疲労:振動と温度変化の「回数」で壊れる
- 7. 外面劣化:保温の下とサポートまわり
- 8. どう見つけるか:外観・肉厚測定・探傷・漏れ
- 9. 例:肉厚の記録から腐食率を出す、にじみから型を絞る
- 10. 設計ノート:配管の担当が決めることと、防食の専門に渡すこと
- 設計レビューで聞く5問
- 製造・保全で確認する5点
- まとめ
- 関連記事
- 参考文献
1. まず結論:壊れ方を5つに分け、場所で見当をつける
配管技術の教科書では、配管の破損・破壊を、延性破壊(降伏や破断)、脆性破壊、疲労破壊、座屈、腐食・浸食に分けています。このうち延性破壊や座屈は、内圧に対する肉厚や支持の設計で防ぐものです。運転を続けている配管の漏れや減肉を診断するときに主に扱うのは、疲労と腐食・侵食です。
そこで、腐食・侵食を「どこを見るか」が違うものに分け直し、次の5つで考えると見通しがよくなります。
| 壊れ方 | 何が起きているか | 現れやすい場所 | 主な見つけ方 |
| 腐食 | 水が介在する電気化学反応で金属が溶ける。全体に減るか、一点に集中するか | 塩化物のある系のステンレス鋼、フランジのガスケット面、異種金属の継ぎ目、流れのない低部や行き止まり | 肉厚測定、開放点検、にじみ |
| 侵食 | 流れ・液滴・気泡の衝突や、保護皮膜の溶解で削られる | エルボの外側、ティーの合流部、弁・オリフィスの下流、レジューサ、液がフラッシュする所 | 位置を狙った肉厚測定 |
| 割れ | 腐食と引張応力、水素、溶接の熱影響で亀裂が進む | 溶接部とその熱影響部、曲げ加工部、保温の下のステンレス鋼外面 | 探傷、にじみ |
| 疲労 | 振動や温度変化の繰返しで亀裂が進む | 小口径分岐の付根、ソケット溶接部、ねじ部、シューなどの溶接部 | 振動の確認、探傷 |
| 外面劣化 | 雨水・結露・塩分で外から腐食する。こすれて摩耗する | 保温外装の継ぎ目、サポートやハンガの貫通部、配管とサポートの接触部 | 外観、保温を外した点検 |
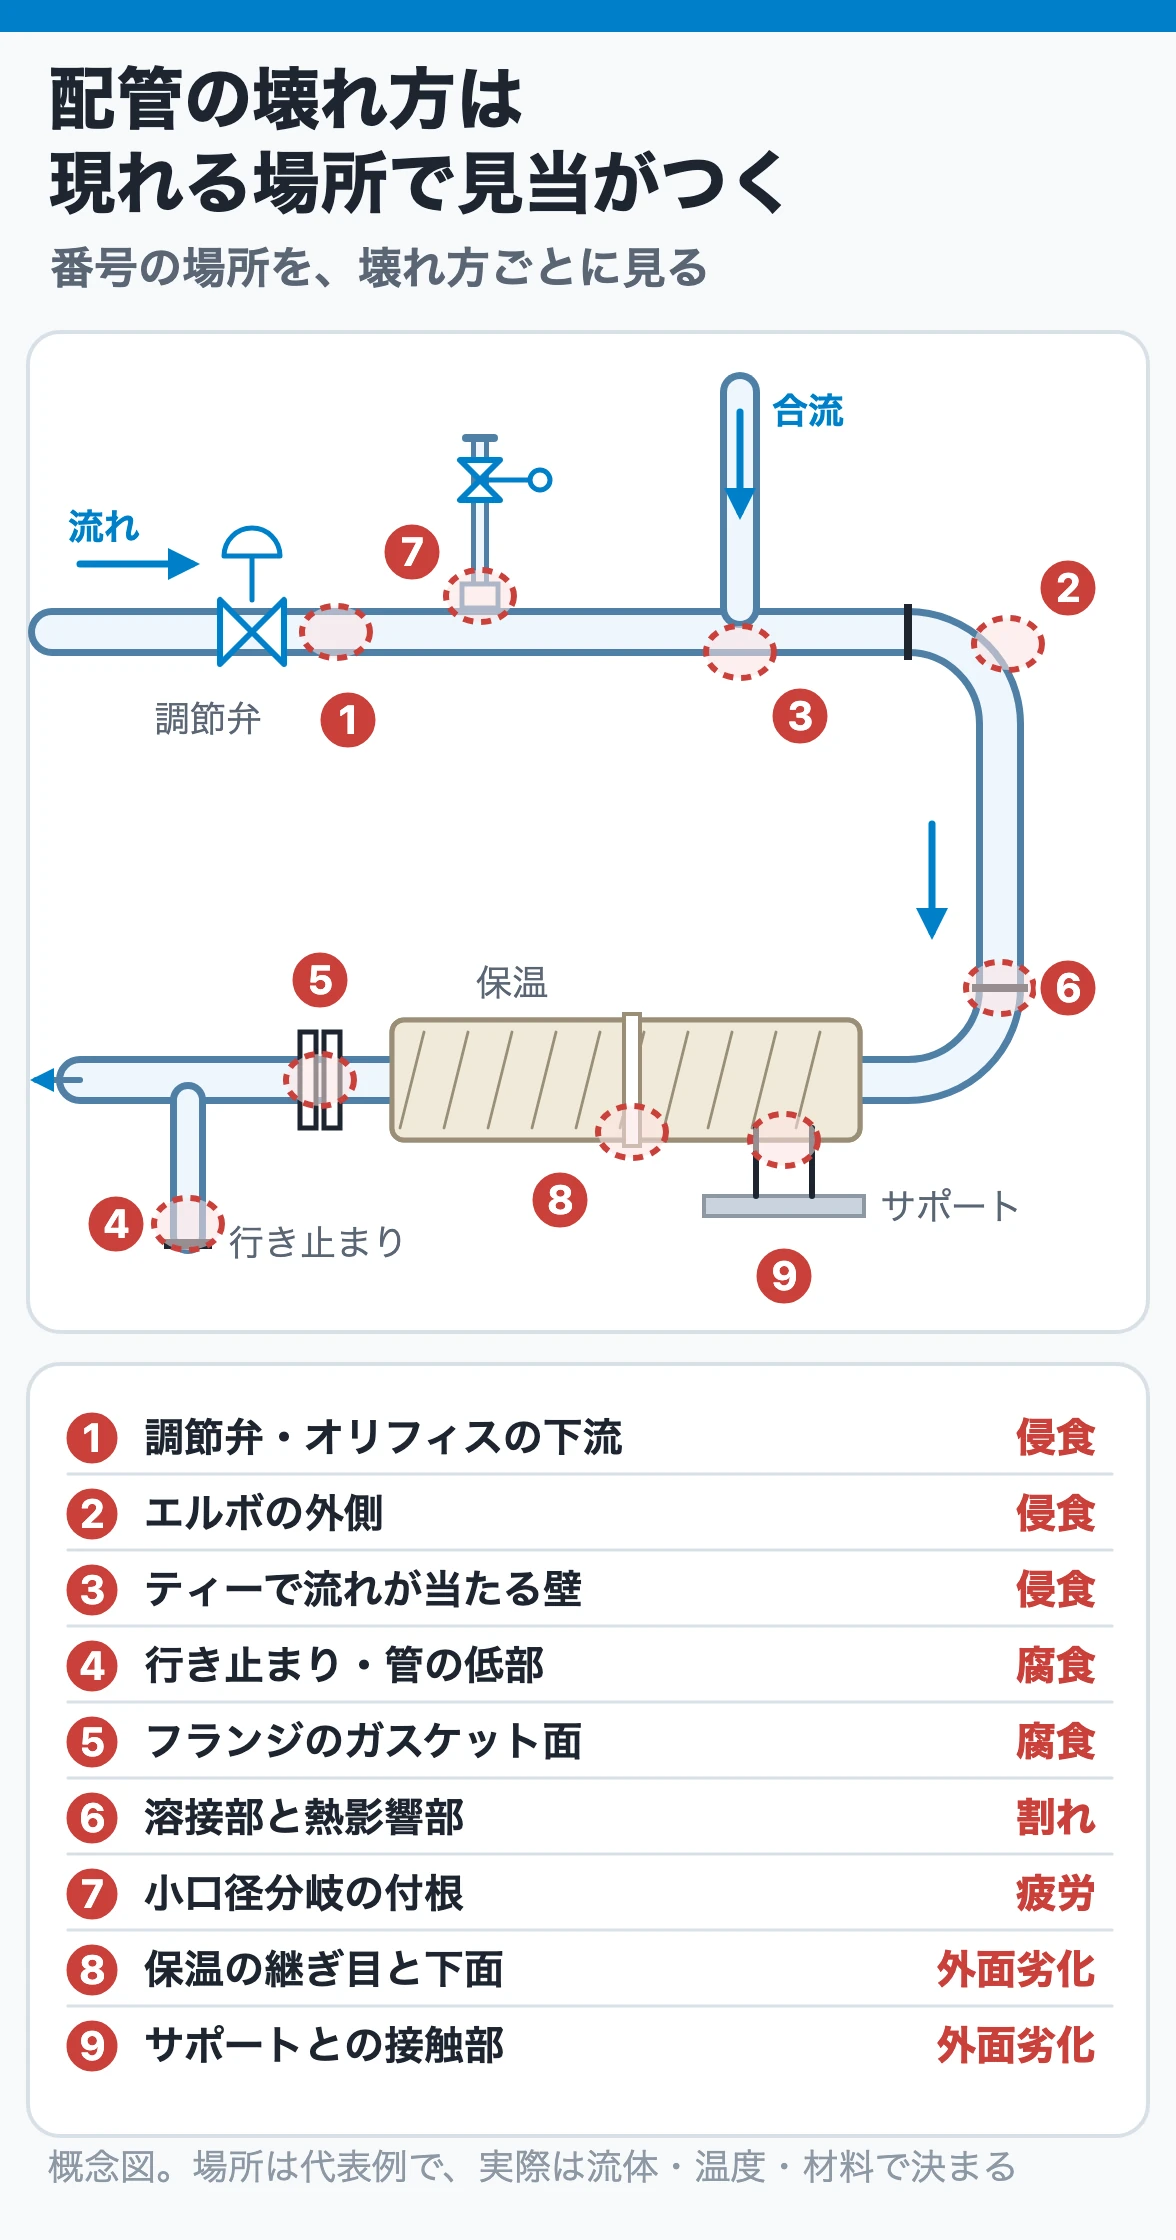
図は、1本の配管系統のなかで、それぞれの壊れ方がどこに現れやすいかを示したものです。同じ「漏れた」でも、壊れ方によって見る場所と検査の方法が違います。 漏れを見つけたら、まず場所を記録し、この表のどの型に当たりそうかを考えてから次の手を決めます。
5つの型はきれいに分かれるわけではありません。応力腐食割れは腐食と応力が重なった割れで、孔食やすき間腐食が起点になることもあります。エロージョンと腐食が同時に進むと、それぞれ単独のときより大きな損傷になることもあります。ここでの分類は原因を1つに決めるためではなく、次にどこを、何で調べるかを決めるための道具だと考えてください。
2. 現場で何が起きるか:ピンホールで済む壊れ方と、破裂する壊れ方
壊れ方によって、漏れ方も違います。
- 孔食:点状に深く進むので、漏れは小さなピンホールから始まります。肉厚の薄いオーステナイト系ステンレス鋼管では、使い始めてから短期間で貫通孔ができることも珍しくないとされています。
- 広い範囲の薄肉化:配管の広い範囲が一様に薄くなると、ピンホールではなく破裂や大量の漏えいになりやすくなります。硫化腐食で薄くなった配管が破裂した例はシェブロン・リッチモンド製油所の配管破裂・火災で解説しています。
- FAC:1986年に米国サリー原子力発電所で給水管が、2004年には美浜3号機で復水管が、FACによる減肉で破断しています。
- 割れ:厚さが減らないまま進み、にじみや漏れで初めて見つかることがあります。
- 疲労:振動する小口径の分岐管が、付根の溶接部から割れます。
- 保温材下腐食:保温の下で進み、漏れ出してから気づくことがあります。
漏れの量だけで緊急度を判断しないでください。 小さなにじみでも、その周りが広く薄くなっていれば、保温を外す作業やクランプで押さえる作業をきっかけに、漏れが一気に大きくなることがあります。漏えいを見つけたときの応急措置や隔離は、事業所の手順に従います。そのうえで、この記事の5つの型のどれに当たりそうかを、保全や設備の担当者に伝えてください。流れない・揺れる・音がするなど、漏れ以外の症状も含めて原因を絞るときは配管トラブルの逆引きを使ってください。
3. 腐食:全体に減るか、一点に集中するかで管理が変わる
配管で起こる腐食の多くは、水が介在する電気化学的な腐食です。金属の表面に電位の低い部分(アノード)と高い部分(カソード)ができ、アノード側の金属が溶けていきます。仕組みの詳細は配管の腐食メカニズムと防食設計を参照してください。
診断で最初に見分けたいのは、全体がほぼ一様に減る全面腐食か、一点に集中する局部腐食かです。
- 全面腐食(均一腐食):通常見られるさびで、表面全体がほぼ一様に減ります。減る速さが分かれば、腐れ代(腐食しろ)で寿命を見込めます。肉厚の決め方は配管の必要肉厚を計算するを参照してください。
- 孔食:塩化物イオンを含む液の中で、不動態皮膜をもつ金属(オーステナイト系ステンレス鋼など)に深い孔ができます。孔の中が酸性になって、腐食が自分で加速します。海水には18-8オーステナイト系ステンレス鋼の配管を避けるのが対策の一つです。
- すき間腐食:塩化物のある液の中で、フランジ継手のガスケットと金属のすき間のような狭い所で起こります。ステンレス鋼だけでなく、アルカリ性の環境で不動態化している炭素鋼でも起こります。密着性がよく、塩化物を含まないガスケットを使うのが対策です。
- 異種金属接触腐食:炭素鋼とステンレス鋼のように電位の違う金属が液の中でつながると、電位の低い炭素鋼側が速く腐食します。絶縁フランジで電流の回路を断つのが対策ですが、配管サポートやアンカボルトがコンクリート内の鉄筋に触れて、別の電流の通り道ができていることがあります。
- 堆積物の下・流れのない所の腐食:スライムや沈殿物が部分的に溜まった配管では、その下で腐食性物質が濃縮して速く腐食します。撤去した機器の跡に残った行き止まり(デッドレグ)も、腐食や凍結の問題を起こしやすい場所です。
- 微生物腐食:硫酸塩還元菌などの活動で促進される腐食で、事例が多いのは通気の乏しい土の中の埋設配管です。
局部腐食は、平均の減肉量が小さくても一点で貫通します。 肉厚測定の点が孔から外れれば、測定値は健全に見えます。孔食・すき間腐食・微生物腐食の現象論は腐食メカニズムの体系的分類と現象論、ステンレス鋼の材料選定はステンレス・高合金配管の選び方が正本です。
4. 侵食:流れが曲がる・絞られる所とその下流が薄くなる
流れがかかわる減肉には、性質の違う2つがあります。
- FAC(流れ加速腐食):炭素鋼の表面にできる保護皮膜(マグネタイト)が、流れに接する面から溶けて運び去られ、減肉が進みます。かつてはエロージョン・コロージョンと呼ばれていました。「削られる」のではなく「溶けて流される」現象で、温度(150〜180℃付近で最大)、pH、溶存酸素、材料のクロム量に強く左右されます。
- エロージョン:調節弁・玉形弁・バタフライ弁やオリフィスで絞られて減圧し、液の一部がフラッシュ(気化)して流速が上がり、流路の急変でできた渦や乱れが金属をえぐります。減圧比が大きいとき、液温が飽和温度に近いときに起こりやすくなります。高速の液滴が壁に当たる液滴エロージョン、気泡がつぶれる衝撃によるキャビテーション・エロージョン、砂やスラリーによる摩耗もこの仲間です。
FACで押さえておきたいのは、平均流速が低くても、流路の形によって壁の近くの乱れが大きいとFACが起こることです。そのため、FACには「この流速以下なら起こらない」という臨界流速はないと考えられるようになってきました。効くのは平均流速ではなく、壁の近くの乱れです。
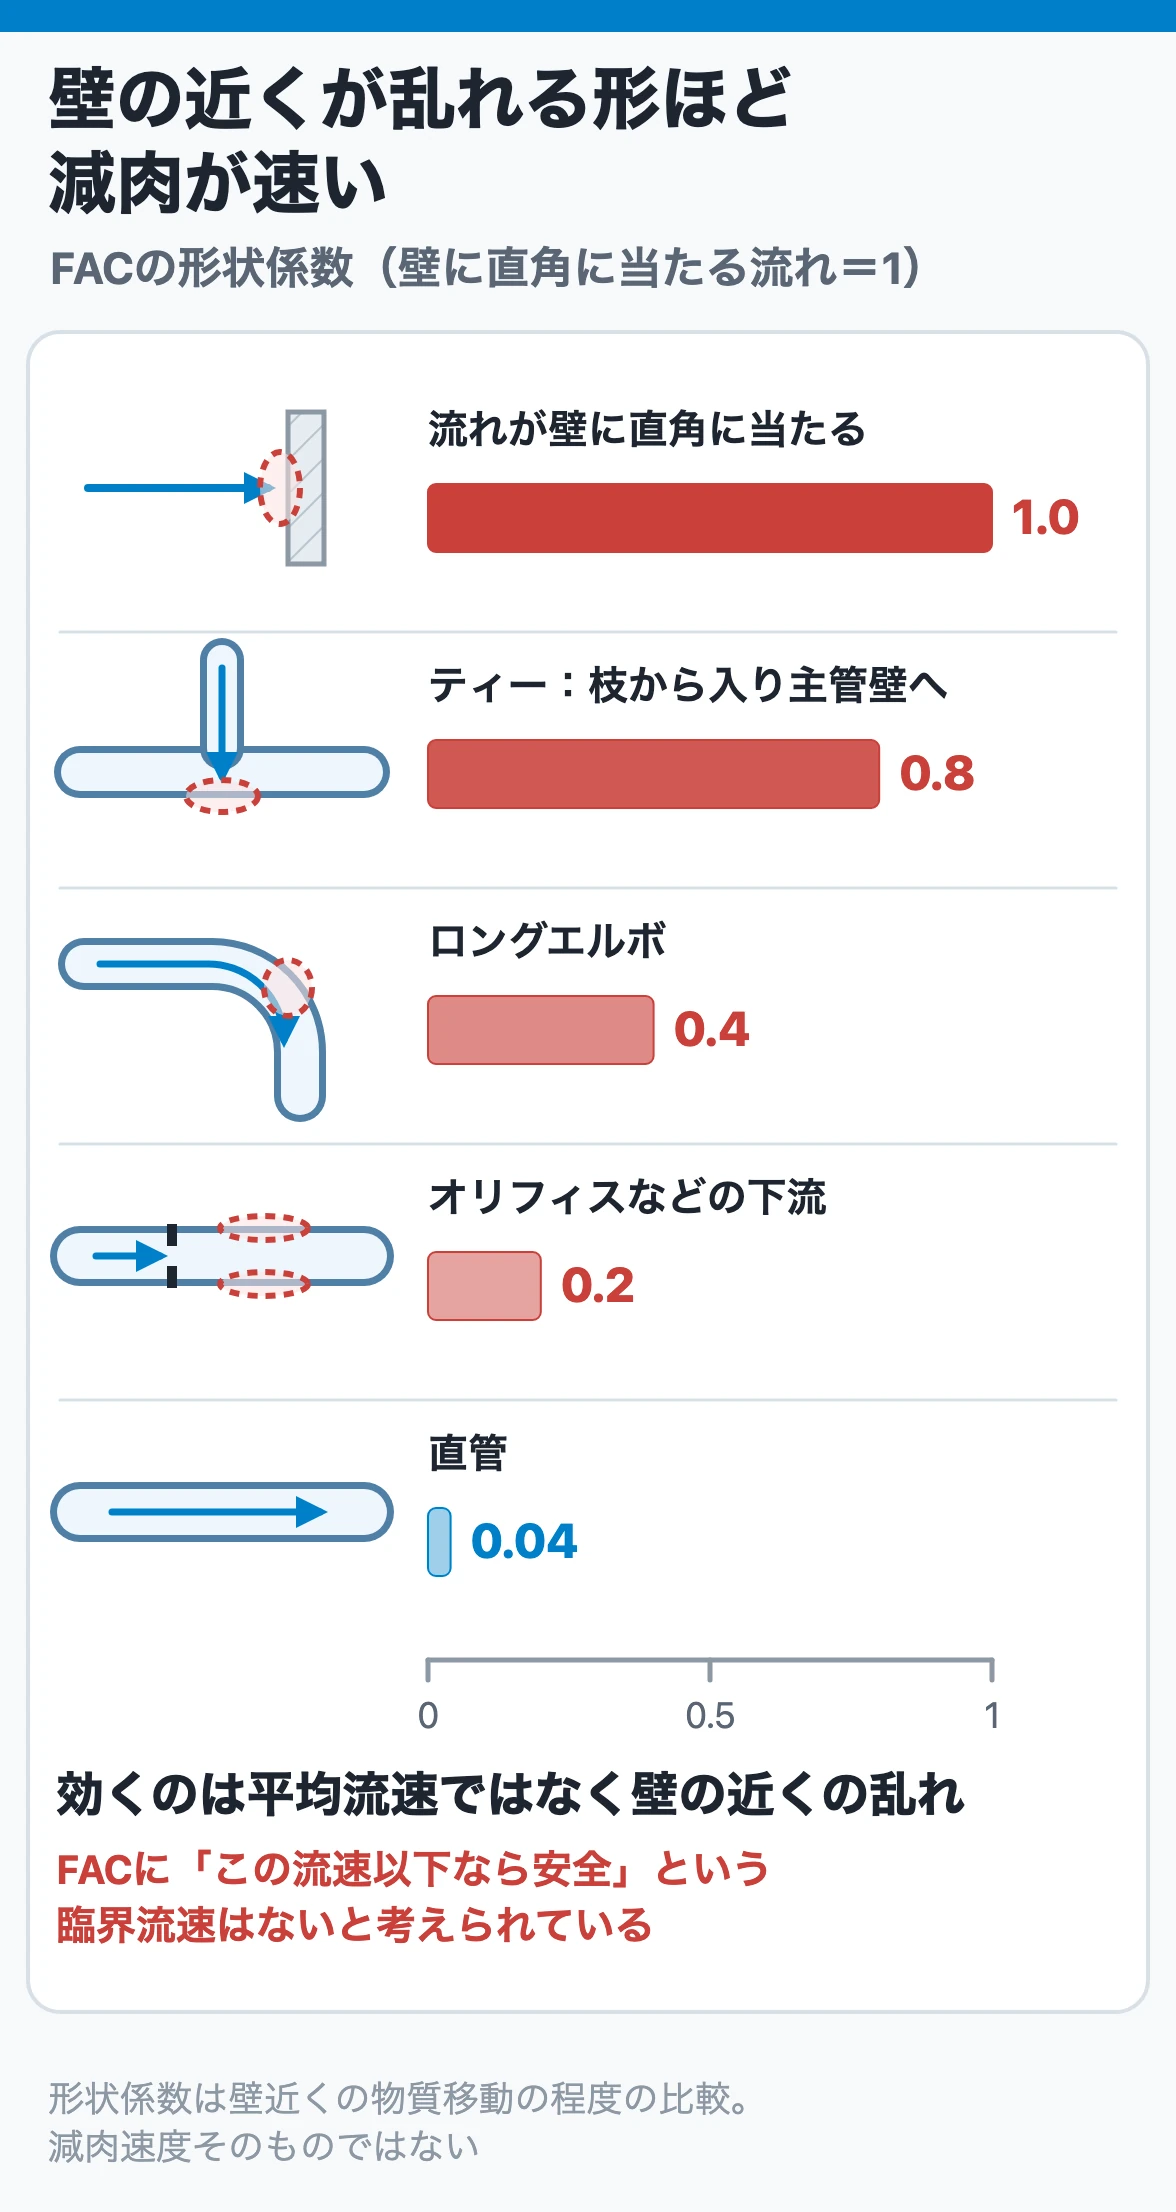
この「壁の近くの乱れ」を形ごとに比べたのが形状係数で、流体が壁に直角に当たるときを1とし、1に近いほど減肉が激しいと読みます。枝管から入った流れが主管の壁にぶつかるティーは0.8、ロングエルボは0.4、オリフィスなどの下流は0.2、直管は0.04とされています。直管ばかり測っていても、FACはなかなか見つかりません。
配管の肉厚測定の箇所は、おおむね次の基準で選びます。
- 流れの方向が急に変わる所(ベンド部など)
- 弁、オリフィスなどの下流
- 流速が急に速くなる所(レジューサ部など)
- 管の低部
- 液がフラッシュする所
測定は、少なくとも2方向から行います。
エロージョンの対策は、弁箱だけでなく、下流のレジューサ・エルボ・ティーなどの継手と管までクロムモリブデン鋼にすることや、多孔の円筒で流れのエネルギーを分散させるケージ形の調節弁を使うことです。弁だけ材質を上げても、次に薄くなるのは下流の配管と継手です。 流速の決め方は配管流速の決め方、調節弁のキャビテーション・フラッシングは調節弁の選定とサイジング、スラリーによる摩耗は二相流・スラリー配管の設計入門、蒸気・ドレン配管は蒸気・ドレン配管とスチームトラップを参照してください。
5. 割れ:厚さが減らないまま進む
割れの怖さは、減肉を伴わずに進むことです。
- 応力腐食割れ(SCC):オーステナイト系ステンレス鋼では、材料・環境・応力の3つの条件がそろって初めて起こることが知られています。孔食やすき間腐食を起点に結晶粒の中を進む粒内割れと、溶接の熱影響部で鋭敏化した結晶粒界に沿って進む粒界割れがあります。引張応力は、外力だけでなく溶接や曲げ加工の残留応力からも生じます。塩化物イオンは、海水や水道水のほか、保温材中の塩化物が雨水に溶けて配管の外面で濃縮される場合があります。
- 溶接部の割れ:オーステナイト系ステンレス鋼の溶接熱影響部では、約800〜850℃に加熱された領域の結晶粒界にクロム炭化物ができ、クロムが欠乏します(鋭敏化)。腐食環境ではここから粒界腐食や割れが進みます。低炭素のSUS304L・SUS316Lを使うのが対策の一つです。溶接ビードと母材の境界(止端部)も、繰返し応力による疲労割れの起点になります。
- 水素による割れ:鋼に入り込んだ水素が、特に硬い鋼を脆くし、引張応力がかかっていると割れを起こします。硫化水素を含む環境では、硫化物が水素の侵入を助けます。
割れの点検では、溶接部、溶接周辺の熱影響部、過大な応力の生じやすい所、ねじ部をよく見ます。割れは肉厚測定では見つかりません。 浸透探傷(PT)、磁粉探傷(MT)、超音波探傷など、割れを見る方法を使います。どの方法で何が見つかるかは非破壊検査の使い分け、ステンレス鋼の鋭敏化とL材はステンレス鋼の選び方、保温下の外面SCCの防止は腐食対策の実践を参照してください。溶接と非破壊検査を工程のどこで行うかは配管製作と現地施工で説明しています。
6. 疲労:振動と温度変化の「回数」で壊れる
疲労は、1回ではなんともない大きさの応力が、何度も繰り返されて亀裂になる壊れ方です。配管では次の3つを分けて考えます。
| 種類 | 何が繰り返すか | 配管での例 |
| 高サイクル疲労 | 配管振動による曲げ応力 | ポンプや圧縮機の近く、流れで揺れる配管 |
| 低サイクル疲労 | 起動・停止のたびの熱膨張・収縮を拘束して生じる曲げ応力 | 高温配管の機器ノズル近くや、拘束の強い部分 |
| 熱疲労(熱衝撃) | 断続的な急冷と加熱の繰返しによる局部的な引張応力 | 高温の配管に冷たい流体が断続的に当たる所 |
振動の怖さは回数です。10Hzの振動でも、1年間に約3.2×10⁸回繰り返します。鉄鋼材料では、応力の振幅と破壊までの回数の関係(S-N曲線)が10⁷回あたりで水平になり、その振幅より小さければ疲労破壊しない限界(疲労限度)があります。小さな揺れでも、応力の振幅が疲労限度を超えていれば、回数が積み重なって割れます。 腐食環境では、割れに至るまでの回数が少なくなり、疲労限度のような下限もなくなります(腐食疲労)。
振動による割れが集まりやすいのは、次のような所です。
- 小口径の呼出管(ベント・ドレン・計器取出し)の付根
- フランジの溶接部、シューの溶接部
- 小口径管とソケット式カップリングの溶接部
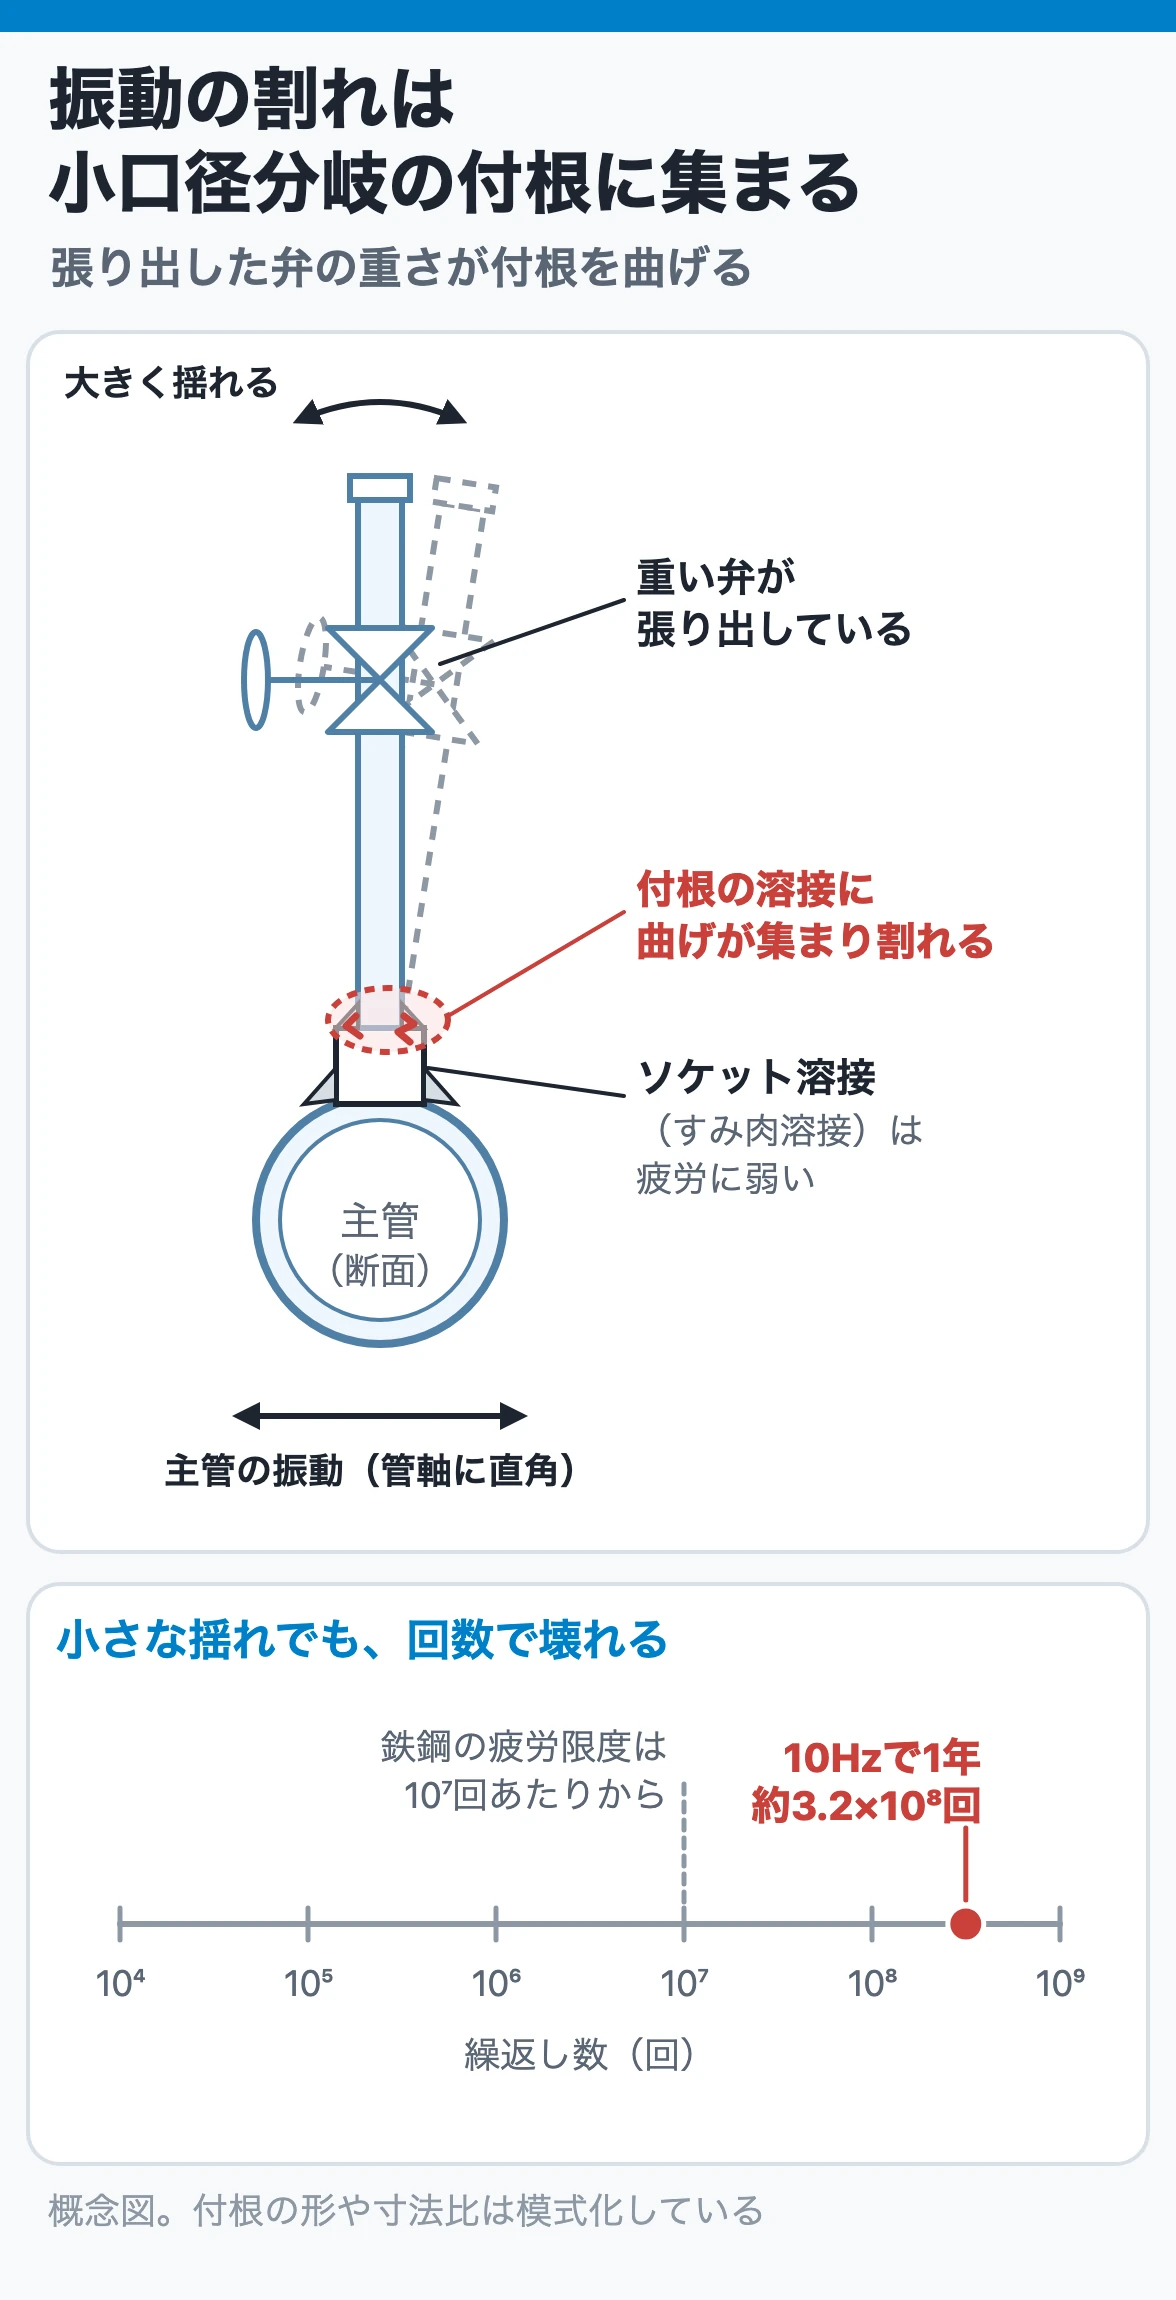
小口径の配管には、管をソケットに差し込んでまわりをすみ肉溶接するソケット溶接が使われます。すみ肉溶接は溶着金属の形の不連続が大きく、一般に突合せ溶接より疲労に弱い継手です。主管が揺れ、その上に重い弁が張り出していると、曲げが付根の溶接部に集まります。
配管の振動を見つけたら、溶接部、ねじ部、容器のノズル部などの弱い所に割れがないか、またバンドやサポートとの接触部が摩耗していないかを点検します。振動そのものを止めるには、励振源と共振の有無を先に切り分けます。切り分けの手順は配管振動の原因を切り分けるで解説しています。設計では、機械振動と配管の固有振動数との共振を避けるようにサポートの間隔を調整したり、固定バンドなどで拘束したりします。起動・停止による低サイクル疲労の考え方は配管応力の基礎を参照してください。立上げで温度を急に変えない暖機・昇圧の操作は配管の試運転と立上げで説明しています。
7. 外面劣化:保温の下とサポートまわり
配管の外面は、雨水、結露、飛来する塩分にさらされています。外面の劣化で最も見落とされやすいのが、保温材下腐食(CUI)です。
屋外配管の保温の下で腐食が進みやすいのは、次の条件が重なるからです。
- 保温があるので、管の外表面を点検できない
- 保温外装の継ぎ目は、施工のしかたや経年で完全には防水できていないことがあり、雨水や海水の飛沫が入る
- 入った水は保温に覆われているので、蒸発するまで時間がかかる
- 管の外面にできた錆は層状で、すき間に入った水がなかなか乾かない
- 保温に入った水の温度が70〜100℃のとき、反応が最も進みやすい
保温材の中の塩素イオンが雨水で溶け出し、乾いたり濡れたりを繰り返すうちに濃縮されます。その先は材料で分かれ、オーステナイト系ステンレス鋼では外面の応力腐食割れ、炭素鋼・低合金鋼では塩化鉄の加水分解でpHが下がって腐食が進みます。 ケイ酸カルシウム保温材は元来アルカリ性なので、ロックウールやグラスウールに比べて腐食の進み方は遅いとされています。
CUIは熱い配管だけの問題ではありません。 機器の温度が低く空気中の水分が結露する保冷配管でも起こります。保温の内側に施したスチームトレースの継手からの漏れも、外面腐食の原因になります。
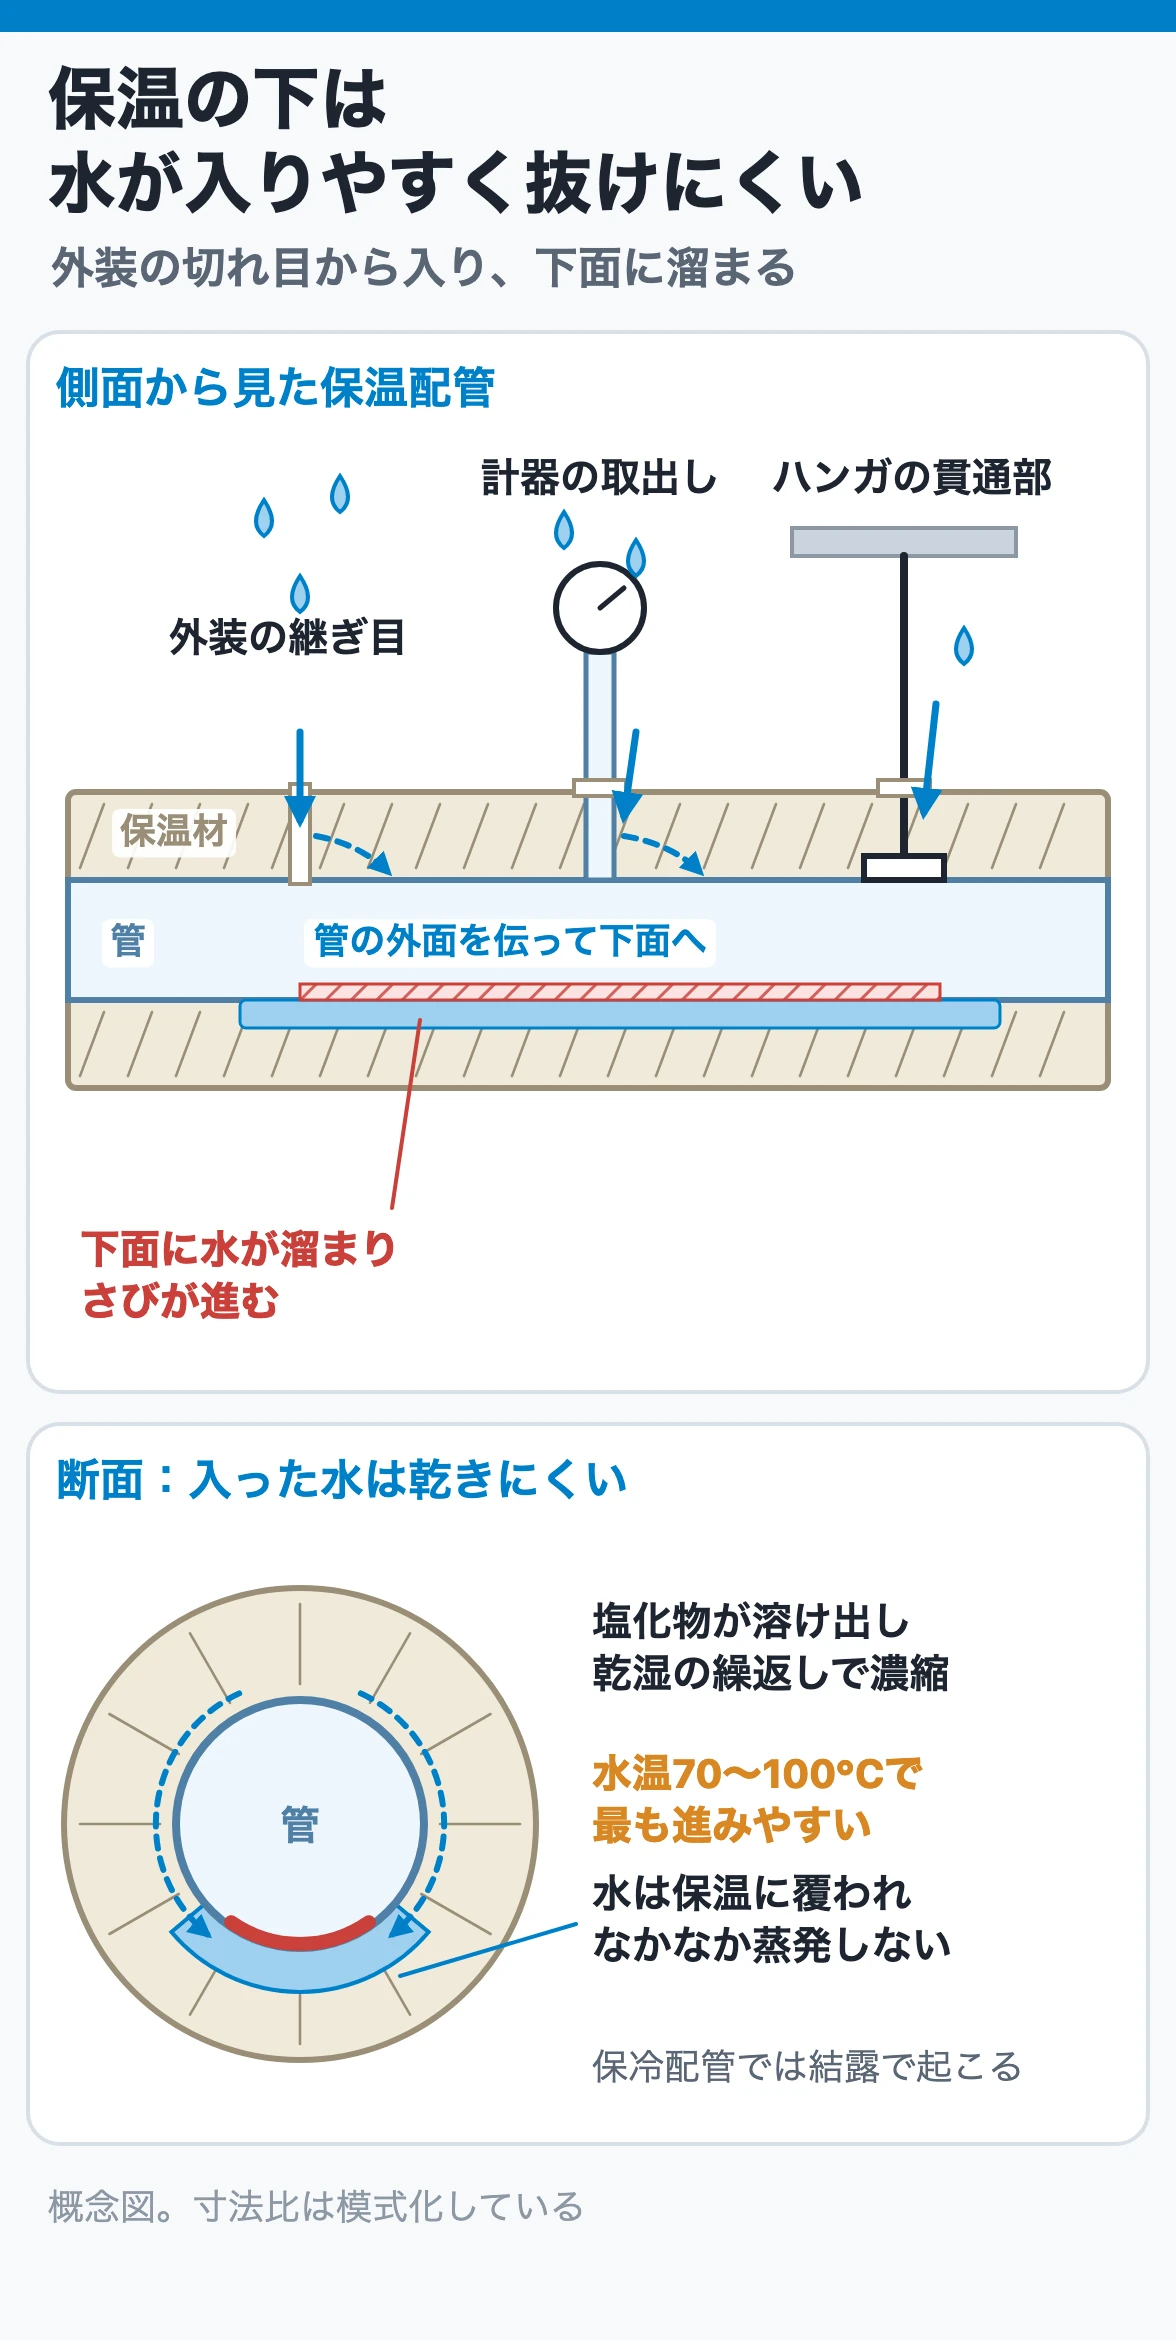
雨水が入りやすいのは、保温の外装が途切れる所です。ハンガのクランプ、サポート用のUボルト、ラグ、圧力計などの取出し、弁、フランジの保温の切れ目は、CUIの起こりやすい箇所として重点的に定期検査の対象にし、検査のピッチと項目を決めておきます。屋外の炭素鋼・低合金鋼の保温配管には、配管外面に防錆塗装をしておくのが基本です。外装の継ぎ目のシール、外装の下側の水抜き孔も、入った水を溜めないための手当てです。
保温のない配管では、大気腐食と、サポートまわりの劣化を見ます。
- 大気腐食:炭素鋼は、相対湿度50〜70%で腐食が進むのが一般的とされています。日本ではありふれた湿度です。海に近い所では飛来塩分で腐食が激しくなります。塗装の不良や浮きが、外面腐食の入口になります。
- サポートまわり:振動する配管では、バンドやサポートとの接触部が摩耗します。配管がサポートに乗る接触面は、こすれて塗装が傷みやすく、水も抜けにくい場所です。外れたサポートや、内面が腐食した支持用のパイプ(サポートレッグ)がないかも見ます。
屋外設備の点検では、保温材やその濡れた部分からしみ出した錆汁、保温材の欠落、水が入った形跡、塗装の不良や浮きを確かめます。CUIの詳細は腐食メカニズムの体系的分類と現象論、サポートの選び方は配管サポートの選び方を参照してください。
8. どう見つけるか:外観・肉厚測定・探傷・漏れ
見つけ方は、大きく4つです。
- 外観:日常の巡回で、にじみ、錆汁、保温の濡れや変色、外装の破れ、目に見える振動、外れたサポートを見る
- 肉厚測定:超音波厚み計で、決めた点(ゲージポイント)の厚さを継続して測り、減る速さ(腐食率)を出す。装置を運転しながら行う検査(OSI)と、停止して開放する検査(SDI)を組み合わせる
- 探傷:割れを見るための浸透探傷・磁粉探傷・超音波探傷など
- 漏れ:どの検査もすり抜けたときに最後に現れるサイン
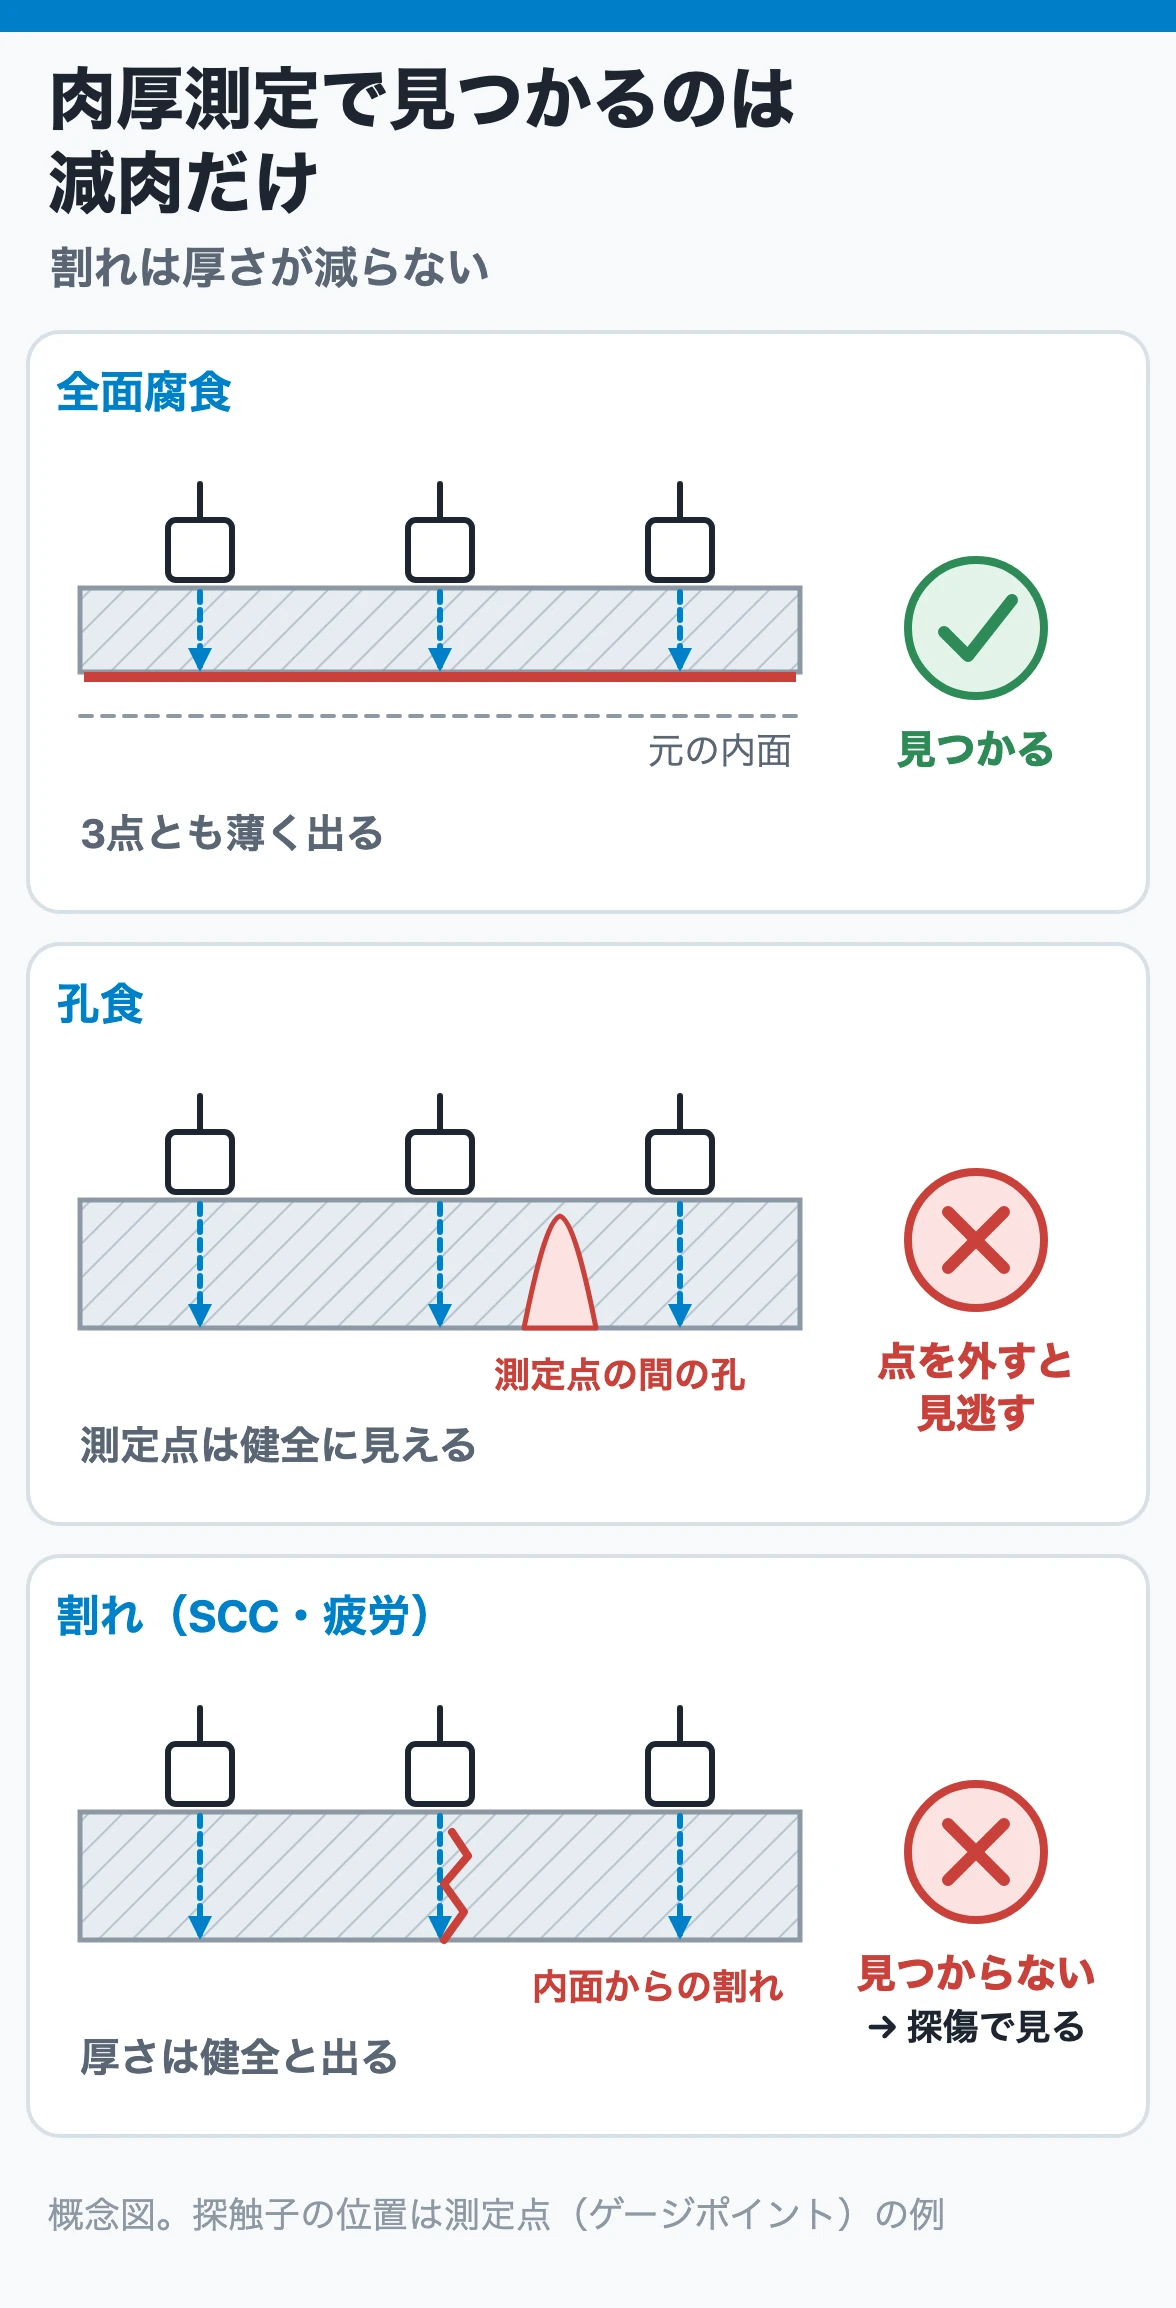
壊れ方と見つけ方の相性をまとめると、次のようになります。
| 壊れ方 | 肉厚測定で見つかるか | 向いている見つけ方 |
| 全面腐食 | 見つかる | 同じ点の厚さの推移から腐食率を出す |
| 局部腐食(孔食・すき間腐食) | 点を外すと見逃す。すき間の中は分解しないと見えない | 開放点検、分解時の目視、測定点の密度を上げる |
| 侵食・FAC | 位置を狙えば見つかる | エルボ外側・ティー・弁やオリフィスの下流を狙った測定 |
| 割れ(SCC・溶接部・水素) | 見つからない(厚さが減らない) | 探傷、にじみの確認 |
| 疲労 | 見つからない | 振動の確認と、付根・溶接部の探傷 |
| 保温材下腐食 | 保温越しでは難しい | 保温を外した目視と測定、濡れや錆汁の兆候 |
肉厚測定で見つかるのは、減肉を伴う壊れ方だけです。 割れと疲労は、厚さの記録がいくら健全でも否定できません。肉厚の測定点は、流れがかかわる減肉には効きますが、測定点の置き方そのものが見逃しを生むこともあります。前述のシェブロン・リッチモンド製油所の例では、検査点がエルボなどの継手に偏っていて、腐食が速く進んで破裂した部材には検査点がありませんでした。
どの配管を、どの方法で、どのくらいの頻度で検査するかを、壊れ方の起こりやすさと起きたときの影響から決める考え方がリスクベース検査(RBI)です。RBIの進め方と、減肉した設備を使い続けてよいかを評価するFFSは、先端モニタリング技術とリスクベース検査(RBI)、老朽化設備リスクを見える化する実務が正本です。
9. 例:肉厚の記録から腐食率を出す、にじみから型を絞る
計算例:腐食率と残りの厚さ
炭素鋼配管のエルボ外側のゲージポイントで、次の記録があったとします(数値は説明のための例です)。
- 3年前の測定値:5.2 mm
- 今回の測定値:4.6 mm
- このラインの必要肉厚(内圧に対する強度上の厚さ):2.6 mm
腐食率 =(5.2 − 4.6)÷ 3 = 0.2 mm/年
必要肉厚までの残り =(4.6 − 2.6)÷ 0.2 = 10年
腐食率が2 mm/年と1 mm/年では、同じ腐れ代で使える年数が2倍違います。だから、定期的に同じ点を測り、腐食率を確かめておくことが保全管理の基本になります。
ただし、この計算は同じ場所が同じ速さで減り続けるという前提の上に立っています。次のような場合は前提が崩れるので、10年という数字をそのまま使ってはいけません。
- 局部腐食や割れのように、測定点の厚さに現れない壊れ方が起こりうる
- 運転温度、流速、流体の組成やpHを変えた(減る速さが変わる)
- 測定点がずれている、測定の方向が違う(2方向以上で測り、同じ点を継続する)
次の検査時期、取替えの判定、減肉部を使い続けてよいかの評価は、社内の基準や法規、FFS評価で決めます。必要肉厚の出し方は配管の必要肉厚を計算するを参照してください。
現場例:保温した配管のフランジの下に錆汁
条件:屋外の炭素鋼配管(保温あり、運転温度は約90℃)。フランジの下の保温外装から錆汁が垂れている。
- 場所を記録する:フランジの保温の切れ目の下。溶接部でもエルボでもない
- 型を絞る:内面からの漏れ(ガスケット面のすき間腐食、ボルトの緩み)か、外面からの腐食(CUI)かを疑う。保温の切れ目で、70〜100℃の範囲にある保温配管なので、CUIを優先して疑う
- 確かめる:手順に従って保温を外し、配管の下面、フランジ首部、ボルトの腐食を目視する。減肉していれば肉厚を測る
- 広げる:同じ系統、同じ温度の保温配管で、弁・フランジ・サポートの保温の切れ目を他にも調べる
腐食がシステムの中の1か所だけで起こることはめったにない、というのが設備の老朽化管理の教訓です。1か所で見つかったら、同じ条件の場所を探します。
10. 設計ノート:配管の担当が決めることと、防食の専門に渡すこと
壊れ方の多くは、設計の段階で起こりやすさが決まっています。配管の設計で決めることは、次のとおりです。
- 材料と腐れ代:流体・温度・圧力から材質を選び、全面腐食の分だけ厚さを見込む(配管材料の選び方、配管の必要肉厚を計算する)
- 流速と形:急な曲がりや絞りの直後に流れが壁へ衝突する形を避け、弁の下流の継手の材質までそろえる
- 溶接と継手の形式:突合せ溶接かソケット溶接か、溶接部を振動源から離せるか(管継手と配管溶接)
- 支持:振動する配管のサポート間隔、小口径分岐の位置、サポートとの接触部の扱い
- 保温と塗装:外面の防錆塗装、外装の防水と水抜き、保温材の種類
- 検査のしやすさ:肉厚測定点に手が届くか、保温を外して点検できるか
腐食機構の特定、RBIによる検査計画、減肉した部位の余寿命や使用継続の評価(FFS)は、設備信頼性・防食の専門の領域です。配管の担当は、運転条件(温度、圧力、流速、流体の組成)と、どこで何が起きたかの記録を正確に渡すことが役目になります。
設計の前提が変わると、壊れ方も変わります。処理量を上げて流速が増えた、温度を下げて結露するようになった、流体を切り替えて塩化物が入るようになった、といった変更は、それまで起きなかった壊れ方を呼び込みます。運転条件を変えるときは、損傷の型が変わらないかも変更管理の確認項目に入れてください。
設計レビューで聞く5問
- このラインで起こりうる壊れ方はどれか。5つの型のうち、どれを想定し、どれを除外したか。
- 流れが曲がる・絞られる・フラッシュする所とその下流に、肉厚測定点と材質の手当てがあるか。
- 小口径分岐は振動源の近くにないか。付根の溶接形式と弁の重さ、支持をどう決めたか。
- 保温配管の外面塗装、外装の防水、サポートや取出しの貫通部の処理を決めたか。
- 塩化物のある環境でオーステナイト系ステンレス鋼を使う場合、応力腐食割れの3条件のどれを外すか決めたか。
製造・保全で確認する5点
- にじみ、錆汁、保温の濡れや変色を見つけたら、場所(溶接部か、エルボか、保温の切れ目か)を記録して伝える。
- 目に見える振動がある配管は、小口径分岐の付根とサポートの接触部を見る。
- 肉厚は同じ点を継続して、2方向以上で測る。前回との差から腐食率を出す。
- 運転条件(温度、流速、流体の組成)を変えた後は、壊れ方が変わっていないかを疑う。
- 1か所で損傷が見つかったら、同じ系統・同じ条件のほかの箇所も調べる。
まとめ
- 配管の漏れや減肉は、腐食・侵食・割れ・疲労・外面劣化の5つに分けてから原因を探します。 分類は、次にどこを何で調べるかを決めるための道具です。
- 腐食は、全体に減るか一点に集中するかで管理が変わります。 局部腐食は平均の減肉が小さくても貫通します。
- 侵食は、流れが曲がる・絞られる所とその下流に出ます。 FACに臨界流速はなく、壁の近くの乱れが効きます。弁だけでなく下流の継手まで手当てします。
- 割れと疲労は、厚さが減らないので肉厚測定では見つかりません。 溶接部、小口径分岐の付根、ソケット溶接部を探傷で見ます。
- 保温の下は、水が入りやすく抜けにくい場所です。 外装の切れ目を重点的に点検し、外面は防錆塗装しておきます。
- 腐食率からの寿命の見込みは、同じ場所が同じ速さで減る前提の上に立っています。 前提が崩れる壊れ方と条件変更に注意します。
関連記事
- 配管の腐食メカニズムと防食設計:基礎理論から現場対策まで
- 化学プラントの腐食対策|材料選定・防食・検査の全体像
- 非破壊検査の使い分け|RT・UT・MT・PT・ET・AEは何を見つけられるか
- 設備健全性(アセットインテグリティ)|どの設備を、どの仕組みで守るか
- ステンレス・高合金配管の選び方|SUS304・316・L材・二相鋼の違い
- 配管の完全ガイド|P&IDから設計・施工・運転・保全までの全体地図
- 配管振動の原因を切り分ける|機械・圧力脈動・気柱・流体励起
- 配管トラブルの逆引き|流れない・漏れる・揺れる・音がする
参考文献
- 西野悠司『「配管設計」実用ノート』日刊工業新聞社, 第9章「腐食、侵食に対処する」9.1〜9.7(形状係数、図9.7.2 雨水の浸入しやすい箇所) Amazonで見る
- 西野悠司『そうか!わかった!プラント配管の原理としくみ』日刊工業新聞社, 1.3(表1-1、図1-2 配管で起こるさまざまな破損・破壊形態)、5.4「振動は金属疲労を引き起こす」(図5-10) Amazonで見る
- 西野悠司『絵とき「配管技術」基礎のきそ』日刊工業新聞社, 第6章(表6-3 配管で起こる腐食の要因)、12-3「突合せ溶接とすみ肉溶接」 Amazonで見る
- 藤井哲雄監修『最新オールカラー図解 錆・腐食・防食のすべてがわかる事典』ナツメ社, 「大気腐食の水と酸素」、第5章「割れを伴う各種腐食」第3節「ステンレス鋼の応力腐食割れ」 Amazonで見る
- CCPS編『化学プラントの老朽化』丸善出版, 1.4「老朽化の仕組み」、2.3(表2-3 腐食のメカニズムの例)、6章(表6-2 老朽化に対するチェックリストの例) Amazonで見る
- 化学工学協会編『化学プラント安全対策技術3 保安・保全の管理技術』4・10・9「配管点検要領」
- 化学工学協会編『化学プラント建設技術(下)』丸善, 第15章「化学プラントの検査点検保守」
- 高圧ガス保安協会『高圧ガス保安技術』第21次改訂版, 学識編 10「材料の劣化」、11「高圧設備」
 PLANT NEWS ON NOTE
化学プラントニュース
化学・石油プラントの重要ニュースを、毎週の週報と事故速報でお届けします。現場で押さえたい動きを、わかりやすく整理します。
noteで最新ニュースを読む ↗