 化学プラント大全
※本記事の参考文献には、Amazonアソシエイトのリンク(アフィリエイト広告)を含みます。
耐圧試験にも気密試験にも合格した配管が、試運転の初日にフランジから漏れる。蒸気を通したとたんに配管が「ガン」と鳴る。昇温が進むと、架台の上でシューが外れかけている。どれも設計や施工の検査では見つからなかった不具合です。
配管は、設計した運転状態に落ち着くまでの間に、中身も温度も圧力も大きく変わります。設計は完成した運転状態を前提に行われますが、壊れるのはその状態へ移る途中です。 試運転や立上げの手順は、この「途中」を安全に通り抜けるためにあります。
この記事では、化学プラントの製造・保全・生産技術の担当者向けに、配管が立上げで経験する3つの状態変化と、それぞれの段階で何を操作し、何を確かめるかを整理します。耐圧・気密試験そのものは試験の記事、ウォータハンマの理論は過渡現象の記事で扱うので、ここでは立上げの操作と現場確認に絞ります。
この記事の結論
- 配管の立上げは、空気→プロセス流体、空→満液、冷間→熱間という3つの状態変化を、1つずつ段階的に通す作業です。
- 試験やフラッシングのために入れた仮設品(短管、盲板、ハンガのロック、伸縮継手の輸送用ボルト、仮設ストレーナ)を、立上げ前に一覧で本設へ戻します。
- 可燃性流体を入れる前に窒素で置換し、酸素濃度を流れの末端と行き止まりで測って確かめます。
- 液張りは低い所からゆっくり入れ、高い所のベントで空気を抜きます。排液するときはベントを開け、配管を負圧にしません。
- 蒸気配管は、ドレンを抜きながら弁を微開して暖機します。暖機の前に、アンカーとスライドが図面どおりかを確かめます。
- 昇温・昇圧は一定の段階ごとに止め、漏れ、熱伸び、支持の状態を点検してから次へ進みます。漏れている加圧フランジを増し締めしてはいけません。
1. 設計どおりの配管でも立上げで壊れる理由
配管の強度、フレキシビリティ、支持は、設計温度・設計圧力と通常運転の状態を基準に決めています。ところが試運転と立上げでは、その状態へ移るまでの間に、温度、圧力、流量、液面、振動が通常運転より大きく変化します。建設の教科書は、運転開始操作では各機器にかかる負荷の変動が大きくなり、破損、膨張収縮、漏れ、摩耗、異物堆積、閉塞、溢流が起こる可能性が極めて大きいとしています。
配管の側から見ると、変化は次の3つに分けられます。
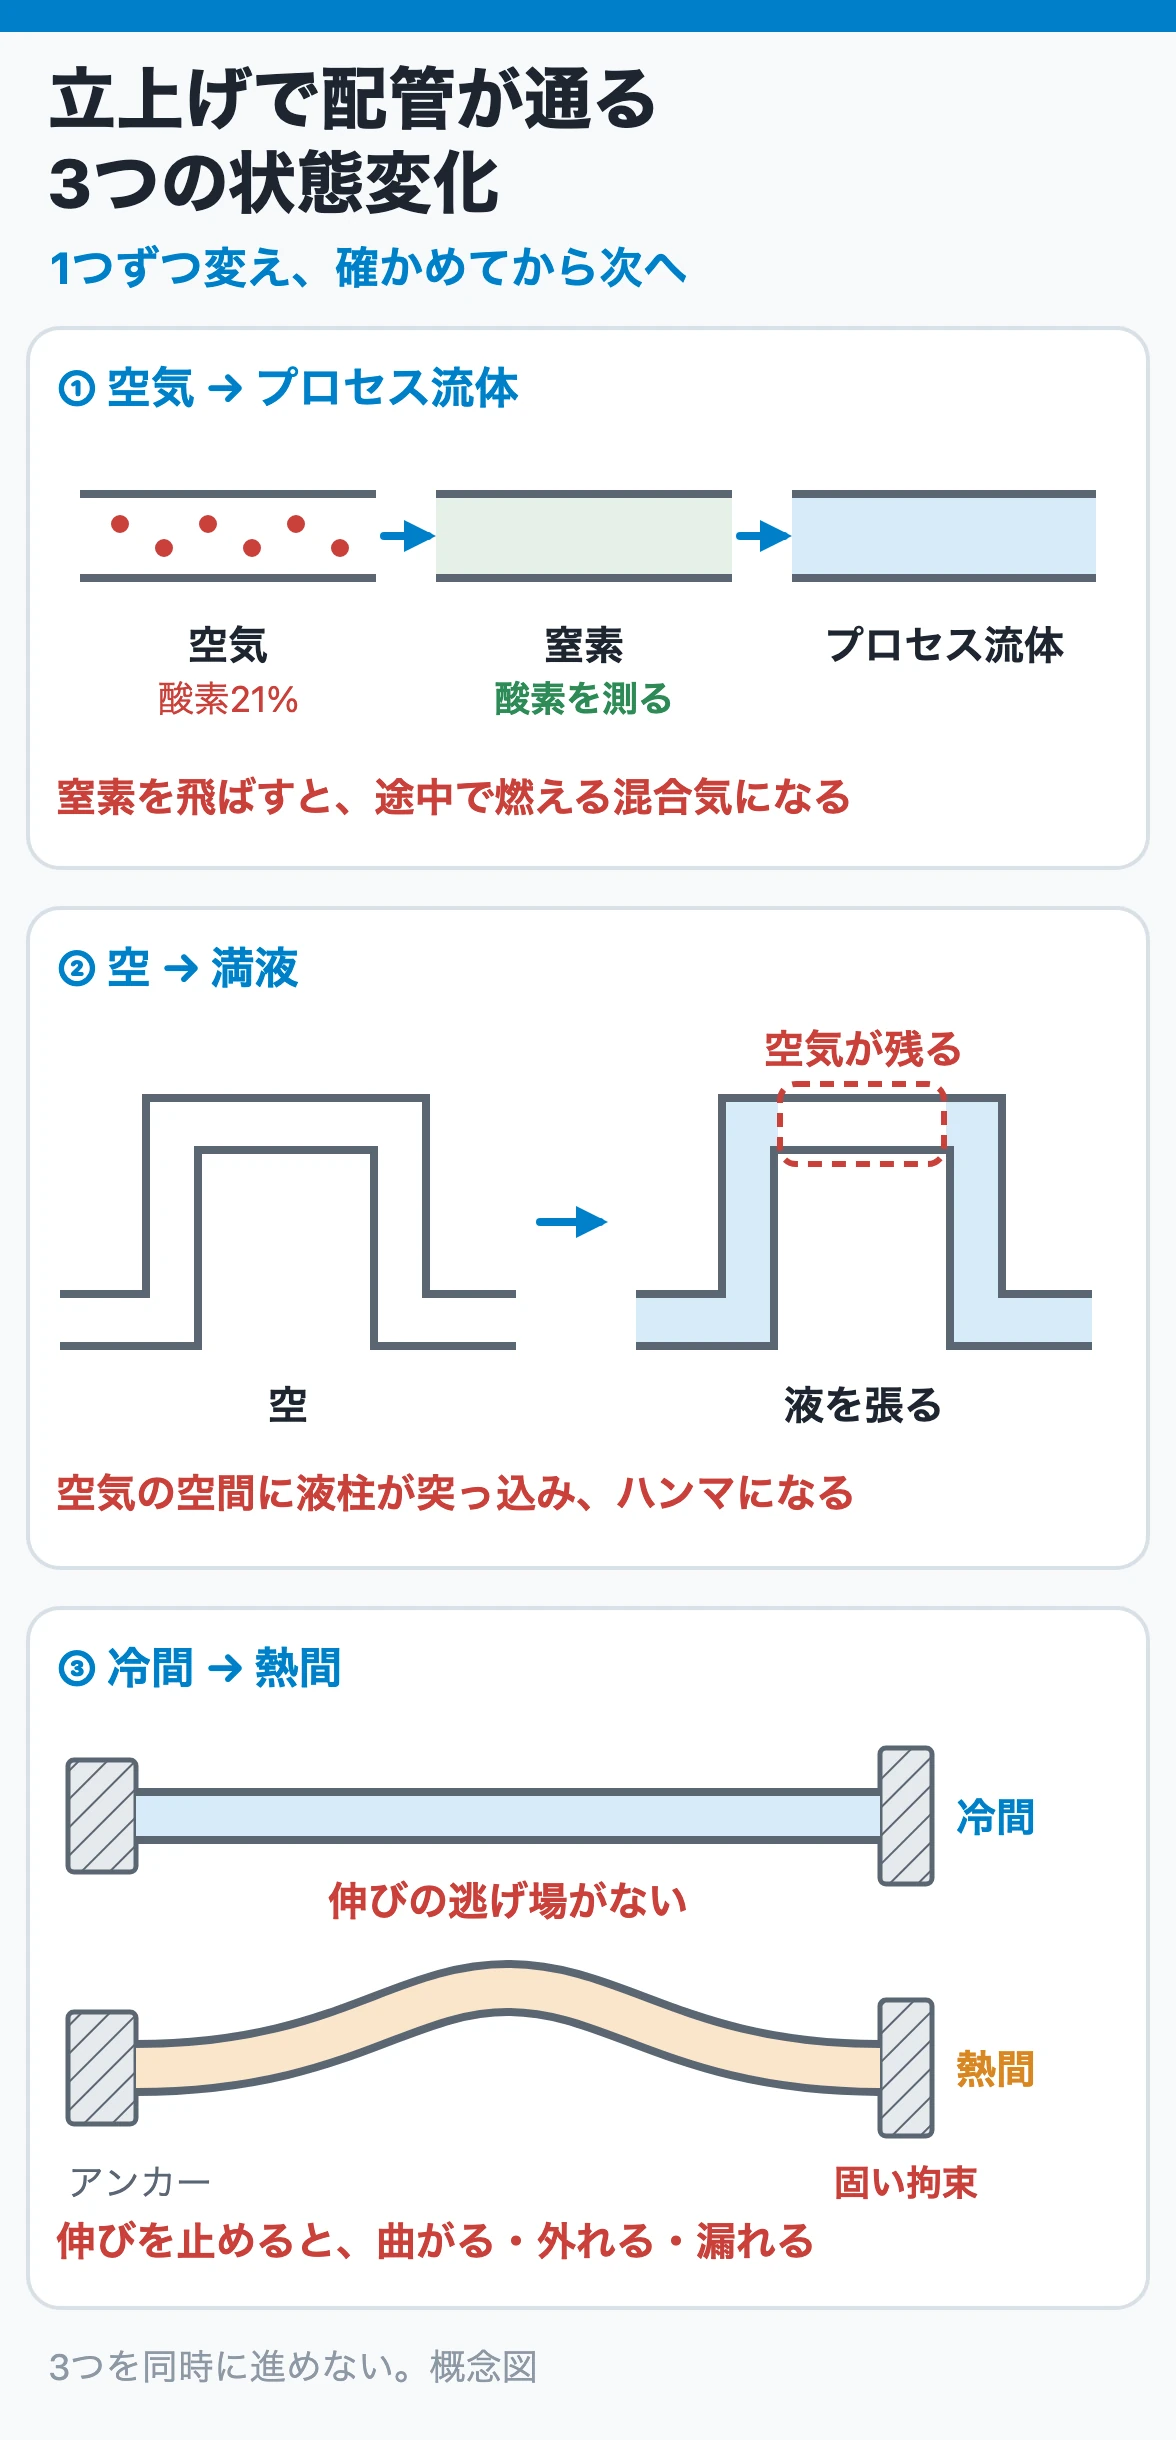
| 状態変化 | 何が入れ替わるか | 起きやすい壊れ方 |
| 空気→プロセス流体 | 管内の空気(酸素)が窒素、そしてプロセス流体に置き換わる | 酸素が残ると爆発性の混合気ができる。窒素が溜まった所で酸欠 |
| 空→満液 | 空の管に液が入る | 高い所に空気が残る。空洞に液柱が突っ込んでハンマ。逆止弁を通った逆流。排液時の負圧でつぶれる |
| 冷間→熱間 | 管と支持の温度が上がり、長さが変わる | 伸びが拘束されて曲がる、シューが外れる、フランジが緩んで漏れる。蒸気配管ではドレンによるハンマ |
この3つを同時に進めないことが、立上げの基本です。 置換が終わってから液を入れる、満液になってから温める、温度が落ち着いてから次の段へ上げる、というように、1つの変化を終えて確認してから次へ進みます。
立上げが配管にとって特別なのは、1回だけの問題でもないからです。起動と停止を繰り返すと、金属材料や耐火物が伸縮で疲労・劣化し、機器の支持や補強部も弱ります。連結された配管も伸縮による変則的な荷重を受けるので、起動停止の回数そのものが配管の寿命を縮めると考えてください。蒸留塔の例は蒸留塔のスタートアップとシャットダウンにまとめています。
2. 立上げ前に仮設品を外し、本設に戻す
耐圧試験やフラッシングのために、配管にはさまざまな仮設品が入ります。これが残ったまま立上げると、配管は設計とは違う状態で温まり、流れます。立上げ前の最初の仕事は、仮設品の一覧を作り、1つずつ本設に戻したことを記録することです。
| 仮設品・仮の状態 | 何のために入れたか | 立上げ前に確かめること |
| 短管・盲板(調節弁、オリフィス、伸縮継手、ろ過器の代わり) | 試験やフラッシングで部品を守るため | 本設の部品に戻したか。盲板は枚数と位置を記録どおりに外したか |
| スプリングハンガのロックピン | 輸送・据付・試験の間、ばねを冷間位置に固定するため | ロックが解かれているか。指示子が冷間位置にあるか |
| 伸縮継手のシッピングボルト・セットボルト | 出荷から据付けまで面間長さを保つため | 据付け完了後に外したか(外さないと伸縮できない) |
| 仮設(テンポラリ)ストレーナ | 施工中に入った異物を試運転の間だけ取るため | 差圧計があるか。いつ外すかが決まっているか |
| 試験に使ったボルト・ナット | 耐圧試験で使ったもの | 運転に移る前に取り替えるよう決められている場合がある |
| ベント弁・ドレン弁の開閉状態 | 試験の空気抜きと水抜き | 開けたままの弁、閉めたままの弁がないか |
圧縮機の起動準備を例にとると、配管系については「サポートが正常な支持状態にあるか」「スプリングハンガのロックが解かれているか」「配管内部の点検が終わっているか」を確かめるよう求められています。据付工事でも定期修理でも、配管内に置き忘れた物や飛び込んだ異物、残った液が、起動時に圧縮機へ吸い込まれて致命的な事故になった例は少なくありません。ポンプ・圧縮機の側の準備は圧縮機の据付と試運転、ポンプの試運転と性能試験を参照してください。
盲板の管理は隔離の管理と同じ考え方です。入れた盲板は枚数と位置を記録し、外すときも同じ記録で照合します。 隔離と盲板の扱いはLOTOと隔離の実務で詳しく説明しています。
スプリングハンガのロックを外す時期は、製品の形式と試運転要領で決まります。耐圧試験の水の重さをロックに受け持たせる設計もあるので、「据え付けたらすぐ外す」とは限りません。ハンガの構造と冷間・熱間位置はスプリングハンガ・コンスタントハンガを参照してください。
3. 空気→プロセス流体:窒素パージと酸素濃度
試験とフラッシングを終えた配管の中は空気です。そこへ可燃性のガスや液を入れると、途中で必ず爆発範囲を通ります。そこで、空気をいったん窒素などの不活性ガスで置き換え、酸素濃度が十分下がったことを測ってから、プロセス流体を入れます。 空気→窒素→プロセス流体の2段階です。
不活性ガスで置換する目的は、混合気体の酸素濃度を、燃焼が続くのに必要な限界酸素濃度(LOC)より低くすることです。『静電気安全指針2007』は、管理する酸素濃度をLOCに応じて次のように決めるとしています。
| 酸素濃度の監視 | LOCが5 vol%を超える物質 | LOCが5 vol%以下の物質 |
| 連続監視する場合 | LOCより少なくとも2 vol%低く | LOCの60%を超えないように |
| 連続監視しない場合 | LOCの60%以下 | LOCの40%を超えないように |
目標の数値は、扱う物質のLOCと社内基準で決まります。ホットオイル熱交換器の液張りを例にした作業マニュアルでは、窒素で加圧と脱圧を3回以上繰り返し、ガスを採って酸素濃度3%以下を確認してから液を入れる手順になっていました。これは1つの例で、どの物質にも同じ値を使えるわけではありません。
配管で気をつけるのは、測る場所です。窒素は流れる経路の空気から先に押し出すので、分岐の先の行き止まり、計器の導圧管、弁の間の短い区間、高い所の袋小路には空気が残ります。酸素濃度は、窒素の出口(流れの末端)だけでなく、行き止まりになる分岐でも測ります。 逆に、窒素が溜まった低い所やピットでは酸欠になるので、置換の後に人が近づく場所も確認します。
置換の方式(真空置換・加圧置換・流通置換)、必要な窒素量の計算、完了判定の考え方は置換・パージの実務に詳しく書いています。
4. 空→満液:液張りとベント
空の配管に液を入れるときは、空気をどこから抜くかを先に決めます。液は低い所から入れ、空気は高い所のベントから抜きます。 流れの向きと空気の逃げ道が逆になると、上下に曲がった配管の山の部分に空気が閉じ込められます。
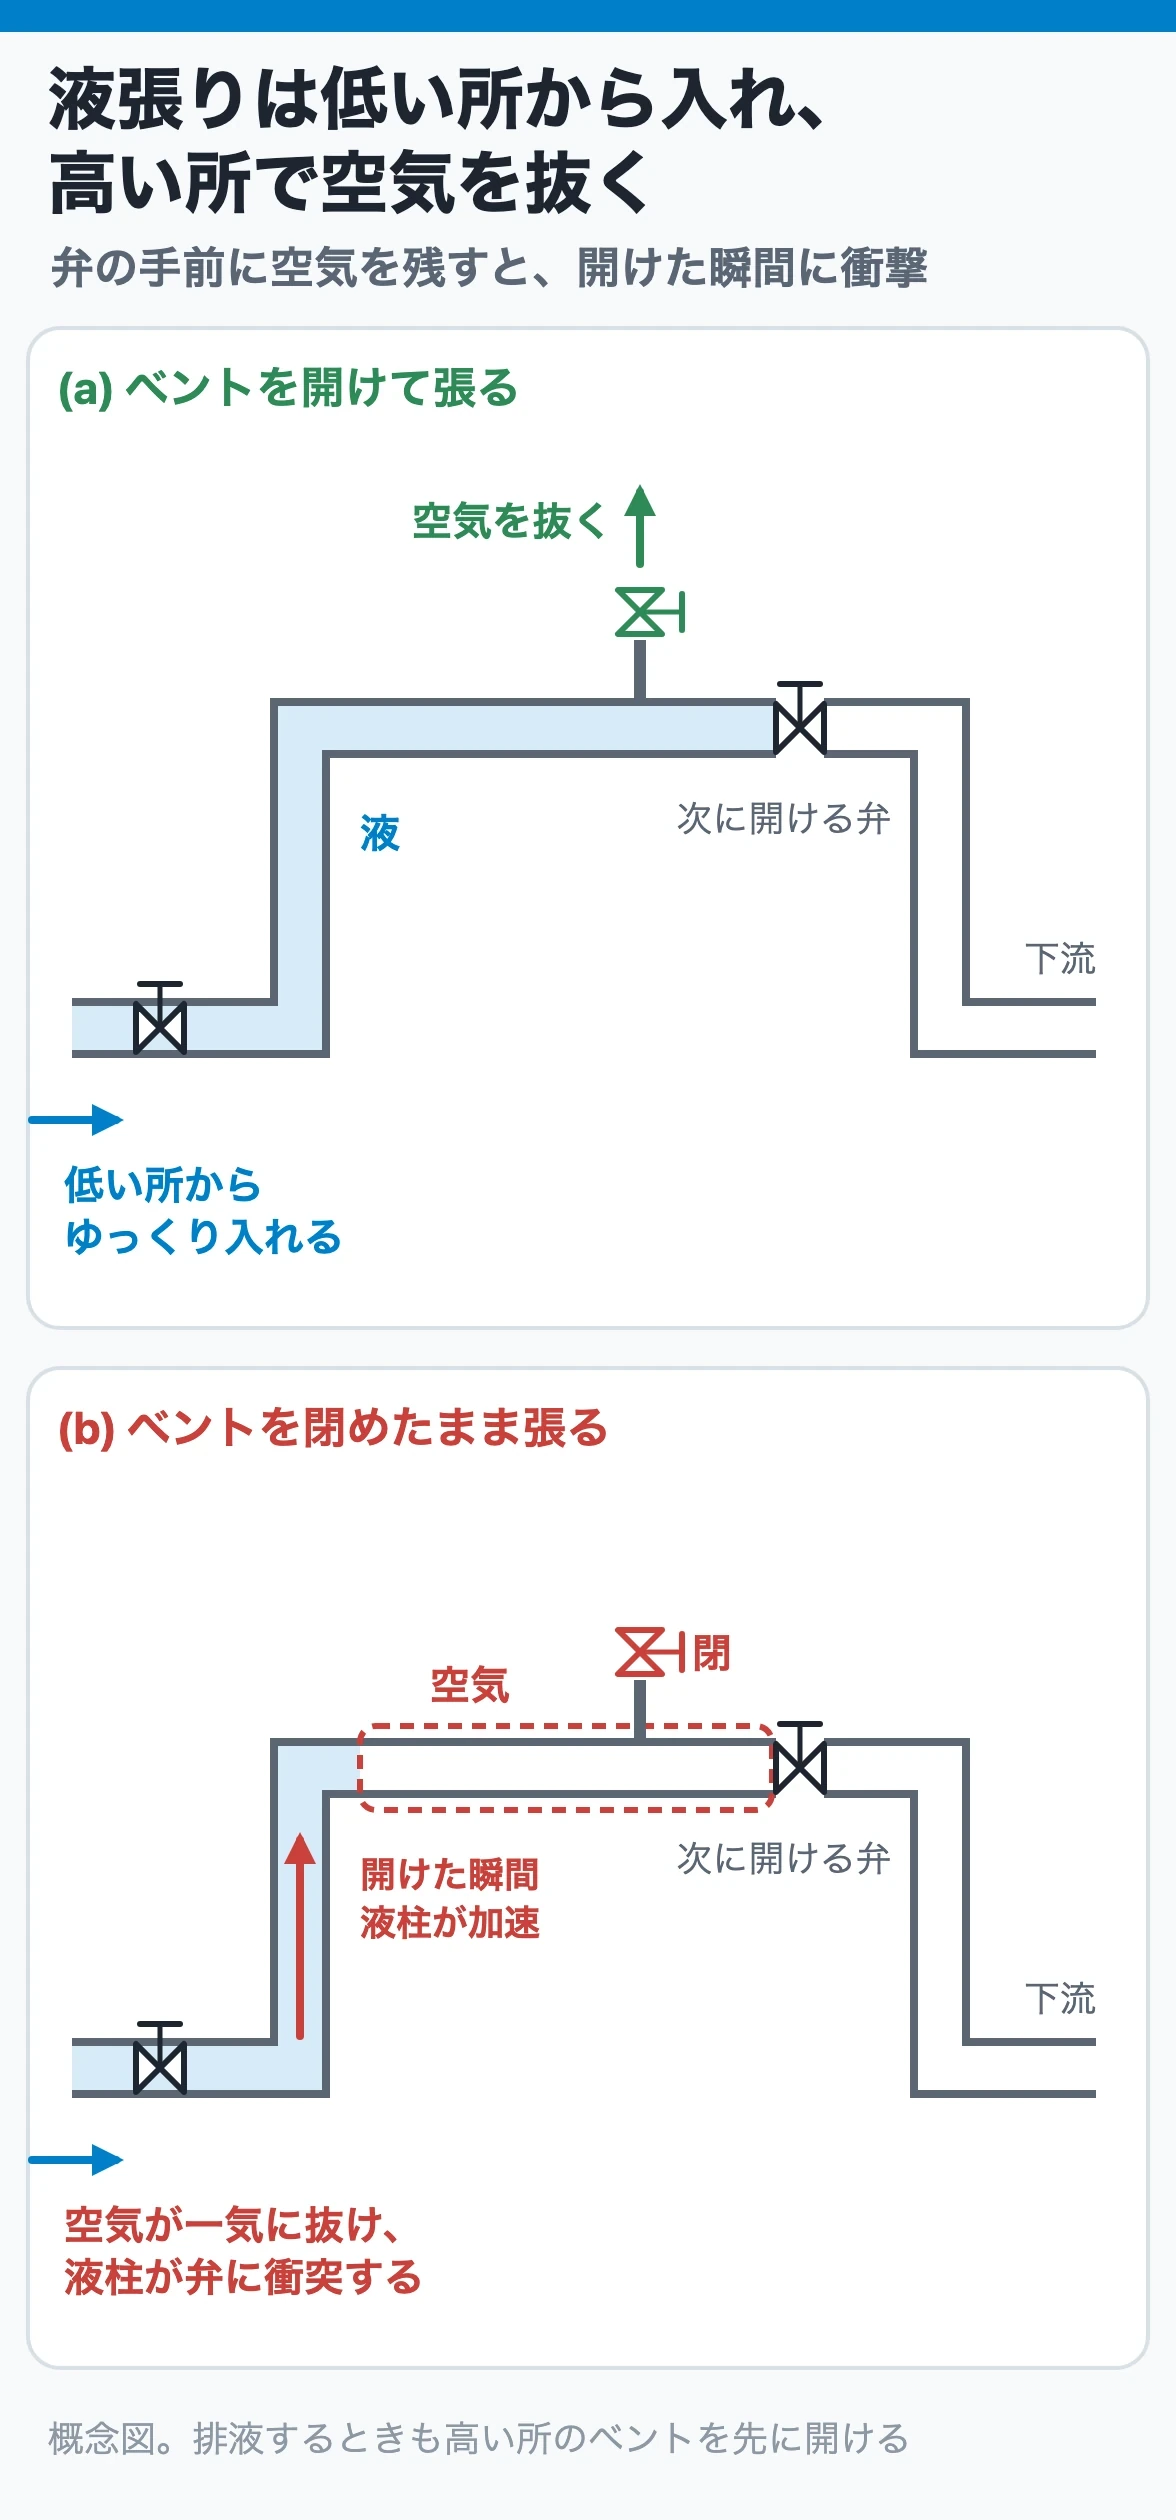
閉じ込められた空気は、2つの問題を起こします。1つは、流路を狭めて流量が出なくなることです。高い所の気溜まりの考え方はベント・ドレン・勾配の設計で説明しています。
もう1つは、弁を開けた瞬間の衝撃です。ポンプの起動時、吐出弁の手前に空気の空間があると、弁が開き始めたとたんに空気が一気に抜け、後ろから加速された水柱が弁体に衝突します。垂直のU字管のように、主弁を開けると水頭差のある水柱が空洞へ突っ込む配置も同じです。『絵とき「配管技術」基礎のきそ』は、対策として、ポンプ起動時に吐出部に空間をつくらないこと、そのために配管ルートと弁位置を検討すること、吐出部に水張りの装置を付けること、主管の弁を閉じたまま小口径のエアベントから空気が抜ける量より多くの水を空洞部へ入れないことを挙げています。液張りは、ベントから空気が抜ける速さより速く入れないことが要点です。空配管の急速充填で起きるハンマはポンプ停止時のウォーターハンマでも触れています。
液張りでは、圧力の逃げ道も確かめます。ある工場では、ポンプの吸込弁を閉じたまま液張りをしたため、系内の圧力が上がって液が逆止弁を通り抜け、別の系統の主管へ逆流して水質を汚染しました。逆止弁は漏れるものとして、液張りの弁の開閉と圧力の上限を決めておきます。 逆止弁の漏れの考え方は逆止弁の選び方を参照してください。
反対に、試験水や液を抜くときは負圧に注意します。排液するときは、系統の最も高い所にあるベント弁を開け、配管や機器の中を負圧にしないことが建設の教科書でも肝要とされています。貯槽は外圧に弱く、ベントの口径が液抜き管に比べて十分でないと、急な液抜きで簡単につぶれます。特に水張りテストの後の液抜きでつぶれる例が多いとされています。高い所を通る大口径管の下側を大気に開いたときや、蒸気でパージした後に閉じたまま冷えて蒸気が凝縮したときも、中が真空になります。抜くときも冷やすときも、空気の入り口を先に開けておきます。
5. 冷間→熱間:蒸気配管の暖機とドレン抜き
蒸気配管は、立上げで最も事故が起きやすい配管の1つです。冷えた管へ蒸気を入れると、管壁を温めるために大量の蒸気が凝縮してドレンになります。そのドレンが低い所に溜まったまま、高速の蒸気が流れ込むと、液塊が加速されてエルボや弁に衝突します。
蒸気を通す前に、次を確かめます。
- ドレンポット、スチームトラップ、ドレン弁、大気放出弁が使えること(起動時の大量のドレンをトラップだけに任せず、ドレン弁からも出せるようにしておく)
- 配管のアンカーとスライド(シューやガイド)が図面どおりに据わり、仮の固定が残っていないこと
- 放出端の向きと周りの作業者(蒸気やドレンが人に向かわないこと)
- 暖機に使う弁と、ドレンを出す弁の操作者と連絡方法
そのうえで、主弁(または暖機用の小弁)を微開して少量の蒸気を流し、ドレンを抜きながら管を温めます。『絵とき「バルブ」基礎のきそ』は、玉形弁を開くときは初めにハンドルを1/4〜1/3回転程度回して微開でウォーミングアップし、その後徐々に全開すること、としています。ドレンが抜けきらないうちに、弁を大きく開けません。 管が温まり、ドレンの量が落ち着き、打撃音や振動がないことを確かめてから開度を上げます。
建設時に蒸気そのもので配管をフラッシングする場合も同じです。フラッシングの前に蒸気を適量流して十分に暖管し、ウォータハンマや急激な膨張によるトラブルを起こさないようにすること、スチームトラップの前を開放しておくこと、暖管の前にアンカーポイントやスライドが図面どおりか確認すること、とされています。
暖機の操作は、蒸気系の設計(勾配、ドレンポット、トラップの容量)と一体です。蒸気主管の勾配とドレンポット、トラップの選び方、起動時の通気は蒸気・ドレン配管とスチームトラップで説明しています。
蒸気以外の熱い流体でも考え方は同じです。冷えた熱交換器に300℃以上の熱油を入れる作業マニュアルの例では、液張りは極めて徐々に行い、熱膨張の速さの差でフランジやバルブのグランドから漏れることを安全上の注意として挙げていました。冷えた機器へ熱い流体を入れる操作は、温度差を小さくしながら少しずつ進めます。
6. 昇温・昇圧は段階で止めて確かめる
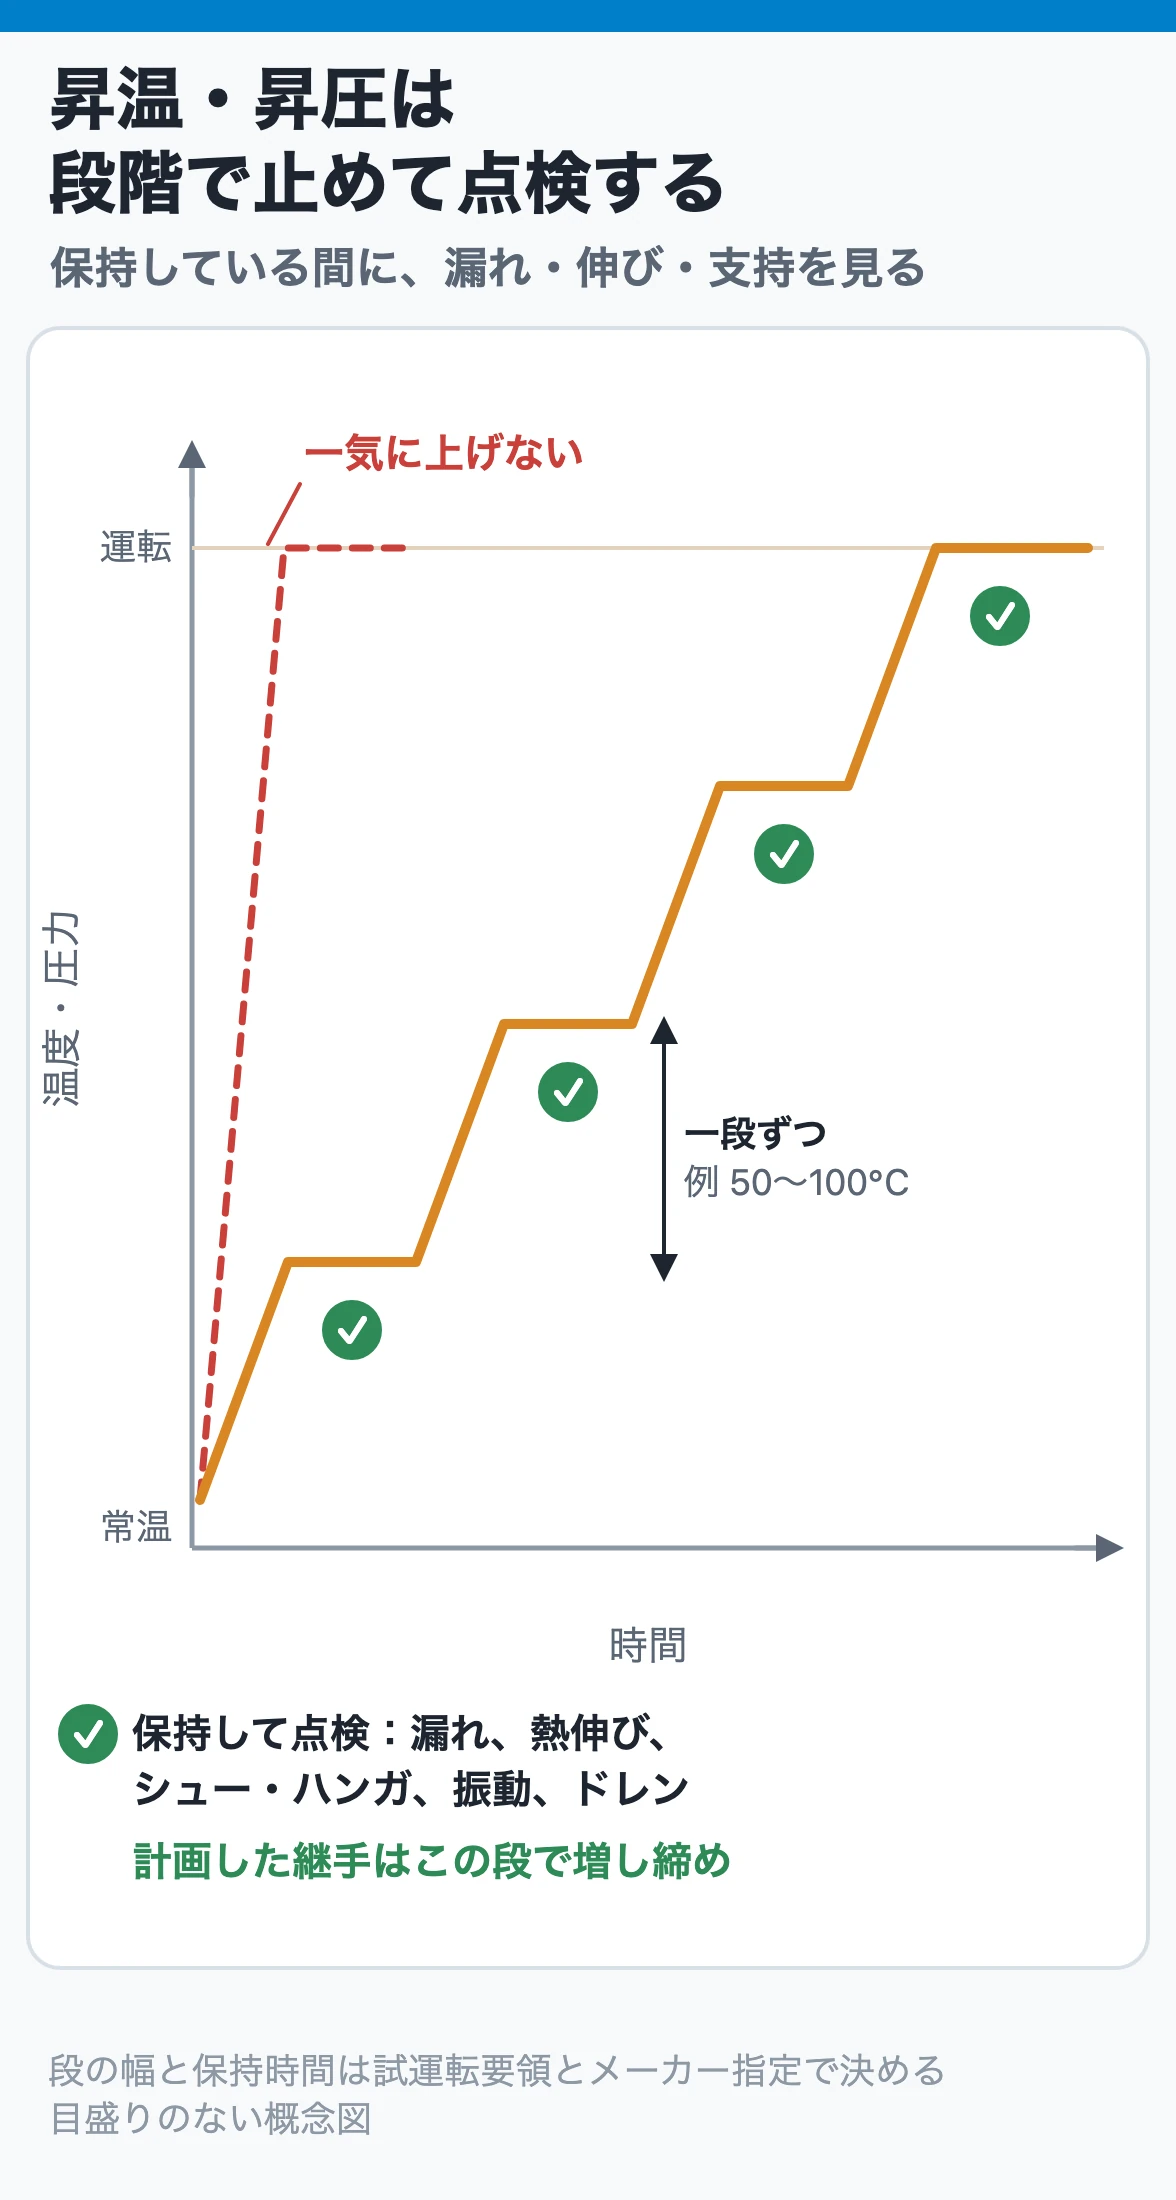
温度と圧力は、目標値まで一気に上げません。一定の段階ごとに止めて保持し、その間に各所を点検してから次の段へ進みます。 化学装置便覧の昇温昇圧試験の要領では、次のように示されています。
- 昇圧は、運転圧力の1/2までは徐々に上げ、その後は1/10ずつ段階的に上げる。各段階で、各所の点検が終わるまで圧力を保持する
- 昇温は、蒸気配管なら大気放出弁やドレン弁を開けて蒸気を送り、所定の温度まで上げる。高温ガスならスタックなどから大気へ放出しながら徐々に上げる。各所を点検しながら大気放出弁を締めていき、正常運転に入る
- 点検箇所は、吊り金具や支持台など動く部分が滑らかに動いているか、配管・曲管・膨張継手の設定点、異常振動の有無
建設の教科書でも、昇温は急激な上昇・降下をしないようにし、一定温度上昇ごと(50〜100℃)に各所の熱膨張と緩みを点検し、必要な所の増し締めと固定箇所の開放を行うとしています。加熱炉の例では、炎が消えて温度が下がったときは、下がった点から同じ昇温率で上げ直し、消える前の温度まで急に戻さないこと、ともあります。急に戻すと各部に熱の影響を与えるからです。段の幅と保持時間は、設備ごとの試運転要領と機器メーカーの指定に従います。 ここに挙げた数字は教科書の例です。
増し締めは「計画した時点」で「漏れていない継手」に
温度が上がると、ボルト、フランジ、ガスケットの伸びの差で継手の締付け力が変わり、フランジから漏れることがあります。アンモニア合成プラントで、運転開始時の昇温の過程でフランジから合成ガスが漏れた例もあります。そのため、運転後の温度上昇の幅が大きい継手は、運転開始時の昇温の過程でホットボルティング(温まった状態での計画的な増し締め)を適切に行うことが対策として挙げられています。水循環の段階で熱交換器を70〜80℃くらいまで温めて増し締めする例や、昇温昇圧が終わって試運転に移るときに圧力を少し下げて各継手のボルトを増し締めする例もあります。
一方で、すでに漏れている加圧フランジを増し締めしてはいけません。 加圧下の増し締めは片締めを起こし、ボルトを許容応力以上に伸ばし、ガスケットを傷めて、かえって漏れを増やします。大気圧まで減圧し、ガスケットとフランジ面を点検してから締め直すのが原則です。計画されたホットボルティングと、漏れたときの対応の違いはガスケット選定とボルト締付けで詳しく説明しています。
7. 熱伸びを現場で確かめる
昇温の各段で最も大事な点検が、配管が設計どおりの向きに、設計どおりの量だけ動いているかの確認です。設計では熱膨張を考えていても、実際に配管が機器や構造物とつながり、加熱されてみると、互いの位置関係が変わり、設計時に見落とした不備が見つかります。試運転の予備操作で加熱・冷却されると、ひずみ、接触、曲がりが生じる部分が必ずあるとされています。
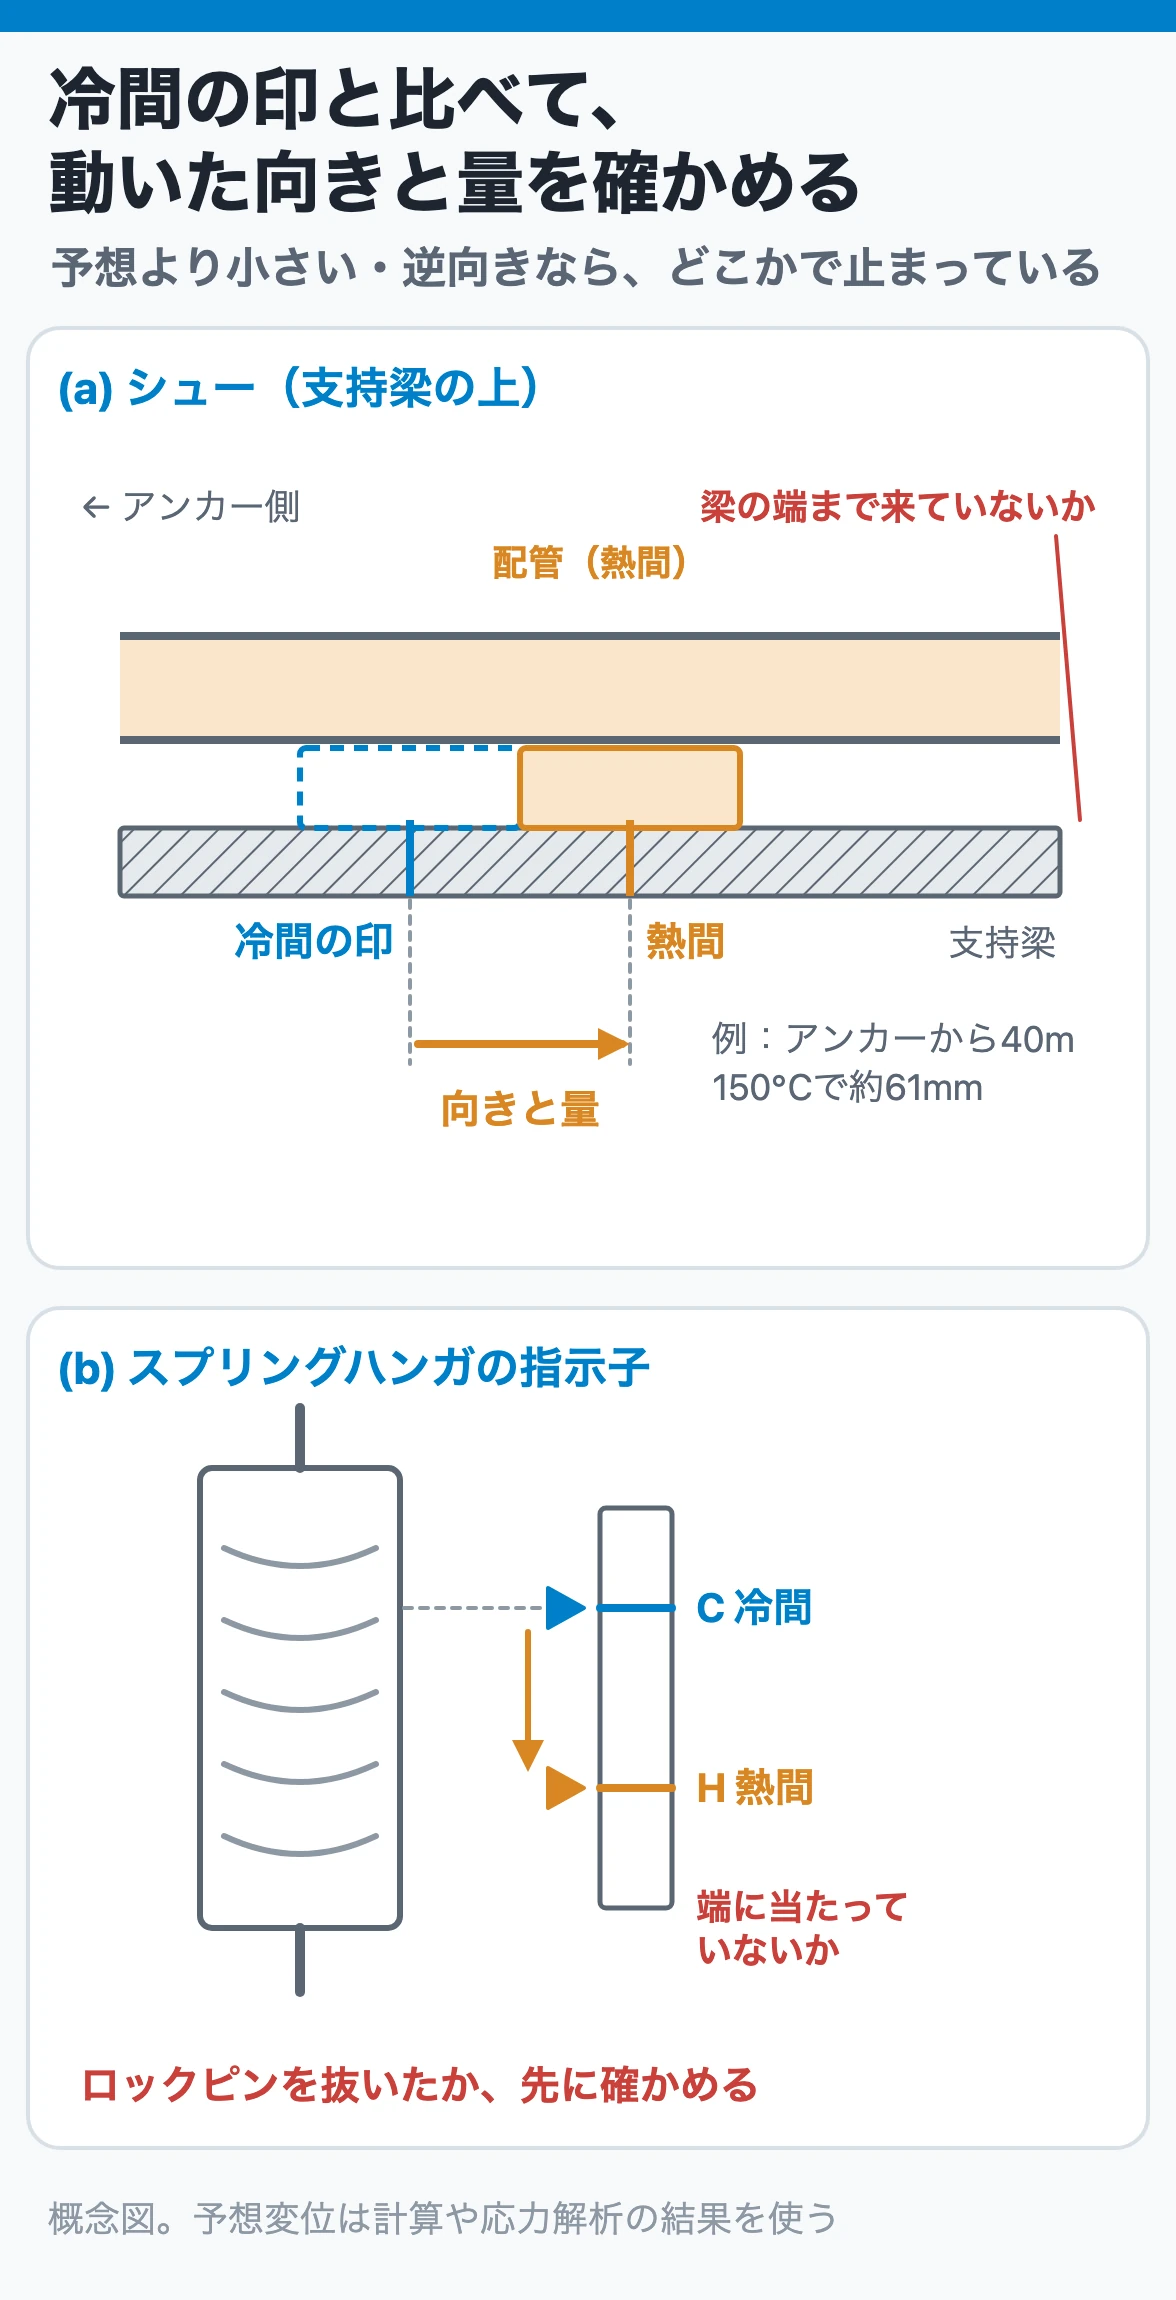
確認のしかたは次のとおりです。
- 立上げ前(冷間)に、シュー、ガイド、ハンガの指示子の位置に印を付け、位置を記録する
- 昇温の各段で、印からどちらへ何mm動いたかを見て、予想した向きと量に合うかを比べる
- シューが支持梁から外れそうでないか、ストッパのすき間が閉じていないか、ハンガの指示子がスケールの端に来ていないかを見る
- 保温の外装、足場、電線、隣の配管や鋼材に当たっていないか、押したり曲げたりしていないかを見る
もし接触や思わぬ固定が見つかったら、直ちに固定部を開放するか、接触している部分を取り除きます。 発見が遅れてそのままにすると、最も弱い部分が曲がったり、割れたり、切れたりして重大な事故の原因になります。クランプやサポートの固定が強すぎると配管の伸縮が妨げられ、曲がり、切断、フランジの破損、取り付けた機器の破損を生じることがあります。
特に注意したいのは、塔のような背の高い機器につながる配管です。塔の熱膨張量は大きく、先端では数cmから数十cmに達します。塔から出る配管が最初にどこで固定されているか、その間の伸びの逃げはどう取ってあるかを立上げ前に確かめます。塔に沿って立ち下がる配管を架構のクランプで固く押さえていると、塔が伸びたときに配管が引っ張られて曲がります。
熱伸びの計算、伸びの逃がし方、支持の役割は配管は温度でどれだけ伸びるか、配管フレキシビリティ、配管サポートの選び方を参照してください。
計算例:段階ごとに「動くはずの量」を用意しておく
炭素鋼の蒸気配管で、アンカーから40m離れたシューの動きを、昇温の段ごとに確かめるとします。据付時の温度を20℃とし、線膨張率は『プラント配管の原理としくみ』が鉄の代表値として示す11.8×10⁻⁶/Kを使います。伸び ΔL は次の式で見積もれます。
ΔL = α × ΔT × L
| 昇温の段 | 温度差 ΔT | このシューの予想移動量 |
| 70℃ | 50 K | 約24 mm |
| 100℃ | 80 K | 約38 mm |
| 150℃ | 130 K | 約61 mm |
| 200℃ | 180 K | 約85 mm |
たとえば150℃で印から約60mm、アンカーから遠ざかる向きに動いていれば、予想どおりです。動きが予想の半分しかない、または逆向きなら、どこかで拘束されています。 次の段へ進む前に、ガイドの詰まり、残った仮固定、保温や鋼材への接触を探します。
この表は、代表値の係数で一方向の伸びだけを見た概算です。線膨張係数は温度とともに変わり、実際の配管はエルボや分岐で向きを変え、機器ノズルも動きます。応力解析をした配管では、解析結果の変位の図や支持点ごとの変位表を現場へ持ち込み、同じ段で比べるのが確実です。
8. 仮設ストレーナと差圧の監視
配管の製作と組立ての間には、溶接くず、スケール、砂、布切れなどの異物が入ります。これを試運転の間だけ取るのが仮設(テンポラリ)ストレーナです。両端フランジの短管の中に、つば付きの円錐形のエレメントを挟み込んで取り付ける形(コニカルストレーナ)がよく使われます。建設時の試運転の流れでも、配管のフラッシングの後に、ポンプの吸込管や計測機器の前へ仮設ストレーナを取り付ける工程があります。
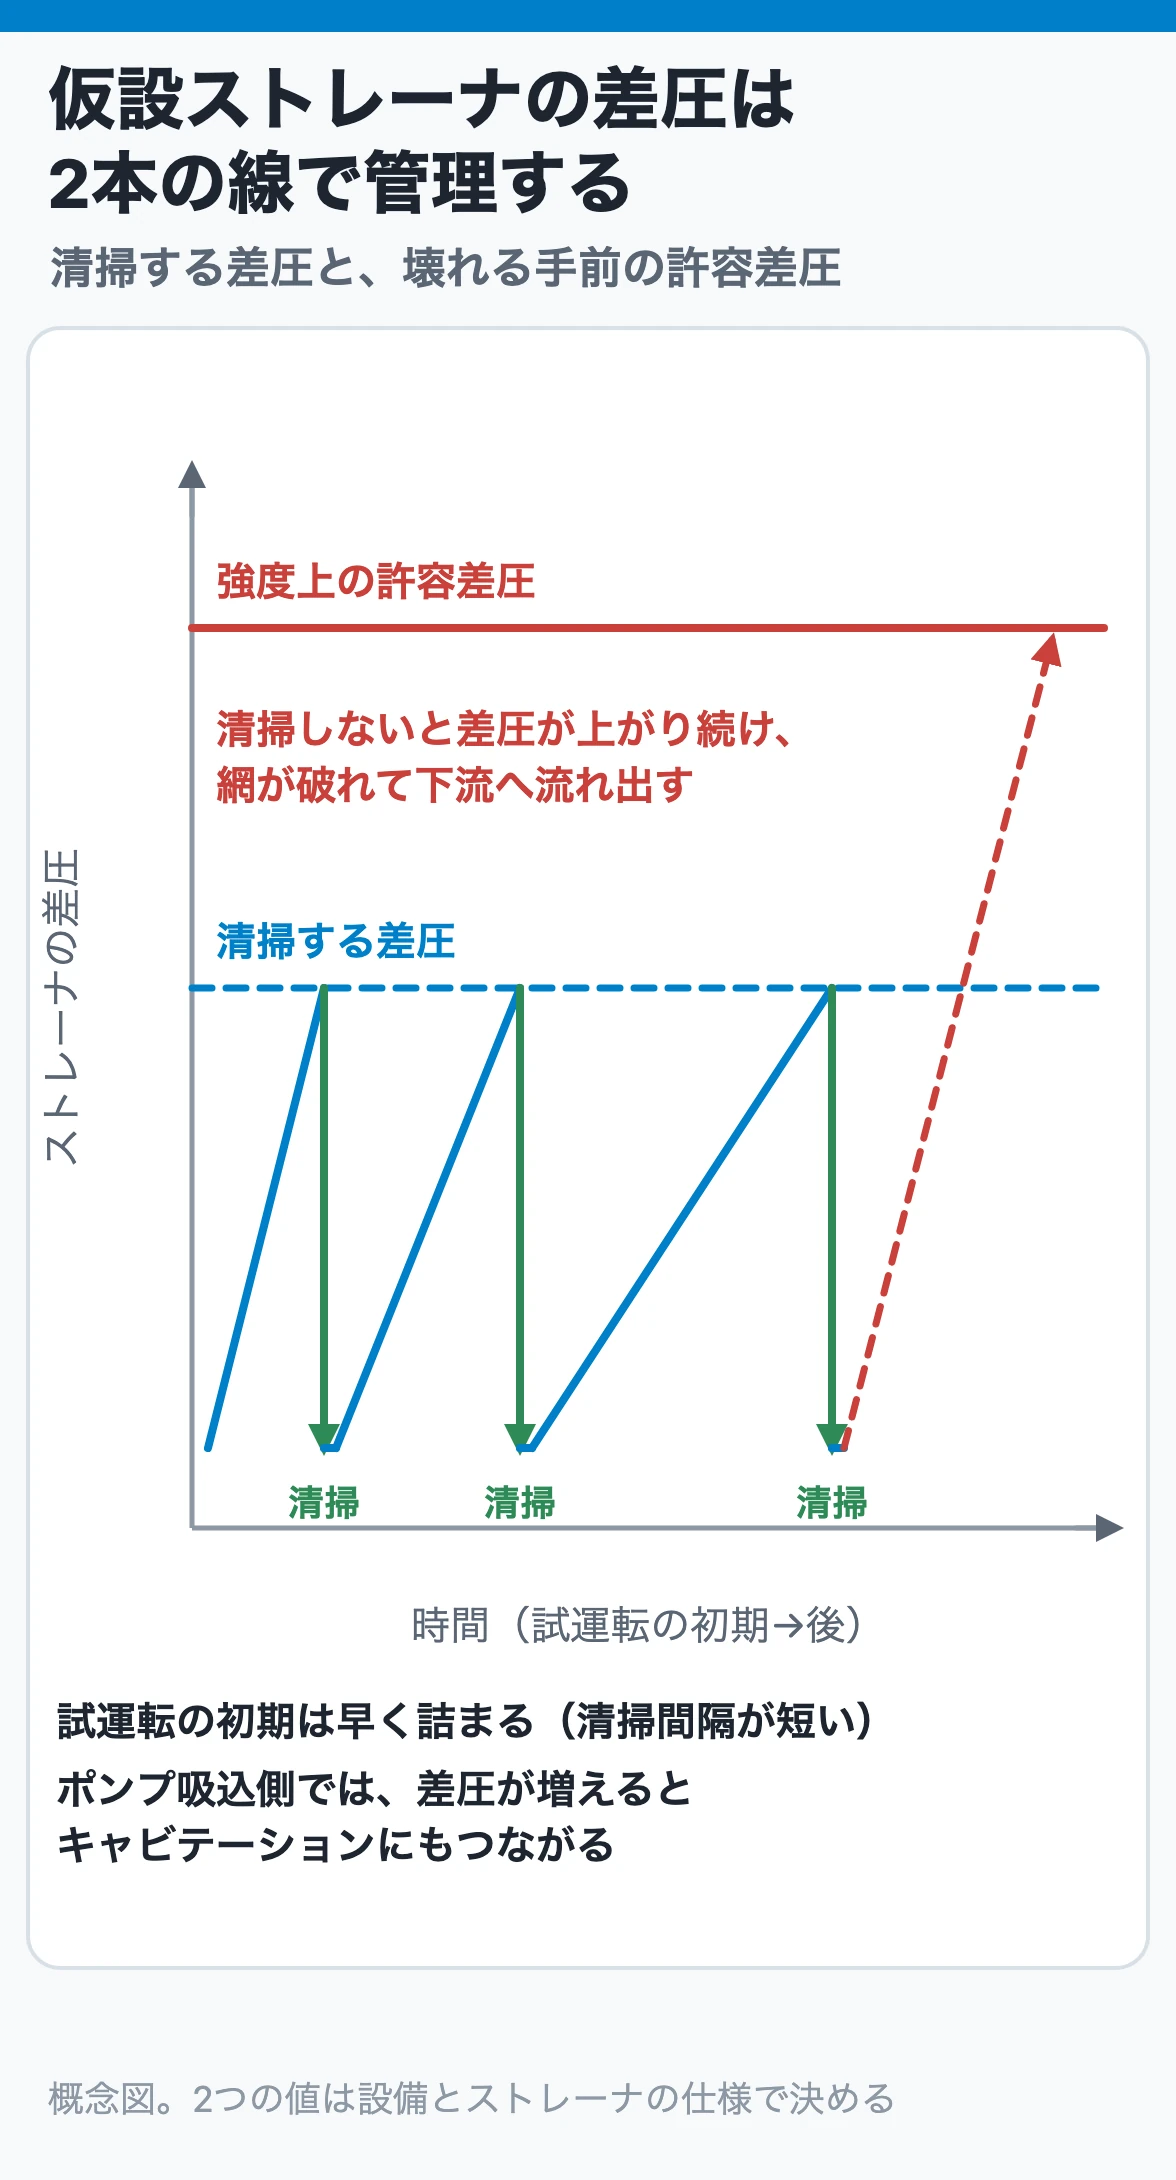
仮設ストレーナは、付けたら差圧を見続けるものです。 異物が溜まるほど差圧は上がり、次の2つの問題が起きます。
- ポンプの吸込側では、ストレーナの圧力損失が増えるとポンプ羽根入口の圧力が下がり、液の飽和蒸気圧を下回るとキャビテーションが起きて運転が困難になる
- どのストレーナでも、差圧がスクリーンや強度部材の許容差圧を超えると、ストレーナが壊れて下流へ流れ出す可能性があり、起これば重大なトラブルになる
そのため、ストレーナの前後に圧力計か差圧計を付け、清掃する差圧と、強度上の許容差圧の2つを超えないように監視します。 試運転の初期は異物が多く、差圧が短時間で上がります。清掃の頻度を最初から多めに計画しておきます。水循環の段階でもポンプの吸込側には目の細かいストレーナを付け、頻繁に掃除するよう教科書は求めています。
外す時期も決めておきます。圧縮機の吸込ストレーナは、起動前の空気運転を終えた後に外すのが望ましいが、ブロー運転が十分でない場合は最初のガス運転の期間だけ付けておく必要があり、その場合は長期運転に耐える構造のものを入れる、とされています。仮設ストレーナを長く付けたままにするなら、その間の差圧と強度を本設と同じ考え方で管理します。 外したら、短管を本設に戻したことを仮設品の一覧で消し込みます。
9. 初期不良の見方:漏れ・異音・振動・ハンマ
立上げの間は、たえず各機器と配管の作動状況、振動、漏れを点検し、異状を見つけたらすぐに対処します。ここで大事なのは、計器を1つだけ信じないことです。温度、圧力、流量、液面の指示は、1つの計器だけに頼らず、現場の液面計や別の圧力計、表面温度などで二重、三重に確かめます。 新しい計器は、指示そのものがまだ正しいか分からないからです。
| 症状 | まず見ること | 最初の対応 |
| フランジやねじ込み部の漏れ | 昇温・昇圧のどの段で出たか。漏れ量が増えているか | 可燃性・毒性なら人を離し、手順に従って隔離・減圧する。加圧のまま増し締めしない |
| 蒸気配管の打撃音 | ドレンポットとトラップからドレンが出ているか。直前にどの弁を開けたか | 開度を戻し、ドレンを抜き直してから再開する |
| 液配管の打撃音・衝撃 | 高い所に空気が残っていないか。弁を速く開閉しなかったか | ベントで空気を抜き、弁をゆっくり操作する |
| 配管の振動 | どの運転条件で揺れが大きくなるか。回転機につながる配管か | 振動の大きさと周波数を測り、運転条件と一緒に記録する |
| 異音(こすれ、きしみ) | シューやガイドが引っかかっていないか。保温や鋼材と当たっていないか | 印からの移動量を確かめ、接触を取り除く |
| ガスの漏れ(見えない) | 超音波の漏れ検知器、ガス検知器、石けん水 | 見つけたら弁の閉止・隔離で漏れを止める |
振動は手で触るだけでなく、振動計で振幅と振動数を数字にし、異音は聴音棒で確かめます。膨張や収縮の具合は、目で見るほか、立上げ前に付けた位置の印との比較で確認します。異状は小さなものでも責任者に報告し、指示を受けてから処置します。 試運転では多くの操作を並行して進めるので、1人の判断で弁を動かすと、別の作業と干渉します。
10. 設計ノート:数字と手順の扱い
- 教科書の数字は例です。 50〜100℃ごとの点検、運転圧力の1/2から1/10ずつの昇圧、70〜80℃での増し締め、酸素濃度3%以下などは、ここで参照した教科書に載った例や要領です。実際の段の幅、保持時間、目標値は、設備の試運転要領、機器メーカーの取扱説明書、社内基準で決めます。
- 酸素濃度の目標は、扱う物質の限界酸素濃度から決めます。 測定を連続で行うかどうかでも、取るべき余裕が変わります。
- 増し締めは、計画された継手を、計画された時点で行います。 対象、温度、目標の締付け、手順、中止条件を事前に決め、漏れてから締めるものとは分けて扱います。
- 熱伸びの確認は、解析や計算の予想値と比べてはじめて意味を持ちます。 「動いている」ことではなく、「予想した向きに予想した量だけ動いている」ことを確認します。
- 起動停止は配管の疲労を進めます。 立上げに失敗して停止と再起動を繰り返すほど、配管と支持は熱と応力の繰り返しを受けます。1回で安全に立ち上げる準備が、そのまま配管の寿命を守ります。
11. レビューで聞く5問
- 試験・フラッシングで入れた仮設品(短管、盲板、ハンガのロック、伸縮継手のボルト、仮設ストレーナ)の一覧があり、本設に戻したことを誰がどう記録するか決まっているか
- 窒素置換で空気が残りそうな行き止まり、導圧管、高い所の袋小路はどこか。酸素濃度をどこで測るか決まっているか
- 液張りのとき、液をどこから入れ、空気をどのベントから抜くか。排液のとき負圧にならないベントはどこか
- 昇温・昇圧の段の幅、保持時間、各段の点検項目、ホットボルティングの対象継手が試運転要領に書かれているか
- 支持点ごとの予想変位(向きと量)が現場に渡されているか。塔や大型機器につながる配管の最初の固定点はどこか
12. 製造・保全で確認する5点
- 立上げ前に、シュー・ガイド・ハンガの指示子に冷間位置の印を付け、写真と数値で残したか
- スプリングハンガのロックと伸縮継手のシッピングボルトが外れているか、現物で確かめたか
- 蒸気を通す前に、ドレンポットとトラップからドレンを出せる状態になっているか。暖機の弁を微開から始めたか
- 仮設ストレーナの差圧を記録し、清掃する差圧と許容差圧の2つの値を運転員が知っているか
- 漏れを見つけたとき、加圧のまま増し締めせず、隔離・減圧の手順に進む決まりが周知されているか
まとめ
- 設計どおりの配管でも、立上げで壊れるのは、完成した運転状態へ移る途中で温度、圧力、中身が大きく変わるからです。
- 空気→プロセス流体、空→満液、冷間→熱間の3つの変化を、同時に進めず、1つずつ確認しながら通します。
- 立上げ前に仮設品を一覧で本設へ戻します。 ハンガのロック、伸縮継手のボルト、盲板、仮設ストレーナが残ると、配管は設計と違う状態で動きます。
- 窒素置換は酸素濃度を測って終わりにします。 測る場所は流れの末端と行き止まりです。
- 液張りは低い所から入れて高い所で空気を抜き、排液はベントを開けて負圧にしません。
- 蒸気配管はドレンを抜きながら微開で暖機し、昇温・昇圧は段ごとに止めて点検します。 計画したホットボルティングと、漏れた加圧フランジの増し締めは別のものです。
- 熱伸びは、冷間の印と予想変位を持って、段ごとに向きと量で確かめます。
関連記事
- 配管の完全ガイド|P&IDから設計・施工・運転・保全までの全体地図
- 配管設計の仕事の流れ|P&IDから試運転までに何を決めるか
- 蒸気・ドレン配管とスチームトラップ|暖機から復水回収まで
- スプリングハンガ・コンスタントハンガ|上下に動く配管を支える
- ガスケット選定とボルト締付け|漏れないフランジ継手をつくる
- 置換・パージの実務|真空置換・加圧置換・流通置換と、2段階置換の鉄則
- ポンプの始動・停止・切換え|遠心ポンプを安全に運転する確認ポイント
参考文献
- 化学工学協会編『化学プラント建設技術(下)』14「化学プラントのスタートアップ」14・1・1(5)〜(6)、14・1・2、14・2・3
- 化学工学協会編『化学プラント建設技術(中)』8「化学プラントの配管工事」図8・6「試運転時の検査と前検査」、8・6(フラッシング)
- 化学工学協会編『化学装置便覧 改訂二版』第13章「配管」表13・25「耐圧試験の要点」、表13・27「昇温昇圧試験の要領」 Amazonで見る
- 化学工学協会編『プロセス機器構造設計シリーズ3 配管』3・1・4「スプリングハンガー」、8「配管保全」図8・1「配管の固定と伸び」
- 化学工学協会編『プロセス機器構造設計シリーズ6 化学プラント用ポンプ・圧縮機』6・1・2(1)「起動」
- 西野悠司『絵とき「配管技術」基礎のきそ』第5章(ポンプ起動時のウォータハンマ)、第9章(伸縮管継手に使われる各種ボルト、ロッド)、11-1「ストレーナ」 Amazonで見る
- 西野悠司『そうか!わかった!プラント配管の原理としくみ』資料2「配管技術でよく使う物性値」 Amazonで見る
- 西野悠司『「配管設計」実用ノート』第8章(いろいろなウォータハンマ) Amazonで見る
- 小岩井隆『絵とき「バルブ」基礎のきそ』(蒸気ラインのウォータハンマとウォーミングアップ) Amazonで見る
- 高圧ガス保安協会『高圧ガス保安技術』3「運転管理」3.4.3「増し締めの危険」、4「設備管理」d)「置換作業」
- 労働安全衛生総合研究所『静電気安全指針2007』(JNIOSH-TR-No.42)A.4「不活性ガスによる置換・シール」
- 化学工学協会編『化学プラント安全対策技術2 化学プラントの安全設計』4・4・2「外圧」(図4・29〜図4・32)
- 化学工学協会編『化学プラント安全対策技術3 保安・保全の管理技術』6・8(表6・15、表6・16 臨時作業マニュアル記入例)
- 化学工学協会編『化学プラント安全対策技術4 事故災害事例と対策』4「事故災害原因別にみた防止対策」
- 化学工学協会編『プロセス設計シリーズ2 プラントの安全と公害対策』1「プロセス設計のための安全対策」
 PLANT NEWS ON NOTE
化学プラントニュース
化学・石油プラントの重要ニュースを、毎週の週報と事故速報でお届けします。現場で押さえたい動きを、わかりやすく整理します。
noteで最新ニュースを読む ↗