 化学プラント大全
保安管理技術のリスク解析と安全管理の論点を並べた記事です。見出しが論点名なので、目次から引いてください。全体像は保安管理技術15問の攻略へ。
目次
- リスク解析手法の一覧(チェックリスト・What-if) ── 手法は目的で使い分け、「〜できない」はまず疑う
- HAZOP ── ガイドワードで設計意図からのずれを洗い出し、結果をFTAの頂上事象へ
- FTAとETA ── FTAは結果から原因へさかのぼり、ETAは引金事象から結果へ広げる
- FMEAとFMECA ── 機器の故障モードから解析し、故障率を加えたFMECAは致命度を定量評価
- リスクの見積りと評価 ── リスクは起こりやすさと影響度の組合せ。確率には安全対策を入れる
- リスクマネジメント ── アセスメントはマネジメントの一部。対応は回避・低減・移転・保有
- 事故の解析(特性要因図・4M) ── 特性要因図は分類・整理の図で、因果関係は明確にできない
- 人的要因とフェーズ理論 ── 意識レベルは0〜IVの5段階、重要な作業はフェーズIIIで
- 安全管理・安全活動・保安教育 ── 仕組みにしてPDCAで回し、経営層から事務部門まで全員で
- 設備の配置と計器室 ── 計器室は出入口2箇所以上で加圧、柱・はりの耐火被覆は2時間以上
リスク解析手法の一覧(チェックリスト・What-if) ── 手法は目的で使い分け、「〜できない」はまず疑う
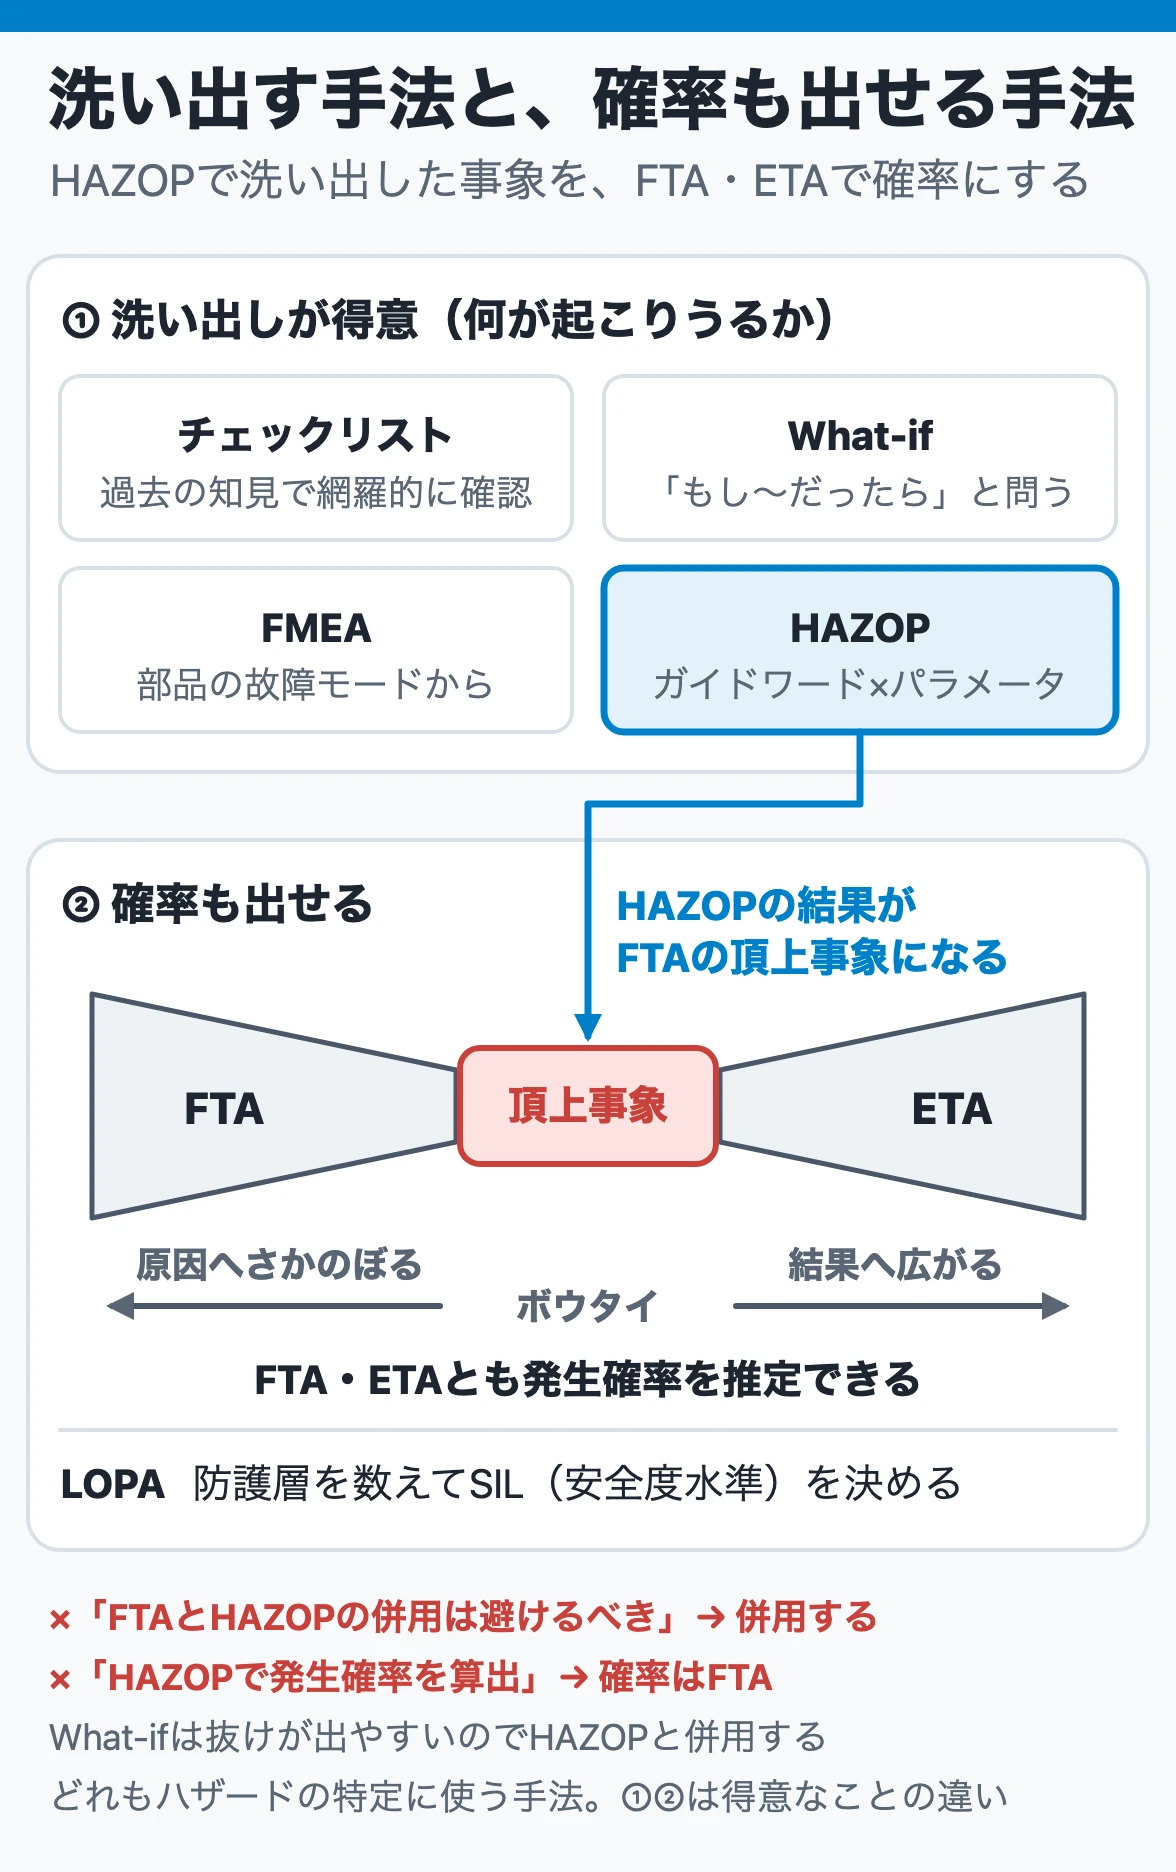
どれもハザードの特定に使う手法で、目的によって使い分けます。What-ifは複数の事象の組合せも想定でき、チェックリストはリスク低減策が実施されているかの確認にも使えます。
| 問われる形 | 正誤 | ポイント |
|---|---|---|
| What-ifでは、単一の事象しか想定できない | × | 複数事象の組合せも想定できる |
| チェックリスト方式では、低減策が実施されているかは確認できない | × | 確認に便利 |
| ハザードはFTAだけで同定し、発生確率はHAZOPで算出する | × | 役割が逆。HAZOP・FMEAで洗い出し、FTAで原因と確率 |
出題:国試7記述・検定4記述(平成28〜令和7年度)
代表的なリスク解析手法
| 手法 | やり方 | 便利な使い方 |
|---|---|---|
| チェックリスト方式 | 過去の経験・知見のリストで網羅的に調べる | リスク低減策が実施されているかの確認 |
| What-if | 「もし〜したら、どうなる」と問いを繰り返す | 機器故障や誤操作の影響を考える。複数事象の組合せも想定できる |
| HAZOP | ガイドワード×プロセスパラメータで正常からのずれを想定 | 構成要素のかかわり方を知る。FTAの頂上事象の選定 |
| FMEA | 機器・部品の故障モードから影響と安全対策を解析 | 重要な部品の管理方針。FTAの基本事象の選択 |
| FTA | 頂上事象から原因へAND・ORで掘り下げる | 因果関係・寄与度。発生確率の推定 |
| ETA | 引金事象から対策の成功・失敗で枝分かれ | 小規模トラブルの波及拡大過程。確率の推定 |
- 誤りの記述は、表の「便利な使い方」を「できない」「適用できない」「算入しない」と否定して作られることが多い。「併用すべきでない」もほぼ誤り
- 例外は特性要因図の「因果関係」(→ 事故の解析)と、手法名のすり替え(→ FTAとETA)
HAZOP ── ガイドワードで設計意図からのずれを洗い出し、結果をFTAの頂上事象へ
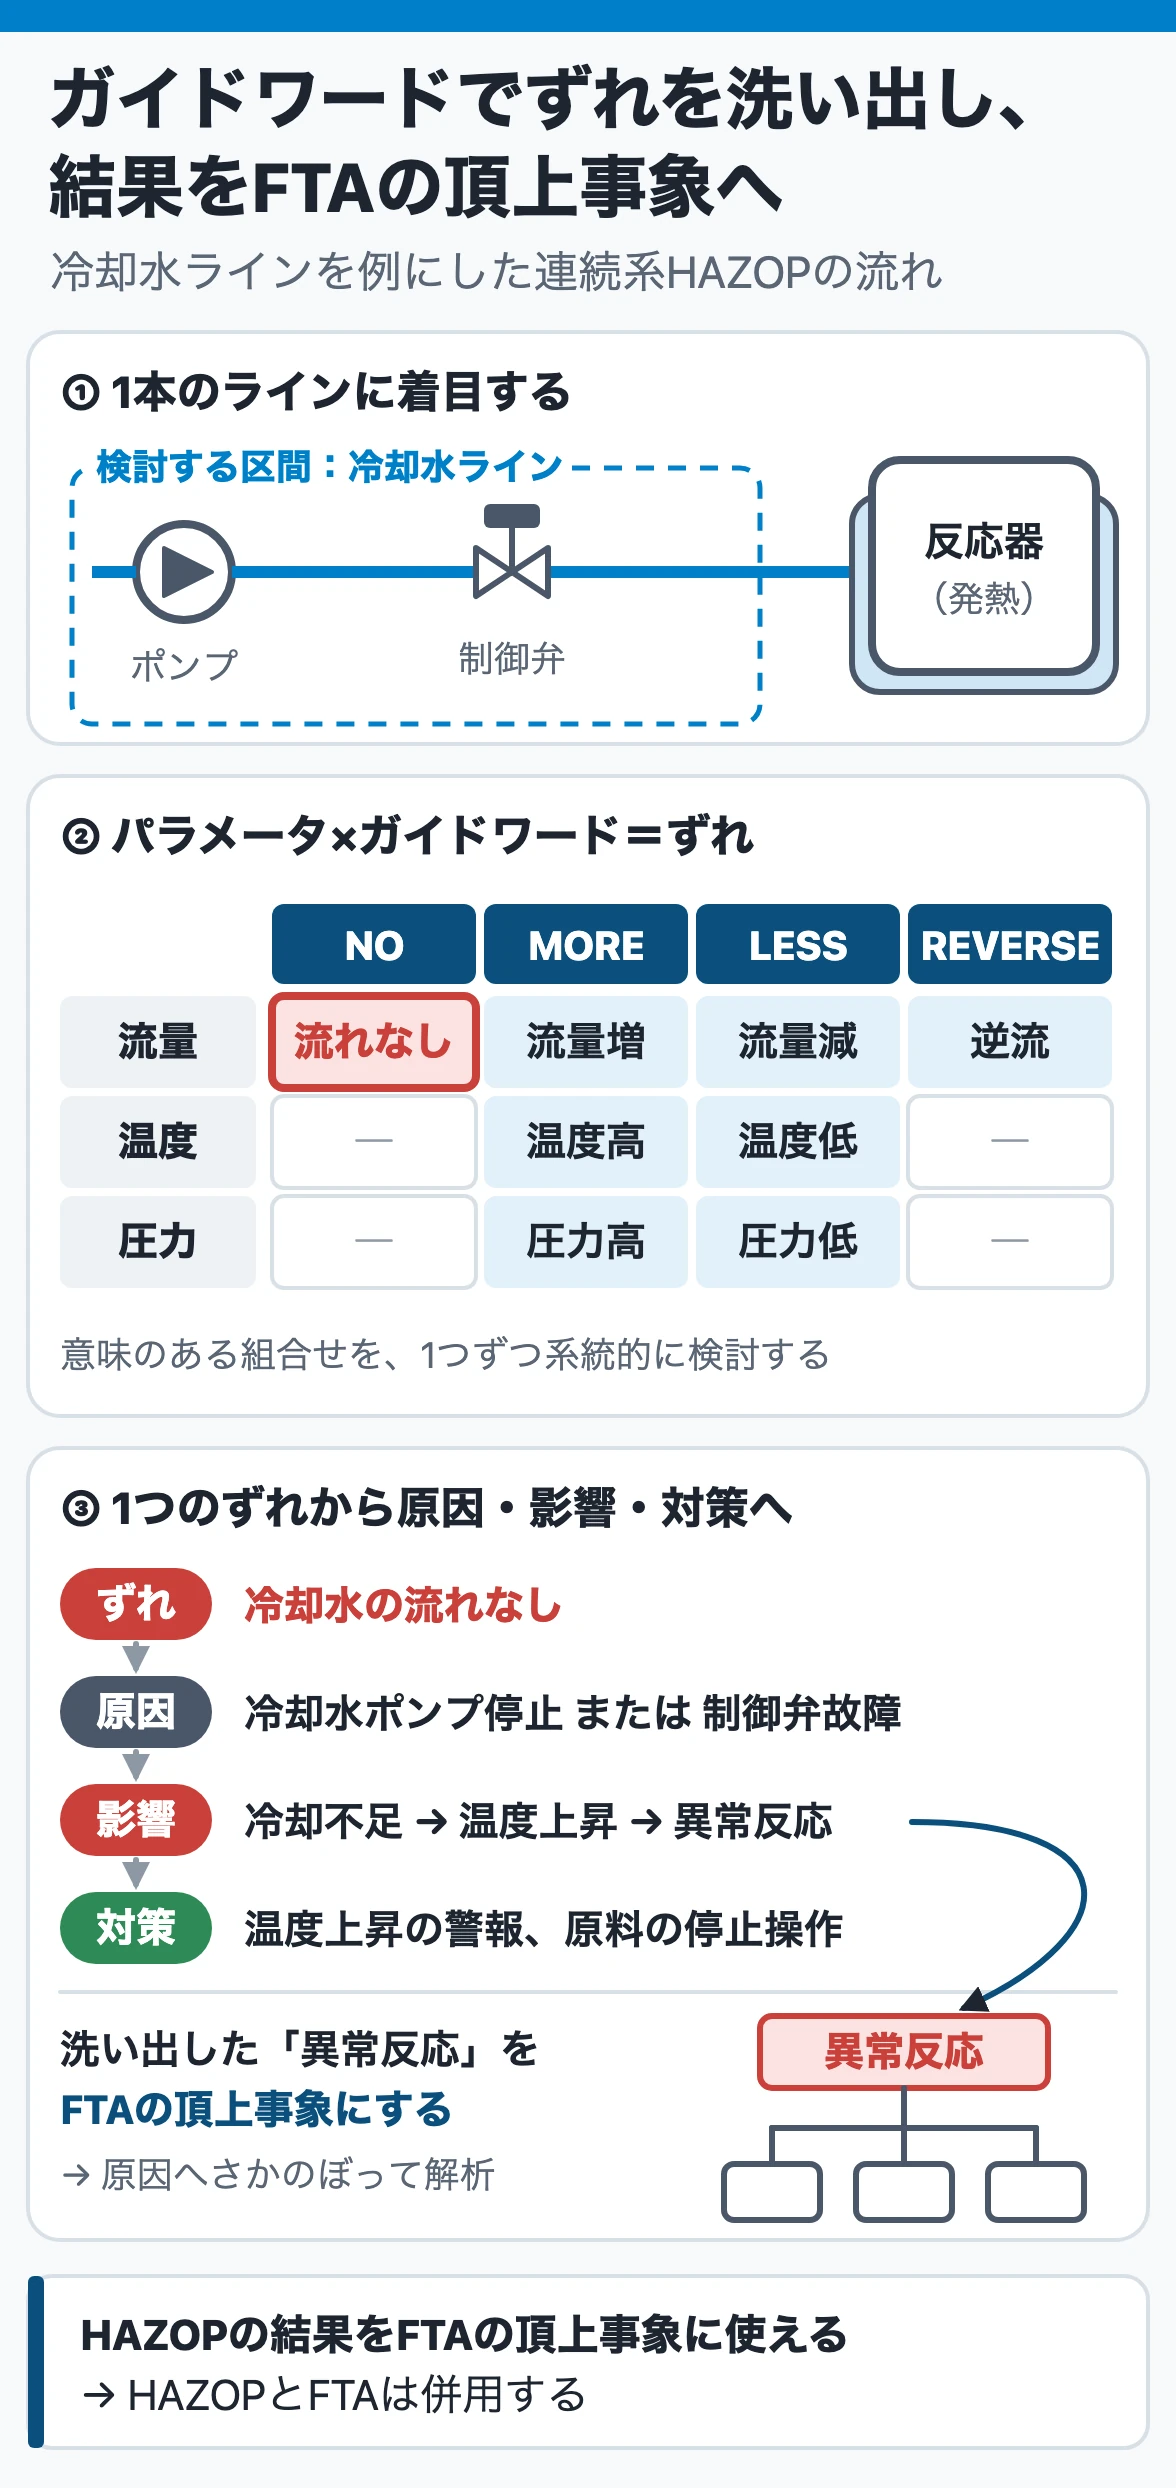
| ガイドワード | 意味 | 例 |
|---|---|---|
| NO(NOT) | 設計意図の否定 | 流れなし |
| MORE/LESS | 量的な増加/減少 | 流量増・温度高/流量減・圧力低 |
| REVERSE | 設計意図の逆行 | 逆流・逆反応 |
| AS WELL AS/PART OF | 質的な増加/減少 | 不純物の混入/成分の不足 |
| OTHER THAN | 設計意図以外の事象 | まったく異なる事象 |
| Sooner than/Longer than | タイミング・時間のずれ(非定常操作) | 弁操作が早い・保持が長い |
HAZOPは設計意図からのずれをガイドワードで系統的に想定し、原因・影響・対策を検討します。網羅的なぶん時間はかかりますが、洗い出した事象はFTAの頂上事象に使えるので、FTAとは併用します。
| 問われる形 | 正誤 | ポイント |
|---|---|---|
| HAZOPとFTAは解析の方向が違うので、同じ設備で併用してはならない | × | 併用できる。HAZOPの結果をFTAの頂上事象に |
| HAZOPは、FTAの頂上事象の選定には使えない | × | 頂上事象の選定に便利 |
| 連続系HAZOPは、基本的に単一の故障やトラブルを起点にずれを検討する | ○ | 一つずつ系統的に検討する。複数機器の同時故障は原則として想定しない |
| HAZOPは解析時間が短いのが特長で、異常時のイメージトレーニングには向かない | × | 時間はかかる。異常のイメージ共有や訓練に使える |
| スタートアップのHAZOPでも、連続運転用のガイドワードだけを使う | × | Sooner than・Longer thanなど時間のずれを加える |
出題:国試11記述・検定1記述(平成28〜令和7年度)
- 連続系(定常系)HAZOPは定常運転が対象。バッチ系(非定常系)HAZOPはバッチ反応や、スタートアップ・シャットダウン・加熱炉の点火などの操作手順のずれを扱う
- 網羅性を高めるには、製造だけでなく設備保全や技術スタッフなど、分野の異なるメンバーでチームを組む
関連:HAZOPの進め方
FTAとETA ── FTAは結果から原因へさかのぼり、ETAは引金事象から結果へ広げる
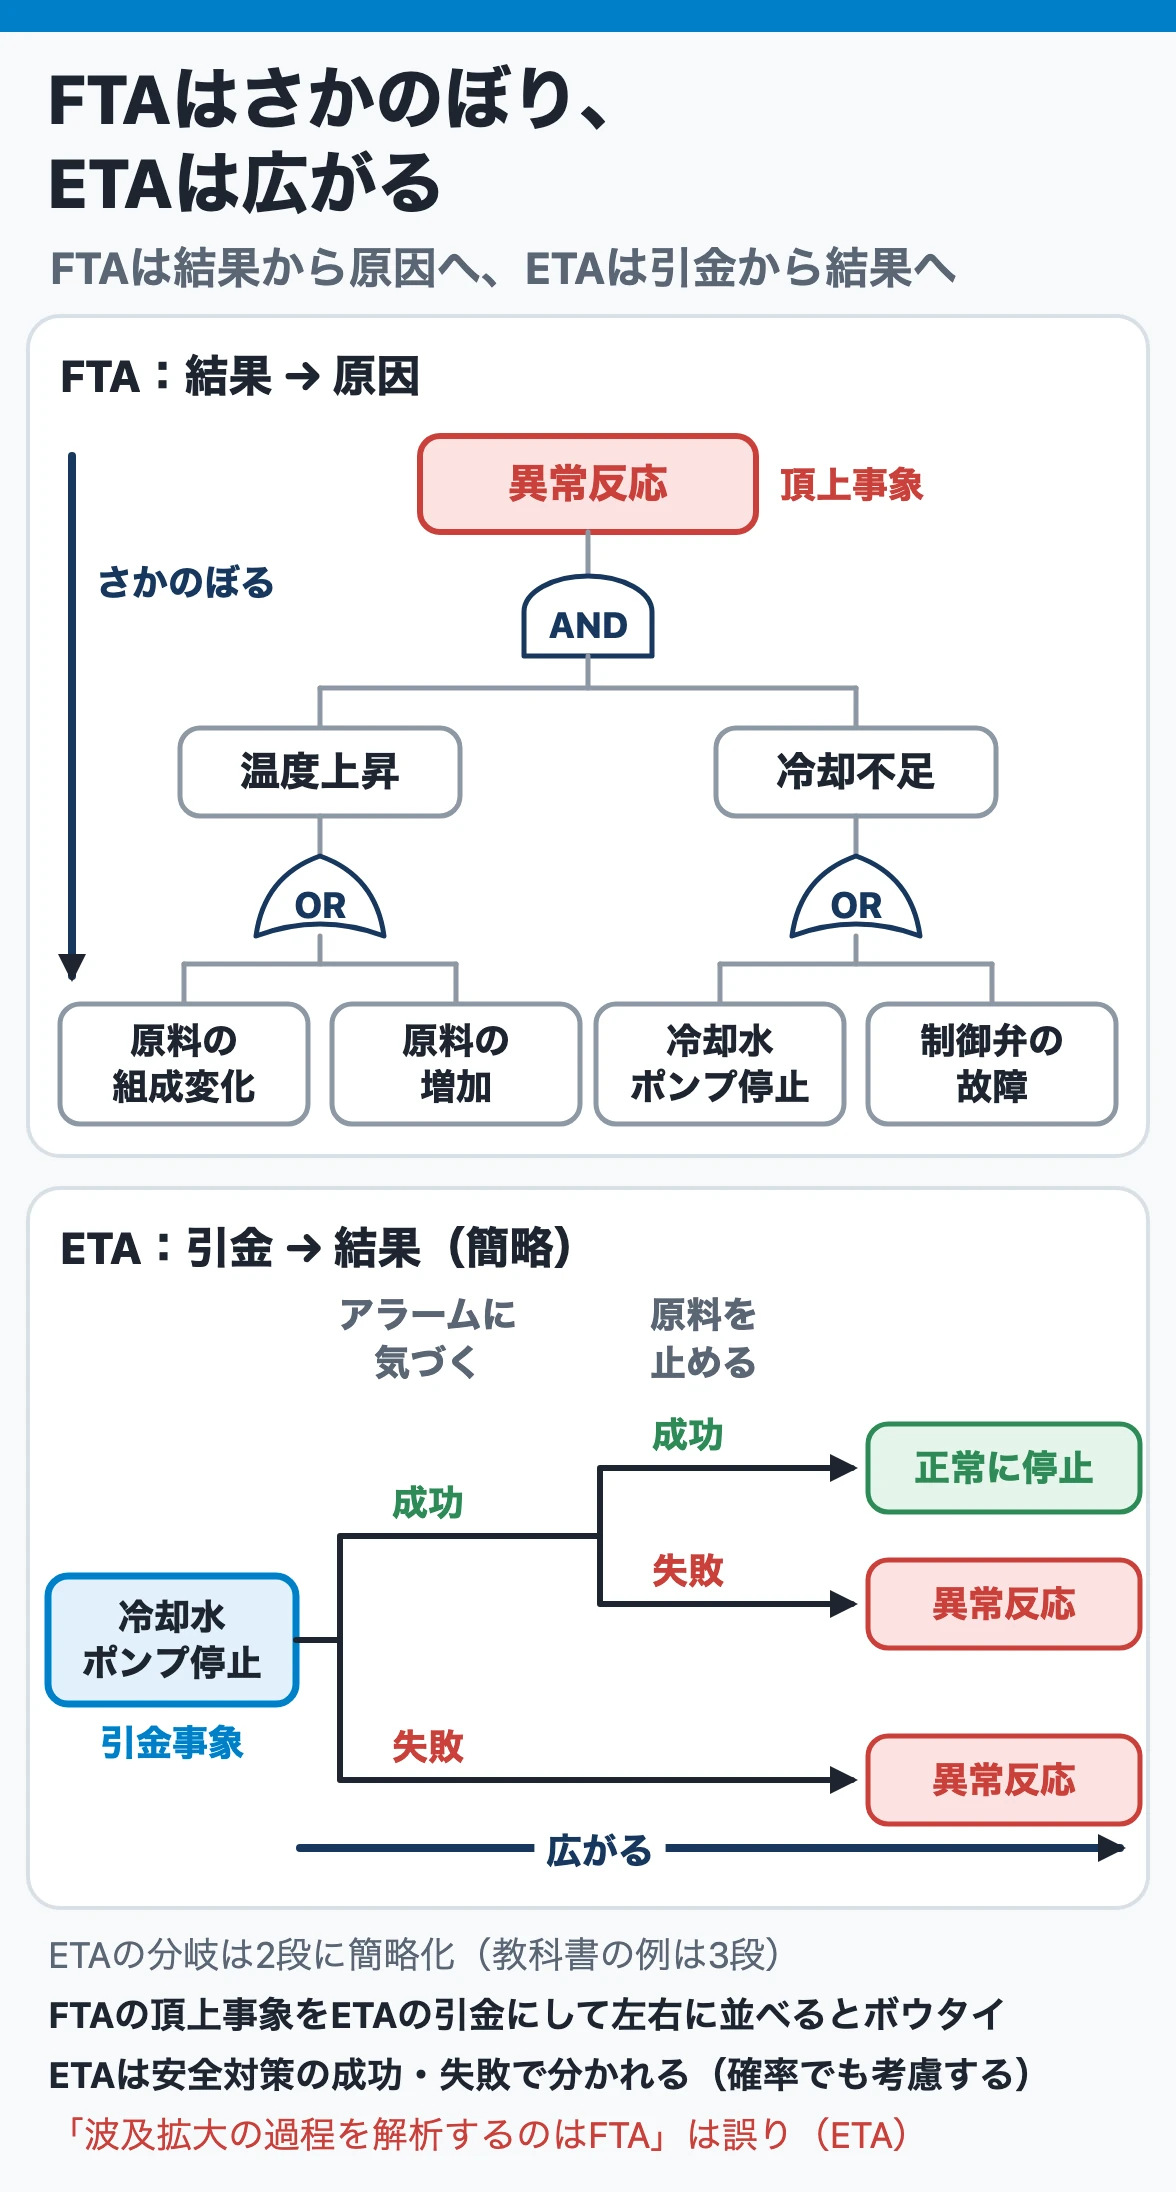
FTAは「なぜ起きたか」を頂上事象から原因へ掘り下げ、ETAは「起きたらどうなるか」を引金事象から結果へ広げます。どちらも発生確率を推定できます。
| 問われる形 | 正誤 | ポイント |
|---|---|---|
| FTAは、小規模なトラブルの波及拡大過程を解析するのに便利 | × | それはETA |
| ETAは、最終的な事故を頂上事象に置き、原因を部品レベルへ掘り下げる | × | それはFTA。ETAは前向きに枝分かれ |
| FTAは、基本事象の確率から頂上事象の発生確率を推定できる | ○ | 論理ゲートに従って上位へ計算 |
| 故障が事故へ拡大する過程を、緊急対応の成功・失敗でツリーに表すのはFMEA | × | それはETA |
| FTAは、原因を部品レベルまで掘り下げるのに適さない | × | 機器・部品レベルまで掘り下げる手法 |
出題:国試8記述・検定4記述(平成28〜令和7年度)
FTAとETAの違い
| FTA | ETA | |
|---|---|---|
| 方向 | 結果 → 原因 | 原因 → 結果 |
| 出発点 | 頂上事象(例:異常反応) | 引金事象(例:冷却水ポンプ停止) |
| 木の作り | 論理記号(AND・OR)でつなぐ | 安全・防災設備や緊急対応の成功/失敗で分岐 |
| 便利な使い方 | 要因相互の因果関係・寄与度 | 小規模トラブルの波及拡大過程 |
| 確率 | 頂上事象の発生確率 | 引金事象が事故・災害に拡大する確率 |
- 覚え方:Fault(不具合=結果)から始めてさかのぼる。Event(引金となる事象)から始めて広がる
- 頂上事象を中央に置き、左にFTA、右にETAを並べて全体を見るのがボウタイ分析(→ ボウタイ分析)
関連:FTA(フォールトツリー解析)/ETA(イベントツリー解析)
FMEAとFMECA ── 機器の故障モードから解析し、故障率を加えたFMECAは致命度を定量評価
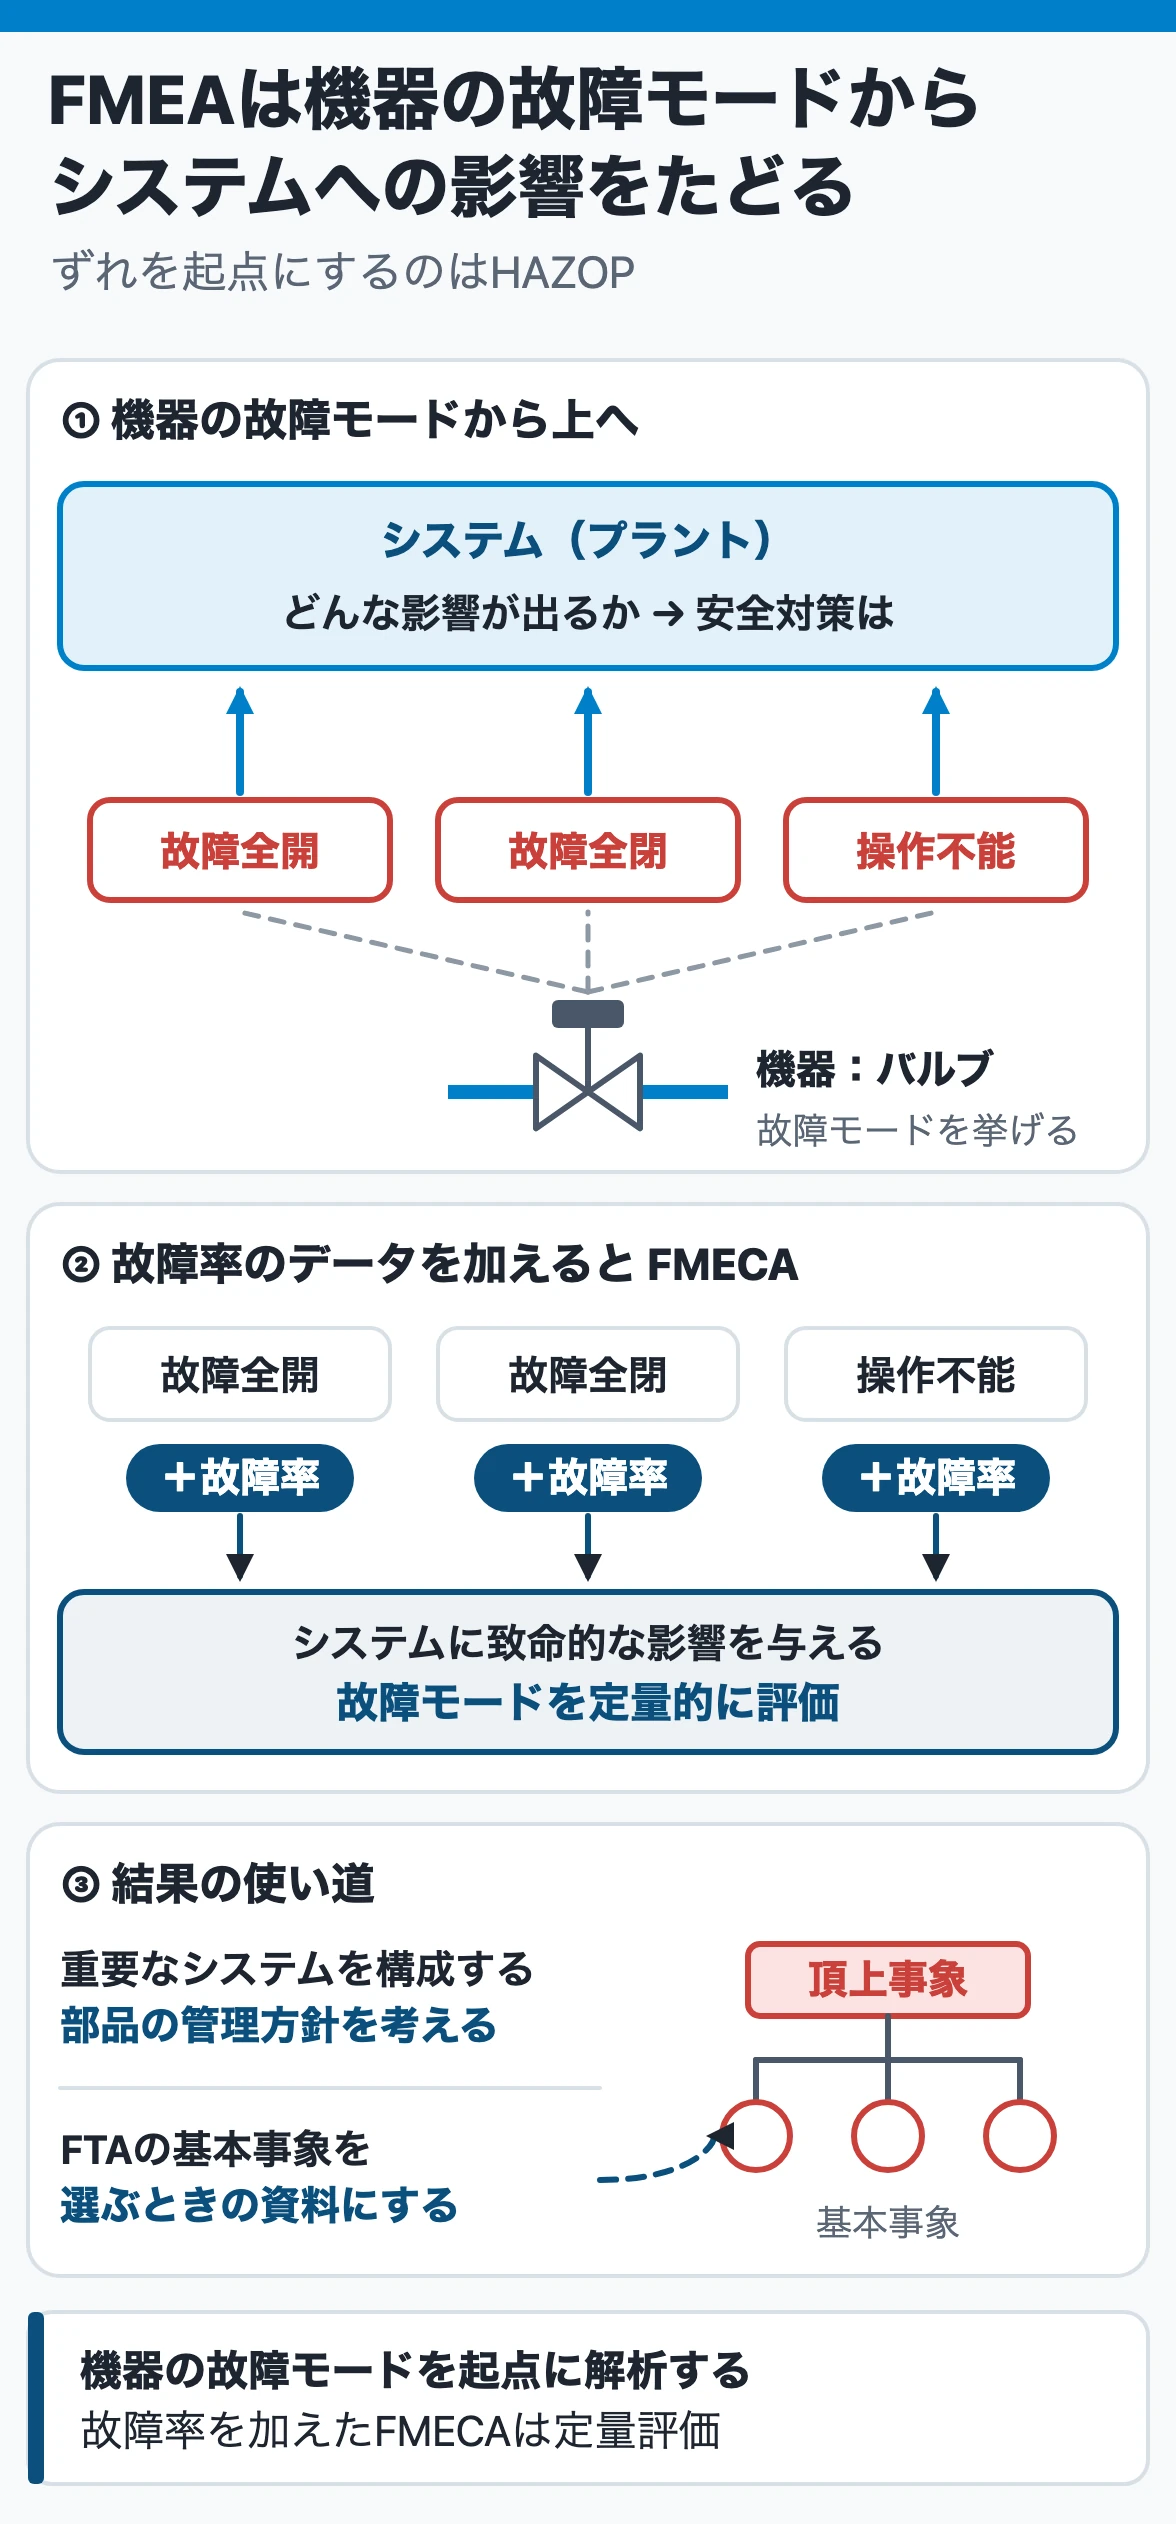
| 手法 | 出発点 | できること |
|---|---|---|
| FMEA | 機器・部品の故障モード(故障全開・故障全閉・操作不能など) | システムへの影響と安全対策の解析、重要な部品の管理方針、FTAの基本事象の選択 |
| FMECA | FMEA+故障率データ | 致命的な影響を与える故障モードを定量的に評価 |
| HAZOP(比べる相手) | プロセスパラメータのずれ | ハザードの網羅的な洗い出し |
FMEAは機器・部品ごとの故障モードから、システムへの影響と安全対策を解析する手法です。故障率のデータを取り入れるとFMECAになり、致命的な故障モードを定量的に評価できます。
| 問われる形 | 正誤 | ポイント |
|---|---|---|
| FMEAは、重要なシステムの部品の管理方法の見直しには適用できない | × | 管理方針を考えるのに便利 |
| FMECAはプロセス変数のずれだけを扱う定性的な手法で、致命度は数値にできない | × | 故障率を入れて定量評価。ずれを扱うのはHAZOP |
| FMEAで洗い出した故障モードは、FTAの基本事象を選ぶ資料に使える | ○ | 補い合う使い方 |
出題:国試4記述・検定3記述(平成28〜令和7年度)
- 影響の大きい部品ほど、点検・交換・予備品を手厚くする方針づくりに使う(→ 保全方式と保全計画)
- 手法名のすり替えに注意:FMEAの説明にETAの「成功・失敗のツリー」、FMECAの説明にHAZOPの「ずれ」を混ぜた誤りが出ている
リスクの見積りと評価 ── リスクは起こりやすさと影響度の組合せ。確率には安全対策を入れる
| 段階 | やること |
|---|---|
| ハザードの特定 | 事故や異常に至るシナリオと、関わるハザードを洗い出す |
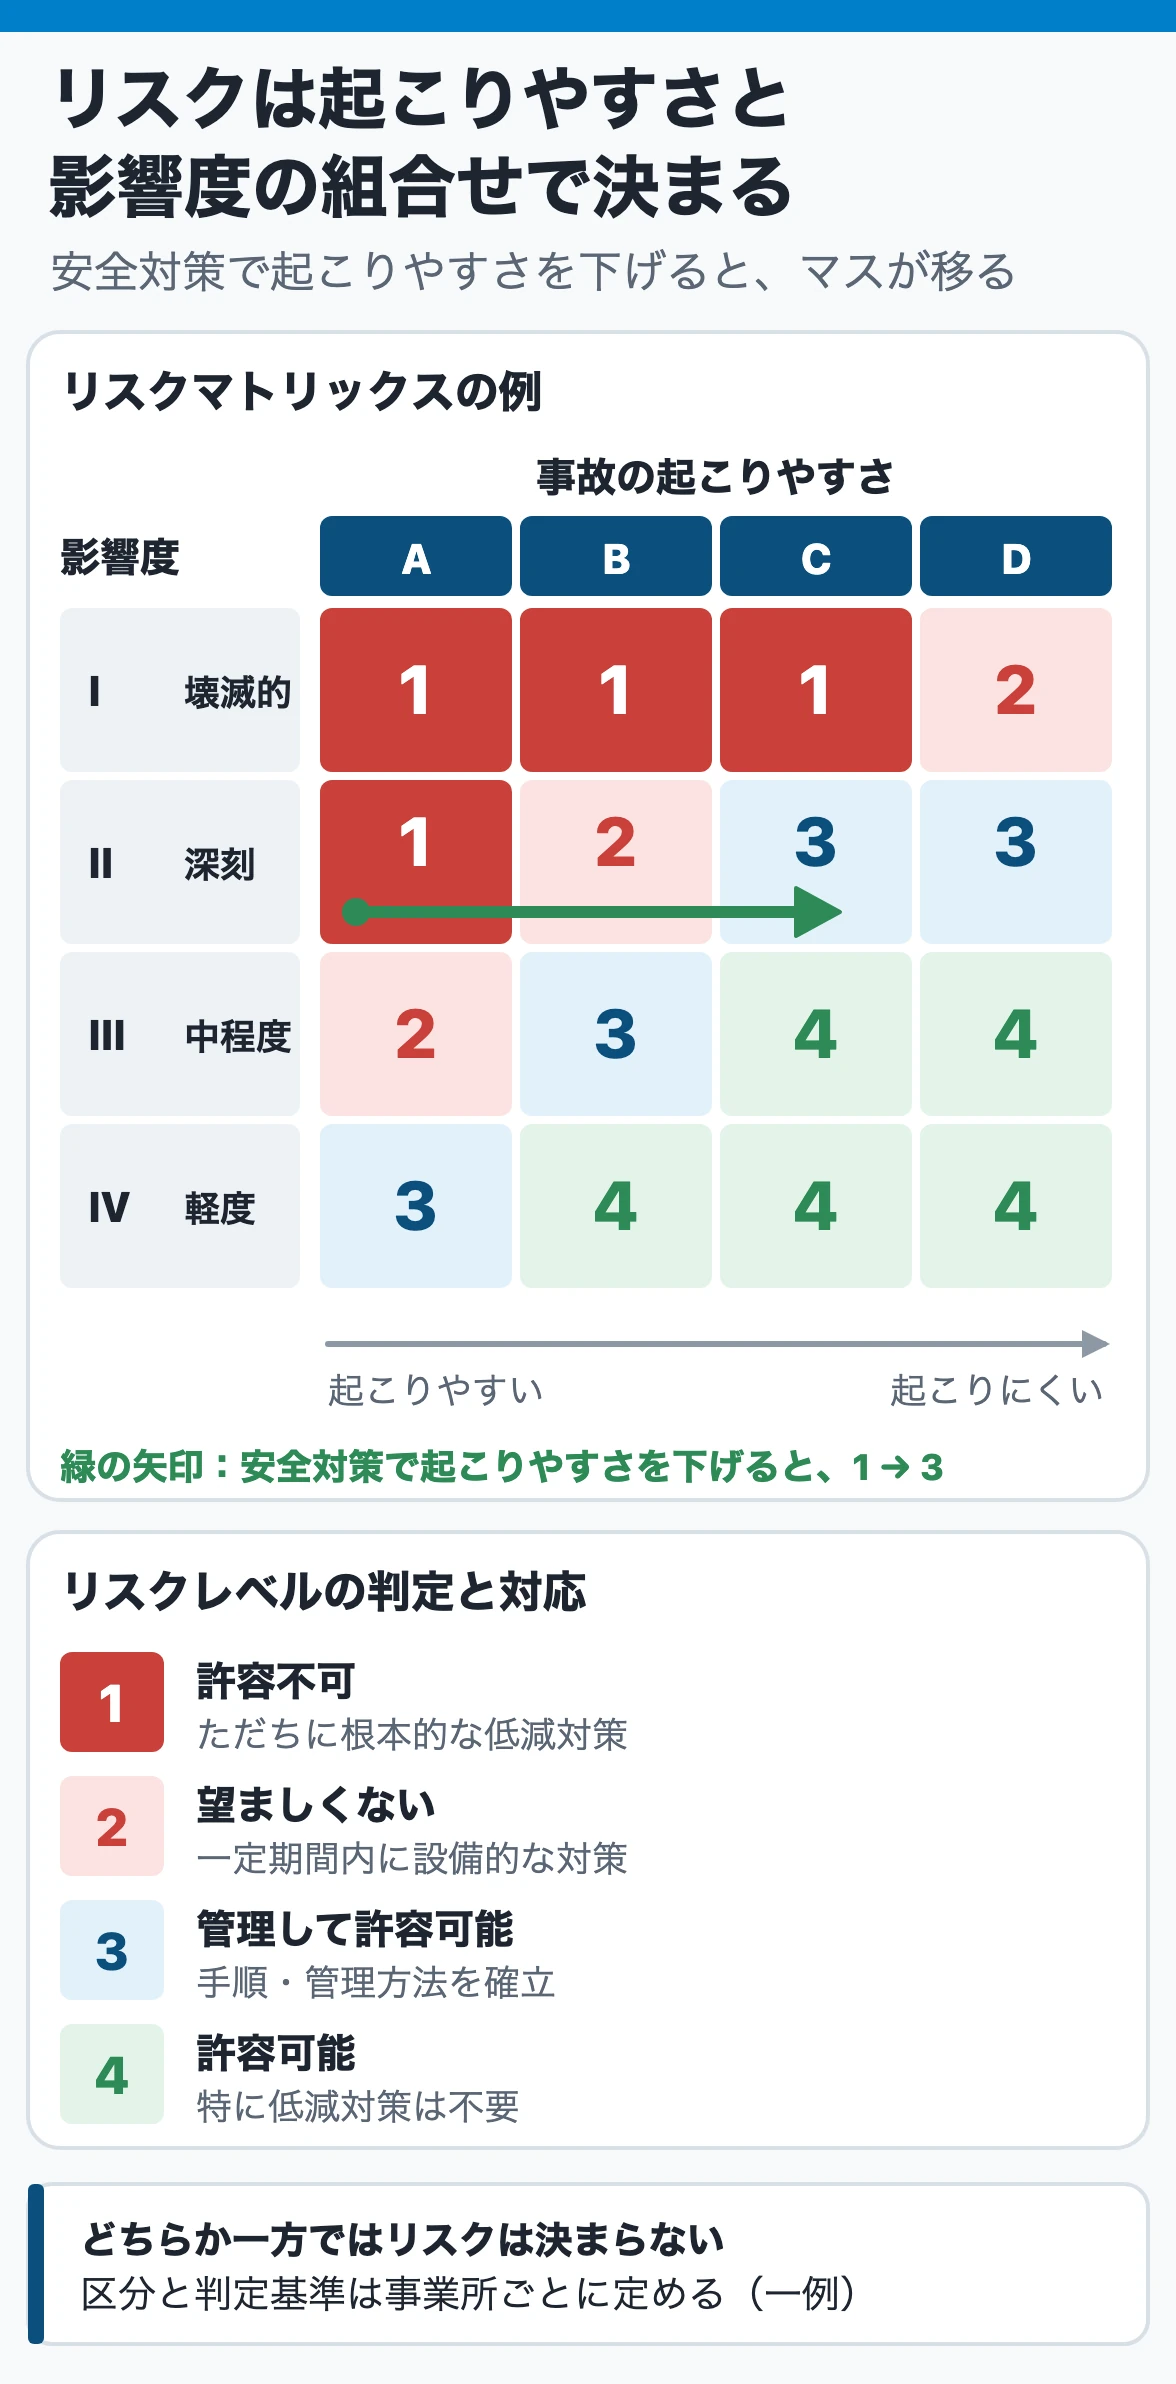
| リスクの見積り | 起こりやすさ(発生確率)と影響度(損害の大きさ)の組合せでリスクレベルを出す |
| リスク評価 | リスクレベルを許容基準と比べ、許容できるかを判断する |
| リスク対応の方針 | 許容できなければ、発生頻度と影響度の低減を検討する |
リスクの大きさは起こりやすさと影響度の組合せで決まり、どちらか一方では決まりません。起こりやすさは、作業の頻度、引金事象の発生確率、安全対策による低減率を考えて決めます。
| 問われる形 | 正誤 | ポイント |
|---|---|---|
| 事故の発生頻度だけ分かればリスクは決まり、被害規模は考えなくてよい | × | 起こりやすさと影響度の組合せ |
| 事故確率の計算では、安全弁やインターロックは無いものとして扱う | × | 安全対策による低減を考慮する |
| 放出事故の影響度は保有量だけで決め、拡散や放射熱は計算しなくてよい | × | 拡散・放射熱・爆風などを解析して見積もる |
| 評価したリスクが許容水準内なら、追加の低減策を必須としない判断もある | ○ | 許容できないときに対応方針を検討 |
| 大規模プラントは、条件の近い単位に区切って評価してから全体を整理する方法がある | ○ | 見落としを抑える |
出題:国試5記述・検定3記述(平成28〜令和7年度)
確率は安全装置を入れて出す
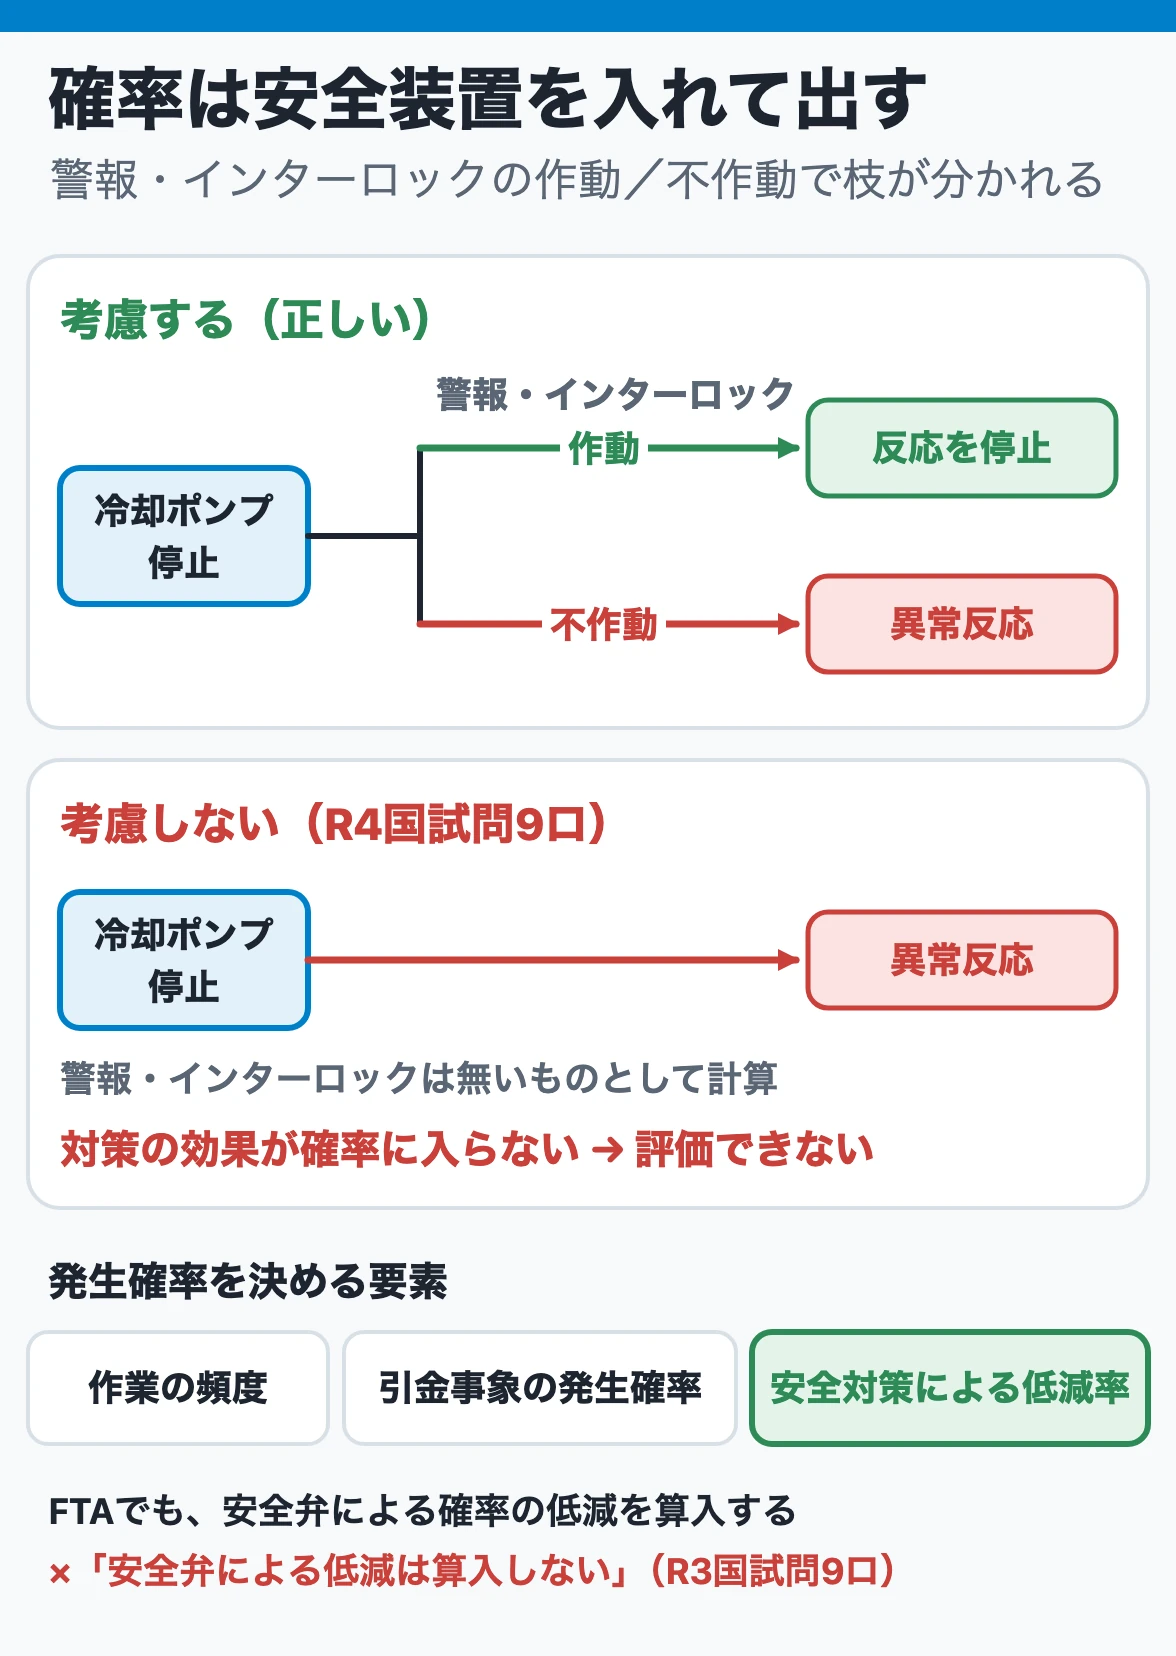
- ETAは安全装置の作動/不作動の分岐でできているので、安全装置を無視すると木そのものが作れない
- 安全対策を入れた実際のリスクを出さないと、対策の効果を評価できない
- リスクアセスメントは、リスク解析(ハザードの特定とリスクの見積り)とリスク評価で構成される
- 影響度は、人的被害、機器の被害、生産損失、周囲への被害、環境被害などを考えて分類する
リスクマネジメント ── アセスメントはマネジメントの一部。対応は回避・低減・移転・保有
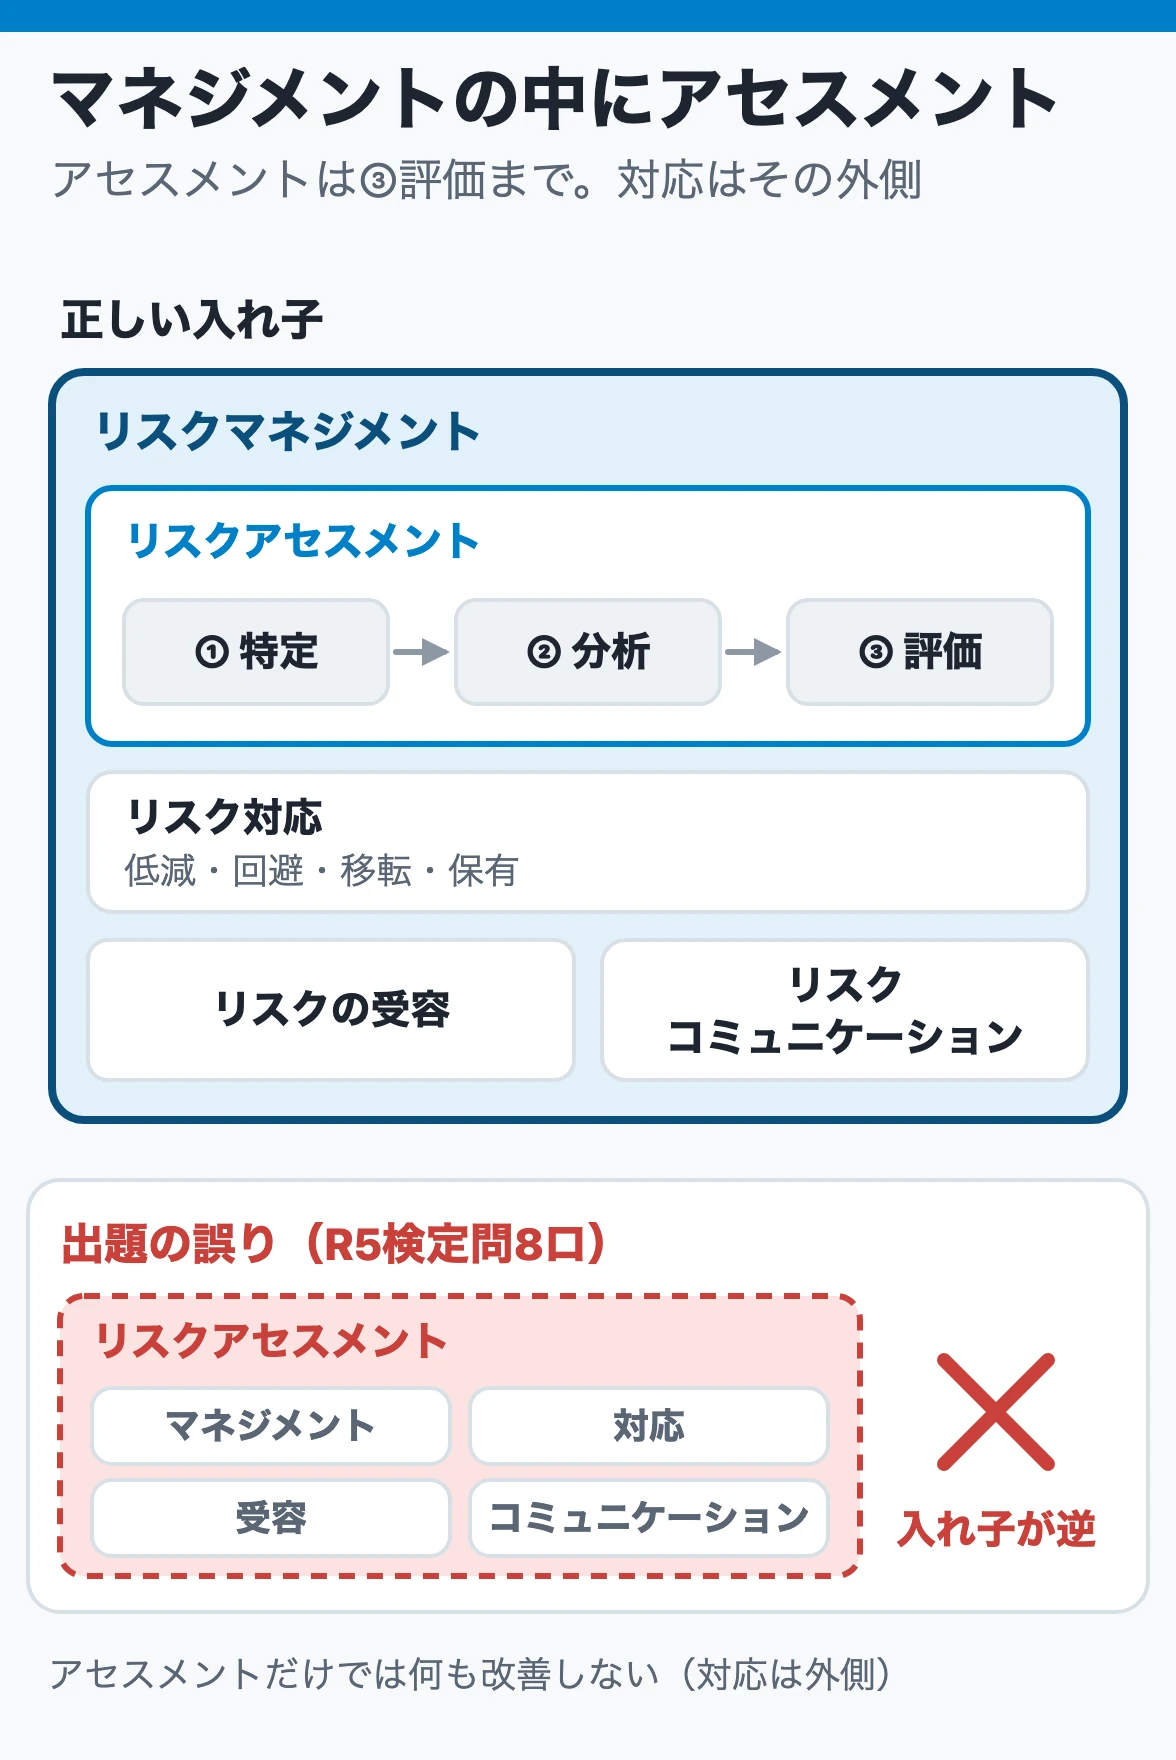
リスクマネジメントは、リスクアセスメント・リスク対応・リスクの受容・リスクコミュニケーションの4つで構成されます。アセスメントはその1つで、アセスメントだけでは何も改善しません。
| 問われる形 | 正誤 | ポイント |
|---|---|---|
| リスクアセスメントが、対応・受容・コミュニケーションを含む上位概念である | × | 上位はリスクマネジメント |
| リスク対応は回避・低減・移転・保有に分けられ、回避以外は残るリスクの受容を判断する | ○ | 回避以外はリスクが残る |
| リスクコミュニケーションは社内だけで行い、外部は対象外 | × | 行政・取引先・近隣住民など外部とも |
出題:国試1記述・検定3記述(平成28〜令和7年度)
リスク対応の4つ
| 対応 | 中身 | 例 |
|---|---|---|
| 回避 | 活動に参画しない、撤退する | 事業からの撤退 |
| 低減 | 起こりやすさや影響度を変える | 安全装置を追加して発生確率を下げる |
| 移転 | 他社・他事業所とリスクを共有する | 一部事業の移転、保険 |
| 保有 | 情報に基づいてリスクを持つ | ― |
- どの対応を採るかは企業の経営判断
- 対応後に残るリスクを企業として受け入れるのがリスクの受容で、リスク対応と並行して決める
関連:リスクの見積りと評価
事故の解析(特性要因図・4M) ── 特性要因図は分類・整理の図で、因果関係は明確にできない
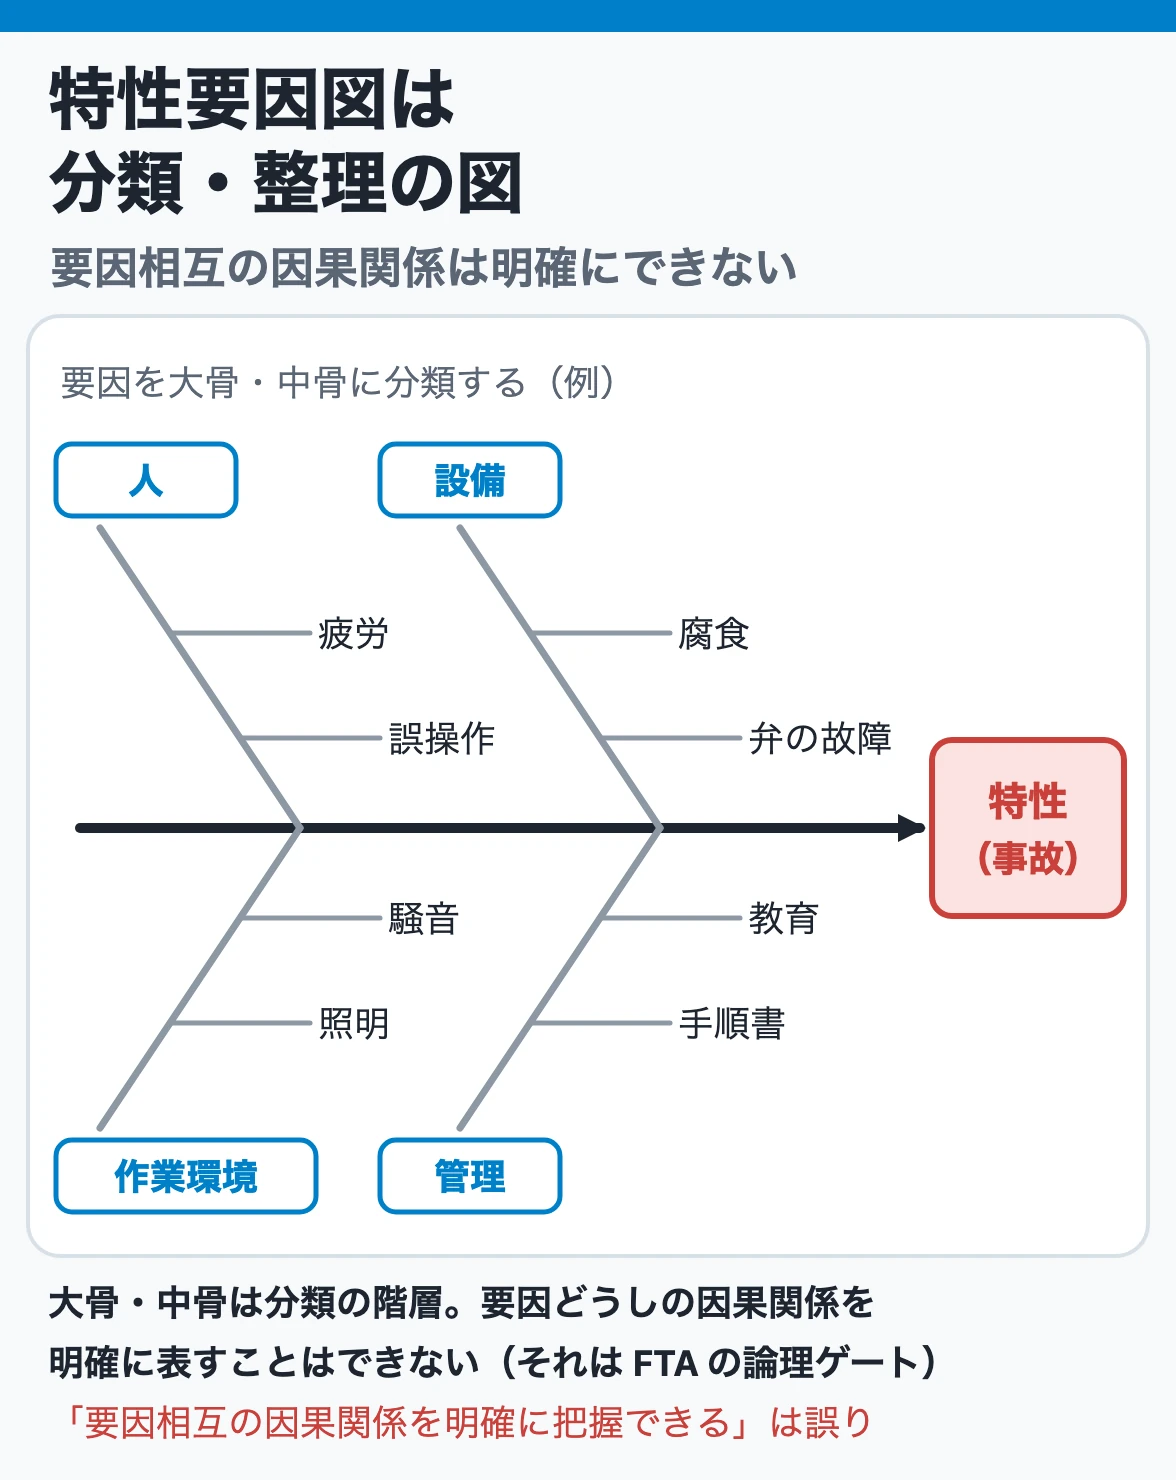
特性要因図は、要因を大骨・中骨・小骨に分類・整理して、管理の重点を探るのに便利な図です。要因相互の因果関係は明確に把握できません。
| 問われる形 | 正誤 | ポイント |
|---|---|---|
| 特性要因図は、要因相互の因果関係を明確に把握するのに便利 | × | 因果関係は明確にできない |
| 特性要因図は、事故原因を分類整理して管理の重点を知るのに便利 | ○ | 「因果関係」の一語があるかを見る |
| 4M分析は、事故の要因を人・機械・媒体(環境)・管理に分けて整理する | ○ | MAN・MACHINE・MEDIA・MANAGEMENT |
出題:国試4記述・検定2記述(平成28〜令和7年度)
4Mの中身
| 4M | 中身 |
|---|---|
| MAN(人) | 本人と、直接関与した人のヒューマンファクター |
| MACHINE(機械) | 設備・機器などの物的な要因 |
| MEDIA(媒体・環境) | 作業環境・マニュアル・作業情報など、人と機械をつなぐもの |
| MANAGEMENT(管理) | 管理システム・方法 |
- 特性要因図は、問題とする特性に影響する要因を数項目に分けて大骨とし、項目ごとに中骨・小骨へ細分して書く
- 因果関係を論理で表すのはFTA(AND・ORゲート)
関連:FTAとETA
人的要因とフェーズ理論 ── 意識レベルは0〜IVの5段階、重要な作業はフェーズIIIで
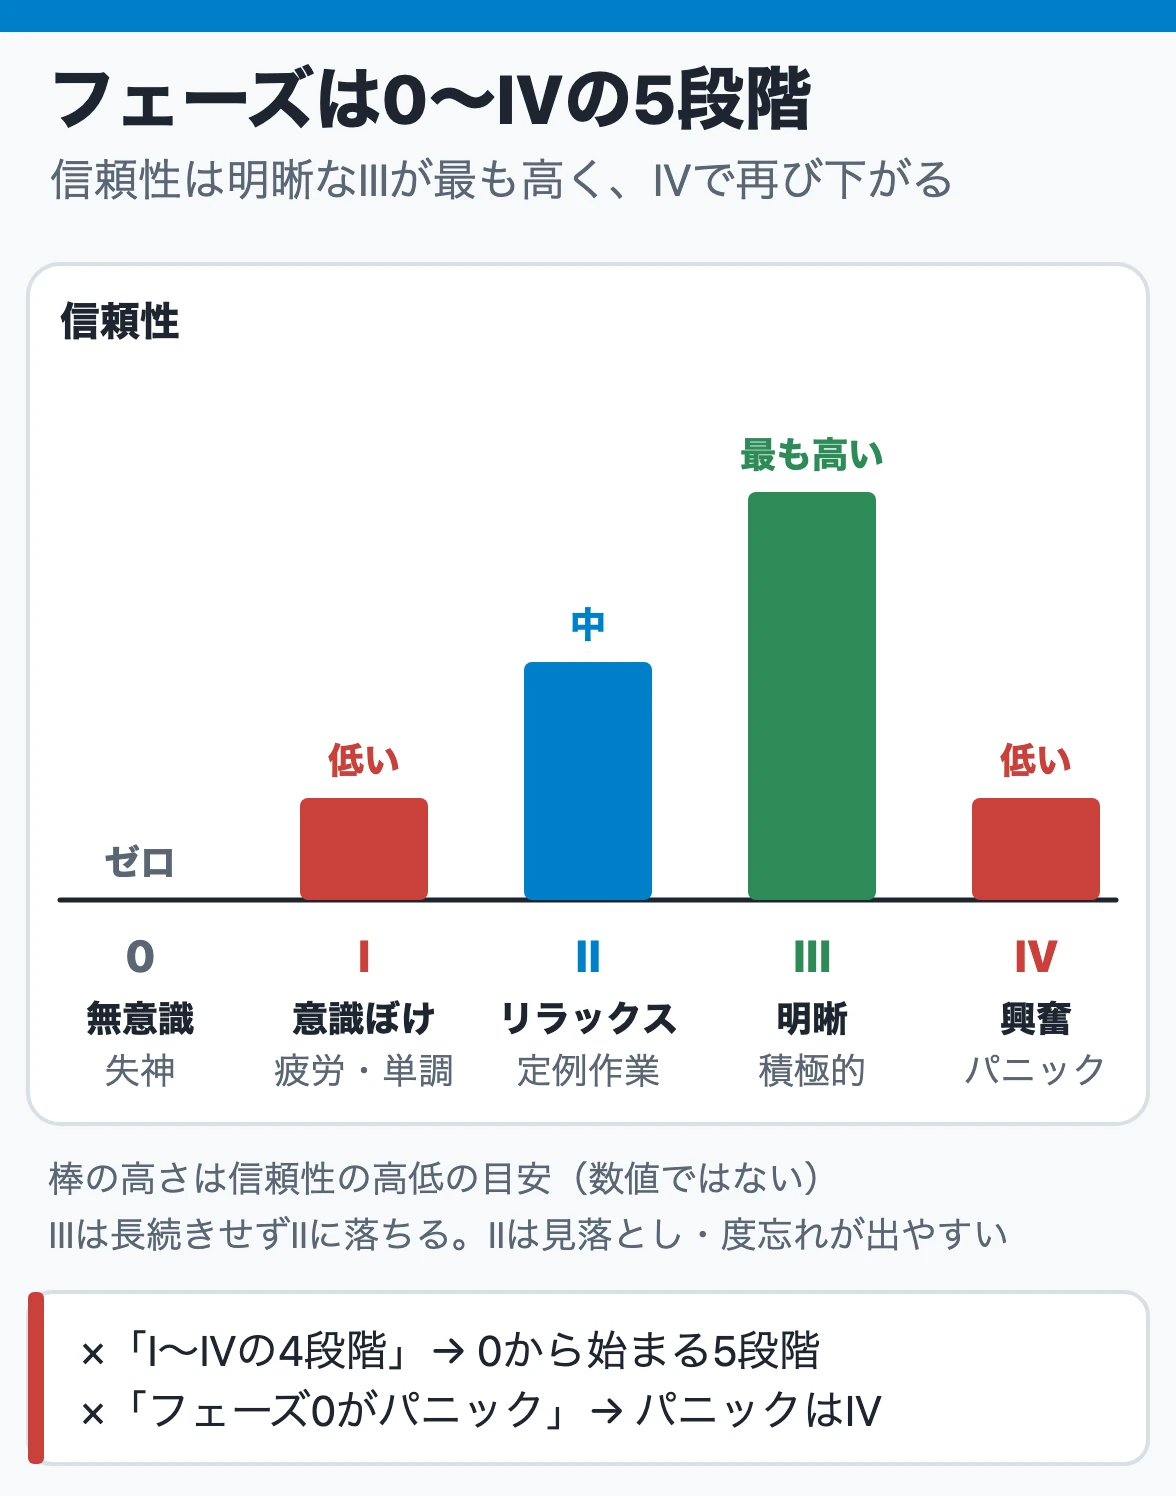
フェーズ理論は意識レベルを0〜IVの5段階に分けます。エラーがほとんど起きないのはフェーズIIIですが長続きしないので、重要な作業の直前に指差呼称などでIIからIIIへ切り換えます。
| 問われる形 | 正誤 | ポイント |
|---|---|---|
| フェーズ理論はIからIVまでの4段階 | × | 0を含む5段階 |
| 重要な作業は、リラックスしたフェーズIIのまま行うのがよい | × | フェーズIIIで行う |
| 緊急事態で慌てたり立ちすくんだりする状態はフェーズIV | ○ | 過緊張・パニック |
| フェーズ0はパニック状態 | × | 0は無意識。パニックはIV |
| 重大災害だけ調べれば十分で、ヒヤリ・ハットの共有は予防に役立たない | × | ヒヤリの段階で要因を除く |
出題:国試1記述・検定14記述(平成28〜令和7年度)
フェーズの中身
| フェーズ | 意識の状態 | 生理的状態など | エラー |
|---|---|---|---|
| 0 | 無意識・失神 | 睡眠・脳発作 | 脳が働かない |
| I | 意識ぼけ | 疲労・単調・居眠り | 出やすい |
| II | リラックス(注意は内側へ) | 休息時・定常作業 | 見落とし・度忘れ |
| III | 積極的活動・前向き | 情報処理が柔軟で速い | ほとんど起きない |
| IV | 過緊張・情動興奮 | 緊急時に慌てる・パニック | 判断が働かない |
- ハインリッヒの法則:同じ潜在要因による重大災害1件に対し、中程度の災害29件、無傷害事故(ヒヤリを含む)300件。ヒヤリの段階で危険要因を除くことが重大災害の予防になる
- 指差呼称は、対象を指で差して声に出して確かめ、意識をIIからIIIへ切り換える誤操作防止の手法
関連:ヒューマンファクターとマンマシンインターフェース/非定常作業の安全
安全管理・安全活動・保安教育 ── 仕組みにしてPDCAで回し、経営層から事務部門まで全員で
| 項目 | 押さえる点 |
|---|---|
| 安全管理 | 規程などに文書化し、実績を記録してPDCAで継続的に改善する |
| 全員の関与 | 経営トップも関与。製造・保全・保安だけでなく事務部門も |
| 自主管理 | 法令遵守を土台に、事業所が自らリスクを評価して対策する |
| 災害連鎖の防止 | 主要部で制御限界を超えたら、機器・工程ごとに自動停止・自動遮断 |
| 安全推進手法 | ヒヤリ・ハット、5S、指差呼称、危険予知 |
| 保安教育 | OJTを中心に、OFF-JTで意識・知識を補う |
| 夜間・休日 | 指揮者が来るまで在勤者で初期体制。代理者を決めておく |
安全管理は一度の点検で終わらせず、恒常的な仕組みとして運用します。現場任せにせず、経営層も方針と資源配分に関与します。
| 問われる形 | 正誤 | ポイント |
|---|---|---|
| リスク管理は現場担当者で完結させ、経営層は関与しないのが望ましい | × | 経営トップも関与する |
| 現場でOJTをしていれば、OFF-JTは不要 | × | OJTを中心に、OFF-JTで補う |
| 安全管理は、事務部門も含む全組織で共通認識を持って進める | ○ | 現場の三部門だけでは途切れる |
| 主要部で制御限界を超えた異常は、工程単位で自動停止・遮断できるようにする | ○ | 上流・下流への連鎖を防ぐ |
| 夜間・休日は、指揮者の到着を待たずに在勤者の初期体制が動けるようにしておく | ○ |
出題:国試0記述・検定9記述(平成28〜令和7年度)
- 危険予知訓練(KYT)は、潜在的な危険への感受性を高め、正しい判断で安全に作業する能力を養うために行う
- 安全監査は、PDCAのC(評価)として、安全管理システムが決めたとおりに動いているかを文書・記録で確かめる
関連:教育訓練と技術伝承
設備の配置と計器室 ── 計器室は出入口2箇所以上で加圧、柱・はりの耐火被覆は2時間以上
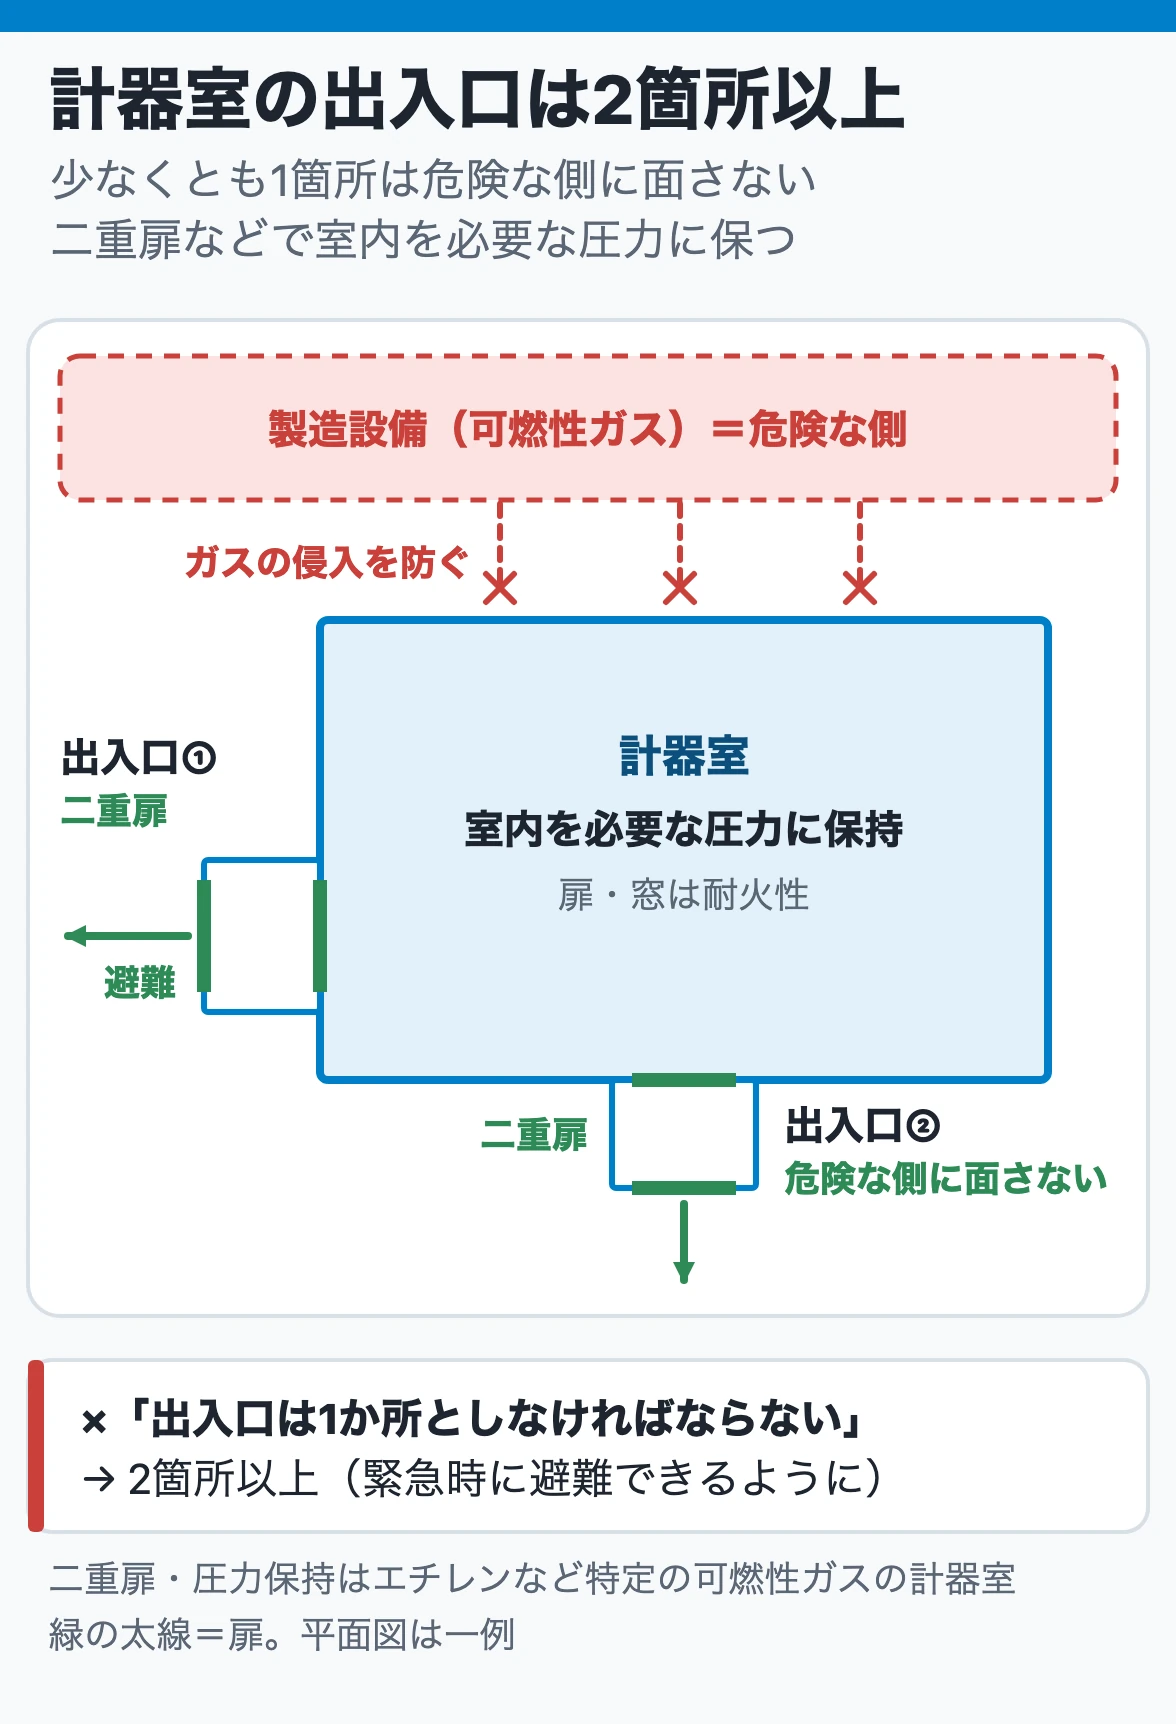
計器室は製造施設地区の周辺部に置き、危険な設備が卓越風向の風上側にならないようにします。出入口は避難できるよう2箇所以上。扱う可燃性ガスの危険の程度に応じて、室内をガスの侵入を防ぐ圧力に保つなどの措置をとります。
| 問われる形 | 正誤 | ポイント |
|---|---|---|
| 計器室は圧力を保つため、出入口を1箇所としなければならない | × | 避難のため2箇所以上 |
| 計器室の出入口を、緊急時に避難できるよう2箇所設けた | ○ | |
| 可燃性ガスの製造施設の柱・はりの耐火被覆は、1時間の耐火性能で足りる | × | 2時間以上(3時間なら適合) |
| 貯蔵施設地区は、事務管理地区や製造地区より高い地盤に置く | × | 距離をとり、地盤を高くしない |
| 入出荷施設は工場の周辺に置き、製造・貯蔵地区を通らずに荷役できるようにする | ○ |
出題:国試0記述・検定7記述(平成28〜令和7年度)
地区ごとの配置
| 地区・設備 | 配置 |
|---|---|
| 事務管理施設 | 正門の近く。製造・貯蔵地区から離し、卓越風向の風上 |
| ボイラ・受発電設備 | 製造・貯蔵地区から離し、風上 |
| 貯蔵施設 | 事務管理・製造地区から離し、地盤を両地区より高くしない |
| 入出荷施設 | 工場の周辺。製造・貯蔵地区を通らない |
| フレアースタック・焼却炉 | 着火源になるので製造・貯蔵地区から離し、風上 |
- 計器室の窓は保安上必要な最小限にし、製造設備に近い方向には設けない
- 耐火被覆は、1〜2時間程度の火災で構造物が無傷で、簡単な補修で再使用できることを目標にする
- コンビ則の事業所例でも計器室が問われる(→ 計器室(コンビ則)/事業所例問題の解き方)
関連:被害局限措置
出典:高圧ガス保安協会『高圧ガス保安技術』ほか。平成28〜令和7年度の国家試験・技術検定の出題を論点ごとに整理しました。
この試験は、机に向かえる時間だけでは足りません。通勤・昼休み・移動中のすきま時間を使えるように、iPhoneアプリを3本作りました。ダウンロード無料でお試しできます。
いずれも私が個人で作って売っているもので、高圧ガス保安協会とは無関係の非公式アプリです。受験にあたっては必ず公式テキストで確認してください。
 PLANT NEWS ON NOTE
化学プラントニュース
化学・石油プラントの重要ニュースを、毎週の週報と事故速報でお届けします。現場で押さえたい動きを、わかりやすく整理します。
noteで最新ニュースを読む ↗