 化学プラント大全
新しい圧縮機が据わり、配管がつながり、あとは回すだけ。ところが試運転に入ると、軸受温度が上がる、振動が収まらない、油圧が落ちてトリップする、といったことが続きます。原因をたどると、圧縮機本体よりも、基礎・芯・配管・油系統のどこかに据付時の無理が残っていることが少なくありません。
据付と試運転の基本は、ポンプと同じです。芯出しの考え方(偏心と偏角、ダイヤルゲージの当て方)はポンプの据付けと芯出し、立会いと成績表の読み方はポンプの試運転と性能試験で解説しています。
この記事では、化学プラントのエンジニアと運転員向けに、圧縮機に固有の点だけを取り上げます。往復動圧縮機と遠心圧縮機それぞれの基礎・据付、熱で芯が動く遠心圧縮機の芯出し、配管の最終接続、潤滑油・シール油のフラッシングとガス系統の清掃、無負荷から負荷へ上げる試運転の順序、引き取りで残す記録です。
この記事の結論
- 往復動圧縮機は不釣合力と脈動で「揺れる」機械、遠心圧縮機は高速で熱変位が大きく「芯が動く」機械です。据付の注意点はここから決まります。
- 圧縮機の基礎は他の機器の基礎から切り離します。往復動圧縮機は強固で均等な基礎に、台板の水平よりクランク軸のデフレクションとガイドシューを優先して据えます。
- 多段の遠心圧縮機は運転中に吐出端が高くなるので、冷えているときにわざと芯をずらし(コールドオフセット)、運転直後のホットアライメントチェックで確かめます。
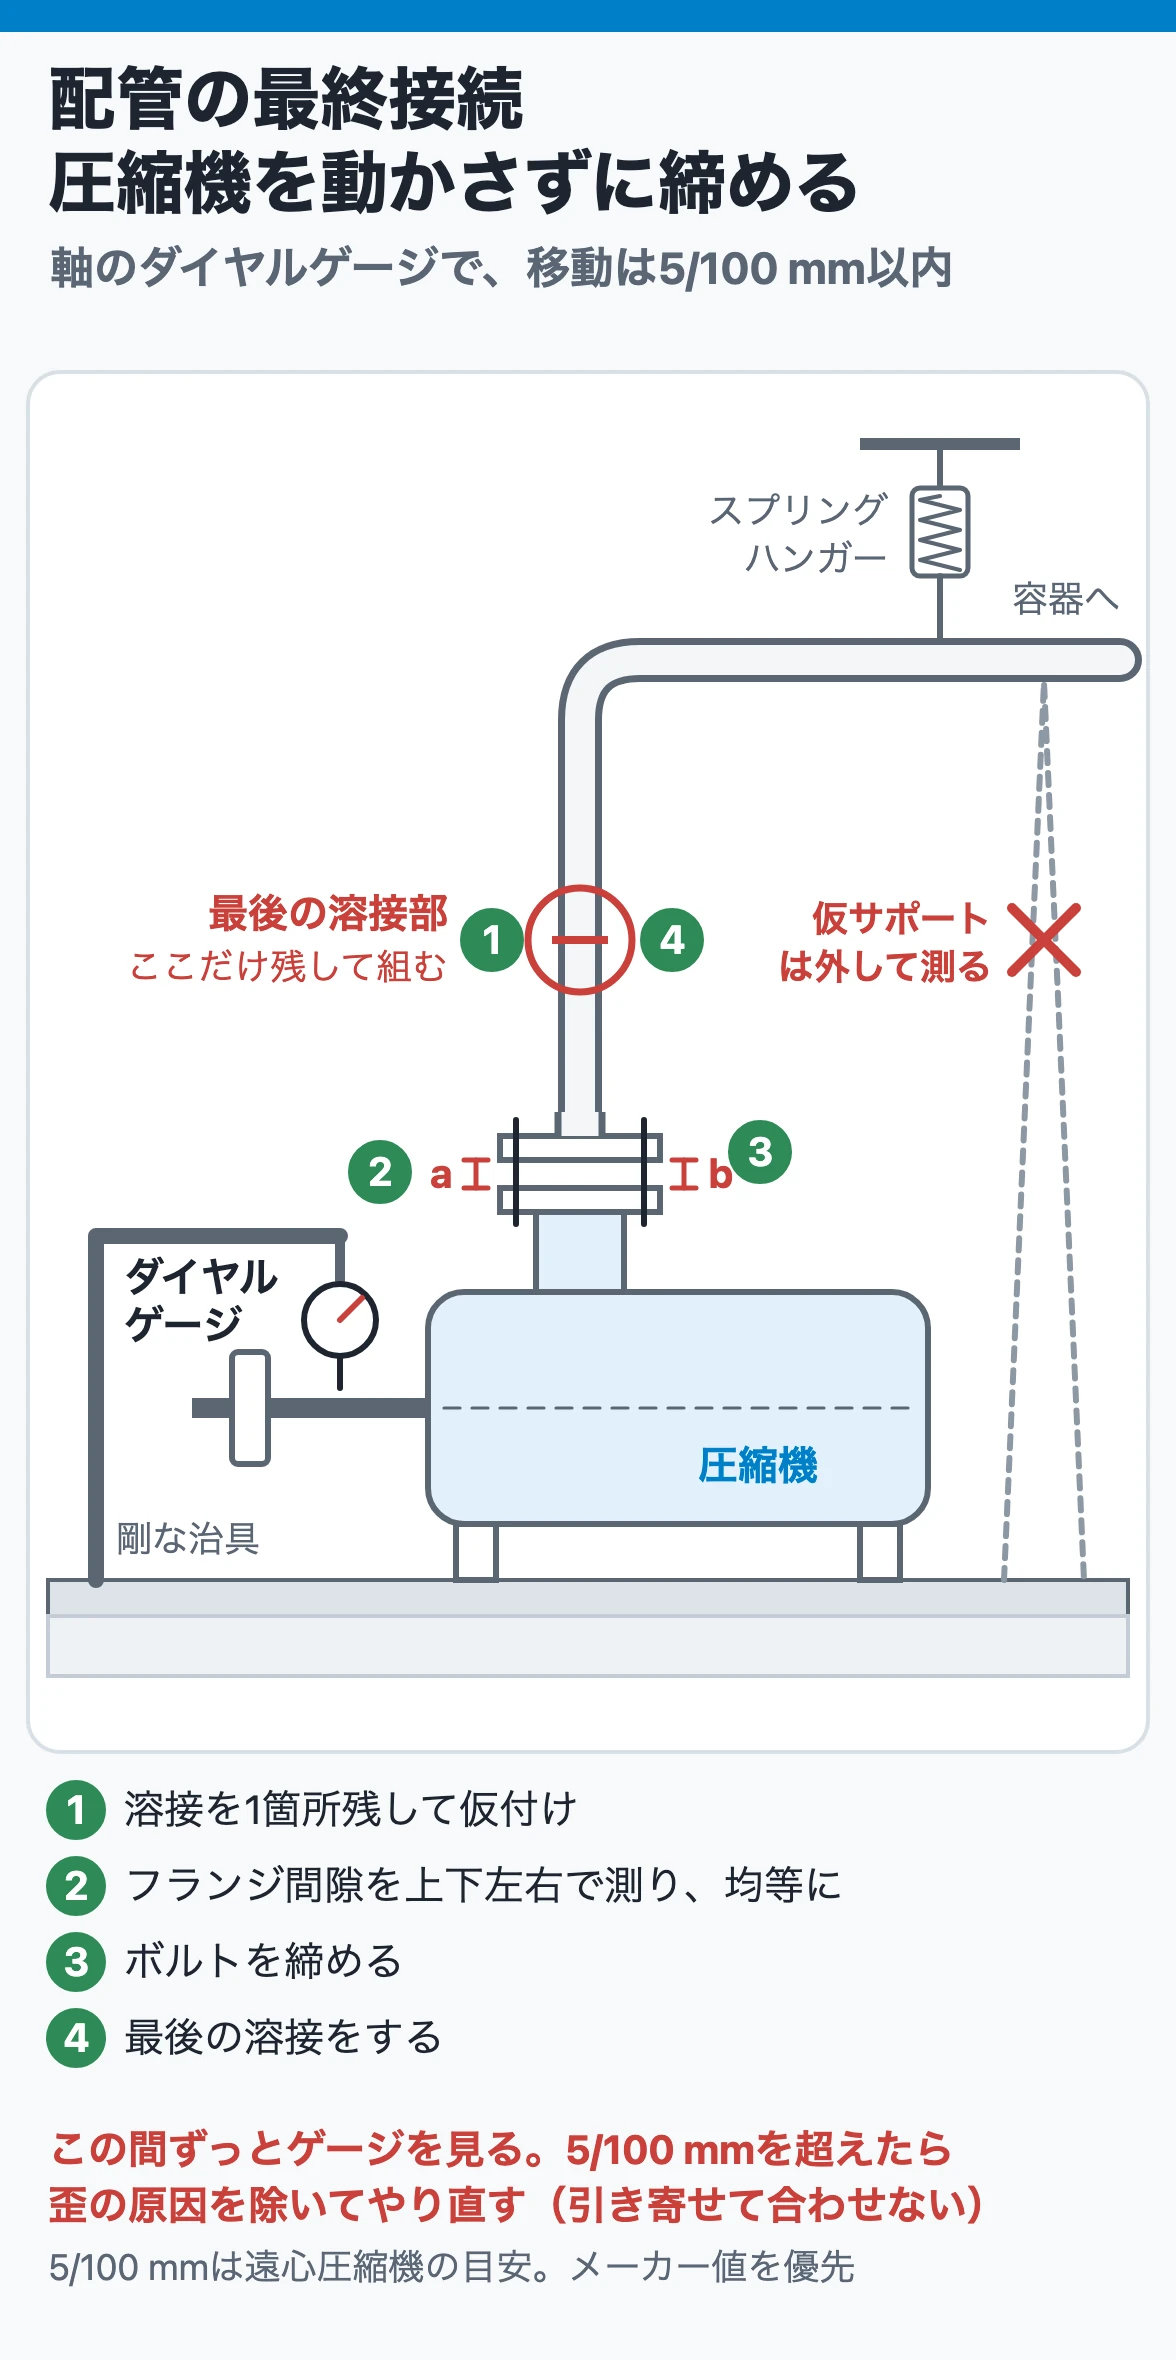
- 配管は最後の1箇所の溶接を残して合わせ、軸に当てたダイヤルゲージで圧縮機が動かないこと(目安 5/100 mm 以内)を見ながら締めます。
- 試運転は「油と水を回す→手で回す→無負荷で回す→負荷を少しずつ上げる」の順です。試運転で取った値が、その機械の平常値になります。
目次
- 1. 圧縮機の据付・試運転がポンプより難しい理由
- 2. 基礎 ― 他の機器と切り離し、往復動は重く強く
- 3. 据付・レベル出し・グラウト
- 4. 芯出し ― 遠心は「運転中に合う」ように冷態でずらす
- 5. 往復動の芯出しと組立記録、電動機のマグネットセンター
- 6. 配管荷重 ― 最後の1箇所で「圧縮機が動かない」ことを確かめる
- 7. フラッシングとパージ・乾燥 ― 油系統とガス系統をきれいにする
- 8. 往復動の試運転 ― ならし運転(無負荷)→昇圧運転→実ガスで全負荷
- 9. 遠心の試運転 ― メカニカルラン→空気運転・ガス運転→性能確認
- 10. 試運転で確認し、記録して引き取るもの
- まとめ
- 参考文献
1. 圧縮機の据付・試運転がポンプより難しい理由
ポンプも圧縮機も回転機械ですが、据付で気をつける所が違います。
| 項目 | 往復動圧縮機 | 遠心圧縮機 |
| 機械の性質 | ピストンの往復運動を完全には釣り合わせられず、不釣合力とモーメントが基礎にかかる | 動的な荷重は小さいが、高速回転で長期間連続運転する |
| 据付で効くこと | 基礎の強さ、フレームのレベル、配管の振動(脈動・共振) | 芯出しの精度、吸込と吐出の温度差による熱変位、配管反力 |
| 補機 | シリンダ注油・フレーム潤滑・冷却水 | 潤滑油・シール油・冷却水、制御油、計装の数が多い |
| 試運転の要点 | 摺動部のなじみ(時間をかける) | 補機と保護装置、サージ、液の吸込み |
どちらの形式にも共通するのは、試運転の失敗の多くが補機で起きることです。遠心圧縮機の本体は大きな機械的トラブルがない限り簡単には止まりませんが、潤滑油・シール油系統や保護装置の整備と点検が不十分だと、すぐにトリップします。本体の据付と同じ重さで、補機と油系統の準備を計画します。
2. 基礎 ― 他の機器と切り離し、往復動は重く強く
圧縮機の基礎は、他のプロセス機器の基礎から独立させます。 圧縮機の振動が周りの機器へ伝わらないように、また周りの振動で圧縮機が共振しないようにするためです。
往復動圧縮機は、自重に加えて、往復運動の不釣合力とモーメントが繰り返し基礎にかかります。これを受け止めるために、強固で均等な地盤と基礎が要ります。並べて置く圧縮機どうしはフーチング(基礎の底版)を共通にし、他のプロセス機器の基礎からは離します。
容量の半分程度の往復動圧縮機を2台並べて運転する場合は、電動機のすべりやタービンの回転数のわずかな差で、2台のクランクの位相が少しずつずれていきます。それぞれの振動が周期的に重なって強め合う「うなり(ビート)」が出るので、2台の間隔を十分にとり、基礎とサポートを強くします。
遠心圧縮機は原理的に動的な荷重が小さい機械ですが、基礎には本体の重さ(インタークーラ付きなら運転中にクーラーを満たす水の重さも)、ガスの流れを曲げる反力のトルク、配管の熱と圧力による力、アンバランスやサージングによる変動荷重がかかります。基礎の高さは、潤滑油・シール油がタンクへ戻る配管の勾配がとれることからも決まります。
基礎は多くの場合、ユーザー側がメーカーの外形図と荷重分布図で施工します。据付に入る前に、メーカー・ユーザー・施工者がそろって、寸法が図面どおりか、コンクリートに打継ぎ目や弱い所がないかを確かめます。 据付面は20〜30 mm程度はつって(チッピング)硬い層を出します。埋立地のように不等沈下が心配な場所では、基礎の周りにベンチマーク(水準点)を埋め込み、高さの記録を残します。
3. 据付・レベル出し・グラウト
往復動圧縮機:フレームのレベル出しが一生を左右する
往復動圧縮機は、ベースプレートを使わず、基礎に埋め込んだアンカーボルトでフレームを直接据えることが多い機械です。フレームのレベル出しは、その圧縮機の一生を通じて最も重要な作業とされます。仕上げたパッドを敷き、レベリングスクリューで、基準の加工面とクロスヘッドガイドを使って水平を出します。
据付方式(テーパーライナー、ライナーブロック、ジャッキスクリューなど)にかかわらず、グラウトが不完全でも敷金(ライナー)だけで運転に耐えるように計画します。 1970年代の資料では、レベリングパッドの受ける圧力を約20 MPa(目安)として敷金を決め、モルタル厚さは20 mm以上、敷金は基礎ボルトのできるだけ近くの両側に置くとしています。
台板の水平だけを見てグラウトし、失敗する例があります。機械加工の誤差やアンカーボルトの片締めがあると、台板は水平でも、クランク軸のデフレクション(クランク腕の開き)やガイドシューの隙間が悪いことがあるからです。台板の水平とデフレクション・ガイドシューが両立しないときは、デフレクションとガイドシューを優先します。
グラウトは片側から、中断せずに
グラウトは基礎と機械をつなぐ部分で、失敗すると施工し直すのが難しく、外から成否を見分けることもほとんどできません。
- 無収縮モルタルを使い、配合はメーカーの基準書どおりにする。水を入れすぎると浮き水(ブリージング)の原因になり、これが一番悪い
- 注入は必ず片側からだけ行い、空隙(エアポケット)を作らない。始めたら周りにあふれるまで中断しない
- 往復動圧縮機では、フレーム下部のオイルパンの底にセメントを入れない(パンに荷重をかけない設計が多い)
遠心圧縮機:ベースプレートのレベルとシム
遠心圧縮機は、中央が抜けた枠組みのベースプレートに載せるのが一般的です。基礎面をベースの下面よりグラウト代として30 mm程度低くしておき、ベースプレートは長さ1 m当たり2/100 mm以下(目安)の精度でレベルを出します。 グラウトを養生した後にアンカーボルトを締め、最終のレベル測定で均等に締まったことを確かめます。
ベースとケーシングの脚の間には、薄いシム(5/100 mmの板を1〜2 mmに重ねたもの)を入れておきます。ばらばらのシムを必要以上に厚く入れると振動やフレッティングの原因になり、薄すぎると芯の修正ができなくなります。
4. 芯出し ― 遠心は「運転中に合う」ように冷態でずらす
多段の遠心圧縮機は、吸込側より吐出側のケーシングが熱くなります。水平に据えても、運転中は軸が吸込端で低く、吐出端で高く傾きます。 蒸気タービンも運転で温度が上がり、基礎を含めて場所ごとに温まり方が違うので、据付時と運転時で各機器の相対的な高さが変わります。
そこで、据付時に周囲温度と運転温度の差による熱膨張量を計算し、その分だけ前もって芯をずらしておきます。これをコールドオフセットといいます。 オフセットは圧縮機だけでなく駆動機にも入れます。1台の駆動機に2〜3台の圧縮機をつなぐトレインでは、1箇所のカップリングの狂いが全体に響くため、オフセット量と入れるシムの量は事前に十分検討しておきます。
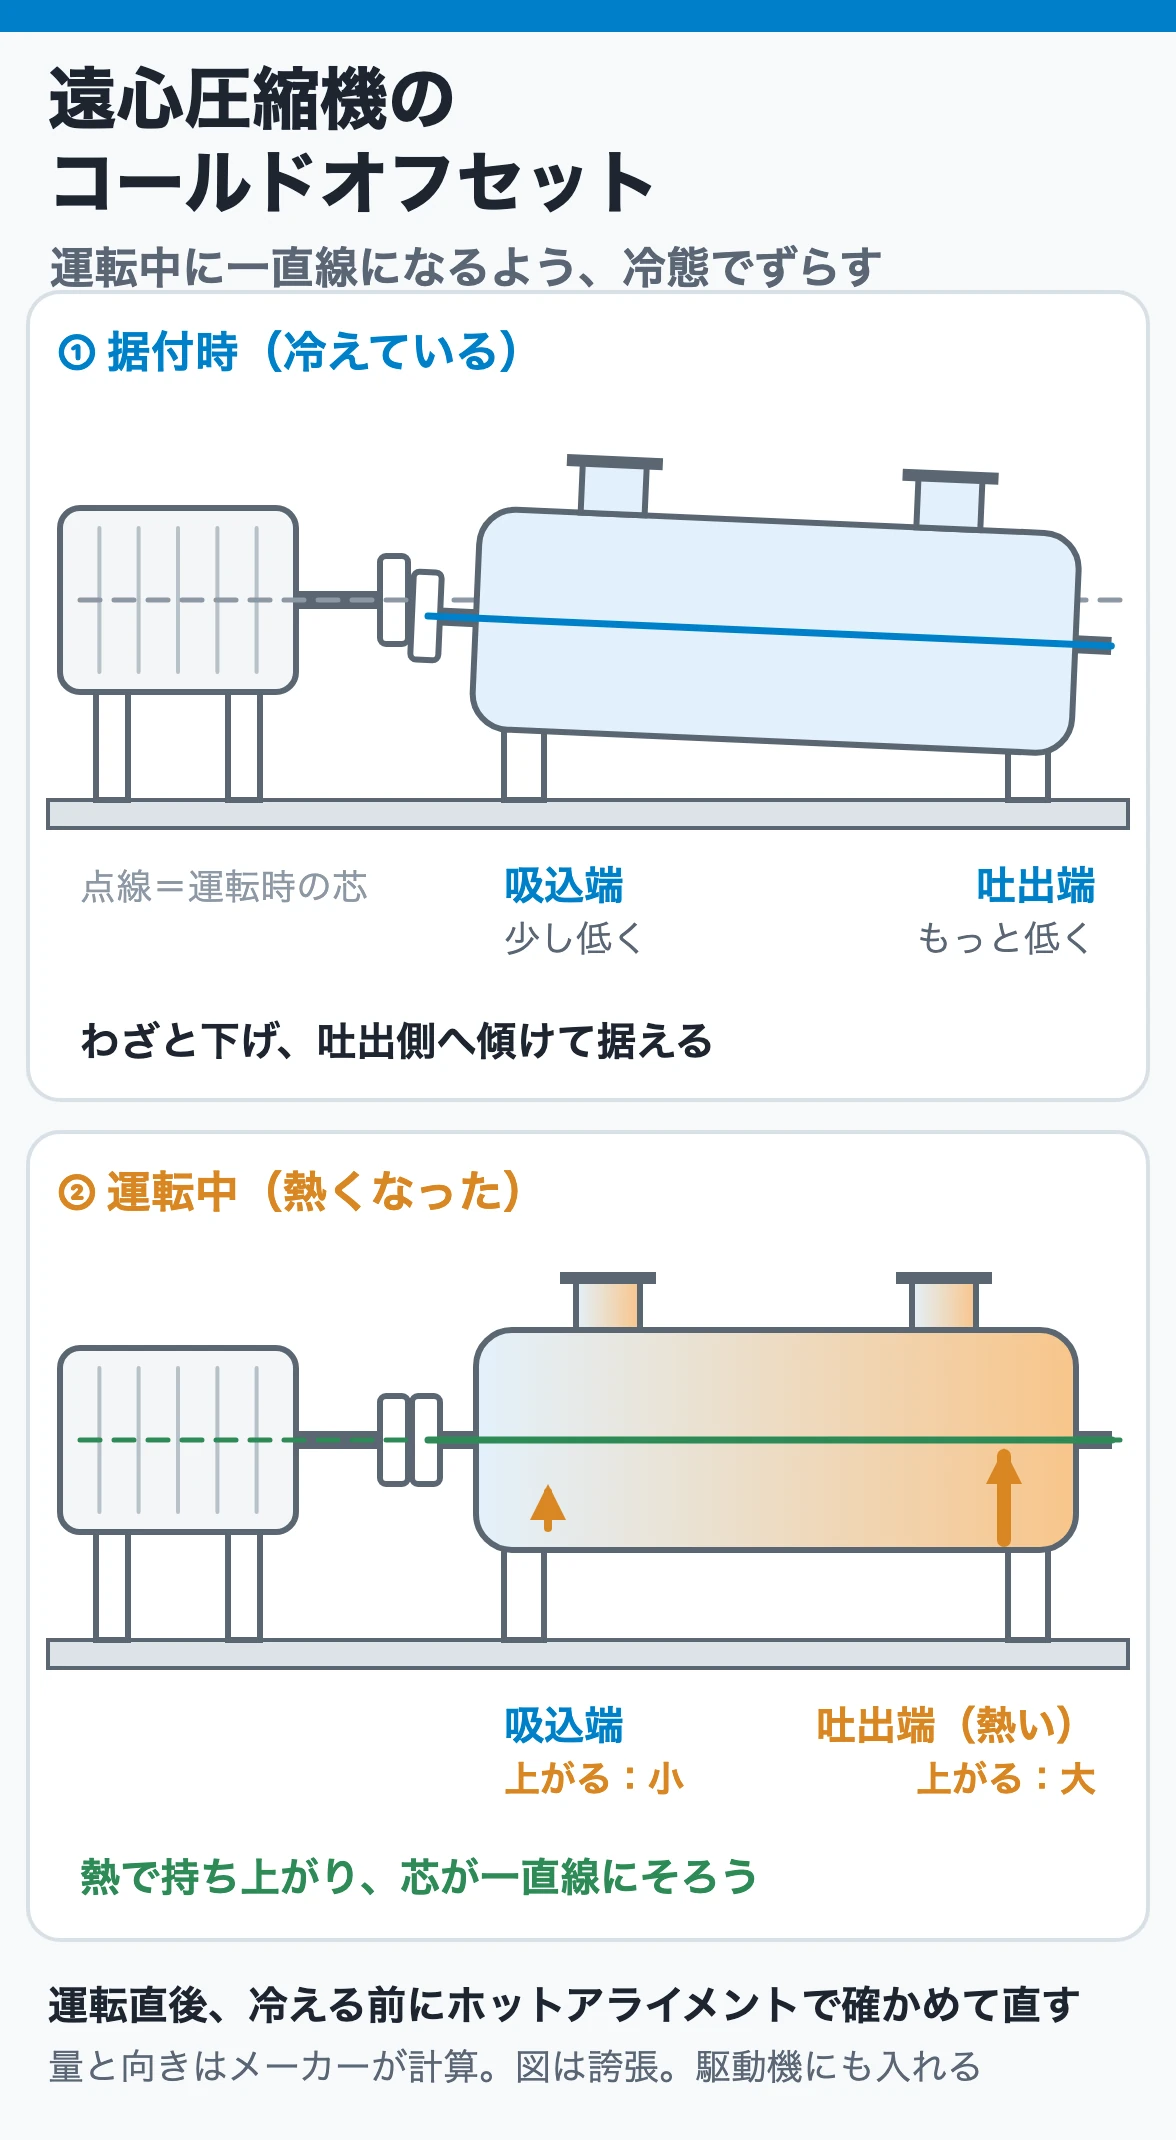
計算で決めたコールドオフセットも、実際にはベースプレートや配管の熱膨張の影響を受けるので、そのままでは合いません。メカニカルランやガス運転の直後、機械が周囲温度に戻る前に、ホットアライメントチェックを行って修正します。 この修正を経て、実際のコールドオフセット量が決まります。遠心圧縮機は止める機会が少ない機械です。止めたときに最初にする作業はホットアライメントチェック、と覚えておきます。
芯の狂いの許容値は、カップリングの形式やハブ間の距離で変わるので、メーカーの値に従います。そのうえで、1970年代の資料は「満足すべきアライメント」として、狂いを5/100 mm以下に抑えるべきとしています。
駆動機側にも固有の注意があります。復水タービン駆動では、排気ケースと軸受部が真空で復水器側へ引き寄せられます。 大形タービンでは20/100 mmに達することもあるので、アライメントの計算に入れます。蒸気タービンは配管の関係で上下に調整しにくいため、タービンを先に据え、タービンに合わせて圧縮機の高さを決めるのが普通です。芯出しの最終値はユーザーの立会いのもとで確かめ、据付記録にします。
5. 往復動の芯出しと組立記録、電動機のマグネットセンター
往復動圧縮機は、台板単体の芯出しが終わってから、シリンダやピストンを組み付けます。組立時には、台板の水平度、クランク軸のデフレクション、ガイドシューの隙間、ピストンの上死点・下死点での隙間を測り、据付記録として残します。
駆動機との芯出しで、圧縮機に固有の注意は次のとおりです。
- カップリングの振れを駆動機側・圧縮機側とも測り、0.03 mm以上振れていれば原因を究明する
- ダイヤルゲージは、たわみのない強固な治具で取り付ける。カップリングにマグネットベースを直付けすると、ゲージの垂れで値が正しく出ない
- フライホイールがある場合は自重で芯出し面がたわむので、ジャッキで押し上げてデフレクションを確かめてから芯を出す
- グラウトの後、試運転の前にもう一度芯を測り、基礎の沈下や配管の力で芯が変わっていないことを確かめてからカップリングをつなぐ
芯出しの値を記録するときは、①どちらの軸にゲージを当てたか、②どちらから見て右・左か、③プラスはゲージのプラスか実物のプラスか、④単位は1/100 mmか、をはっきり書きます。 後から第三者が見ても読み違えないようにするためです。
電動機のエンドプレー(軸方向の遊び)が片側数mmある場合に、カップリングが当たるのを恐れて、ロータを圧縮機と反対側へ寄せた状態で据えてしまう例があります。電動機は必ずマグネットセンター(磁気的な中心)に合わせた状態で、図面どおりに据えます。
据付から試運転まで間があく場合は、防錆を施し、週に1回、30分程度油ポンプを回してターニングしておきます。
6. 配管荷重 ― 最後の1箇所で「圧縮機が動かない」ことを確かめる
遠心圧縮機には、本体に比べて非常に重い配管がつながります。ノズルが5〜6個あり、それぞれ温度の違うガスが流れることもあるので、熱膨張の総量も大きくなります。配管の反力やモーメントは、入念に出した芯を簡単に狂わせるほど大きくなります。
ノズルに許される荷重は、API 617 などの規格をもとにメーカーが制限値を示します。この計算はサポートが有効に働く前提なので、サポートが働かないとノズルに制限値以上の荷重がかかります。最近は、スプリングハンガーとターンバックルで支えて配管系を柔らかくし、熱膨張はレイアウトで吸収する設計が多くとられています。ハンガーはスプリングハンガ・コンスタントハンガ、熱膨張の逃がし方は配管フレキシビリティで解説しています。
配管を圧縮機に合わせる手順は次のとおりです。
- 容器との間の配管を、溶接箇所を1箇所だけ残して組む
- 最後の溶接部を仮付けした状態で、ノズルフランジの間隙を測り、均等であることを確かめる
- ボルトを締める
- 最後の溶接をする
この間ずっと、圧縮機の軸にダイヤルゲージを取り付けておき、配管の取付けと溶接で圧縮機が動く量を最大5/100 mmに抑えます。途中でこれを超えたら、歪の原因を取り除いてやり直します。 制限値以上の歪を残すと、運転温度でのミスアライメントが致命的な量になるおそれがあるからです(5/100 mmは1970年代の資料の目安で、メーカーの値があればそれに従います)。作業中は仮サポートを外し、正規の支持状態で行います。 フランジを締めて配管を引き寄せ、隙間を無理に合わせるのは厳禁です。
パイプラックのたわみ(1/1000以下に抑える)や、インタークーラへの配管の熱膨張も芯を狂わせます。起動前には、サポートが正規の状態か、スプリングハンガーのロック(固定ピン)が外れているかを確かめます。
往復動圧縮機の配管では、振動がより大きな問題です。ピストンの不釣合による振動、吐出圧力の脈動、弁の開閉のずれによる複雑な脈動成分があり、これらが配管の固有振動数と一致して共振すると、大きな振動になって危険です。 事前に解析して共振を避ける支持にしますが、それでも吸込スナッバーのパージ弁のような小口径配管に亀裂が入るトラブルはよく起きます。スタートの時期には応急の支持具を用意しておき、運転してから最終のサポートを決めることが多くあります。
7. フラッシングとパージ・乾燥 ― 油系統とガス系統をきれいにする
潤滑油・シール油系統のオイルフラッシング
潤滑油とシール油の配管は複雑で量も多く、据付時のオイルフラッシングは圧縮機の運転を保証するための重要な工程です。シール油のフィルタは10 μm程度の細かさで、配管内面に付いている錆の粒は12 μm程度の大きさがあります。フィルタより下流の配管の錆は完全に取り除く必要があります。 そのため、フィルタ下流の油配管をステンレス鋼に指定するユーザーもあります。
炭素鋼配管のオイルフラッシングの要点は次のとおりです(数値は1970年代の資料による目安で、細部はメーカー手順に従う)。
- 配管系統を図面と現物で照合し、弁の開閉、盲プラグの締め忘れ、特殊鋼ボルトと普通鋼ボルトの混用がないかを確かめる
- 軸受・カップリング・シールなどの給油部は、仮配管でバイパスする。 工場で清掃済みのヘッドタンクやアキュムレータも、かえって異物が入るのでバイパスする
- 使用油と同等かそれ以下の粘度のフラッシング専用油を入れ、戻り配管や各給油線に金網を付ける
- 運転中以上の流速で流せるよう、配管系を数ブロックに分けて循環する
- 油を60〜70℃に上げて循環し、数時間ごとに温度を上げ下げして配管を伸び縮みさせ、内面の錆を落とす。 溶接部の周りを軽く叩く
- 金網に錆が付かなくなってから、さらに8〜12時間続ける
- 油を抜いてタンクを掃除し(繊維が残るウエスは使わない)、本使用の油を入れ、仮配管を正規の配管に戻す
金網の細かさは、資料によって80〜120メッシュから150〜200メッシュまで幅があるので、後段のフィルタとメーカーの指定に合わせます。大形装置ではフラッシングだけで10日程度の工程を組むことがあり、加熱と冷却ができるユーティリティを確保し、酸洗いの後すぐにフラッシングに入れるように計画します。
ガス系統の清掃・乾燥・置換
据付工事や定期点検工事の後に、配管内に置き忘れた物、飛び込んだ異物、残った液が起動時に吸い込まれて致命的な事故になった例は少なくありません。
- 往復動圧縮機:初めて起動する前に吸込配管の酸洗いと窒素ブローを十分に行い、吸込配管にフィルタを付ける。弁やピストンが金属接触に近い状態で動くので、異物には特に弱い
- 遠心圧縮機:空気運転を、プロセス各部のエアブローや乾燥に使うことが多い。この期間は必ず吸込ストレーナを付けて運転する。 ブローが十分でなければ、最初のガス運転の間も付けておく
可燃性ガスや水素を扱う圧縮機では、系内を窒素で置換し、酸素がないことを確かめてから実ガスを入れます。 1970年代の水素用無給油往復動圧縮機の運転マニュアルの例では、系内の窒素が水素で置換されたことを確かめてから起動し、運転中はロッドのパッキン箱(スタフィングボックス)へ窒素を流し続けて、漏れた水素を放出側へ押し出していました。置換の考え方は置換・パージの実務を参照してください。
8. 往復動の試運転 ― ならし運転(無負荷)→昇圧運転→実ガスで全負荷
試運転の順序は、往復動圧縮機でも遠心圧縮機でも、「油と水を回す→手で回す→無負荷で回す→負荷を少しずつ上げる」という骨組みは同じです。違うのは、往復動圧縮機は摺動部のなじみに時間をかけること、遠心圧縮機は補機・保護装置とサージ・液の吸込みに気を配ることです。
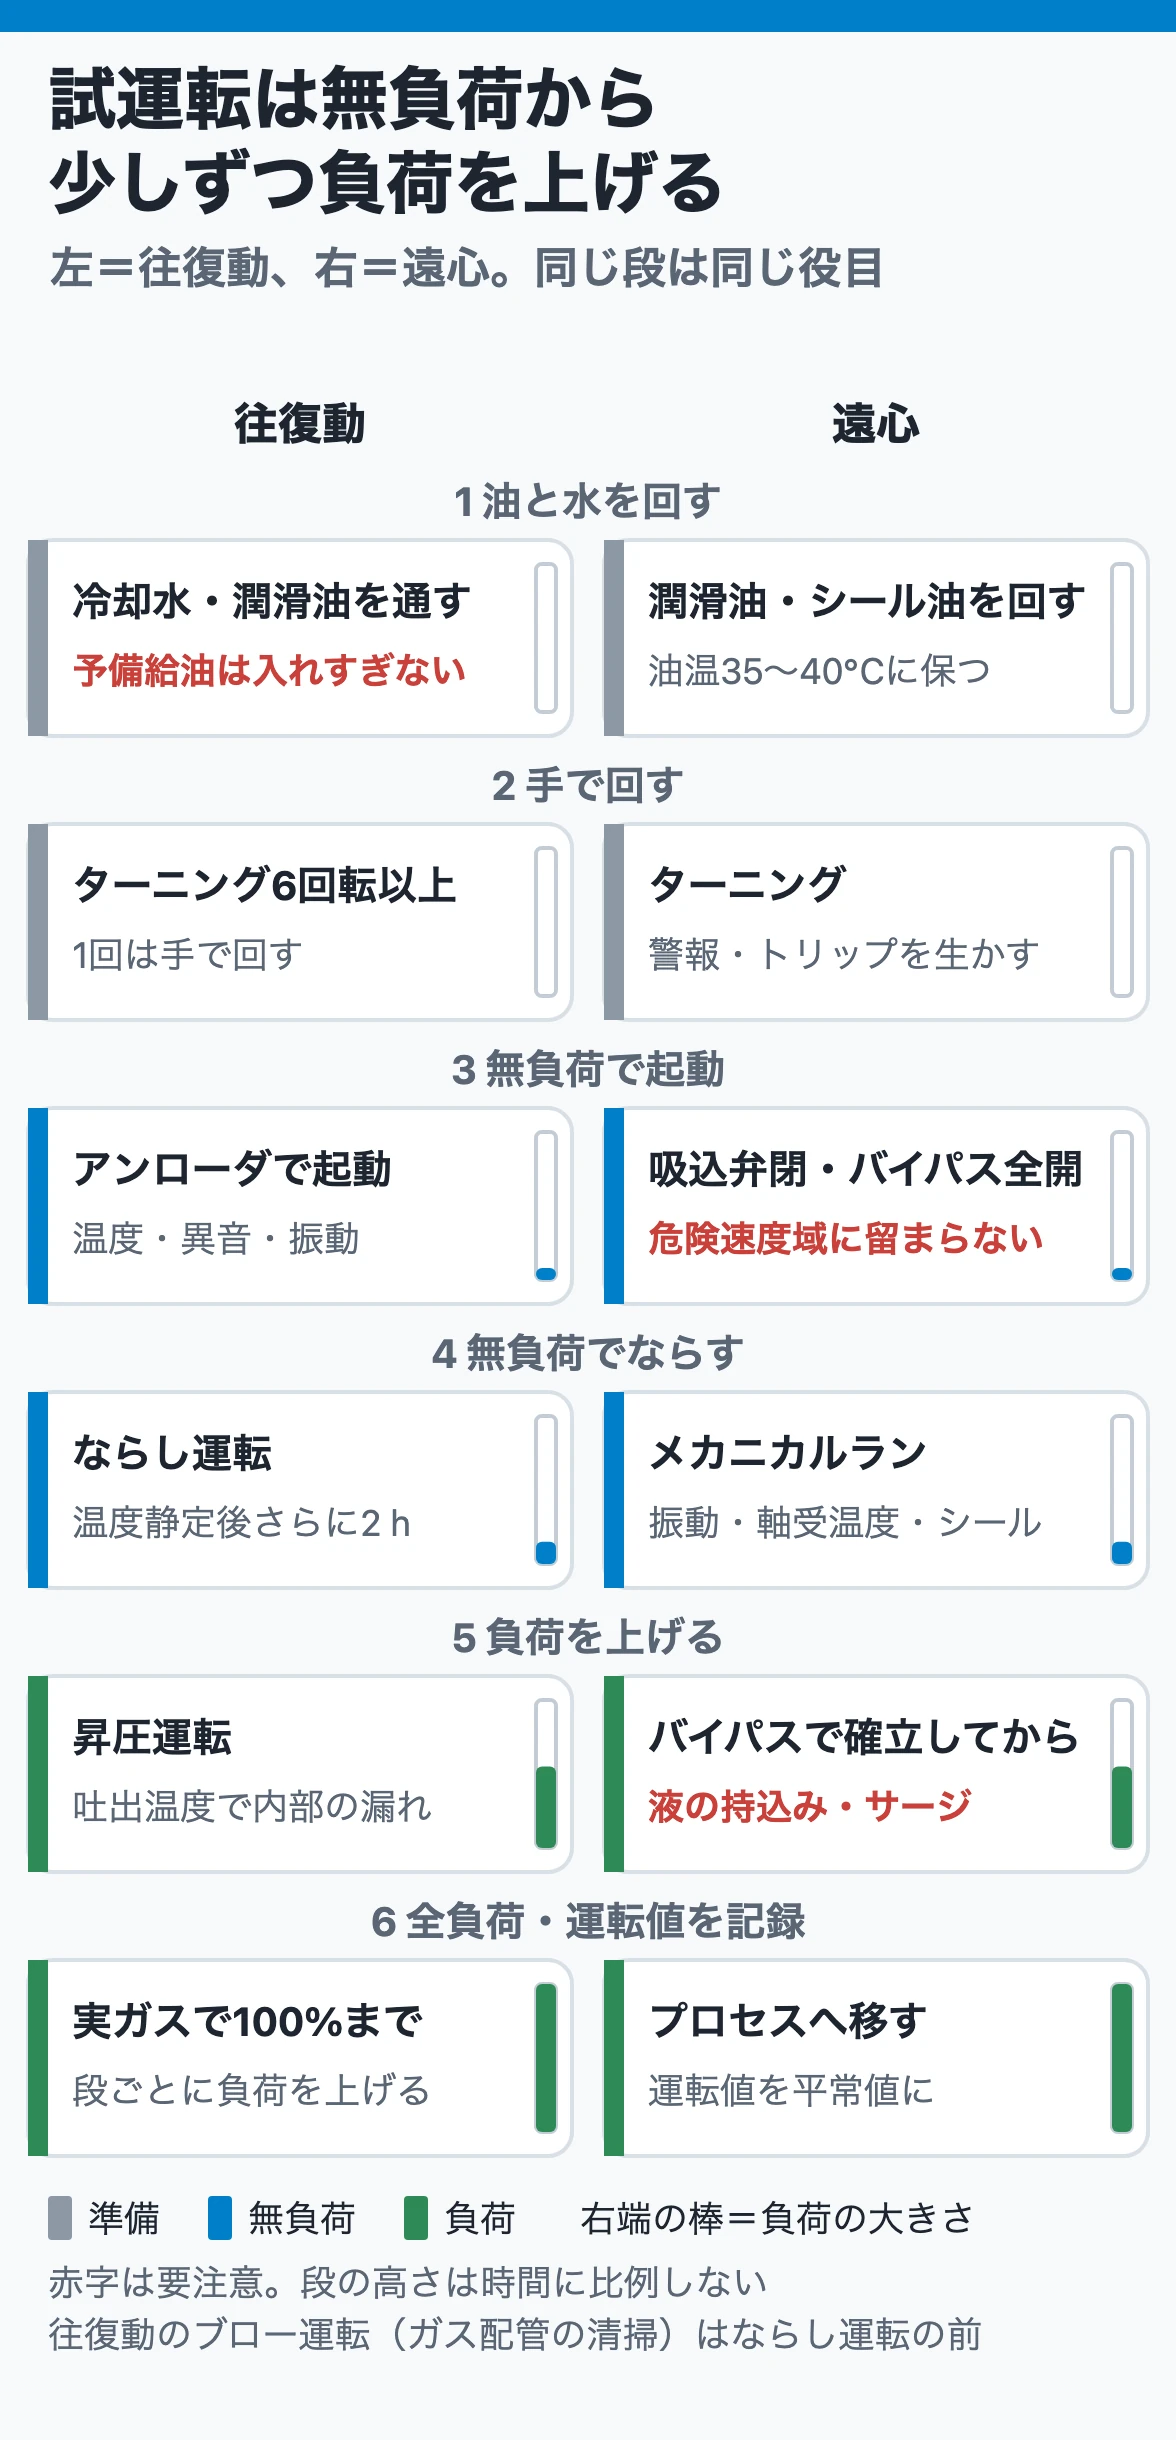
据付の資料では、往復動圧縮機の試運転を次の順に進めるとしています。
- クランクケース内と潤滑油配管を清掃するためのフラッシング
- ガス配管を清掃するためのブローオフ運転
- 空気による摺合わせ運転(ならし運転)
- 実ガスによる100%負荷までの昇圧運転
- 総合運転・連続運転・性能試験
起動前の準備
冷却水の通水、潤滑油の供給、保護装置の確認、シリンダの無負荷化、安全弁・リサイクル線などプロセス側の確立、配管のドレン切りを済ませます。
- ターニング(バーリング)は少なくとも6回転程度行い、ターニングギヤ付きでも1回は手で回して、部分的に固い所がないかを確かめる
- 予備給油を入れすぎない。 シリンダヘッドに弁がある高圧シリンダでは、たまった油をピストンが起動と同時に叩いてピストンを壊す事故が実際に起きている
起動条件は、起動時の負荷軽減(アンローダが無負荷位置にあること)、潤滑油圧の保持、冷却水の通水、ターニングギヤの離脱をインターロックで押さえるのが普通です。
ならし運転(無負荷)
ならし運転は、無負荷で各摺動部をなじませるための運転です。温度、異音、機械振動を測り、保護装置の作動を試します。ピストンリング、ライダーリング、ロッドパッキン、クロスヘッドシューなどの摺動部品を交換した後も同じで、機械の大きさにもよりますが最低4〜6時間運転し、各部の温度が落ち着いてからさらに2時間ならします。 ならしが足りないと、摩耗粉が弁座に付いて弁の逆止め能力を損ない、性能が落ちることがよく起こります。
昇圧運転と実ガスでの負荷上げ
昇圧運転は、吐出弁を絞って各シリンダに負荷をかける運転です。吐出温度を測ると、内部の漏れ(ロス)の有無が判断できます。 ロッドパッキンのシール状態、アンローダの作動、温度・圧力の保護装置もあわせて確かめます。上の水素用圧縮機の例では、無負荷でしばらく運転して異常がないことを確かめてから、25%負荷で冷却水を調整し、電流・油圧・振動・異音を見ながら負荷を上げていました。
運転中は、各部の圧力・温度、電流、冷却水温、潤滑油、異音、吸込弁・吐出弁の作動、ドレンの量と色、スタフィングボックスから漏れるガスの量と温度、流量を網羅した点検簿を作り、異常を早く見つけます。停止した後は、手違いで突然起動しないようにインターロックの状態を確かめるか、突然起動しても困らないように油系統とアンローダを働かせておきます。
9. 遠心の試運転 ― メカニカルラン→空気運転・ガス運転→性能確認
起動前の準備
潤滑油・シール油系統を先に運転し、次の状態を確かめます。
- オイルタンクのレベルが正常で、配管系のエアベント(空気抜き)が終わり、フィルタの差圧が正常
- 予備の油ポンプに油が満たされ、待機状態にある
- 油温が35〜40℃程度に保たれるよう、冷却水やヒーターが調節されている
- アキュムレータの予圧、シール油ヘッドタンクのレベル、各調節弁の設定が終わっている
- 警報、予備ポンプの自動起動、トリップ回路が生きている
ドライガスシールの機械では、起動時にも清浄で乾いたシールガスをどこから供給するかを設計段階で決めておき、起動の前にシールガス系を立ち上げます(手順はメーカーの取扱説明書に従う)。最後にターニングで異常がないことを確かめます。
起動とメカニカルラン
- 電動機駆動:加速中に電動機を過負荷にしないよう、吸込バタフライ弁を閉じ、バイパス弁を全開にして起動します。 十数秒で定格回転に達したら、バタフライ弁を徐々に開き、バイパス弁を閉じて運転点を合わせる
- 蒸気タービン駆動:ミニマムフローバイパスを全開にして昇速し、途中の危険速度域に留まらないようにします。 危険速度で回すとロータが大きく振れ、シールリング・ラビリンス・軸受などの隙間の小さい部分、特にシールを傷めやすい
現地のメカニカルランは、据え付けた状態で機械的に正常に回るかを確かめる試験です。最大連続運転速度で、購入仕様や規格で決めた時間運転し、軸受温度、各部の振動、シール系の作動、異音、保安装置の作動を確かめます。配管の影響も試験の目的に入るので、配管は付けたまま行い、ある程度の負荷と温度上昇が生じます。
空気でメカニカルランを行うと、圧縮熱で温度が上がります。オイルフィルムシールを備えた圧縮機では空気運転中の温度に上限があり、超えそうなら空気運転用のラビリンスシールに換えて試験します。 上限は機械ごとにメーカーと決めておきます。
ガス運転とプロセスへの移行
吐出側のプロセス圧力が確立していないときは、バイパスを使ってまず圧縮機を確立し、それから徐々にプロセスへ移すほうが無理がありません。 昇速と吐出系の昇圧を同時に行うと、サージと過負荷を避けながら吸込ガスのバランスも取る、極めて高度な操作になります。
スタート時に最も注意すべきことは、液のキャリーオーバー(持ち込み)です。 ガス量の急な増加、リサイクルガスが冷えて出る凝縮液、配管にたまった液の吸込みなどで起きます。吸込ドラムの液面を監視しながら昇速します。
バイパス弁を絞って運転点を合わせる過程は、サージに入りやすい場面です。サージの初期には、ケーシングから鋭い流動音が聞こえます。起動中にサージに入ったら、回転数を一度下げるか、バイパスを開いて逃げます。
現地で空気や実ガスの性能試験を行うことはまれです。空気では実ガスと同じ条件に合わせにくく、実ガスでは試験規格が求める計装を現地でそろえにくいからです。性能試験の項目になっていなくても、各部の圧力・温度・流量を測れる計装は最初から付けておきます。
10. 試運転で確認し、記録して引き取るもの
試運転で取った値は、その機械の「平常値」になります。 後で振動が上がった、吐出温度が上がったというとき、比べる相手がなければ判断できません。引き取りの前に、次の記録がそろっているかを確かめます。
| 記録 | 中身 | 使い道 |
| 基礎・据付 | 基礎寸法、ベンチマークの高さ、ベースプレート・フレームのレベル | 不等沈下の追跡 |
| 往復動の組立記録 | クランク軸デフレクション、ガイドシューの隙間、ピストンの上死点・下死点の隙間 | 次の分解点検との比較 |
| 芯出し | 冷態の値(コールドオフセット込み)、ホットアライメントの結果、測り方の約束(どちらの軸・向き・符号・単位) | 振動が出たときの切り分け |
| 配管 | 最終接続時の圧縮機の移動量、スプリングハンガーの荷重位置 | 芯が狂ったときの原因探し |
| フラッシング | 各ブロックの時間、油温、金網の点検結果 | 油系統トラブルの切り分け |
| 運転値 | 各段の吸込・吐出の圧力と温度、流量、電流、軸受温度、油圧・油温、シール系の値 | 以後の平常値 |
| 振動 | 測定位置と方向、振幅(周波数分析できればスペクトルも) | 以後の傾向監視の起点 |
振動の判定には、1970年代の資料に、振動数と振幅から「危険・即時停止」から「極めて良好」までの区分を示す判定図が載っています。区分の意味は、新設の機械は「問題なし」の区分より下にあるべきで、バランスとアライメントの良い新設機は最も良い区分に入る、というものです。この図は軸受ハウジングで測った値に対するもので、軸の振動を当てるときは測定値を1/2〜1/3に換算して使う、と注記されています。数値の線は古い米国系の基準なので、そのまま停止基準には使わず、現行の規格とメーカーの許容値で判定し、新設時の値を必ず記録します。 振動の周波数による原因の見分け方は、遠心圧縮機の振動と異常の記事で扱います。振動の測り方の一般論はポンプの振動も参考になります。
往復動圧縮機の小・中形機は製作工場で空気による性能試験ができますが、工場試験ができない大形機で容積効率が予想を下回ると、プラントの運転に致命的です。仕様を決める段階で、試験の方法と保証項目をメーカーとはっきり決めておきます。 据付と試運転前点検の手順とチェックリストは、現在は API RP 686 のような推奨規格にまとめられており、自社の要領書を作るときの突き合わせに使えます。
まとめ
- 往復動圧縮機は不釣合力と脈動で揺れ、遠心圧縮機は熱で芯が動きます。 試運転の失敗の多くは本体ではなく補機と油系統で起きます。
- 基礎は他の機器から独立させ、往復動圧縮機は台板の水平よりクランク軸デフレクションとガイドシューを優先して据えます。 グラウトは片側から中断せずに入れます。
- 多段の遠心圧縮機は運転中に吐出端が高くなるので、コールドオフセットを入れ、運転直後のホットアライメントチェックで確かめて修正します。 狂いは5/100 mm以下が目標です。
- 配管は最後の1箇所の溶接を残して合わせ、軸のダイヤルゲージで圧縮機の動きを5/100 mm以内に抑えます。 仮サポートは外し、スプリングハンガーのロックも外します。
- 潤滑油・シール油系統は、給油部をバイパスして60〜70℃で循環し、金網に錆が付かなくなってからさらに8〜12時間フラッシングします。 ガス系統は清掃・乾燥し、可燃性ガスは窒素置換してから入れます。
- 往復動圧縮機は、ターニング→無負荷のならし運転→昇圧運転→実ガスで全負荷の順です。 摺動部品を交換した後も、温度が落ち着いてからさらに2時間ならします。
- 遠心圧縮機は、油系統と保護装置を生かし、吸込弁閉・バイパス全開で起動し、バイパスで圧縮機を確立してからプロセスへ移します。 液のキャリーオーバーとサージに最も注意します。
- 試運転の値が平常値になります。 芯・配管・運転値・振動の記録をそろえて引き取ります。
圧縮機の動力の求め方は圧縮機の理論動力、送風機と圧縮機の呼び分けはファン・ブロワー・圧縮機の違いで解説しています。
参考文献
- 化学工学協会編『プロセス機器構造設計シリーズ6 化学プラント用ポンプ・圧縮機』第6章「化学プラント用圧縮機の取扱い」6・1「遠心圧縮機の取扱い」(図6・1 カップリングアライメントの許容値、図6・6 回転機械の振動判定基準)、6・2「往復動圧縮機の取扱い」
- 化学工学協会編『化学プラント建設技術(上)』第5章「化学プラント用回転機械の据付」5・1「往復動圧縮機の据付」(図5・1〜図5・9)、5・2「遠心圧縮機の据付」(図5・10〜図5・12)
- 『環境保全技術シリーズ(化学プラント安全対策技術)3 保安・保全の管理技術 2/2』第6章「オペレーションマニュアル」6・8(表6・18〜表6・21 主要機器運転マニュアル記入例)
- Journal of Petroleum Technology, “Process-Design Considerations for a Compressor Dry-Gas Seal-System Interface”
- API RP 686「Recommended Practice for Machinery Installation and Installation Design」
- API 617「Axial and Centrifugal Compressors and Expander-compressors」
 PLANT NEWS ON NOTE
化学プラントニュース
化学・石油プラントの重要ニュースを、毎週の週報と事故速報でお届けします。現場で押さえたい動きを、わかりやすく整理します。
noteで最新ニュースを読む ↗