 化学プラント大全
※本記事の参考文献には、Amazonアソシエイトのリンク(アフィリエイト広告)を含みます。
合成ガスや分解ガスを送る大型の遠心圧縮機で、軸振動の指示がいつもより少しずつ上がってきた。警報値にはまだ遠いものの、放っておいてよいのか、油温を触るべきか、止めて開けるべきか。現場で判断に迷う場面です。
遠心圧縮機は毎分1万回転級で回る高速回転機で、軸受やシール部のすき間はわずかです。付着物、心ずれ、軸受の油膜の乱れ、シールとの接触、サージングと原因はいくつもありますが、その多くは最後に「振動」という同じ症状で現れます。振動の大きさだけを見ていても原因は分からず、どの周波数の成分が増えたかを見て初めて打つ手が決まります。
この記事では、化学プラントの現場オペレーターとエンジニア向けに、遠心圧縮機の振動の測り方、回転周波数を物差しにした原因の切り分け、付着物によるアンバランス、危険速度、心ずれ、オイルホワールとオイルホイップ、シールとの接触、振動が上がったときの初動と記録を整理します。振動の単位や測定位置、停止基準の決め方の一般論は、ポンプの振動|測定位置・停止基準・原因の見分け方で解説しています。
この記事の結論
- 遠心圧縮機の機械的な不具合は、最後にはほとんど振動として現れます。すべり軸受の大型機では、軸受ケースの振動だけでなく、非接触の変位計で測る軸振動と軸位置を常時見ます。
- 振動は絶対値より「平常値からの変化」と「どの周波数が増えたか」で判断します。回転周波数Nを物差しにして、½Nならオイルホワール、1Nならアンバランス、1N・2Nに軸方向の振動が伴えば心ずれを疑います。
- 化学プラントで身近なのは、ガス中の成分がインペラに付着して起きるアンバランスです。洗浄油の注入は始めたら全期間続け、途中で始めたり中断したりしません。一時停止中はロータを定期的に回します。
- 回転数の約半分の振動が出たら、まず油圧・油温・油量を正常値に戻します。回転数が一次危険速度の2倍を超えると、周波数が一次危険速度に固定されたオイルホイップになり、一度起きると簡単には止まりません。
- 振動が上がったら、軸受温度・軸位置・油の条件・流量と吐出圧力を組で見て、サージングではないかも確かめます。急増や軸位置の急変、金属の接触音があれば運転要領に従って止めます。
1. 遠心圧縮機の異常は「振動」に集まる
往復動圧縮機では、弁の漏れやピストンリングの摩耗が、各段の圧力と温度の変化として先に現れます。遠心圧縮機は事情が違います。摺動する部分が少なく安定して運転できる一方で、インペラは毎分1万〜2万回転ほどの高速で回るため、回転部のわずかなアンバランスもすぐに振動として現れます。
設計・保全の教科書でも、遠心圧縮機の機械的なトラブルは突き詰めれば振動として現れ、その原因は数多いとまとめられています。高圧ガスの教科書も、ターボ形圧縮機の運転中に特に注意すべきものとして振動を挙げ、原因と処置を振動の周波数と組にした表で示しています。
化学プラントでの経験もこれを裏づけます。1970年代の大型アンモニアプラントでは、ケーシングが3〜4台直列につながり毎分1万回転を超えて回る合成ガス圧縮機で、多くの事故が起きました。
- 異物(ボルト・ナット)の混入によるインペラの損傷
- 炭酸アンモニウムの析出によるインペラのリベットの応力腐食割れ
- 吸込温度を下げすぎたときや、バイパス(キックバック)弁が開いたときに凝縮液を吸い込んだことによる異常振動と破損
- 実績のないインペラを使ったときの共振による異常振動と破損
- 冷間の芯出し量の誤りや配管の熱応力による心ずれ、カップリングのアンバランス
初期のプラントでは軸振動計を付けていない機械も多く、大型のプロセス用圧縮機に対する使う側の認識不足もあったと振り返られています。不釣合い、心出し不良、軸受やシールの不良は、どれも最後は音と振動になって現れます。振動とスラストの計器の監視と巡回で前ぶれを早くつかみ、振動の解析で原因を突き止めるのが基本です。
2. 何で測り、どう読むか|軸振動・軸位置と平常値からの変化
大型の遠心圧縮機は、油膜で軸を支えるすべり軸受を使っています。軸は油膜の上で動くので、軸受ケースの外側で測る振動には軸の動きが小さくしか伝わりません。そこで、軸受の近くに非接触の変位計を取り付け、軸の表面までの距離の変化から「軸振動」を常時測ります。 値は変位の全振幅(μm p-p)で表すのが一般的です。
同じ仕組みの変位計を軸の端面に向けると、軸が軸方向にどれだけ動いたか(軸位置)が分かります。遠心圧縮機のスラスト力は、バランスピストンで大部分を打ち消し、残りをスラスト軸受で受けています。軸位置の変化は、スラスト軸受の摩耗や、インペラと静止側の仕切り(ダイアフラム)が接触する前ぶれです。
変位計は1か所に2本、互いに90°ずらして付けます。2本の信号を縦と横に描くと、1回転の間に軸の中心がたどる道筋(軸心軌跡、リサージュ)が見えます。さらに軸に付けた目印を別の変位計で拾うと(キーフェイザ)、1回転に1回の点が軌跡の上に打たれ、振動の位相や、振動が回転と同期しているかが分かります。
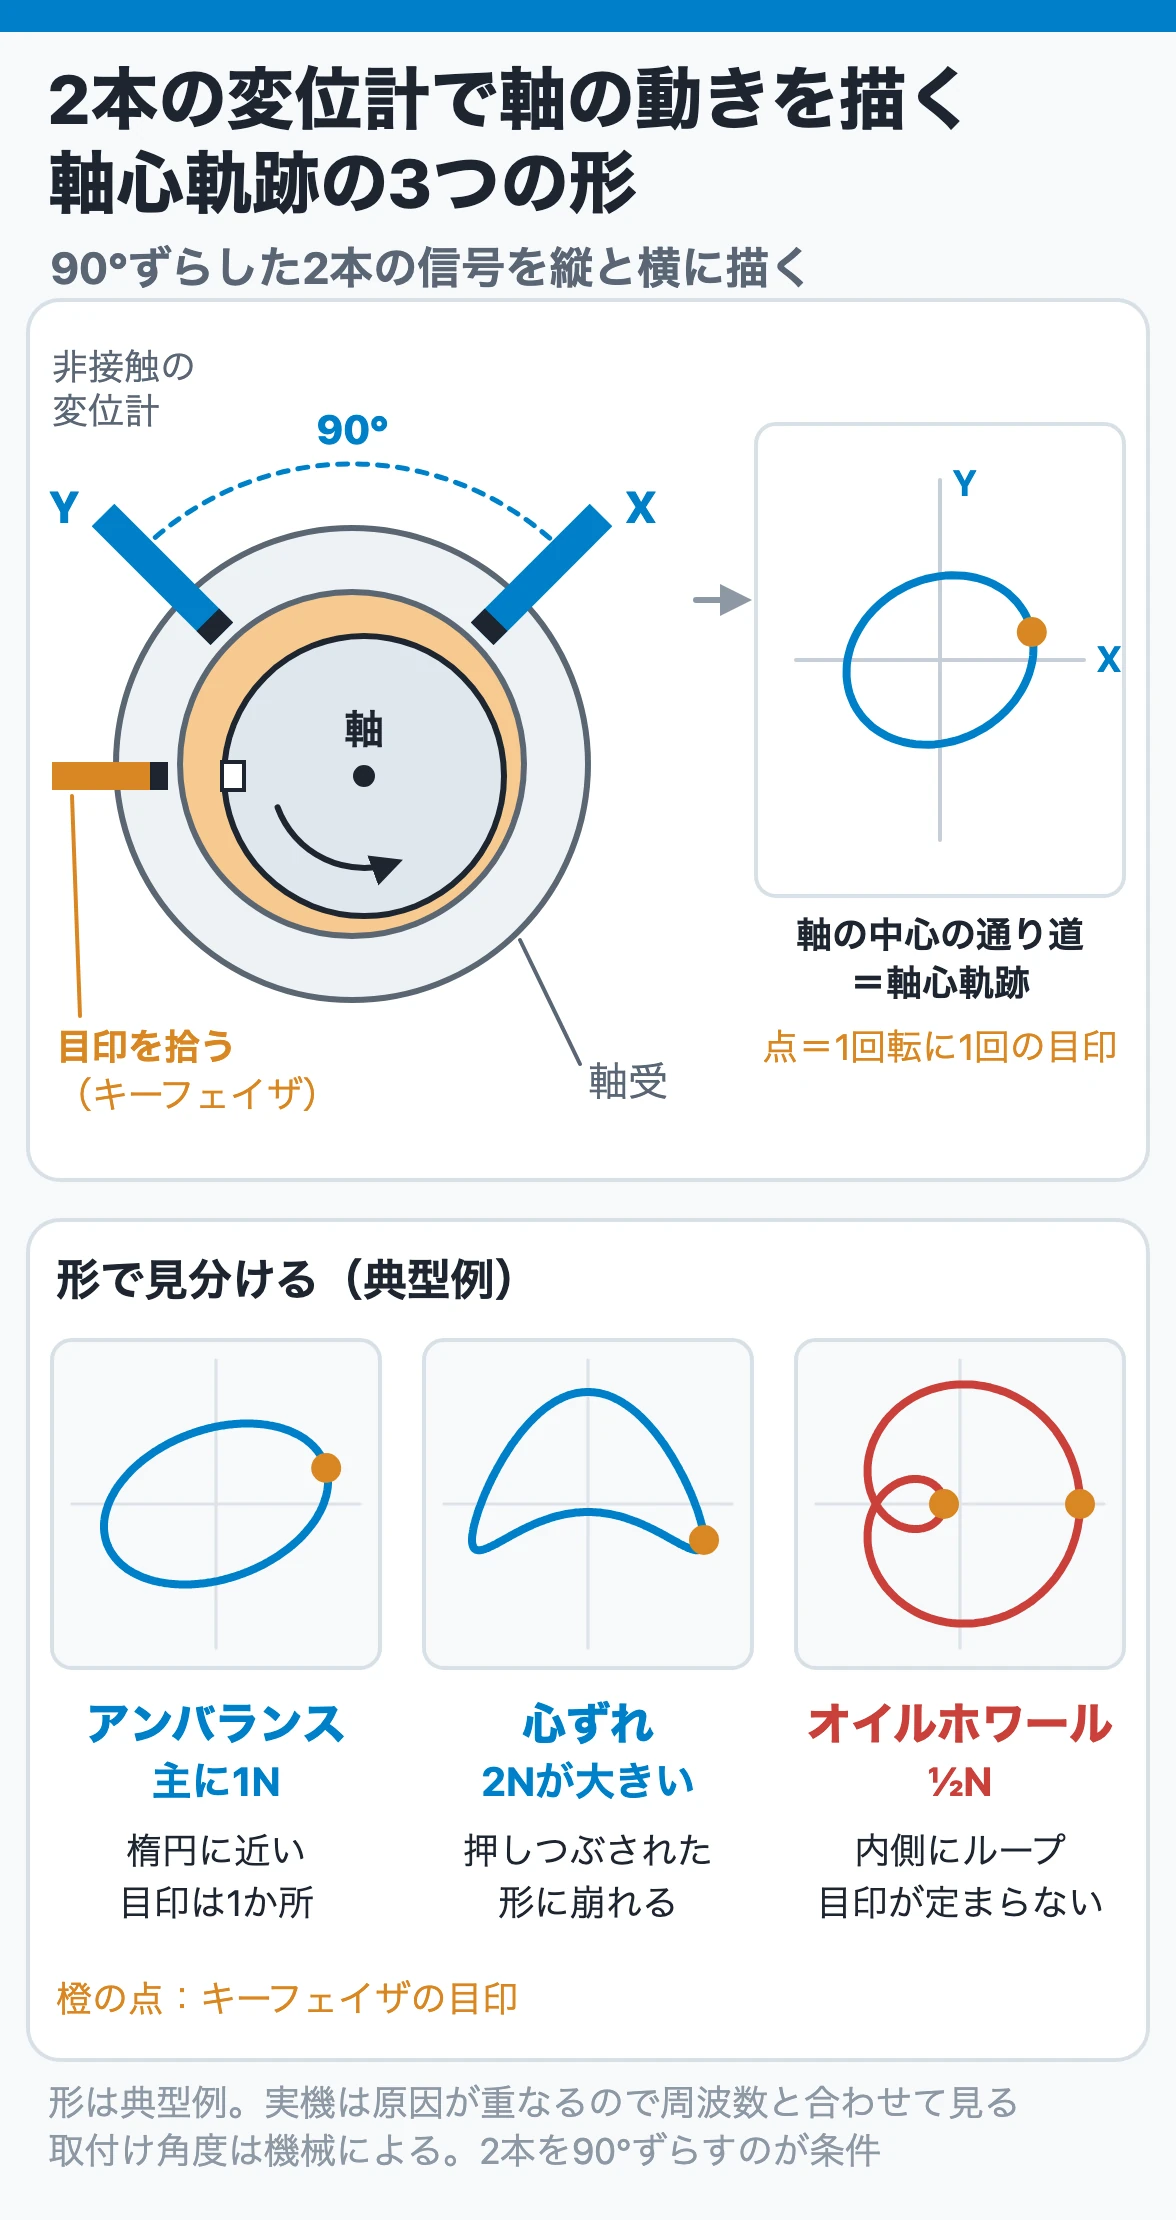
軌跡の形は原因の手掛かりになります。回転と同じ周期のアンバランスなら楕円に近い形になり、目印の点は毎回同じ位置に来ます。心ずれで2倍の周波数の成分が大きくなると、形が押しつぶされたように崩れます。オイルホワールでは内側にループができ、目印の点が1か所に定まりません。ただし実際の機械では原因が重なるので、軌跡の形だけで決めず、周波数の分析と合わせて判断します。
軸振動の過大、軸位置(スラスト)の過大、軸受温度の上昇は、潤滑油の圧力低下やシール油の差圧低下と並んで、警報や停止の対象になる代表的な保護項目です。スイッチの誤作動で止まらないよう、同じ目的のスイッチを3個付けて2個が働いたときだけ警報・停止する方式もあります。現在は API 617(遠心圧縮機)や API 670(機械保護システム)などの規格とメーカーの仕様で、測定点と警報・停止の設定値が決まります。
値の大きさは「平常値からの変化」で見る
1970年代の設計の教科書には、振動の全振幅と周波数の組で「危険・即時停止」「2日以内に修理」「計画修理」「修理はかえって不経済」「新設機はこれ以下」「きわめて良好」と区分する判定図が載っています。この図には2つの注意書きがあります。1つは、振幅は軸受ハウジングで測った値でケーシングの振動ではないこと。もう1つは、軸振動の測定値はそのまま当てはめず、1/2〜1/3に換算してから当てることです。同じ機械でも、軸そのものの振動は軸受ケースの振動より大きく出ます。
この図の数値の線を、今の機械の合否に使うことはしません。 現在は ISO 20816 系列や API 617、メーカーの基準値で判定します。使えるのは考え方です。
- 振幅は周波数と組で読む:同じ振幅でも、周波数が違えば機械への影響が違う
- 軸振動と軸受ケースの振動を混ぜない:どちらの値かを必ず添えて記録する
- 新設時の値が基準になる:据付・試運転時の値、前回の分解点検後の値を「平常値」として残す
判断の基本は、据付時や前回の値からの変化と、増えた成分の周波数です。 平常値に対して何倍になったら注意とするかは、送風機の運転・保全ポイントと異常現象で紹介している相対判定の考え方が使えます。
3. 周波数で原因を分ける|回転周波数Nを物差しにする
振動の周波数は、回転周波数Nを基準に「その何倍か」で読みます。Nは1秒あたりの回転数で、回転数(rpm)を60で割った値です。たとえば毎分1万2,000回転ならNは200 Hzです。周波数分析(FFT)で振動を成分に分けると、成分ごとに原因の候補が絞れます。
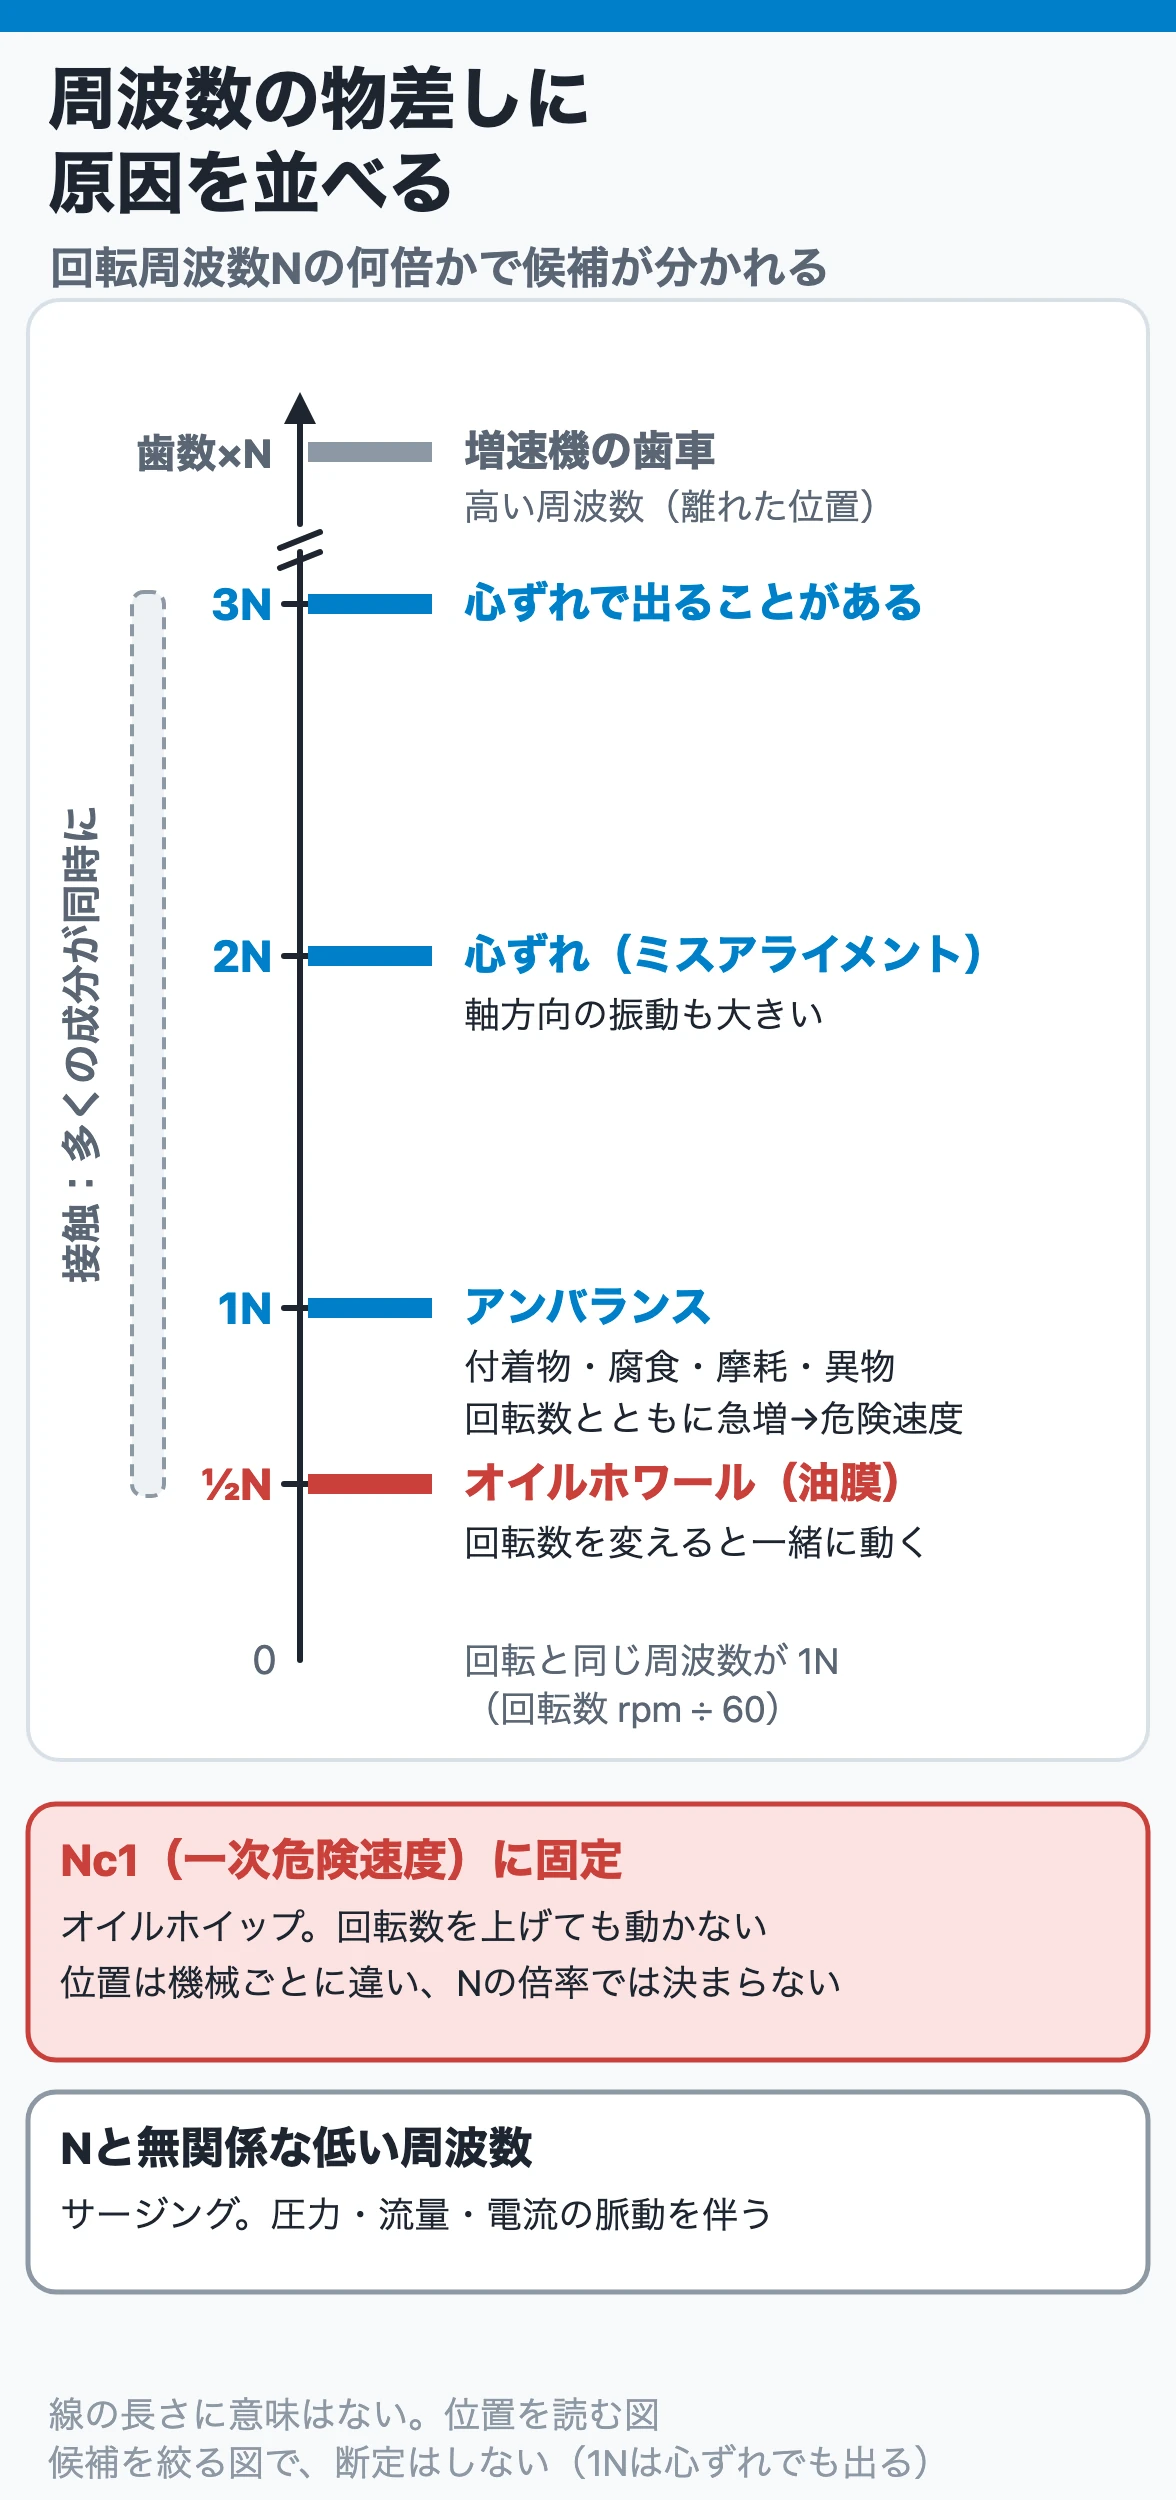
| 周波数 | 疑う原因 | 見分けるポイント | 処置の方向 |
| ½N(回転の約半分) | オイルホワール | 回転数を変えると一緒に動く。軌跡にループ | 油圧・油温・油量を正常に戻す、軸受の手入れ・交換 |
| Nc1(一次危険速度) | オイルホイップ | 回転数を上げても周波数が動かない | 軸受形式の見直し、運転範囲の制限 |
| 1N | アンバランス(付着物・腐食・摩耗・異物) | 水平・垂直方向が大きい | 清掃、部品交換、再バランス |
| 1N(回転数とともに急増) | 危険速度に近い | 特定の回転数の付近でだけ大きい | 危険速度域に留まらない |
| 1N・2N・3N | 心ずれ(ミスアライメント) | 軸方向の振動が大きい。軌跡が崩れる | 心出し修正、配管荷重・基礎の確認 |
| 多くの成分が同時に | シール・油切との接触 | 運転条件で変わる。軸位置の変化を伴うことがある | 接触要因の除去、部品交換 |
| Nと無関係な低い周波数 | サージング | 圧力・流量・電流の脈動を伴う | 流量を確保する(アンチサージ制御) |
| 歯数×N | 増速機の歯車 | 高い周波数。歯当たり・歯面の摩耗 | 歯当たり修正、歯車交換 |
表を使うときは、次の4点を順に確かめます。
- 回転周波数Nの何倍か(½・1・2・3)
- 回転数を変えたとき、周波数がNについてくるか、ある値に固定されるか
- 方向:半径方向(水平・垂直)か、軸方向か
- 軸心軌跡の形と、キーフェイザの点の出方
1Nの成分は、アンバランスだけでなく、危険速度、軸の曲がり、心ずれでも出ます。この表は候補を絞るためのもので、1つの成分だけで原因を断定しません。 1N・2Nの読み方はポンプや送風機と同じです。遠心圧縮機に特有なのは、½NとNc1(すべり軸受の油膜)、危険速度、付着物、シールとの接触、サージングの行です。
サージングの振動は、便覧の判別表では10 Hz以下の低い周波数とされています(1980年代末の資料の例)。サージングは振動の対策ではなく、流量を確保するアンチサージ制御の問題です。現象そのものは送風機のサージングと並列・直列運転で解説しています。
4. 1Nが増える|付着物・腐食によるアンバランス
回転と同じ周期で、水平・垂直方向に大きい振動が出ていれば、ロータのアンバランスを疑います。ロータは工場で十分にバランスを取ってから出荷されるので、運転中に生じるアンバランスには次のような原因があります。
- 付着物:ガス中の成分がインペラやダイアフラム、入口案内羽根に付着・堆積する。付着は均一には起きない
- 付着物の部分的な剥離:育った付着物の一部が剥がれ、バランスが急に変わる
- 腐食・摩耗:硫化水素などによる腐食、液滴や異物によるエロージョンが、インペラを不均一に減らす
- 異物:ボルトやナットなどがインペラの羽根に引っかかる、羽根を傷つける
化学プラントの遠心圧縮機は、重合しやすい成分、析出する塩、ダストや液滴を含むガスを扱うことが多く、付着物によるアンバランスはこの機械で最も身近な振動の原因です。付着物は振動だけでなく、流路を汚して効率を下げ、風量と吐出圧力を下げ、サージングを起こしやすくします。
振動の「増え方」で見分ける
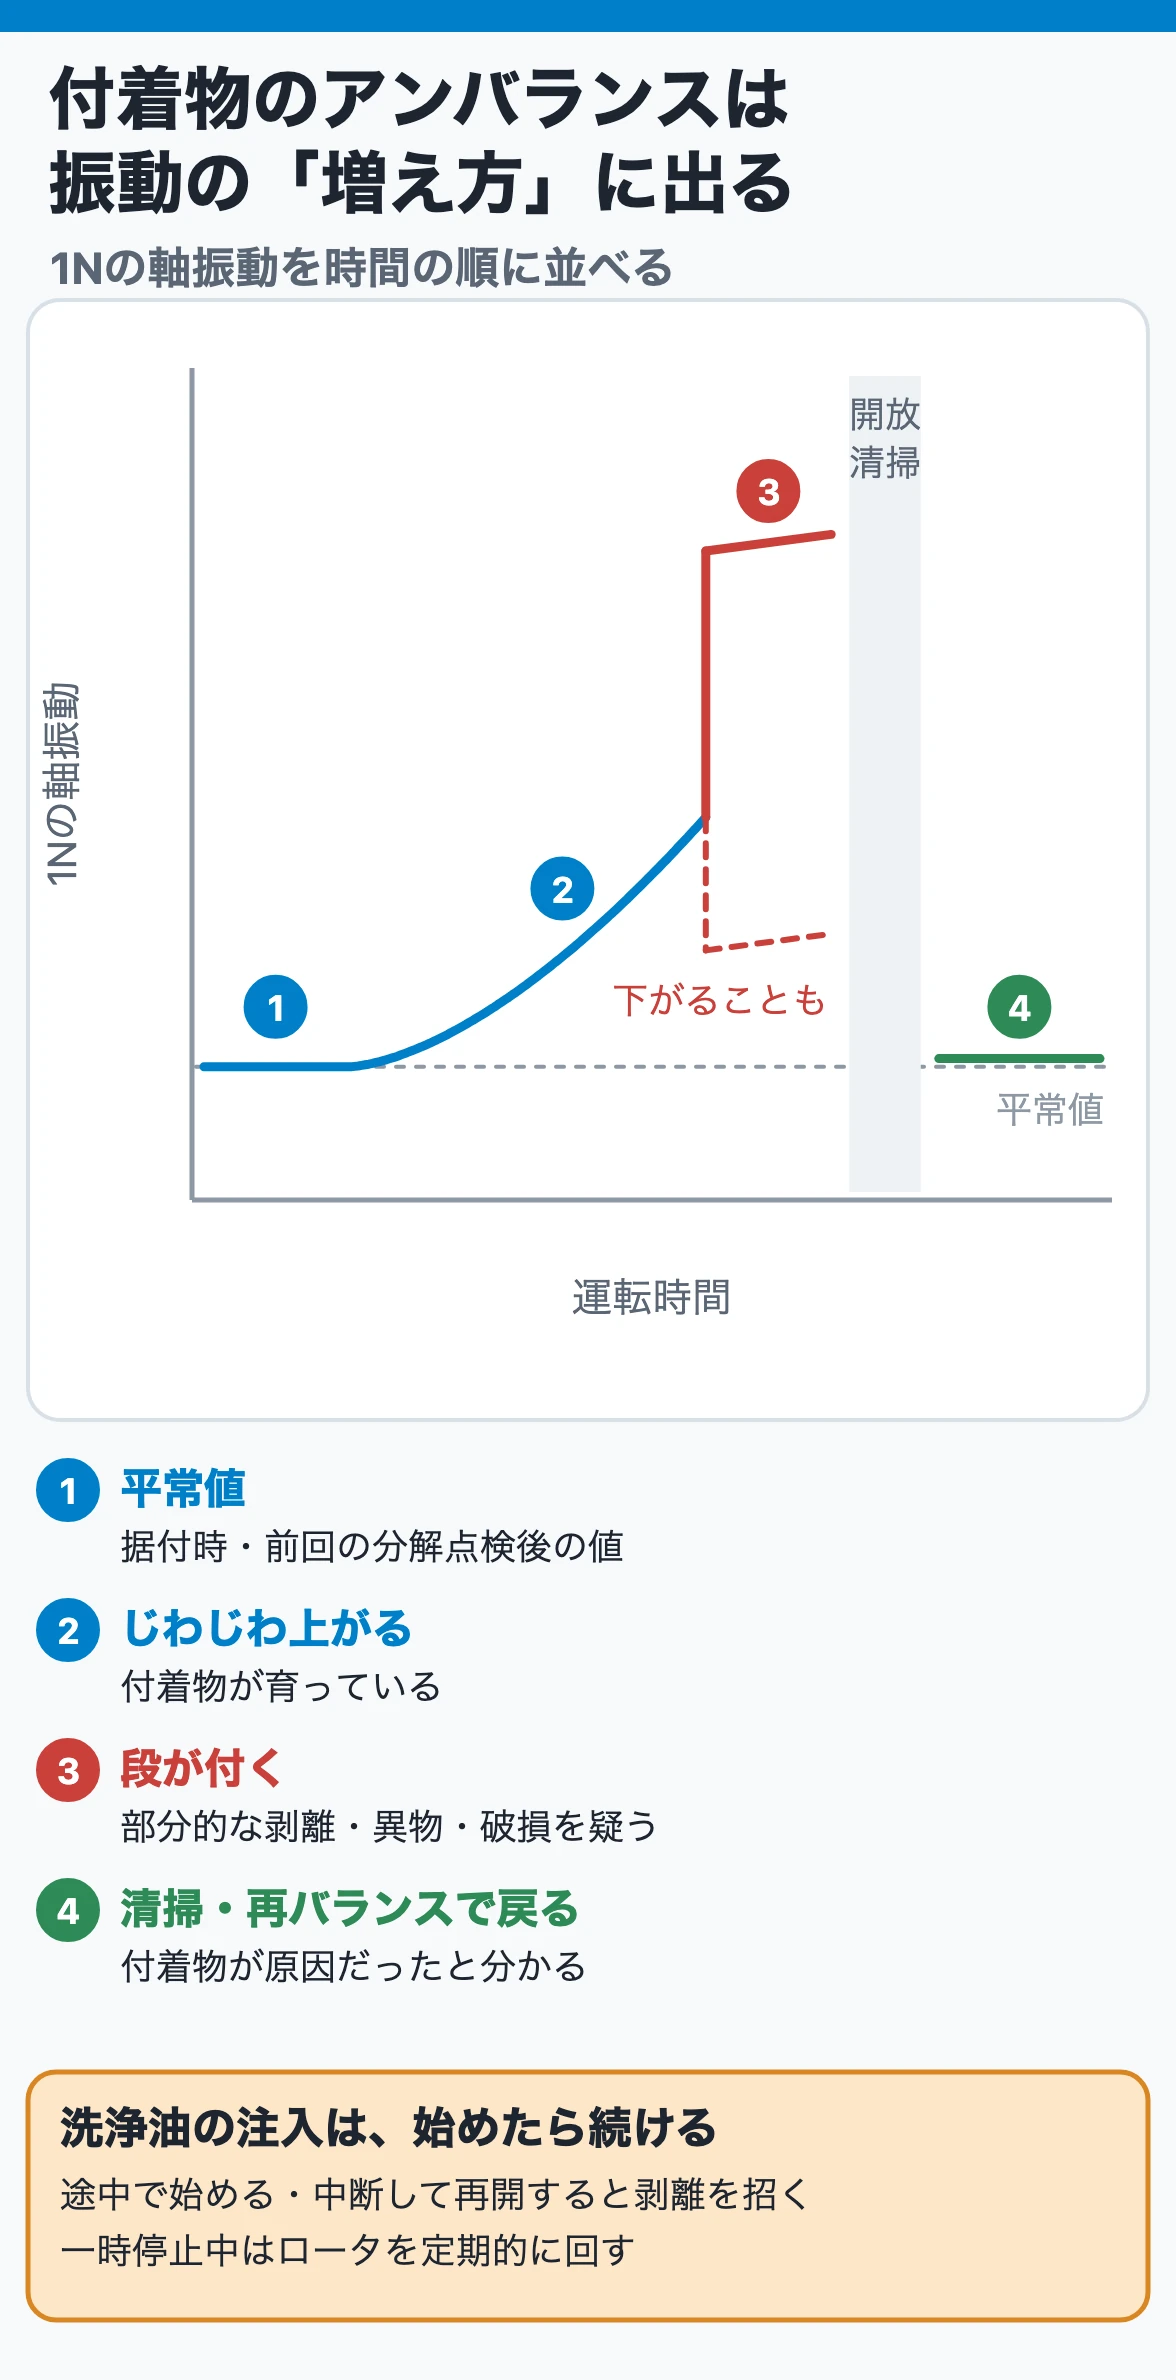
付着物が育つと、1Nの振動は時間をかけてじわじわ上がります。一方、付着物が部分的に剥がれたり異物が当たったりすると、振動の値は段が付いたように急に変わります。剥がれ方によっては、振動が下がることもあります。段の付いた変化は、異物の混入やインペラの破損も疑い、運転を続けてよいかを判断し直します。 開放清掃と再バランスで振動が元に戻れば、付着物が原因だったと確かめられます。
付着を抑える運転
- 吸込フィルタとドレン分離の点検:異物と液滴を入れない
- 洗浄油(ウォッシュオイル)の注入:付着物を洗い流す、または付着を防ぐために、スプレーノズルで洗浄油を注入することがある。本来、圧縮機の内部に液が入るのは非常に危険なので、洗浄油の質・量・注入方法は慎重に決める。1970年代の教科書では、ガス重量の1%を基準に、最大でも3%を超えないとされている(目安)。注入は始めたら全運転期間続け、途中で始めたり、中断して再開したりしない。付着物が部分的に剥がれてバランスを崩す。 注入量が多すぎたり滴のまま入ったりすると、エロージョンでやはりバランスを崩す。ケーシングのドレンは定期的に抜く
- 一時停止中のターニング:運転の都合で一時的に止めるときは、2時間ごとにロータを90°ずつずらして回す。ロータのひずみと、インペラ上の付着物が偏って固まるのを防ぐ(1970年代の教科書の例)
シール油を使う機械では、ガスに触れて戻ってくるシール油(サワーオイル)の量も手掛かりになります。付着物が増えると減り、振動が増えると増える傾向があるとされています。
開放清掃の落とし穴
分解点検で最も時間がかかるのは、ガスが触れる部分の清掃です。付着物の除去が不完全だと、残った付着物がそれ自体アンバランスの原因になります。 清掃のあとは、腐食・エロージョンの初期症状、インペラやガイドベーンの割れ(浸透探傷)、リベット式インペラのリベットの緩み、溶接式インペラの溶接部を見ます。研磨材の粉を吹き付ける清掃は、リベット式インペラでは羽根とシュラウドの重ね合わせ部に粉が残って応力集中の原因になるおそれがあるので避けます。
5. 1Nが回転数とともに急に増える|危険速度
ロータには、曲げ方向の固有振動数があります。回転数がこれと一致すると、どうしても残るわずかなアンバランスが1回転に1回の力となって共振し、振動が急に大きくなります。この回転数が危険速度です。
多段の遠心圧縮機は、常用の回転数の範囲が1次と2次の危険速度の間に入るのが普通です。このような軸をフレキシブルシャフト、常用回転数が1次の危険速度より低いものをスティフシャフトと呼びます。1970年代の設計の教科書では、常用運転速度は1次・2次の危険速度から少なくとも20%以上離して設計するのが常識とされています。 現在は API 617 の考え方とメーカーの計算で運転範囲が決まります。
運転側で押さえることは3つです。
- 危険速度域に留まって運転しない:起動・停止のときは速やかに通過する。通過中に一時的に振動が上がるのは避けられないが、通過したあとも下がらなければ異常。通過時の振動の大きさは毎回記録し、前回の起動と比べる
- 回転数の範囲を変えるときは危険速度を確かめる:タービン駆動や回転数制御で容量を調節する機械、将来の増強で運転条件を広げる計画では特に注意する
- ねじりの危険速度もある:圧縮機・増速機・駆動機をカップリングでつないだ軸系には、ねじり方向の固有振動数もある。考え方は送風機の回転速度制御の注意点を参照
6. 1N・2Nと軸方向|心ずれ(ミスアライメント)
圧縮機と駆動機、増速機の軸の中心がずれていると、回転数と同じ周期の振動に2倍・3倍の成分が加わり、軸方向の振動が大きくなります。1970年代の教科書では、軸方向の振動が水平・垂直方向の振動の50%以上出ていれば、心ずれと判定できるとしています(目安)。ギヤカップリングが心ずれで溶着するほどになると、2倍の成分が大きくなり、軸心軌跡の形も大きく崩れます。
心ずれの原因は、据付時の芯出しの誤りだけではありません。
- 配管の熱膨張と無理な取付け:配管の荷重がノズルを押し、運転中にケーシングを動かす
- 冷間の芯出し量の誤り:運転温度で熱膨張したあとに軸心が合うよう、冷えた状態でわざとずらしておく量が合っていない
- 基礎の変形、基礎グラウトの不良
- 軸受の摩耗、ギヤカップリングの歯面の摩耗、カップリングボルトやボルト穴の加工のばらつき
停止したら、最初の作業はホットアライメント(運転直後の温かい状態での芯の確認)です。 冷えてから測ると、運転中に起きていた心ずれが見えなくなります。芯出しの手順はポンプの据付けと芯出しを参照してください。
7. ½N|オイルホワールとオイルホイップ
すべり軸受では、軸受の内面に接する油は止まっていて、軸に接する油は軸と同じ速さで回ります。すき間の油は、平均すると軸表面のおよそ半分の速さで、軸と同じ向きに回っています。軸受の荷重が小さく、軸が軸受の中心近くで回っている(偏心が小さい)と、軸がこの油の速さにつられて、回転のおよそ半分の速さで振れ回ることがあります。これがオイルホワールです。
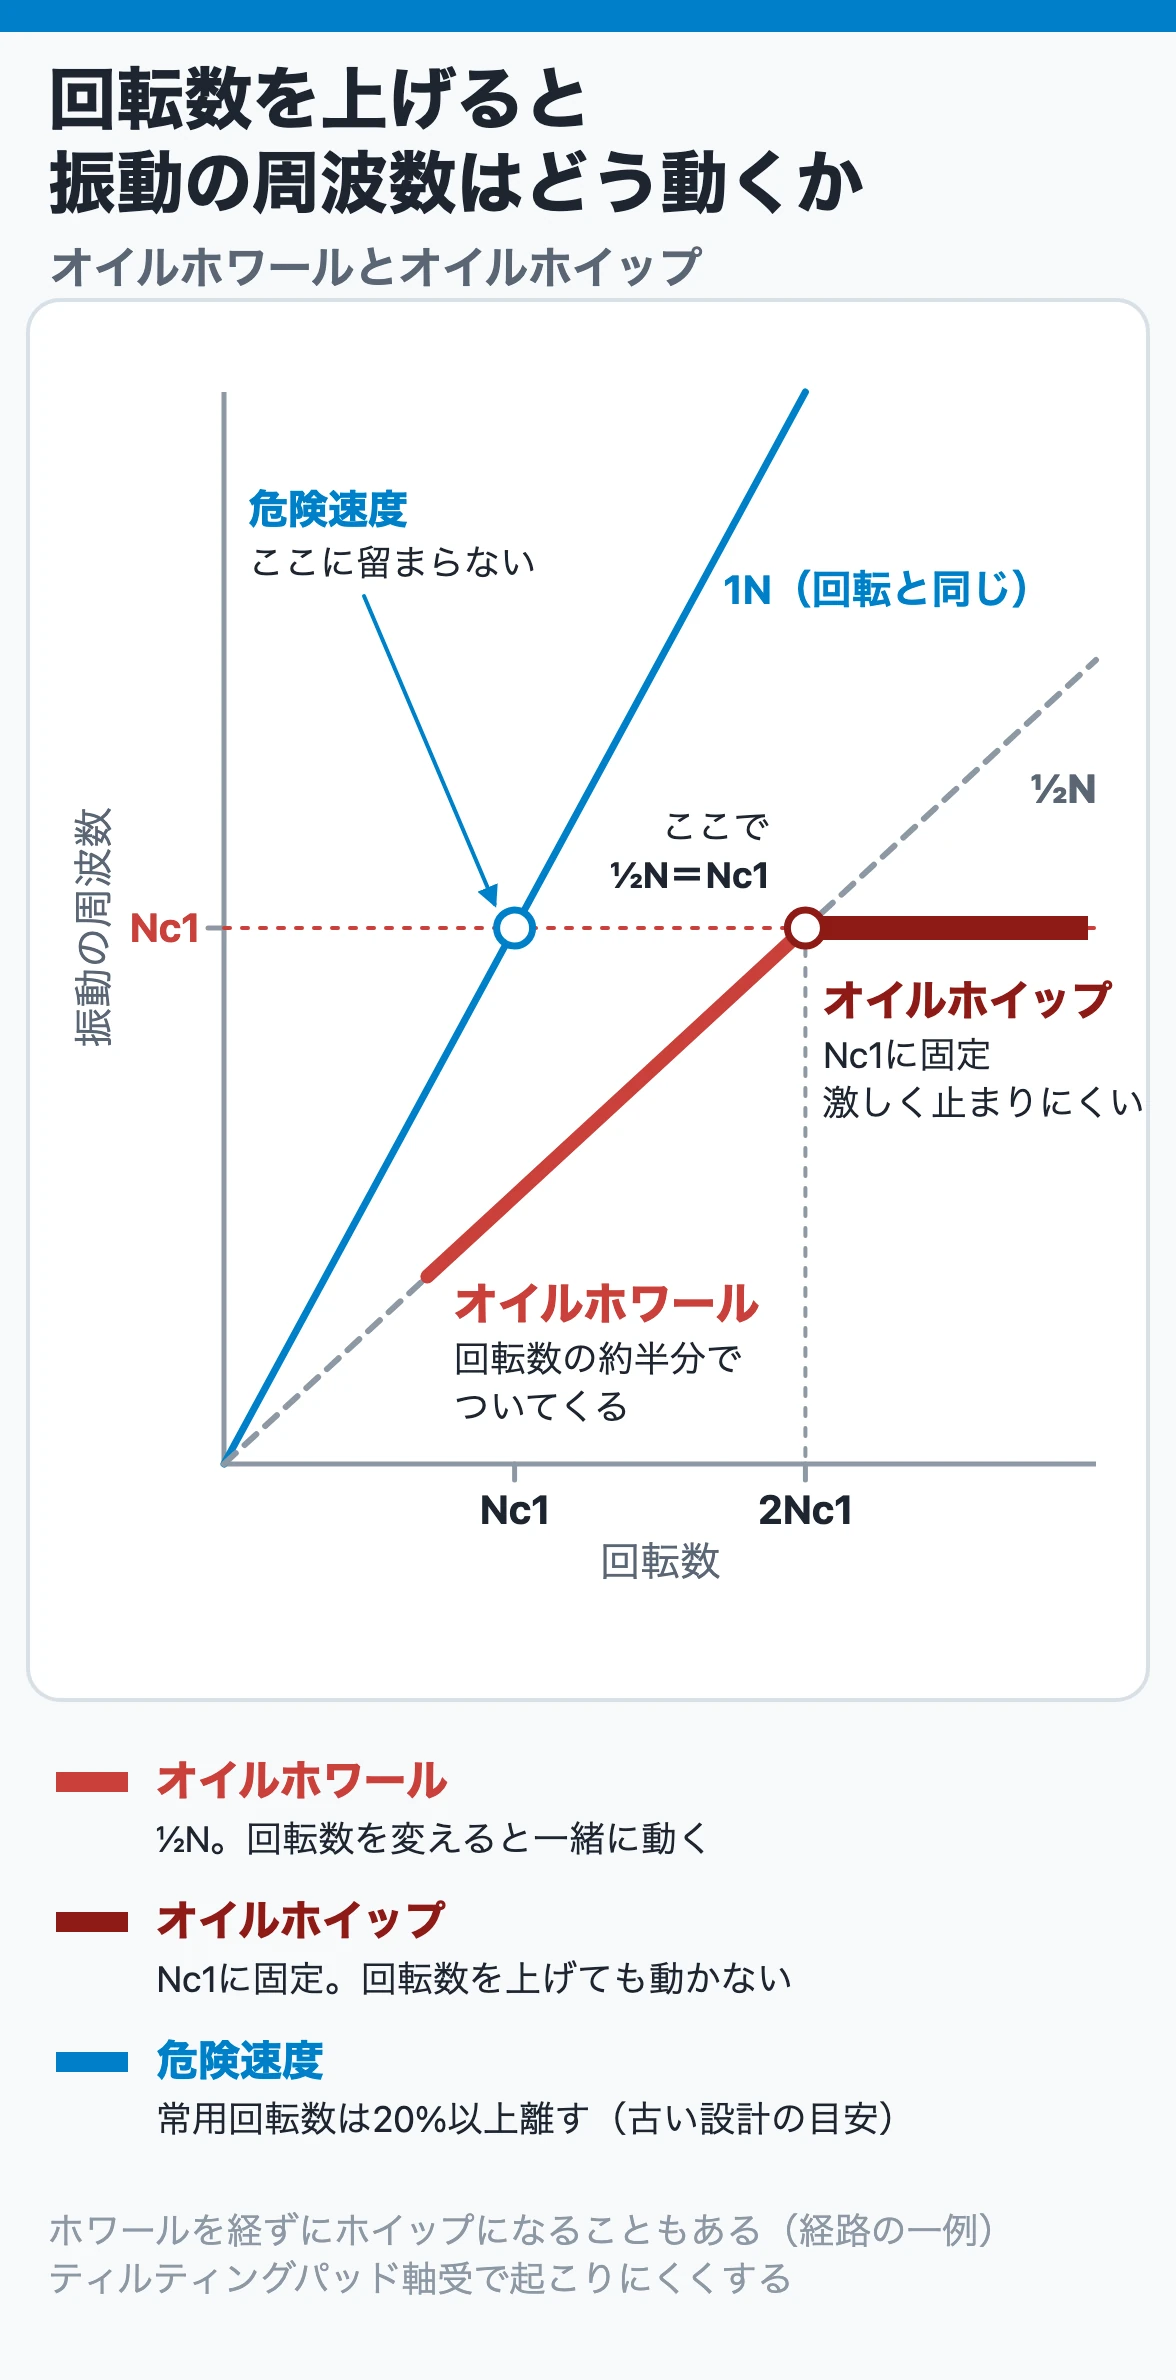
回転数を上げていくと、ホワールの周波数も回転数の約半分のままついてきます。回転数が一次危険速度の2倍に達すると、その半分がちょうど一次危険速度と重なり、軸のたわみを伴う非常に大きな振動になります。これがオイルホイップです。オイルホイップは2倍を超える回転数でも起き、周波数は一次危険速度に固定されたまま回転数を上げても変わらず、一度起きると簡単には止まりません。
教科書によっては「ホイップもホワールも振動の周期は回転数の約半分」と書かれています。これは、ホイップが始まる瞬間(回転数=一次危険速度の2倍)に½Nと一次危険速度が一致するためです。ホイップを「回転の半分の振動」とだけ覚えると、回転数を上げても周波数が変わらないという最も大事な特徴を見落とします。 原因は、回転数、危険速度、振動の周波数の3つを並べて判定します。なお、ホワールの周波数はちょうど半分ではなく、半分よりやや低く出るとする資料もあります。
運転側でできること
オイルホワールは、軸受すきまの増加、潤滑油の圧力低下、油温の変化による粘度の変化で起きます。現象は軸受の形、すきまのわずかな違い、油圧、油温、粘度で変わり、扱いにくいものです。
- 油圧・油温・油量を正常値に戻す:油温は粘度を通して油膜の状態を左右する。油の条件を戻したら、½Nの成分が下がるかを見る
- 回転数を変えて周波数の動きを見る:½Nのままついてくればホワール、一次危険速度に張り付いて動かなければホイップ
設備側の対策
- 軸受すきまの管理:スリーブ軸受のすきまは、1970年代の教科書で軸径の1.2/1000〜1.8/1000が標準とされ、点検時にセット値の1.5倍以上に広がっていれば交換とされている(目安。実際はメーカー値に従う)
- 軸受の形式:レモン形、プレッシャーダム形、ティルティングパッド形の軸受は油膜の振れ回りを起こしにくい。ティルティングパッド軸受は各パッドが動いて振動を減衰させるので安定性が高く、一次危険速度の2倍以上で運転せざるを得ない機械ではティルティングパッド軸受が望ましいとされる。点検ではパッドの当たりと摩耗を見て、パッドと保持部品の間にたまった異物やスケールを清掃する
- オイルフィルムシールにも注意:オイルフィルムシールのフロートリングは真円の軸受に似た形をしており、軸の動きへの追従が悪いと、そこの油膜でホイップが起きることがある。軸受をティルティングパッドにしても起こりうるため、オイルシールを持つ圧縮機は一次危険速度の2倍以上で運転しないことが望ましいとされている
8. いろいろな周波数が混ざる|シール・油切との接触、スラスト
ラビリンスシールや油切(軸受から油が漏れ出るのを防ぐすき間のシール)と軸がこすれると、多くの周波数の成分が同時に出ることがあります。高圧ガスの教科書の表では、接触の周波数として N、2N、3N、½N のほか、0.3〜0.5N、0.5N〜N、一次危険速度まで並んでいます。多くの成分が同時に出て、温度や負荷などの運転条件で変わるなら接触を疑います。
一方で、軽い接触は摩擦熱で軸が曲がり、1Nの振動の変化として現れることが多く、実機の½Nの成分は接触よりも軸受すきまの過大や緩みを示すことが多いとする振動診断の解説もあります。½Nの成分だけで接触と決めつけず、軸受の状態も含めて見ます。 接触の原因は、変形、熱膨張、組立不良、ラビリンスへの付着物です。
ラビリンスのすきまは、摩耗や接触で広がっていきます。1970年代の教科書では、有効なすきまは通常軸径の2/1000〜2.5/1000とされています(目安)。すきまが広がると内部の漏れが増えて効率が下がり、動力が増え、ガスの温度が上がります。 振動だけでなく、吐出温度と動力の変化も、接触や摩耗の手掛かりになります。
特に注意が要るのが、バランスピストンのラビリンスです。遠心圧縮機はスラスト力の大部分をバランスピストンで打ち消していますが、このラビリンスが腐食や摩耗で広がると、スラスト荷重が大きく増えてスラスト軸受の焼損につながります。 多くの機械では、軸の移動が過大になったことを検出する装置を付け、焼損の前に知らせるようにしています。軸位置の指示がじわじわ動いているときは、振動が小さくても放置しません。
9. 振動が上がったら|初動・止める判断・記録
初動
- ほかの計器と組で見る:軸受温度、潤滑油の圧力と温度、軸位置、回転数、吸込流量と吐出圧力、電流。1つの計器だけで判断しない
- サージングではないか確かめる:吐出圧力・流量・電流が周期的に揺れ、鋭い流動音があればサージングを疑い、まず流量を確保する。保護システムの異常で圧力が上がってサージングに入ったときは、すぐに手動で放風弁を開けるか駆動機を止める
- 周波数を確かめる:½Nか、1Nか、2Nか、多くの成分か。軸心軌跡とキーフェイザの点も見る
- 油の条件と流量を戻す:½Nなら油圧・油温・油量を正常値へ戻す。付着物の兆候(効率の低下、吐出圧力の低下)があれば、その対応を準備する
止める判断
振動の急増、軸位置の急な変化、金属の接触音、軸受温度の急上昇があれば、運転要領に従って停止します。 油膜が切れて金属が接触すると、軸受やシールは短時間で損傷します。止める判断は現場で慌てて決めるものではありません。警報値・停止値、手動で止める条件、連絡先を運転要領に書き、訓練しておきます。
振動によるシールの破損は、それだけで終わらないことがあります。1970年代の大型アンモニアプラントでは、合成ガス圧縮機のシール部が焼き付きや異常振動で破損し、可燃性ガスが排油ラインに混入して、油タンクやタービン側の排油ラインから噴き出して着火した事例があります。油圧で働くトリップ機構が油の劣化で生じた異物で固着して作動せず、ガスが逆流して火災になった事例もあります。保護装置のトリップ機構は、運転中に確かめられる点検も含めて、定期的に作動を確認します。
停止したあと
- 最初にホットアライメントを確認する
- ターニングを行う:一時停止中はロータを定期的に回し、付着物の偏りとロータのひずみを防ぐ
- シール油は、ケーシング内のパージが終わるまで止めない。潤滑油は、ターニングが終わったあとも冷却のために循環を続ける
記録を残す
組込時の測定記録、運転中の測定記録、運転状況の記録、分解点検の記録を、一定の様式で残し、次の運転の平常値と比べられるようにします。 定期修理のオーバーホールは、部品を替えるだけでなく、運転上のヒントや改造すべき箇所を見つけて、次の長期連続運転を確かなものにするために行います。振動の値には、軸振動か軸受ケースの振動か、どの方向か、どの周波数の成分かを必ず添えます。
10. 試験ではこう問われる
高圧ガス製造保安責任者試験(甲種化学)の保安管理技術では、令和7年度の国家試験の問6で、「ターボ形圧縮機の油圧・油温・油量が変動するとオイルホイップやオイルホワールによる振動を起こすことがあるので、適正な値で運転する」という趣旨の記述が、正しいものとして出題されています。
この記述は、高圧ガスの教科書にある振動の原因と処置の表(原因=軸受すき間の増大、油圧・油温・油量の変化、処置=軸受の手入れまたは交換、油圧・油温・油量の適性化)をそのまま問うものです。同じ表には、アンバランスは回転周波数N、オイルホワールは½N、オイルホイップは一次危険速度Nc1、心ずれはN・2N・3Nという対応も並んでいます。ホイップの周波数を「回転の半分」と選ばないよう、「ホワール=½N、ホイップ=Nc1」を組で覚えます。 設備管理の分野の出題は保安管理技術|設備管理と非破壊検査にまとめています。
まとめ
- 遠心圧縮機の機械的な不具合は、最後にはほとんど振動として現れます。 大型機では軸振動と軸位置を非接触の変位計で常時見て、軸受ケースの振動と混ぜずに記録します。
- 振動は「平常値からの変化」と「増えた成分の周波数」で判断します。 古い判定図の数値は使わず、考え方だけを使います。
- 回転周波数Nを物差しにして、½N=オイルホワール、Nc1=オイルホイップ、1N=アンバランス、1N・2N+軸方向=心ずれ、多成分=接触、Nと無関係な低周波+脈動=サージングと候補を絞ります。 1つの成分だけで断定しません。
- 化学プラントでは付着物によるアンバランスが身近です。 じわじわ上がれば付着物の成長、段が付けば剥離・異物・破損を疑います。洗浄油は始めたら続け、一時停止中はロータを回します。
- 常用回転数は危険速度から離し、危険速度域に留まりません。 回転数の範囲を変えるときは危険速度を確かめます。
- ½Nが出たら油圧・油温・油量を正常に戻します。 回転数が一次危険速度の2倍を超えるとホイップになり、周波数は一次危険速度に固定されます。
- 振動が上がったら計器を組で見て、サージングも疑い、急変なら運転要領に従って止めます。 停止後はまずホットアライメント、記録は一定の様式で残します。
圧縮機と送風機の呼び分けはファン・ブロワー・圧縮機の違い、圧縮の動力の計算は圧縮機の理論動力で解説しています。
参考文献
- 化学工学協会編『プロセス機器構造設計シリーズ6 化学プラント用ポンプ・圧縮機』丸善, 第3章 3・3・6(危険速度、オイルホイップ、軸系のねじり振動)、第6章 6・1・2「運転」(溶剤注入、停止、保護装置)、6・1・3「メインテナンス」(軸受、振動、定期点検、図6・6 回転機械の振動判定基準)
- 高圧ガス保安協会『高圧ガス保安技術』学識編 11.5.2 c)「運転管理」(表11.7 振動発生の原因と処置) 最新版をAmazonで見る
- 日本プラントメンテナンス協会編『ファン・コンプレッサーの本』第3章 3・4・3「遠心圧縮機の故障原因と対策」(図3・39、図3・40、写真3・3) Amazonで見る
- 化学工学協会編『化学装置便覧 改訂二版』第23章「設備診断技術」(図23・26、表23・21、図23・33、図23・34)
- 化学工学協会編『化学プラントの安全対策技術4 事故災害事例と対策』丸善, 4・4・4「大型アンモニア工場における事故例と対策」
- 高圧ガス製造保安責任者試験 甲種化学 保安管理技術 令和7年度 国家試験 問6
- 新川電機「振動解析と診断 vol.4 ロータキットによる異常発生時の解析事例(1)」
- TPMオンライン「軸受編 第12回 すべり軸受の異常現象」
- Baker Hughes (Bently Nevada), “Rub Diagnostics based on Vibration Data”
- API 617「Axial and Centrifugal Compressors and Expander-compressors」、API 670「Machinery Protection Systems」、ISO 20816 系列(機械振動の測定と評価)
 PLANT NEWS ON NOTE
化学プラントニュース
化学・石油プラントの重要ニュースを、毎週の週報と事故速報でお届けします。現場で押さえたい動きを、わかりやすく整理します。
noteで最新ニュースを読む ↗