 化学プラント大全
※本記事の参考文献には、Amazonアソシエイトのリンク(アフィリエイト広告)を含みます。
プラントの処理量を下げていくと、遠心圧縮機のケーシングから「ゴーッ」という鋭い流動音が出て、吐出圧力と流量の指示が周期的に揺れ始める。電流計の針も一緒に振れている。これがサージングの始まりです。
送風機でも同じ現象は起きますが、化学プラントのプロセスガス圧縮機では事情が違います。圧力比が大きく多段で、扱うガスは可燃性や毒性のことが多く、駆動機の出力も大きい。サージに入ったときの被害は大きく、しかも空気のように大気へ逃がして済ませることができません。そのため、遠心圧縮機には流量が減りすぎないよう弁を自動で開ける「アンチサージ制御」がほぼ必ず付いています。
この記事では、化学プラントの現場オペレーターとエンジニア向けに、サージ限界線が回転数やガスの条件で動く理由、制御線をどこに引くか、アンチサージ制御が何を測ってどの弁を動かしているのか、リサイクル弁と放風弁の使い分け、起動・減量の操作と、サージに入ったときの初動を整理します。
この記事の結論
- サージングは、流量を絞りすぎた遠心・軸流(ターボ形)圧縮機で起きます。往復動やスクリューなどの容積形では起きません。
- サージは様子を見てよい運転状態ではありません。入れない、入ったら直ちに流量を戻して抜けるのが原則です。
- サージ限界は1点ではなく線で、回転数、ガスの分子量、吸込温度、段数で動きます。
- アンチサージ制御は、吸込流量計の差圧と圧縮機の前後差圧を比べ、限界線から余裕をとった制御線に運転点が達したらリサイクル弁(空気なら放風弁)を開きます。
- リサイクルは冷却器を通して吸込側へ戻します。戻した分も圧縮するので動力は減らず、減量運転の省エネ手段ではありません。
1. サージングは「流量を絞りすぎた遠心・軸流圧縮機」で起きる
遠心圧縮機は、吐出側の抵抗で決まる流量と圧力で運転しています。吐出側の抵抗が大きくなると流量が減り、性能曲線の山(圧力のいちばん高い点)より少流量側、つまり流量が減ると圧力も下がる「右上がり」の領域に入ると、逆流と圧力変動が起きて運転が不安定になります。これがサージングです。
サージングは圧縮機単体の振動ではなく、圧縮機と配管・容器を含む系全体が少流量側で不安定になる現象です。圧力、流量、軸動力が大きく周期的に変動し、鋭い流動音と振動を伴います。右上がり特性でなぜ不安定になるのか、機械振動とどう見分けるのかは、送風機のサージングと並列・直列運転で詳しく説明しています。物理は送風機も圧縮機も同じです。
起きるのは遠心と軸流、つまりターボ形の圧縮機です。軸流圧縮機は遠心より効率が高い一方、運転できる範囲が狭いとされています。
これに対して、往復動圧縮機やスクリュー圧縮機のような容積形は、流量と圧力の関係が安定していて、遠心式のようなサージングを起こしません。容積形は吐出側を絞ると流量は減らずに圧力が上がり続けるので、守り方は安全弁や吐出圧力・温度の保護になります。形式ごとの違いは、ファン・ブロワー・圧縮機の呼び分けとあわせてファン・ブロワー・圧縮機の違いを参照してください。
2. サージに入ると何が壊れるか
サージに入ると、圧力・流量・軸動力が急激に変動し、プロセスを乱すうえに機械的な振動も起きます。1970年代の圧縮機の設計・保全の書籍は、サージング状態で運転を続けると次のような損傷につながるとして、「絶対にサージングに入れない」「入ってもすぐに作動点をサージ領域の外へ戻す」よう求めています。
| 壊れる所 | 何が起きるか |
| スラスト軸受 | 流れの向きが周期的に変わり、軸方向の力(スラスト)が大きく変動して焼損する |
| ラジアル軸受・ラビリンス | 振動でロータが振れ、すき間の小さいラビリンスや軸受が接触する |
| オイルフィルムシール | シール油の差圧が乱れて一時的にガスが漏れ、油膜が破れる |
| ドライガスシール | サージングは振動、ガスによる汚染、過熱と並ぶ不具合の要因になる |
| プロセス | 下流の圧力・流量が乱れ、反応器や塔の運転が乱れる |
可燃性ガスの圧縮機では、シールからのガス漏れがそのまま火災・爆発の危険につながります。つまり、サージは「少し揺れているが運転は続けられる」状態ではなく、入れない・入ったら直ちに抜ける状態だと考えてください。
3. サージ限界は1点ではなく線、しかも動く
性能曲線は回転数ごとに1本ずつあり、それぞれに山があります。各回転数の山の付近を結んだ線がサージ限界線です。運転点がこの線より左(少流量側)に入るとサージングが起きます。回転数を下げると限界線に沿って左下へ、上げると右上へ動きます。
「サージ点は定格の何%」と1つの数字で覚えていると、条件が変わったときに判断を誤ります。サージ限界の位置を動かす主な要因は次のとおりです。
- 回転数:回転数を下げると、サージになる流量も小さくなる。逆に速度が高いほど、サージ点は設計流量に近づく
- ガスの分子量:同じ回転数でも、分子量が変わると出せる圧力比が変わる。重いガスほど安定に運転できる範囲は狭い
- 吸込温度:吸込温度が上がると出せる圧力比が下がる。プロセス側の圧力が同じなら、運転点はサージ側へ寄る
- 段数:段数が多く圧力比の大きい機械ほど、安定に運転できる範囲は狭い
目安として、1970年代の書籍では、3〜4段の遠心圧縮機のサージ点は設計流量の約50%で、ガスが重いほど、速度や段数が増えるほどサージ点は設計流量に近づき、プロピレンのような重いガスでは75%を超えることもある、とされています。重いガスの多段機では、設計流量の4分の3まで減らしただけでサージ限界に近いことがあると覚えておくとよいでしょう。
多段で圧力比の大きい機械では、限界線はなめらかな曲線にならず、折れ線になることがあります。回転数を下げると前段が、上げると最終段が先にサージに入りやすくなるためです。各段の流量の釣り合い(マッチング)が回転数によってずれることが原因で、ガスの圧縮性があるために必ず起きます。
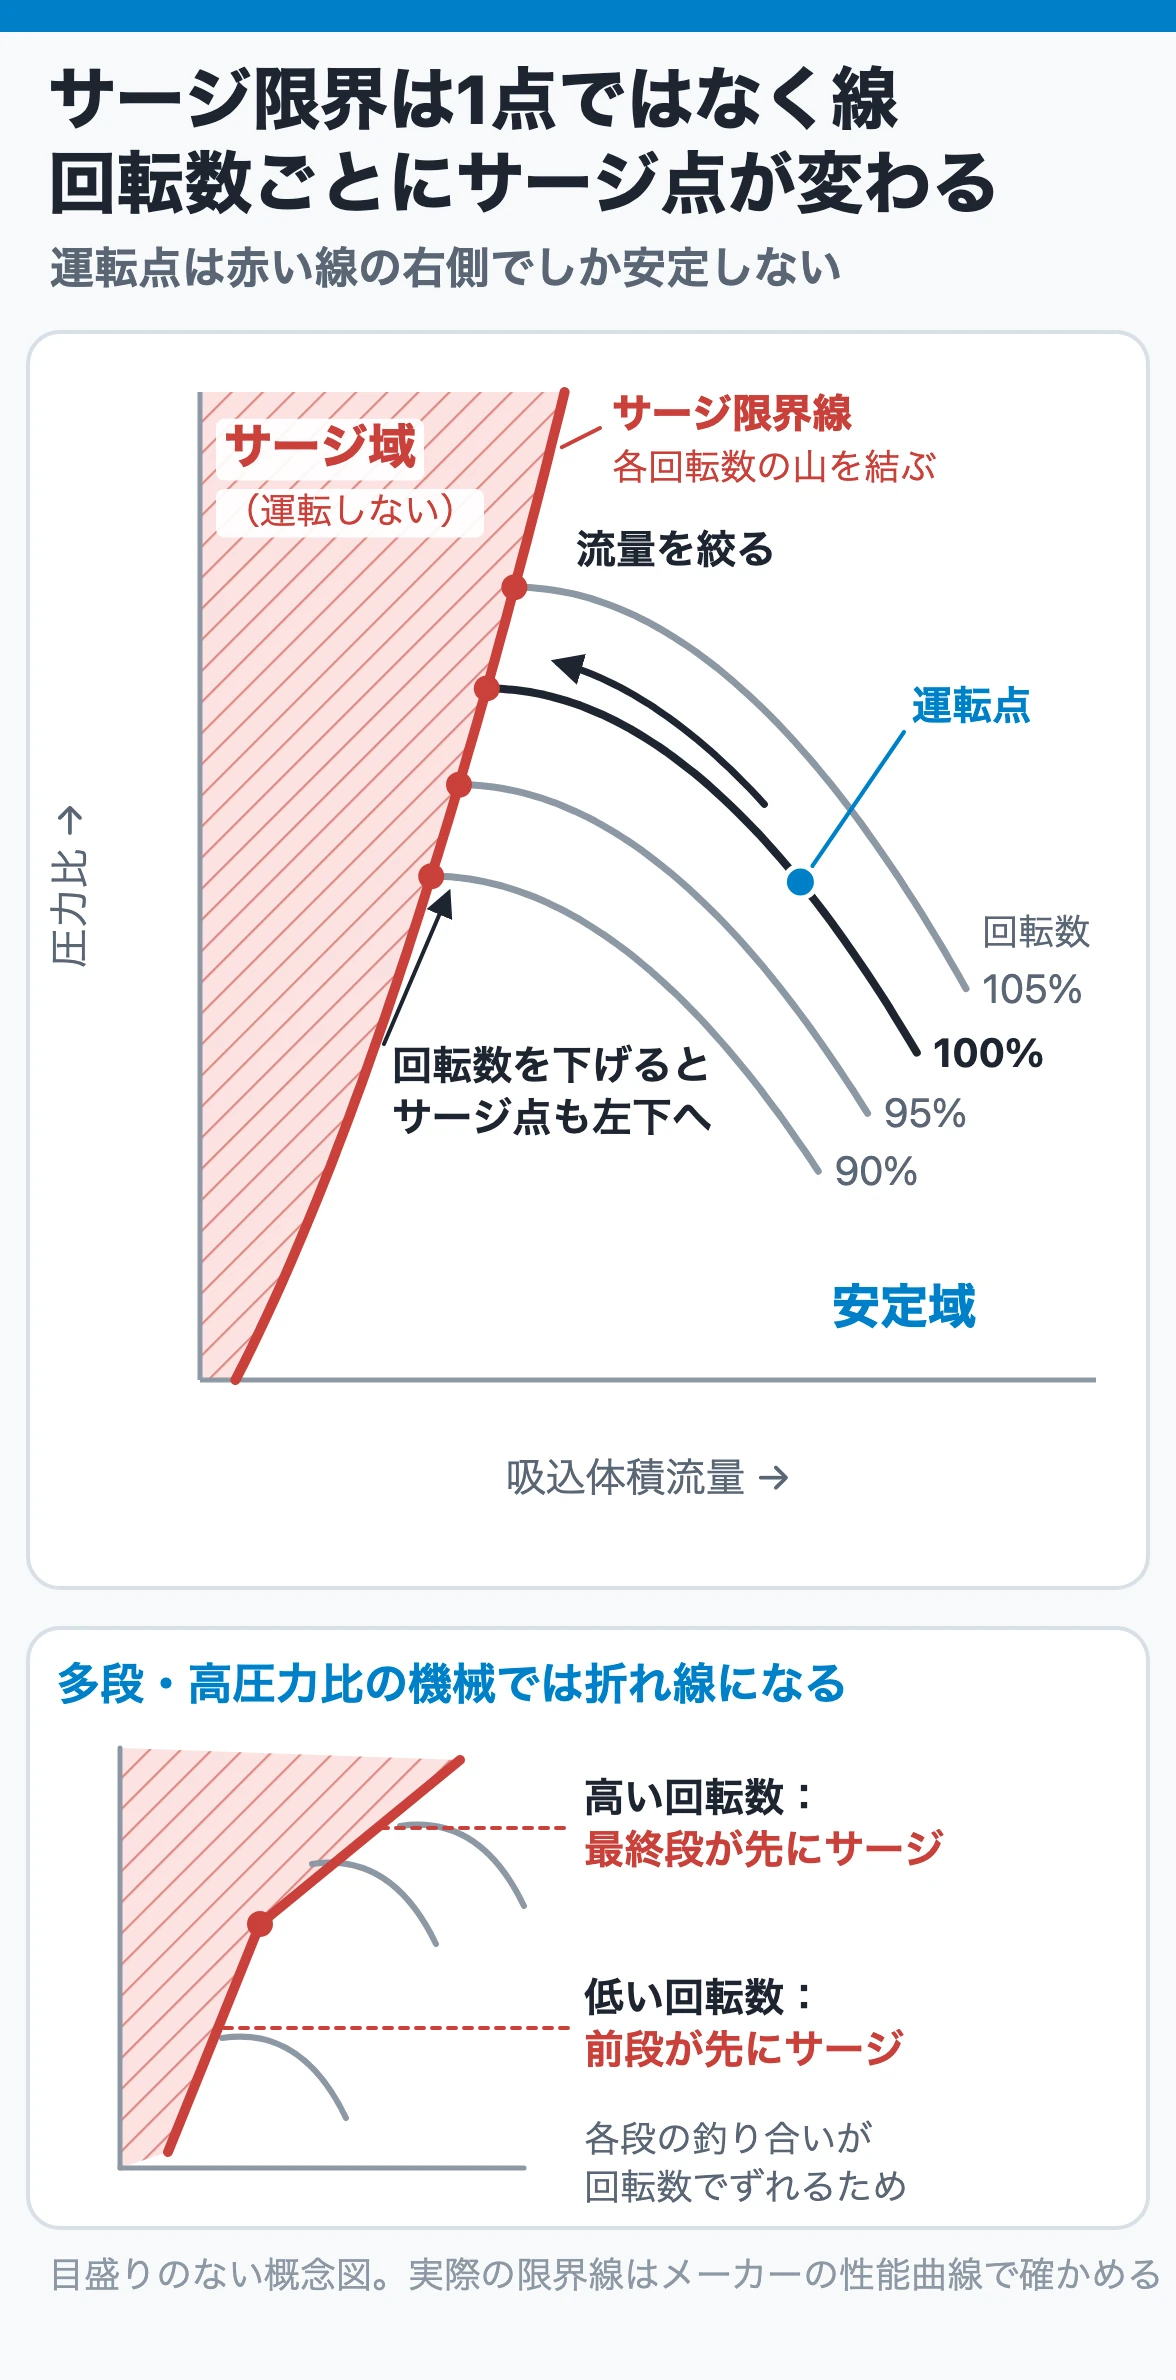
吸込弁の絞りや入口案内羽根(IGV)の角度でも、サージ限界の位置は変わります。どの容量制御の方式でも、サージ限界線を越えて流量を絞ることはできません。 実際の限界線は機械ごとにメーカーが示すので、運転範囲の判断にはメーカーの性能曲線を使います。
4. サージ限界線と制御線 ― 余裕をどこに取るか
限界線そのものを制御の目標にすることはできません。流量計や圧力計には誤差があり、ガスの組成は変わり、弁が開くまでには時間がかかります。そこで、限界線より少し大流量側に制御線を引き、運転点が制御線に達したら弁を開いて、それより左へ行かせないようにします。
余裕の大きさについて、1970年代の書籍は、ミニマムフロー(最小流量)の調節弁をサージ点流量より5〜10%多い流量にセットする設計を挙げています。これも「目安」で、実際の設定は機械と計器の精度で決めます。
制御線と限界線の間の幅は、そのまま次のものを吸収するための「予算」です。
- 流量計・差圧計の誤差と、計器の零点のずれ
- ガスの分子量や吸込温度の変化による限界線の移動
- 調節計の演算と弁の動作の遅れ
- 下流の使用量が急に減ったときの流量の落ち込み
余裕が小さすぎると、急な負荷変化で運転点が制御線を突き抜けてサージに入ります。大きすぎると、必要のない場面でもリサイクル弁が開き、動力を無駄にします。
注意したいのは、余裕の「%」の定義が資料によって違うことです。サージ点の流量に対する%で書く資料もあれば、測定値のスパン(計器の測定範囲)に対する%で書くメーカー資料もあります。余裕の数字を比べるときは、何に対する%かを確かめてから比べます。
5. アンチサージ制御は何を測っているか
圧縮機のサージ限界線は、プロセス制御の教科書では近似的に次の形で表されています。
- サージ限界線上では、圧力比から1を引いた値
Pd/Ps − 1が、流量の2乗に比例し吸込温度に反比例する - 吸込配管の差圧式流量計の差圧
hも、流量の2乗と吸込圧力に比例し、吸込温度に反比例する
この2つを組み合わせると、吸込温度や吸込圧力に関係なく、サージ限界線上では
h = K(Pd − Ps)
という単純な比例関係になります。Pd は吐出圧力、Ps は吸込圧力、K は定数です。流量計の差圧と圧縮機の前後差圧という、2つの差圧だけでサージ限界線を表せるところが、この方式の要点です。
制御の組み方は次のとおりです。
- 差圧伝送器で圧縮機の前後差圧
Pd − Psを測る - それに、
Kより余裕をもたせた係数を掛け、吸込流量調節計の目標値にする - 吸込流量計の差圧
hが目標値を下回ると、調節計がリサイクル弁を開く - 圧縮機を通る流量が増え、運転点は制御線の上にとどまる
このとき、プラントが必要とする流量(B)と圧縮機を通る流量(A)の差が、リサイクル弁を通って吸込側へ戻る量になります。プラント側の要求がサージ限界より少なくても、圧縮機自身はリサイクル分を足した流量で安全に運転できるわけです。
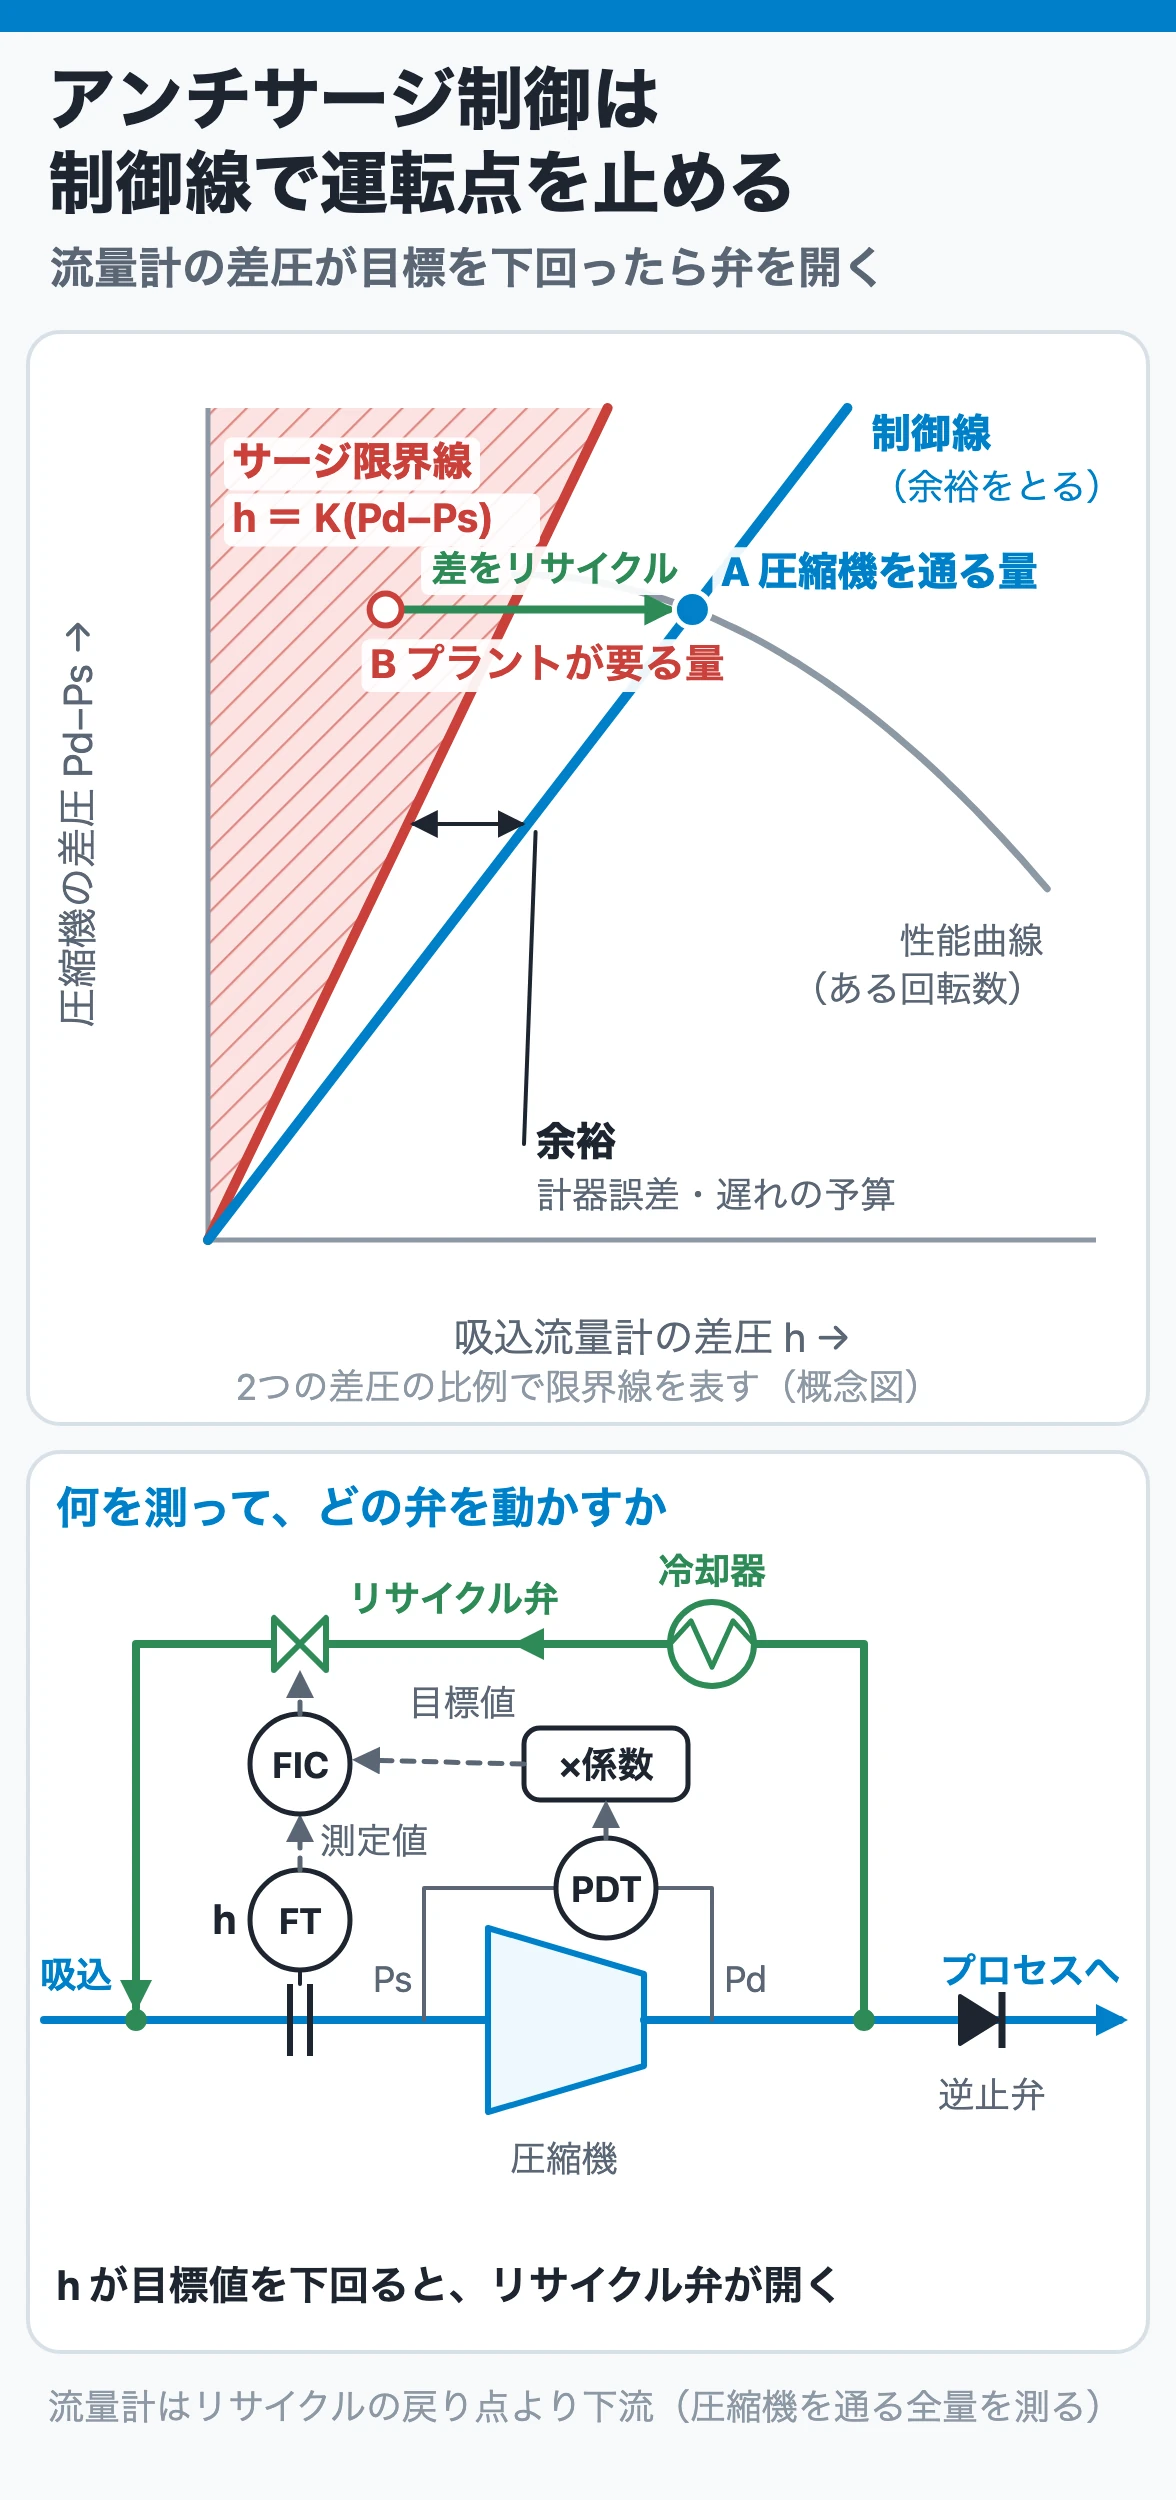
ここで大事なのが流量計の位置です。流量計は、リサイクルで戻る分も含めて、圧縮機を実際に通る流量を測る位置に置きます。 リサイクルの戻り点より上流の吸込配管で測ると、弁を開いても指示が増えず、制御が成り立ちません。流量計の直管長や導圧管の液溜まりもそのまま制御の誤差になるので、流量計の設置と直管長、導圧管の正しい引き回しもあわせて確認してください。
大型の圧縮機には、専用のアンチサージ制御装置もあります。メーカー資料によれば、こうした装置は運転条件ごとの限界線をモデル化し、運転点と限界線の距離を常に計算して、リサイクル弁や放風弁を操作します。分子量の変化を吸収する座標の取り方や、流量が急に落ちたときにゲインを上げて弁を速く開く機能も組み込まれています。考え方の骨格は、上の差圧どうしの比例と同じです。
6. リサイクル弁と放風弁 ― どこへ戻すか
プラントが必要とする量が圧縮機の送る量より少ないとき、余った分の逃がし方は2つです。
| 方式 | 逃がし先 | 使う場面 |
| リサイクル(バイパス、キックバック) | 冷却器を通して吸込側へ戻す | プロセスガス(可燃性・毒性・高価なガス) |
| 放風(ブローオフ) | 大気へ放出する | 空気圧縮機 |
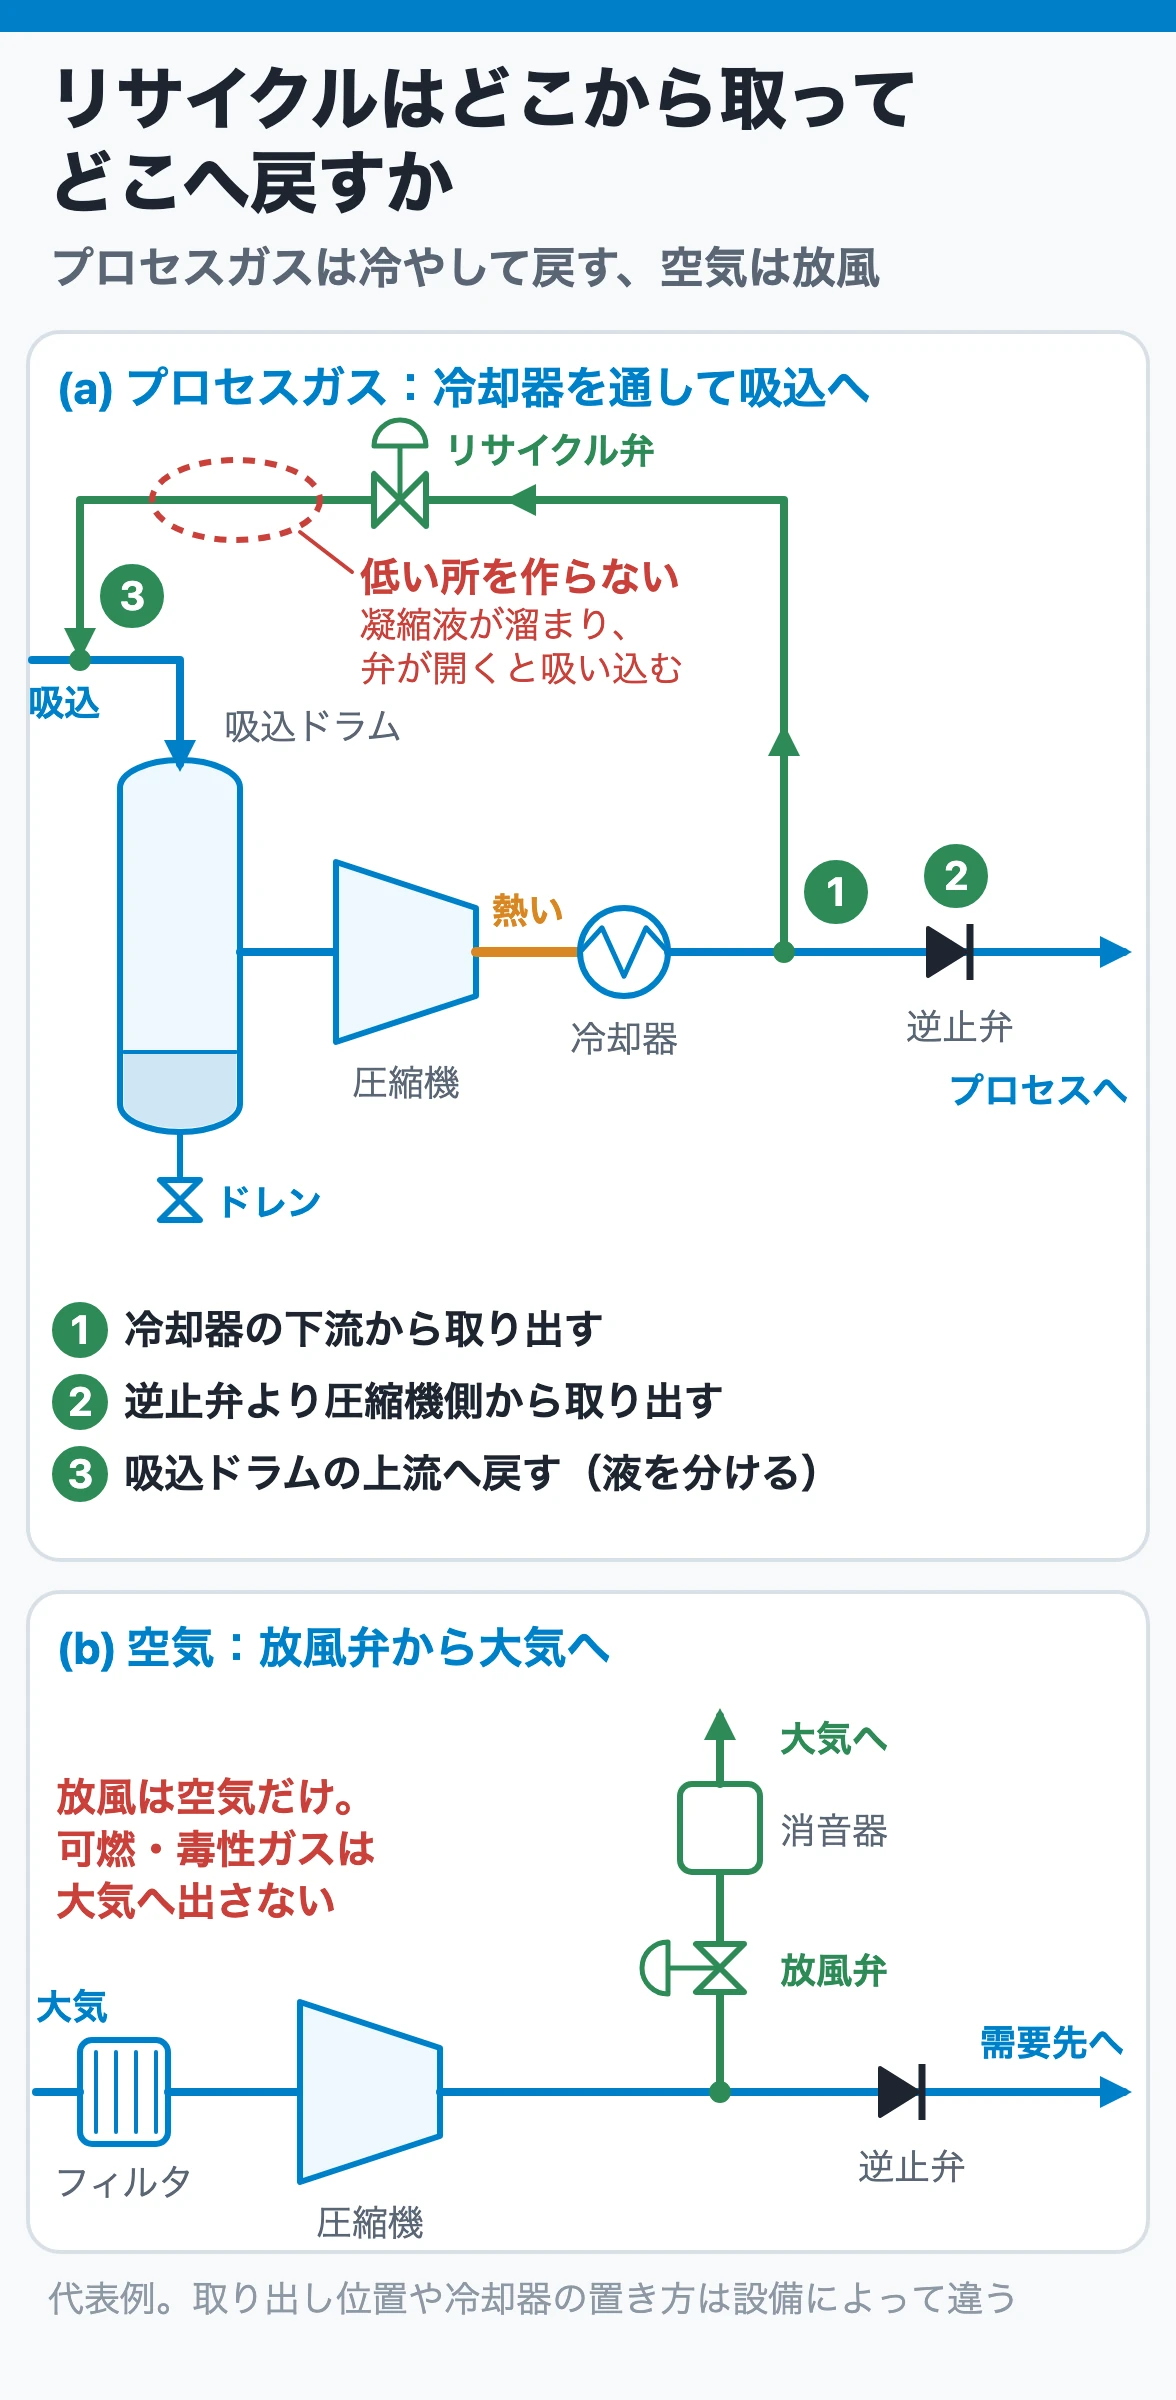
空気なら放風、プロセスガスは冷却器を通して吸込側へリサイクルが基本です。可燃性や毒性のガスを大気へ放風することはできません。空気の放風では、放出口の騒音対策も必要になります。
リサイクルで冷却器が要るのは、圧縮して温度の上がったガスをそのまま吸込側へ戻すと、吸込温度が上がり続けるからです。吸込温度が上がると、同じ回転数で出せる圧力比が下がり、運転点はさらにサージ側へ寄ります。熱いまま戻すと、守るための弁が逆にサージを近づけてしまいます。
リサイクル配管の取り方には、次の決まりがあります。
- 吐出の逆止弁より圧縮機側から取り出す:逆止弁より下流から取ると、プロセス側の圧力や他の機械の影響を受ける。並列運転する圧縮機では、ミニマムフローのバイパスを各機の吐出系に付け、吐出逆止弁を共通ヘッダより上流の各機の吐出ラインに付ける
- 冷却器の下流から取り出すか、戻りの経路に冷却器を置く:取り出し位置は設備によって違い、アフタークーラの下流から取る構成、吸込側の冷却器を通す構成などがある
- 戻り先は吸込ドラムの上流:戻したガスに凝縮した液があっても、ドラムで分離できる
もう1つ押さえておきたいのが動力です。リサイクルや放風では、圧縮機は戻す分・逃がす分も含めた全量を圧縮し続けるので、プラントの使用量が減っても圧縮機の動力はほとんど減りません。 減量運転時の効率は非常に悪く、1970年代の書籍も、この方法だけで流量を調整することはあまりなく、回転数や吸込弁の絞りなど他の方法でサージ限界まで減らした後、さらに減らす場合に開くのが普通だとしています。リサイクル弁はサージから機械を守るための弁で、省エネのための容量制御ではありません。
7. 普段は閉まっている弁の落とし穴 ― 積分飽和と配管の液
積分飽和で開くのが遅れる
アンチサージ制御のリサイクル弁は、通常の運転中はほとんど全閉です。流量は目標値より十分多く、調節計には同じ向きの偏差が残り続けます。プロセス制御の教科書は、このとき積分動作をもつ調節計は積分飽和(リセットワインドアップ)の状態になっているはずだと指摘しています。
積分飽和の状態では、調節計の出力が全閉側へ振り切れています。流量が急に落ちても、出力が振り切れた所から戻ってくるまで弁は開きません。サージ保護にとって、この遅れは致命的です。対策は、積分飽和防止(アンチワインドアップ)の機能を持たせることと、測定値が目標値と常に違う調節計の仕様を注意深く決めることです。仕組みは積分飽和とハンチングで説明しています。
弁が本当に開くかを確かめる
めったに動かない弁は、いざというときに固着していたり、開くのが遅かったりします。定期修理などの機会に、リサイクル弁のストロークと全開までの時間を確かめ、記録と比べます。 計装空気が切れたときに弁がどちらへ動くかも確認します。サージ保護の弁では、空気が切れたら開く側が安全側になるのが一般的な考え方です。調節弁の構造とフェイル動作は調節弁のしくみを参照してください。
リサイクル配管に液を溜めない
リサイクルガスは冷却器で冷やされるので、凝縮液(コンデンセート)が出ます。1970年代にまとめられたアンモニア工場の事故例には、吸込温度を設計の限界より下げたときや、キックバック弁(リサイクル弁)が作動したときに凝縮液を吸い込み、異常振動で破損した例が挙げられています。対策は、キックバック配管に凝縮液が滞留しにくい配管形状とし、蒸気で保温して液ができるのを防ぐことでした。
普段は流れていない配管の低い所には液が溜まります。弁が開いた瞬間、その液がまとめて圧縮機へ運ばれます。リサイクル配管には低い所を作らず、吸込ドラムの液面とドレンを確実に管理します。
8. 起動・減量・停止でサージに入りやすい場面
サージは、定常運転中よりも、運転条件を変えている最中に起きやすくなります。1970年代の遠心圧縮機の取扱いの書籍では、起動の手順が次のように書かれています。
電動機駆動の場合
- 吸込のバタフライ弁を閉じ、バイパス弁は全開にして起動する(加速中の過負荷を避け、吐出系の負荷を圧縮機にかけない)
- 十数秒で定格回転に達したら、バタフライ弁を徐々に開き、バイパス弁を閉じて運転点を合わせる
蒸気タービン駆動の場合
- ミニマムフローのバイパスを全開にして昇速を始める
- 危険速度域で停滞させず、ガバナの制御域まで比較的早く昇速し、そこから徐々に規定回転数へ上げる
どちらの場合も、起動後にバイパス弁を絞っていく過程が最もサージに入りやすいとされています。吐出側のプロセス圧力がまだ確立していないときは、バイパスを使って圧縮機をまず安定させ、それから徐々にプロセス側へ移すほうが無理がありません。バイパス弁や配管の容量が足りないと、吸込圧力が下がったりサージに陥ったりするので、バイパスは起動と減量に必要な容量で設計します。
起動中にサージに入った場合は、回転数をいったん下げるか、バイパスを開いて抜けます。
運転中にサージに入りやすいのは、次のような場面です。
- 使用先の負荷が急に減ったとき:制御系の応答が負荷の変化に追いつかず、圧力が上がってサージに近づく。対策は制御系の感度の調整と、ホルダーなどによる緩衝容量の確保
- 保護システムが異常なとき:放風弁や吸込弁の制御が働かないと、圧力が上がってサージに突入することがある。その場合はすぐに手動で放風弁を開くか、電動機を止める
- ガスの組成や吸込温度が変わったとき:スタートアップ時のガス組成の変化、冷却器の能力低下などで限界線が動く
- 並列運転で台数を増減するとき:各機にミニマムフローのバイパスと吐出逆止弁がないと、一方が他方の運転を乱す
起動・停止の手順全体はメーカーの取扱説明書と設備の運転手順が優先です。ここでは「どの場面でサージ側へ寄るか」を頭に入れておいてください。
9. サージの兆候と初動、点検・記録
サージの初期現象は、圧縮機ケーシングでの鋭い流動音で察知できるとされています。現場と計器室では、次の兆候をセットで確認します。
| 見る所 | サージのときの現れ方 |
| 音 | ケーシングから鋭い流動音、周期的なうなり |
| 吐出圧力・流量 | 同じ周期で大きく揺れる。流量は瞬間的に逆流することもある |
| 電流・軸動力 | 圧力・流量の揺れに合わせて振れる |
| 振動・スラスト | 振動が増え、スラスト位置や軸受温度が変わる |
| リサイクル弁 | 開度が大きく動いている、または全閉のまま動いていない |
振動が増えただけでは、サージとは決められません。ロータのアンバランス、軸受のオイルホワール、心ずれなども振動を増やします。高圧ガス保安技術の教科書の振動の原因表でも、サージング運転は「不安定運転」として、アンバランスや心ずれとは別の行に置かれ、処置は「サージング防止装置の設置または再調整」とされています。計器1つで決めず、圧力・流量・電流が同じ周期で揺れているかを見ます。
サージに入ったときの初動
- まず圧縮機を通る流量を戻す:リサイクル弁(放風弁)を開く。自動で開いていなければ手動で開く
- 直前に何を操作したかを確かめる:吸込弁、回転数、下流の弁、台数、ガスの切替え
- 抜けないときは回転数を下げる、または手順に従って停止する
- 時刻、流量、圧力、回転数、弁開度、振動、ガス組成を記録する
- 抜けた後に、なぜ制御線で止まらなかったかを調べる
インターロックの例として、化学装置の便覧には、ターボ圧縮機のサージングを振動などで検知して逃し弁を開くものが挙げられています。自動の保護があっても、サージが起きたら原因を調べるまで同じ運転条件に戻さないことが大切です。
普段の点検と記録
- リサイクル弁のストローク、全開時間、固着の有無
- 吸込流量計と差圧伝送器の零点、導圧管の液溜まり・詰まり
- 制御線の設定値が、今のガス組成・吸込温度・運転範囲に合っているか(ガスの種類や運転条件を変えたときは見直す)
- 吸込ドラムの液面とドレン、リサイクル配管の保温
- 減量運転をした日の、運転点と制御線の距離の記録
試験ではこう問われる
高圧ガス製造保安責任者試験(甲種化学)の保安管理技術では、「吐出し側の抵抗が大きくなったので、バイパス管を閉じて回転数を上げた」という趣旨の操作を、サージングを避ける措置として正しいかを問う問題が出ています(令和2年度)。答えは誤りです。サージングを避けるには圧縮機本体を通る流量を増やす必要があり、バイパス管を通して吐出側の一部を吸込側へ戻し、圧縮機本体の流量を確保します。 保安管理技術の出題の傾向は高圧ガス甲種化学「保安管理技術」攻略にまとめています。
まとめ
- サージングは流量を絞りすぎた遠心・軸流圧縮機で起き、容積形では起きません。 物理は送風機と同じですが、圧縮機は圧力比と動力が大きく、プロセスガスなので被害も大きくなります。
- サージはスラスト軸受、ラビリンス、シールを壊し、可燃性ガスの漏れにつながります。 入れない、入ったら直ちに抜けるのが原則です。
- サージ限界は線で、回転数、分子量、吸込温度、段数で動きます。 重いガスの多段機では、設計流量の4分の3付近でも限界に近いことがあります。
- 制御線は限界線から余裕をとって引きます。 1970年代の書籍の目安はサージ点流量の5〜10%増しで、余裕は計器誤差と応答遅れの予算です。
- アンチサージ制御は、流量計の差圧 h と圧縮機の前後差圧 Pd − Ps の比例関係で限界線を表し、h が目標値を下回るとリサイクル弁を開きます。 流量計はリサイクル分を含む位置に置きます。
- 空気は放風、プロセスガスは冷却器を通して吸込ドラムへリサイクルします。 取り出しは吐出逆止弁より圧縮機側からで、動力は減りません。
- 普段閉まっている弁は、積分飽和、固着、配管の液溜まりに注意します。 起動後にバイパスを絞る過程が最もサージに入りやすい場面です。
送風機のサージングと並列・直列運転の基本は送風機のサージングと並列・直列運転、圧縮に必要な動力の考え方は圧縮機の理論動力を参照してください。
参考文献
- 化学工学会編『プロセス機器構造設計シリーズ6 化学プラント用ポンプ・圧縮機』丸善, 3.2.4「速度制御」〜3.2.6「サージング防止装置」(図3・15〜図3・17)、6.1.2「運転」、6.1.3「メインテナンス」
- 化学工学協会編『プロセス設計シリーズ7 プロセスの制御と計算機制御』化学工業社, 2.1.4(図2・13「圧縮機のサージング防止」、式(2・21)〜(2・24))
- 高圧ガス保安協会『高圧ガス保安技術』学識編 11.5.2「圧縮機の構造および特徴」(図11.82-1、図11.82-2、表11.7)、11.6(ドライガスシール)
- 化学工学協会編『化学プラント安全対策技術4 事故災害事例と対策』4.4「代表的事故例とその個別対策」
- 日本プラントメンテナンス協会『ファン・コンプレッサーの本』第3章(図3・41「遠心圧縮機の制御フロー」) Amazonで見る
- 化学工学会編『化学装置便覧 改訂二版』丸善, 第18章「ポンプ、圧縮機、冷凍機」、第26章(表26・4 インターロックシステムの設置対象例)
- 『高圧ガス製造保安責任者 甲種化学・機械 試験問題集 令和7年度版』令和2年度 保安管理技術 問6
- Yokogawa, “Compressor Surge Prevention Control implemented on Yokogawa Stardom”
- Honeywell, “Antisurge Control”
- エマソン「コンプレッサ・アンチサージ・コントロール・バルブ」
 PLANT NEWS ON NOTE
化学プラントニュース
化学・石油プラントの重要ニュースを、毎週の週報と事故速報でお届けします。現場で押さえたい動きを、わかりやすく整理します。
noteで最新ニュースを読む ↗