 化学プラント大全
※本記事の参考文献には、Amazonアソシエイトのリンク(アフィリエイト広告)を含みます。
設計が終わった配管は、図面のままでは流体を運べません。管を切り、開先をとり、溶接し、検査し、現場へ運んで機器につなぐ。この「製作と現地施工」の途中で、設計図どおりの形と品質が失われることがあります。
材料の取り違え、溶込み不足の溶接、合わないスプールを無理に引き寄せた据付。どれも完成後の外観だけでは見分けにくく、運転を始めてから漏れや振動、機器の故障として表に出ます。
この記事では、アイソメ図からスプールへの分け方、工場製作と現地溶接の分担、材料照合、溶接の前・中・後の管理、非破壊検査(NDE)の選び方、機器への据付と記録までを、施工の順番で整理します。開先形状や継手の種類そのものは「管継手と配管溶接」で扱っているので、ここでは工程と品質の確かめ方に絞ります。
この記事の結論
- 配管の品質は、材料受入・組立・溶接・検査・据付の各工程で確かめた結果の積み重ねです。完成後の検査だけでは取り戻せません。
- 溶接はできるだけ工場(プレハブ)で済ませ、現場の継手は少なくし、現物に合わせる継手を決めて取合い代を残します。
- 材質は外観で区別できません。ミルシートと識別表示で照合し、切断した残材にも識別を移します。
- 予熱・パス間温度・溶接後熱処理は「範囲」で管理し、測定値と記録で証明します。
- 非破壊検査は、欠陥が表面か内部か、材料が磁性体かで選びます。「厳しそうな方法」を選ぶのではありません。
- 合わない配管を機器ノズルへ無理に引き寄せてはいけません。支持を先に効かせ、フランジ面を合わせてから締め、接続後に芯を測り直します。
目次
- 1. まず結論:工程ごとに確かめて、記録でつなぐ
- 2. 現場で何が起きるか
- 3. アイソメ図をスプールに分ける|工場で作る部分と現場で合わせる部分
- 4. 材料照合|ミルシートと識別で「見えない材質」を確かめる
- 5. 開先・仮付け・溶接|品質は溶接の前・中・後でつくる
- 6. 非破壊検査|欠陥の位置と材料でRT・UT・PT・MTを選ぶ
- 7. 据付と取合い|機器ノズルに配管の無理を渡さない
- 8. 記録|溶接番号で「誰が・何を・どう確かめたか」を追えるようにする
- 9. 想定例:ポンプ吐出側のスプールが合わなかったとき
- 10. 設計ノート:施工できる設計にする
- 設計レビューで聞く5つの質問
- 製造・保全で確認する5点
- まとめ
- 関連記事
- 参考文献
1. まず結論:工程ごとに確かめて、記録でつなぐ
配管工事は、大きく「製作」と「現場取付け」の二つから成ります。製作は、管を切断して開先をとり、継手やフランジと組み立てて溶接し、検査する仕事です。現場取付けは、できたスプールを機器や架構に据え付け、現場で残りの継手を溶接し、フランジを締める仕事です。
それぞれの工程には、その時点でしか確かめられないことがあります。
| 工程 | その時点でしか確かめられないこと | 後から分かる形 |
| 材料受入 | 規格・材質・寸法がミルシートと仕様どおりか | 割れ、腐食、強度不足 |
| 開先・仮付け | ルート間隔、目違い、心合わせ、清浄度 | 溶込み不足、疲労割れ |
| 溶接中 | 予熱・パス間温度、溶接材料、初層の溶込み | 低温割れ、融合不良 |
| 溶接後 | 外観、寸法、変形、熱処理の記録 | 取付けできない、残留応力 |
| 据付 | 機器ノズルとの芯と面、支持の効き方、管内の異物 | 機器の芯ずれ、振動、弁・ポンプの損傷 |
溶接後の非破壊検査は、それまでの工程の結果を抜き取りで確かめる手段です。材料違いや予熱不足を後から直すことはできません。 だからこそ、工程ごとの確認と、それを後から追える記録が要ります。
2. 現場で何が起きるか
化学プラントの建設技術の書籍には、施工に起因する事故例がいくつも載っています。代表的なものを、この記事の工程に当てはめると次のとおりです。
- 溶込み不足から疲労割れ:液体アンモニアを昇圧してプランジャポンプへ送る吐出管で、突合せ溶接の溶込み不足部に振動と脈動の繰返し応力が集中し、溶接部が疲労して割れ、漏えいした。
- 食い違いを直さずに溶接:肉厚の違う管どうしで、開先ルートの食い違いを規定どおり修正せず、ルート間隔も保たずに溶接したため、亀裂漏えいが起きた。
- 材料の取り違え:外観では区別できない炭素鋼管(STPG38)と低合金鋼管(STPA22)、2種類のステンレス鋼(SUS27とSUS33、いずれも旧JIS記号)を使い分けを誤って使い、事故の原因になった。
- ソケット溶接の施工不良:差込み先端のすき間をとらない、すみ肉ののど厚が足りないなど、決められた施工法が守られず、高温配管の熱応力で割れた。
どれも、図面や仕様は正しかったのに、製作と施工の途中で品質が抜け落ちた例です。そしてどれも、その工程で確かめていれば防げたものです。
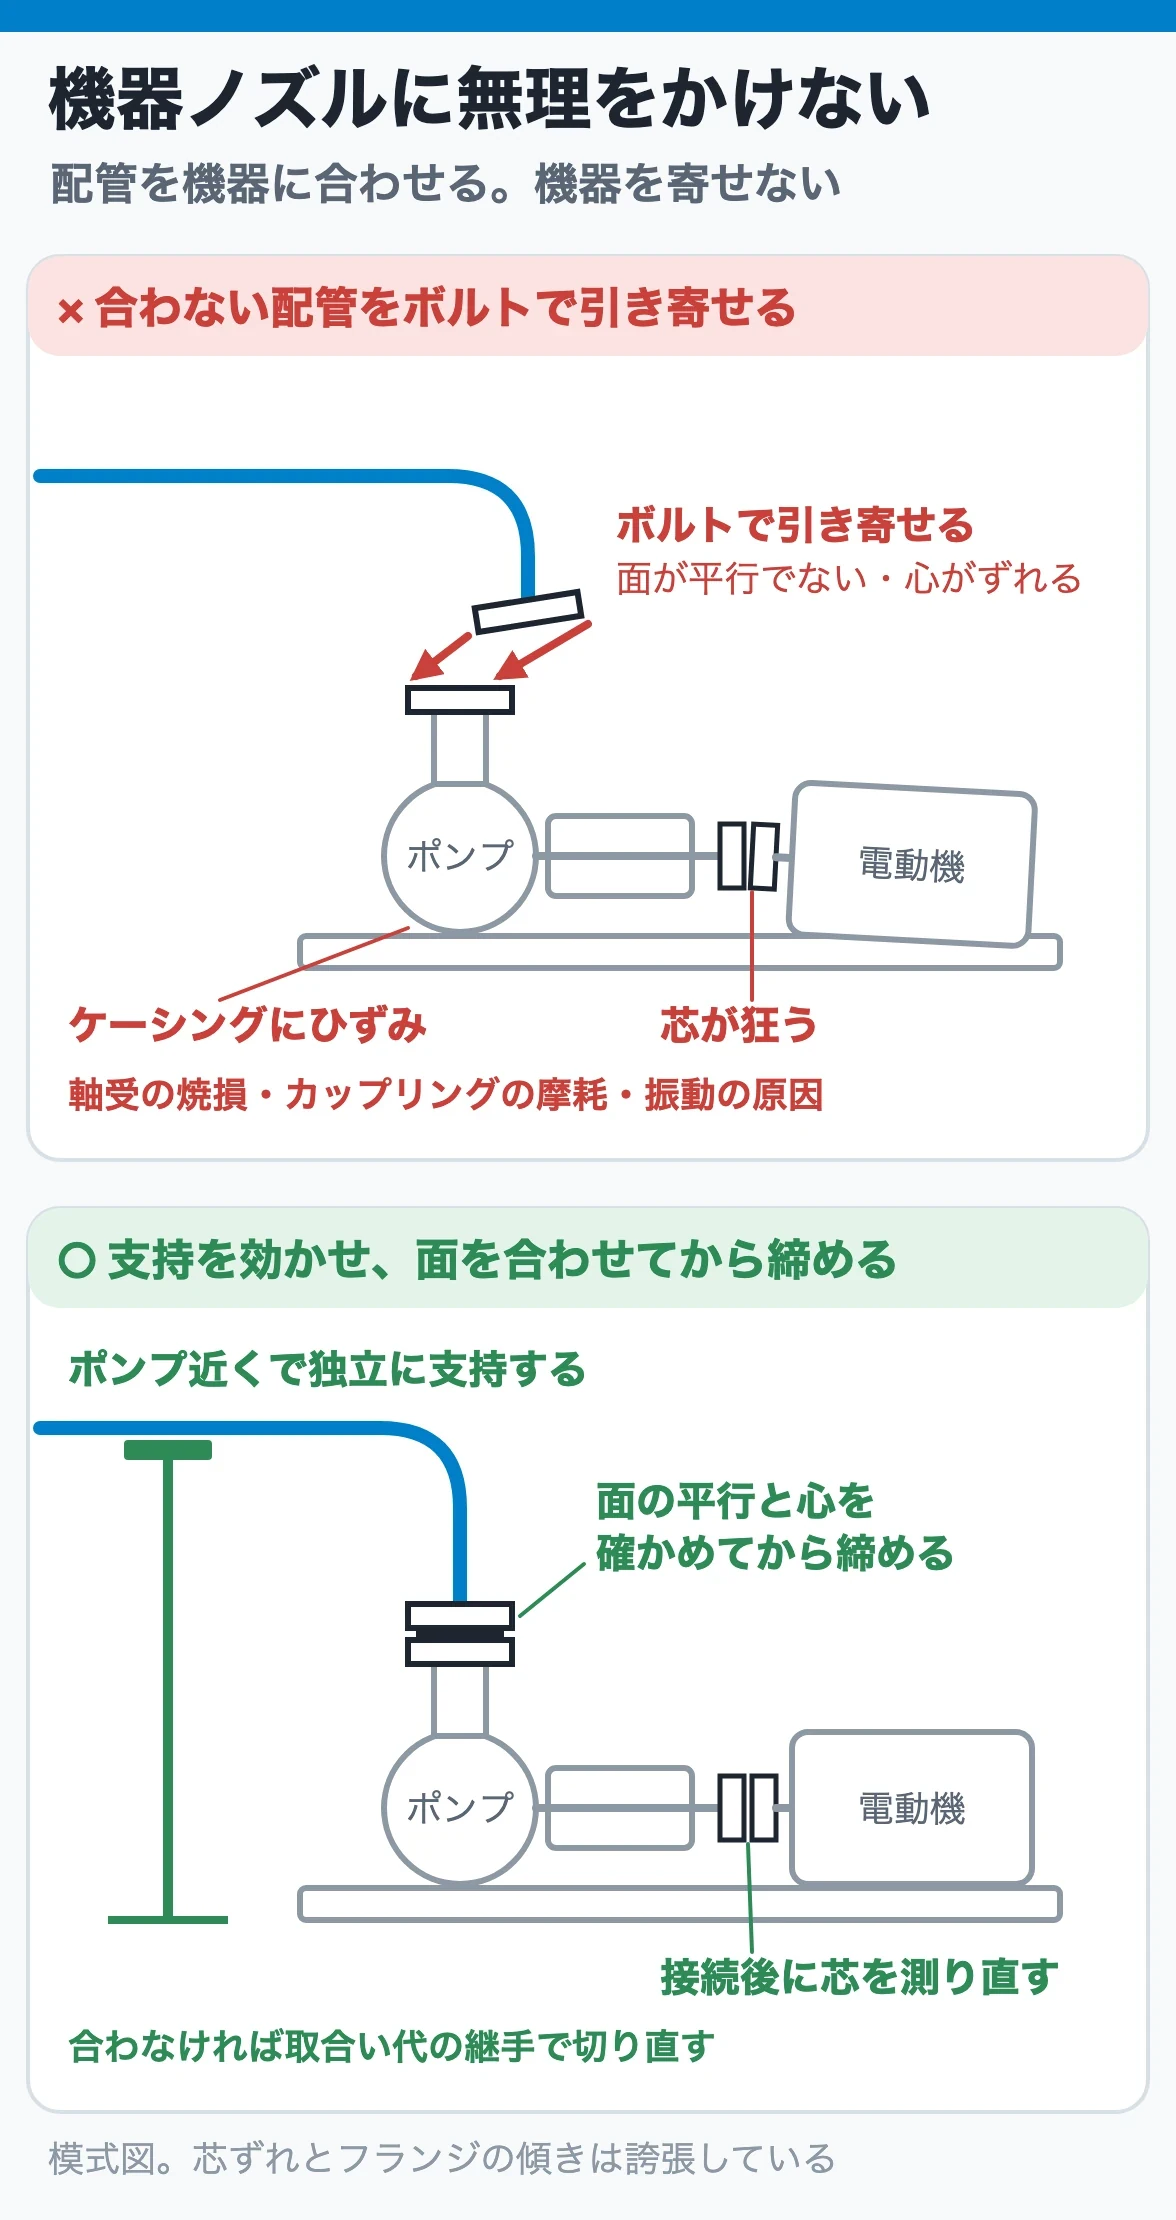
据付の段階では、さらに別の失敗が起きます。プレハブした配管は、基礎や機器の製作誤差でしばしば合いません。これを無理にボルトで引き寄せると、ポンプや圧縮機のケーシングにひずみを与え、芯が狂い、軸受の焼損やカップリングの摩耗、振動の原因になります。
3. アイソメ図をスプールに分ける|工場で作る部分と現場で合わせる部分
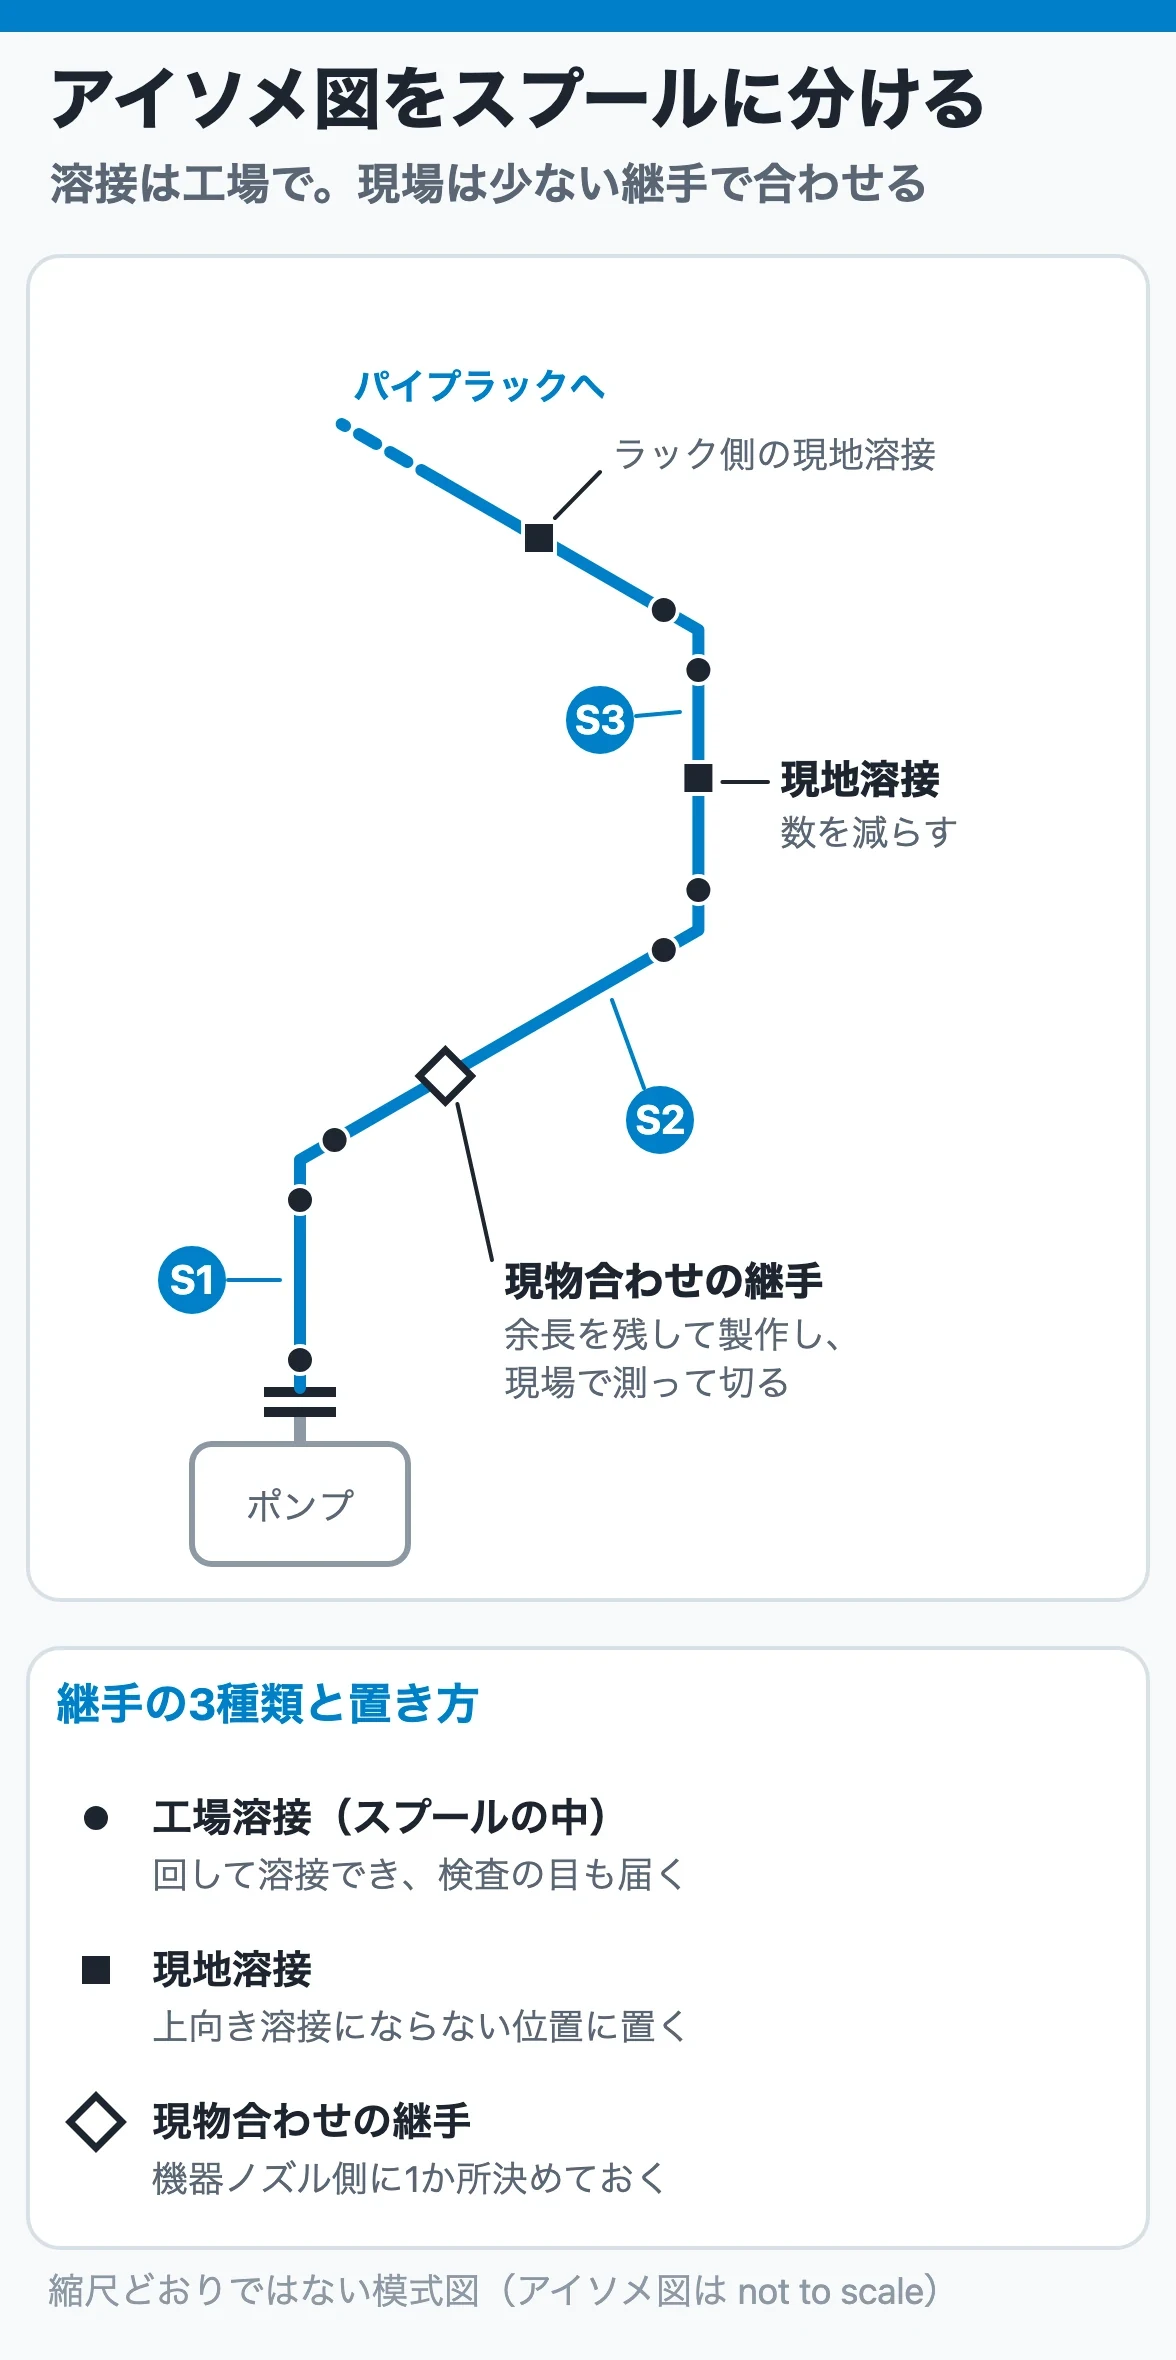
アイソメ図とスプール図の役割
アイソメ図(ワンラインアイソメ図)は、工場でスプールを製作し、現地で配管を据え付けるための図面です。ライン番号ごとに配管を等角投影で描き、溶接開先、材料表、備考などを示します。通常は縮尺どおりではない(not to scale)ので、寸法は記入された数字で読みます。図面そのものの読み方は「配管図面の読み方」で説明しています。
スプールは、プレハブする配管の1単位です。大きさは、輸送や現場への搬入ができる範囲で決めます。アイソメ図を製作用に分割し、1本1本のスプールを描いたものがスプール図です。
プレハブをするなら、アイソメ図かスプール図が必ず必要で、その図面を完全にチェックしておくことが前提条件になります。 図面の誤りは、工場で切断した時点で材料に固定されてしまうからです。逆にいえば、プレハブの工程で図面の誤りが早く見つかる、という利点もあります。
工場製作と現場製作の分け方
1970年の配管設計の書籍では、配管工事を次のように分類しています。
| 方式 | 内容 | 向く場合 |
| 工場製作(ショップファブ) | 専用工場でスプールを流れ作業で製作 | 配管量の多いプラント。品質と速さを出しやすい |
| 現場に置いた工場での製作 | 製作設備を建設地の隣へ持ち込む | 工場からの輸送が極端に不利なとき |
| 現場製作 | 取付け場所の近くで刻み、組み立てる | 小口径が中心の小規模プラント、直管の多いオフサイト配管 |
同じ書籍は、ステンレス鋼や低合金鋼のような高価な材料は全サイズを、一般の炭素鋼管は2B〜20B程度を工場で製作するのが一般的だとしています。1½B以下は差込み溶接が多く雑配管も多いこと、20Bを超えると工場の規模や輸送に問題が出ることから、現場製作のほうが有利になりやすい。パイプラック上の配管も直管が多いので、現場製作が多くなります。
そのうえで、溶接の7割以上はプレハブで済ませたいとしています。理由ははっきりしています。配管の溶接は、裏側から溶接できない片面溶接で、しかも現場では管を回せない固定管の全姿勢溶接になります。工場なら回転台やポジショナで溶接しやすい姿勢をとれ、風雨も避けられ、検査の目も届きます。現場は風雨に妨げられ、足場も悪く、ほかの工事と錯綜します。
プレハブを進めるほど「合わせ代」が要る
建設技術の書籍は、プレハブの加工度を1方向(直線だけ)、2方向(平面内)、3方向(立体)に分けて損得を整理しています。加工度を上げるほど工期は縮み、現地溶接は減りますが、輸送・梱包の費用が増え、現地の取合い代の確保が必要になり、3方向では取合い代がさらに増えます。
つまり、スプールの切れ目の決め方は、次の3点の釣り合いです。
- 運べる大きさか(車両の寸法、つり上げ、梱包)
- 現場の継手をどこに置くか(溶接しやすい姿勢か、検査・熱処理ができるか)
- 現物に合わせる継手をどこに置くか(機器ノズル側で、据付誤差を吸収できるか)
機器ノズルにつながるスプールには、現物に合わせて切断・開先加工する継手を1か所決め、余長(取合い代)を残して製作するのが基本の考え方です。 図面の寸法どおりに全部を工場で仕上げると、基礎や機器の誤差を吸収する場所がなくなり、据付で無理が出ます。
4. 材料照合|ミルシートと識別で「見えない材質」を確かめる
配管材料は、サイズやレーティングなら外観で分かりますが、材質はほぼ分かりません。ステンレス系か炭素鋼系かくらいは見分けられても、炭素鋼と低合金鋼、同じステンレスでも鋼種の違いは見た目では区別できません。第2章の取り違え事故は、ここで起きます。
受入れでミルシートと照合する
JISやASTMなどの規格で買う材料は、規格に定められた試験をメーカーが行い、その結果をミルシート(材料試験成績書)として提出します。受入れでは、ミルシートの規格・材質・寸法・試験結果を、購入仕様書と配管クラス、図面の材料表と照合します。高圧ガスの特定設備の検査でも、材料の検査はミルシートと構造図の材料の照合から始まります。
高温・低温・腐食環境で使う材料では、化学成分の上限の指定、衝撃試験の追加、肉厚のマイナス公差の制限などを仕様で追加することがあります。その場合は、追加した項目がミルシートに載っているかまで見ます。
識別表示は「切った後」にも残す
材料管理では、刻印、スタンプ、色別の表示を使い分けます。建設技術の書籍は、ひと目で分かり異材の接続を避けやすい色別を勧めたうえで、注意点を挙げています。
- 管端に帯状に巻いた色は、切断すると中間の管に何も残らない。 識別色は管の長手方向に引く
- 高圧ガス保安協会の基準(KHK S 0302)の例でも、識別色は管軸に平行か円周方向に塗り、管を切断したら残材に必ず識別塗装をするとしている
- 材料を払い出すときに間違えると、払い出された材料はほぼそのまま信用されて使われる。出庫の誤りは現場では止まらない
完成が近づいたら、ラインごとに仕様どおりの材料・部品が使われているかを確かめるラインチェックを行います。時間がないからと省略してはいけません。
材料ごとに道具を分ける
ステンレス鋼の開先や溶接部に、炭素鋼に使ったワイヤブラシやグラインダ砥石を使うと、耐食性を損なうおそれがあります。ワイヤブラシと砥石は材質ごとに分けて使います。 施工中の確認項目として、書籍のチェックリストにも挙がっている基本です。
5. 開先・仮付け・溶接|品質は溶接の前・中・後でつくる
開先の形状、ルート間隔、突合せ溶接と差込み溶接の断面の違いは、「管継手と配管溶接」で説明しています。ここでは、施工の時間の流れに沿って、何をどの時点で確かめるかを整理します。
溶接前:開先と仮付けで決まる
開先加工の良否は溶接結果の良否に直結します。仮付けが終わったら、溶接の前に次を確かめます。
- 開先が所定の形状に加工され、清掃されているか
- ルート間隔は規定どおりか(スペーサで確かめる)
- 開先の目違い・偏心は許容範囲内か
- 仮付け後に寸法をチェックしたか
低合金鋼など特殊な管材では、アークストライク(母材の上でアークを飛ばした跡)から割れが出た例があります。 管の外面に治具を溶接する方法や取り外した後の処置は、材質ごとに仕様書で決めて守ります。
配管の溶接は片面溶接なので、初層(ルートパス)の溶込みが急所です。初層に割れ、ブローホール、溶込み不良があってはなりません。合金鋼の初層や重要な炭素鋼配管の初層には、ティグ溶接が多く使われます。溶接は、仕様書で決められた資格を持つ溶接士が、承認された溶接施工要領(WPS)に従って行います。
溶接中:温度を「範囲」で管理する
溶接中に確かめる項目は、書籍のチェックリストでは次のように挙がっています。
- 溶接材料が管材に合っているか、乾燥状態はよいか
- 予熱・後熱の要否と温度
- 電流・電圧・溶接速度
- 溶込みと裏波(内側の確認)
- ティグ溶接のアルゴン流量、裏側のシールド(バックシールド)の要否
- 風よけの囲い、雨よけの要否
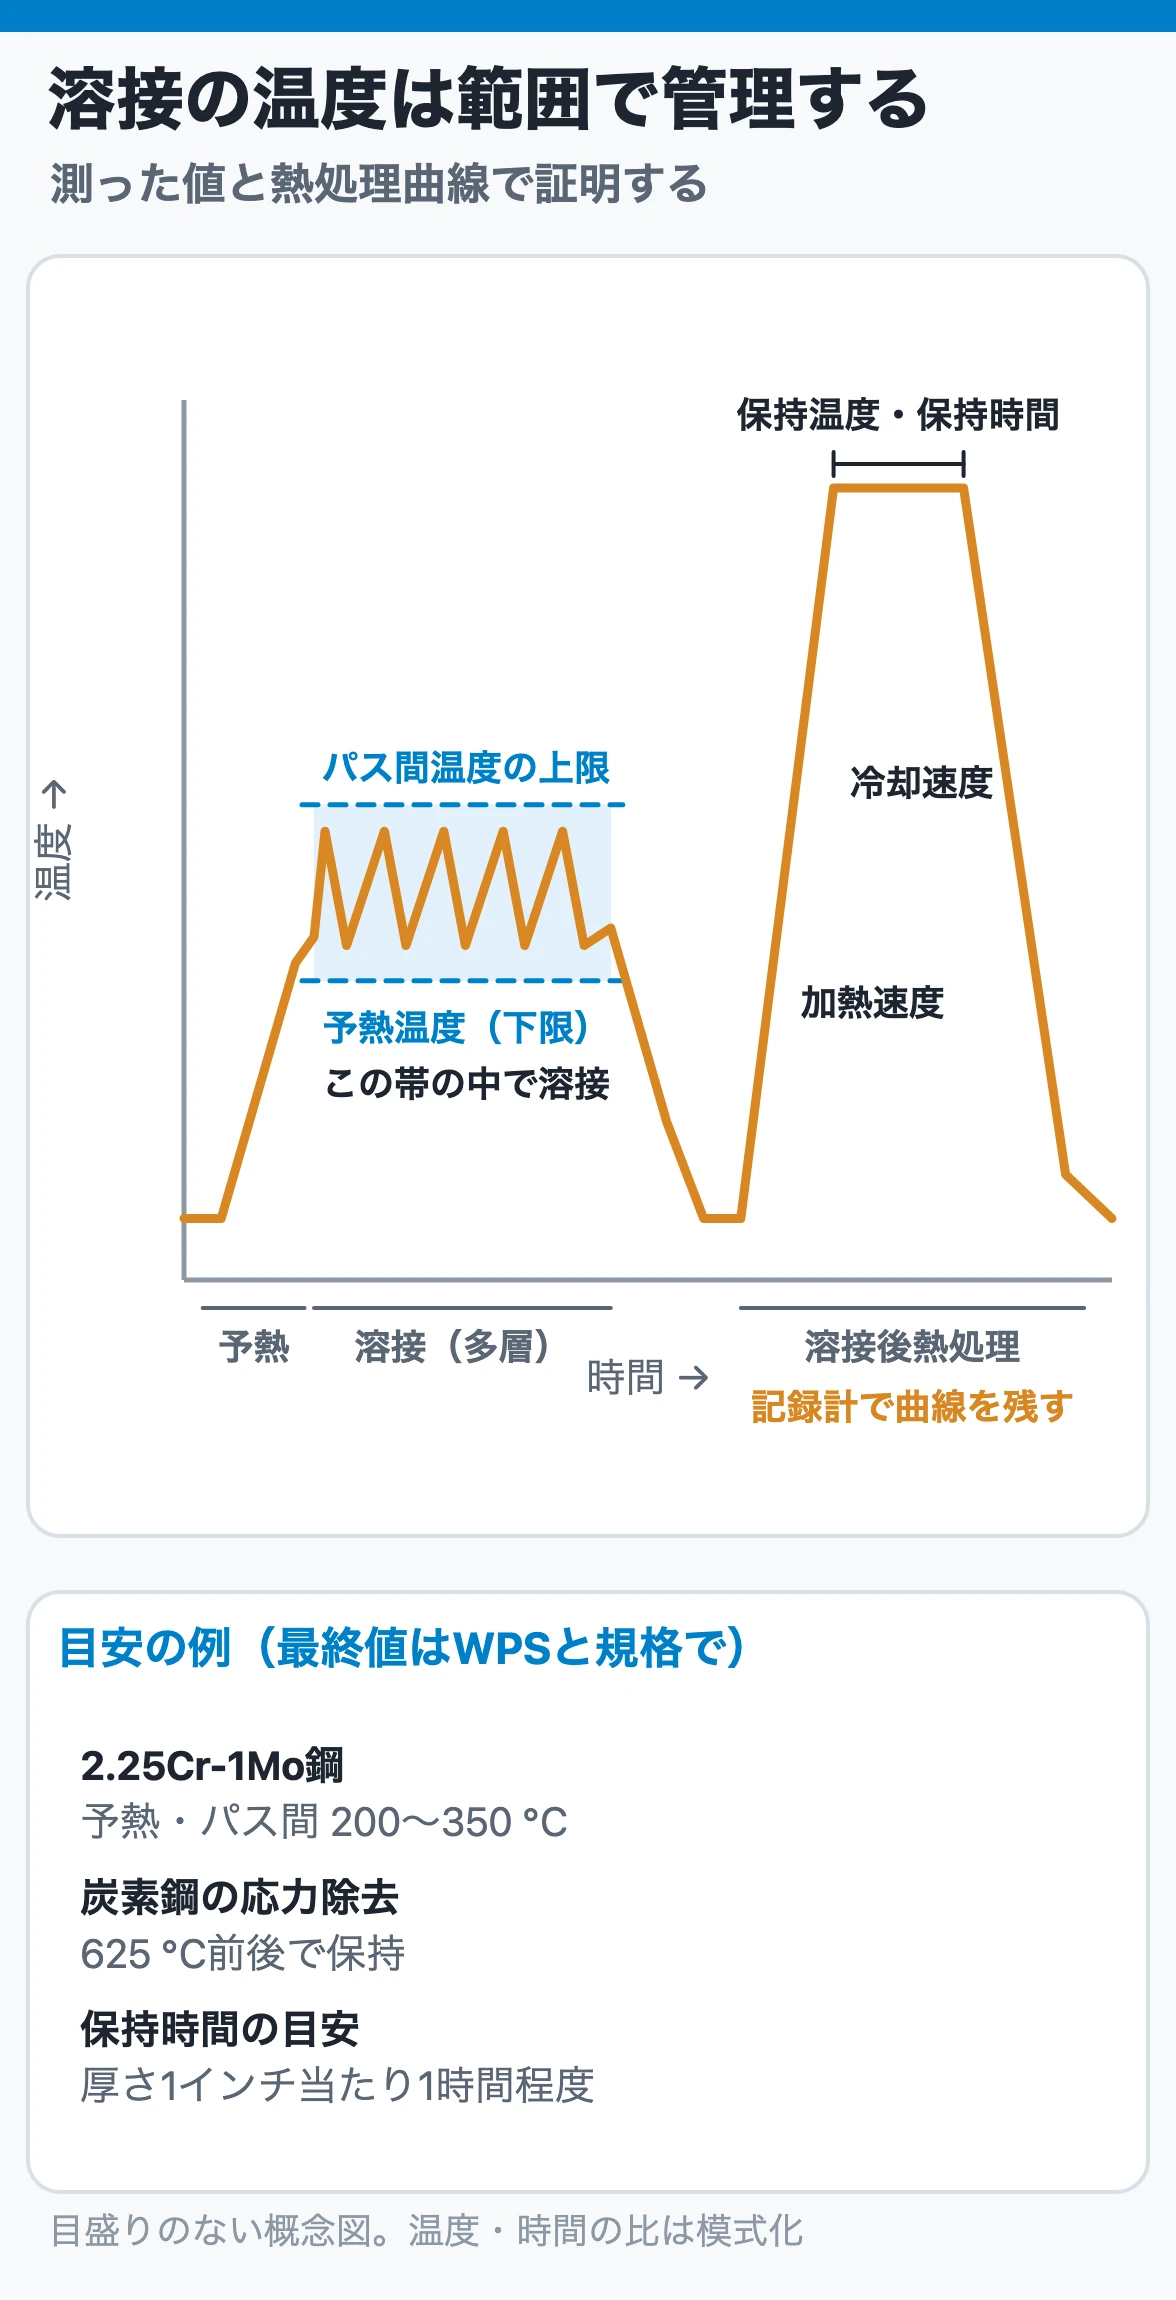
なかでも温度の管理は、後から確かめる方法がありません。予熱は、溶接部の冷え方を遅くして硬化を抑え、低温割れの原因になる水素を逃がすために行います。溶接の途中で、次のパスを置く前の温度がパス間温度です。
化学装置便覧は、低合金鋼の予熱・パス間温度の目安を次のように示しています。
| 鋼種 | 予熱・パス間温度の目安[℃] |
| C-0.5Mo | 100〜200 |
| 1〜1.25Cr-0.5Mo | 150〜300 |
| 2.25Cr-1Mo | 200〜350 |
| 5Cr-0.5Mo | 250〜350 |
| 9Cr-1Mo | 250〜400 |
表の値は目安で、実際の温度は適用規格と承認済みWPSで決めます。 大事なのは「何度にするか」を現場で決めないことと、温度チョークや温度計で実測して記録することです。
溶接後:外観・寸法・熱処理
溶接が終わったら、スパッタとスラグを除去し、外観を確かめ、溶接によるひずみを直し、寸法を再チェックします。外観では、ビードの不揃い、アンダカット、オーバラップ、余盛、溶込みと裏波の良否、アークストライクや治具跡の処理を見ます。
溶接金属は冷えて固まるときに縮むので、配管は溶接で変形します。枝管が片側に集中したヘッダは枝管の側へ湾曲し、フランジは当たり面が出張るように変形します。変形が予想されるスプールには仮のステーを入れ、フランジは相フランジを抱き合わせて溶接するなどの対策をとり、溶接後に寸法と当たり面を確かめます。ステンレス鋼は炭素鋼より熱膨張が大きく熱が逃げにくいので、特に変形しやすい材料です。
材料や厚さによっては、溶接後熱処理(PWHT、応力除去焼なまし)を行います。目的は残留応力の緩和、硬化部の軟化、組織と切欠き靱性の改善などです。溶接部に残る引張の残留応力は、破壊靱性の低下や応力腐食割れの原因になり、振動のような高サイクルの疲労にも悪影響を及ぼします。
熱処理の効果は、加熱速度、保持温度、保持時間、冷却速度のすべてで決まります。そのため、温度記録計で熱処理曲線をとり、規定どおりだったかを曲線で確認します。 Cr-Mo鋼のように空気中で冷えるだけで硬くなる材料では、熱処理の効果をかたさ試験で確かめることも多くあります。
計算例:応力除去焼なましの保持時間の目安
高圧ガス保安技術のテキストは、鉄鋼では一般に厚さ38 mm(1.5インチ)を超える溶接部に応力除去焼なましが必要とされ、炭素鋼の焼なまし温度は625 ℃前後、保持時間は1インチ当たり1時間程度としています。
肉厚40 mmの炭素鋼管の溶接部で、この目安から保持時間を見積もると次のようになります。
- 40 mm ÷ 25.4 mm/インチ ≒ 1.57インチ
- 1.57インチ × 1時間/インチ ≒ 1.6時間
したがって、目安では625 ℃前後で約1.6時間の保持です。ただし、熱処理が必要になる厚さ、温度範囲、保持時間、加熱・冷却速度の規定は、配管規格や材料で異なります。 見積もりは目安にとどめ、実際の条件は適用する規格と熱処理要領書で決めます。
6. 非破壊検査|欠陥の位置と材料でRT・UT・PT・MTを選ぶ
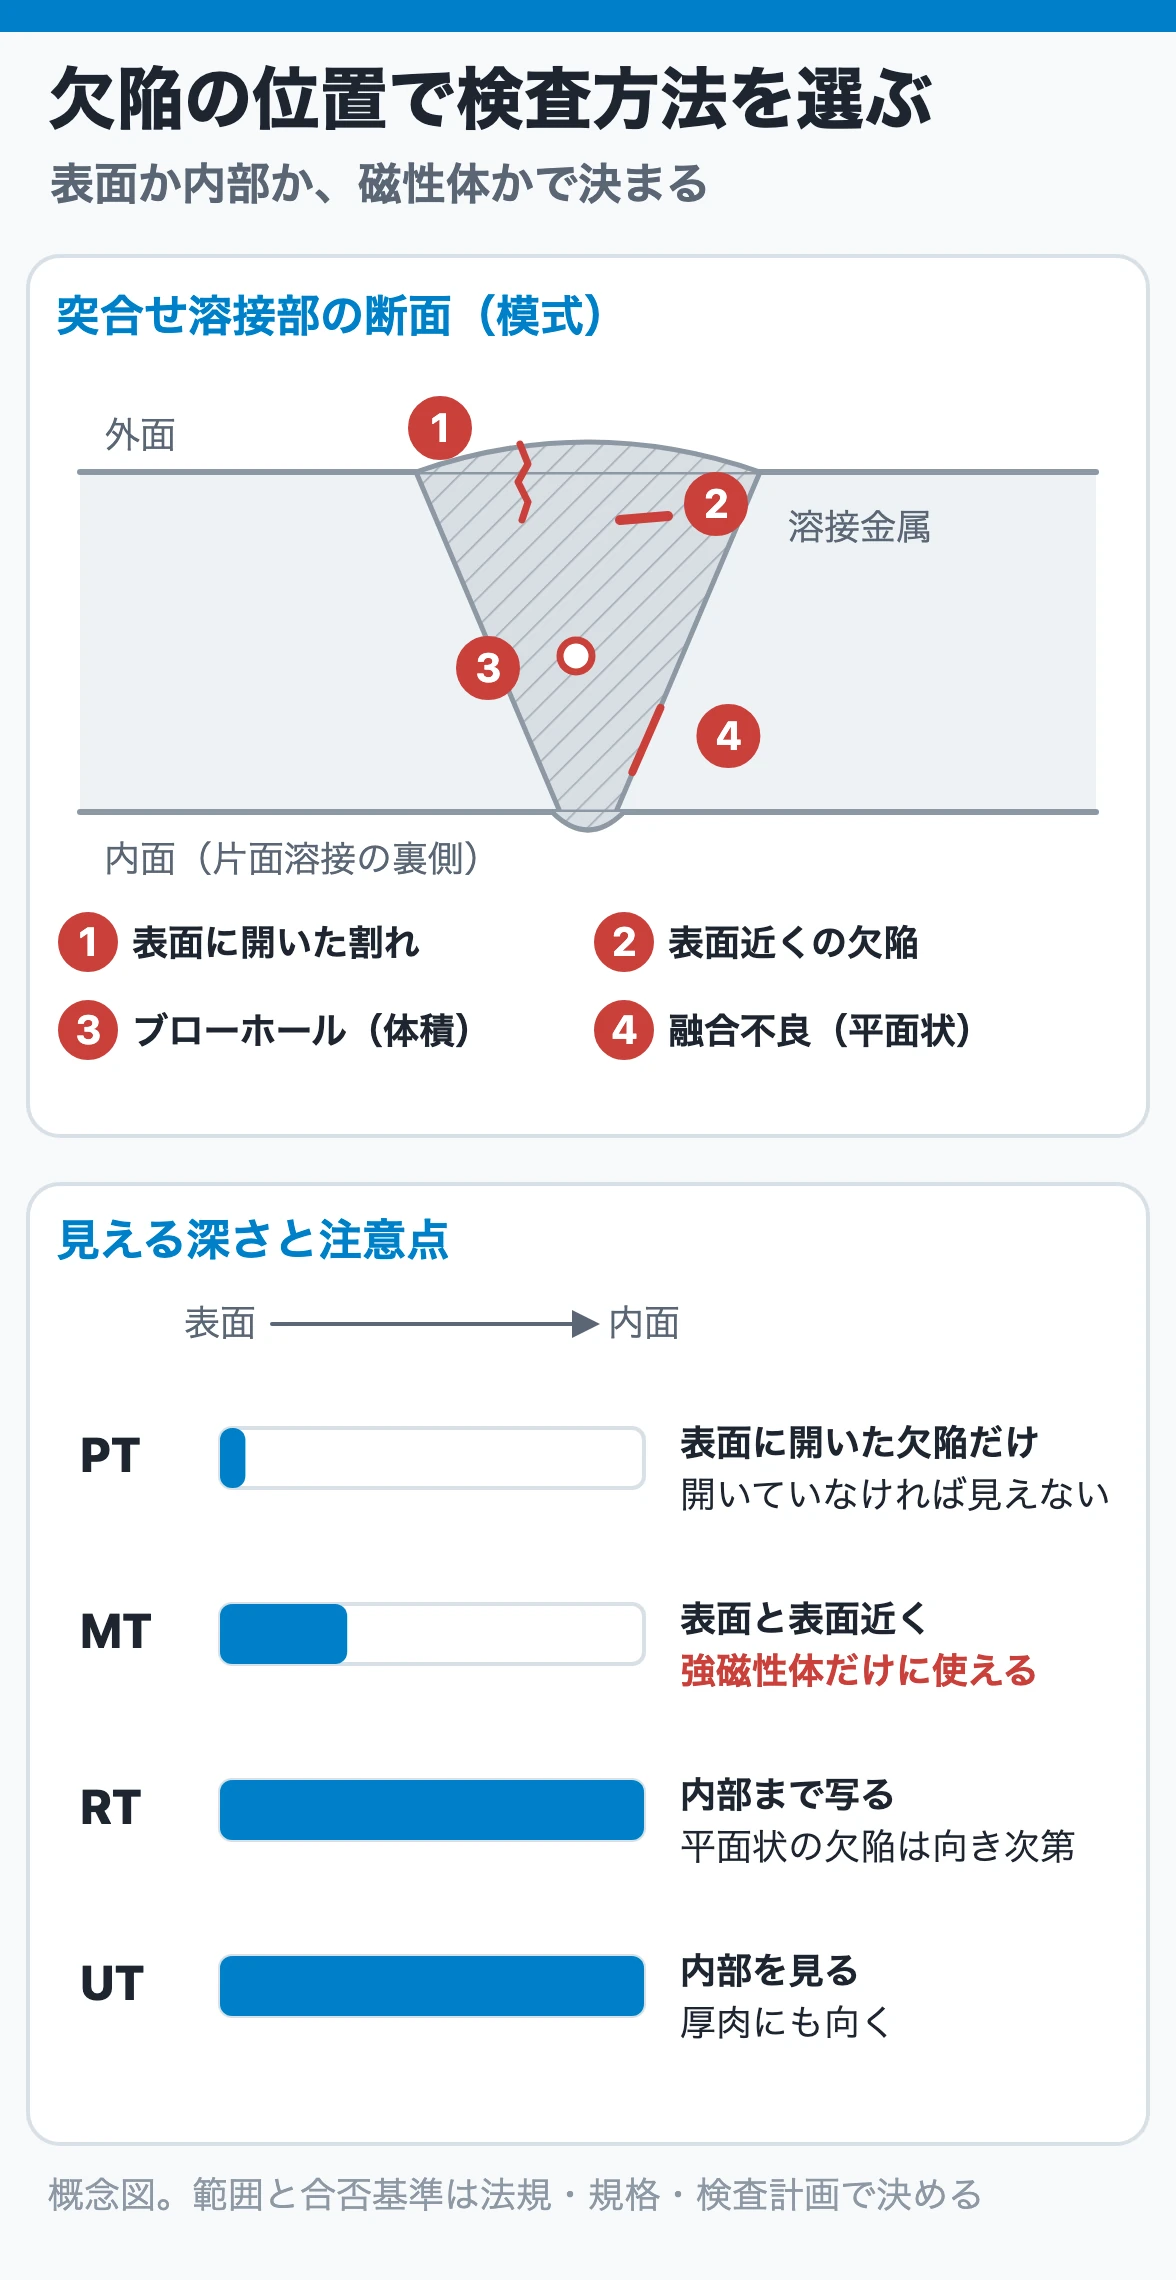
溶接部の検査は、まず外観検査と目違いなどの寸法測定を行い、次に遅れ割れの発生時間を考えて所定の時間をおいてから非破壊検査を行います。どの方法を使うかは、見つけたい欠陥の位置と、法規や規格の要求で決めます。
| 方法 | 見つけられる欠陥 | 配管で注意すること |
| PT(浸透探傷試験) | 表面に開口した欠陥 | 表面に開いていない欠陥は見えない |
| MT(磁粉探傷試験) | 表面に開口した欠陥と、表面近くの欠陥 | 強磁性体だけ。オーステナイト系ステンレス鋼には使えない |
| RT(放射線透過試験) | 内部を含む溶接部全体。ブローホールやスラグ巻込み、溶込み不良 | 放射線の入射方向に直角な面の微細な欠陥や、薄く平面的に広がる欠陥は検出しにくい |
| UT(超音波探傷試験) | 内部欠陥 | 放射線より材料中での減衰が少なく、厚肉にも向く |
各方法の原理や、ETやAEまで含めた使い分けは「非破壊検査の使い分け」で詳しく説明しています。配管工事で押さえておきたいのは、次の3点です。
1つ目は、初層の外観検査を軽く見ないことです。 1970年の配管設計の書籍は、外観検査はできれば各パスごとに、とくに初層は拡大鏡を使って見る規定を設けるべきだとしています。ビードの始点・終点の異状やアンダカットを残すと、次のパスで融合不良を生みやすいからです。完成後の検査で見つけるより、早く削って補修するほうが確実です。
2つ目は、検査の範囲(全数か抜取りか)を先に決めておくことです。 放射線透過試験は全数または抜取りで行い、抜取りは溶接士ごと・同じ溶接区分ごとに行います。1970年代の建設技術の書籍では抜取率20%が多いとしていますが、実際の率と合否基準は、法規、配管クラス、検査計画で決まります。合否判定の基準は、検査方法と一組で事前に定めておきます。
3つ目は、検査で不合格が出たときの扱いです。 抜取りで欠陥が見つかった場合に、同じ溶接士の他の継手をどう追加検査するかも、検査計画で決めておきます。補修した継手は、再検査の結果と一緒に記録に残します。
7. 据付と取合い|機器ノズルに配管の無理を渡さない
据え付ける前に管の中を空にする
配管を取り付ける前に、管内を十分に清掃します。溶接で内面に垂れたスラグ、錆、土砂、そして大口径管の中に置き忘れた木片や工具、溶接棒。これらは運転中に弁、調節弁、オリフィス、ポンプにかみ込みます。総合的なフラッシングはあとで行いますが、取付け前に1本ずつ清掃しておかないと、フラッシングだけでは不完全です。 取付け時には管を異物が出やすい向きに置き、ハンマリングを併用してエアーで吹きます。
弁は本体にロープをかけて吊り(ハンドルに荷重をかけない)、閉止の状態で取り付けます。逆止弁、調節弁、オリフィス板、ストレーナなど方向性のある部品は、流れ方向とハンドル位置を配管図と照合して取り付けます。 小口径の弁に付いている保護キャップの外し忘れにも注意します。
プレハブ配管は「合わない」前提で扱う
プレハブした配管は、機器の据付がおおむね終わり、地下工事も済んでクレーンが入れるようになってから一斉に取り付けます。仮にボルトアップしてから、ガスケットを入れて本締めします。
このとき、基礎や機器の製作誤差で、配管はしばしば合いません。合わない配管は無理にセットせず、必ず修正します。 第3章で残した取合い代の継手は、ここで使います。現物を測って切断し、開先をとり直して溶接します。
機器ノズルとのフランジは「合わせてから」締める
ポンプや弁のフランジと配管のフランジは、ガスケットを入れる前に当たり面を確かめ、心が出ていることを確認します。目違いやそりがある場合は、配管をやり直します。 ボルトの締付け力で面の傾きや心ずれを消そうとしてはいけません。ガスケットは中心に正しく入れます。片寄ったガスケットは長い運転の間に切れて、事故のもとになります。
ポンプの取扱いの書籍は、配管とポンプノズルの関係を次のように述べています。
- 配管のフランジ面とポンプノズルは、いったん合わせてみてから締め付ける
- 配管はポンプケーシングにひずみを与えないよう、ポンプの近くで独立に支持し、固定する
- 配管による変形は芯の狂いを生じ、軸受の焼損、カップリングの摩耗、振動、軸の破損などの原因になる
ポンプと駆動機の共通台板は、芯出しをしやすくするためのもので、大きな配管荷重に耐えるほどの剛性は持たせていません。支持を先に効かせ、配管の重さや反力を機器に預けないのが原則です。
芯出しは、据付とモルタル詰めの後、吸込管と吐出管を接続した後、高温液を扱う場合は運転温度になった後に確かめます。配管をつないだ後の芯の測り直しは、配管が機器に無理をかけていないかを確かめる検査でもあります。芯出しの手順と許容値は「ポンプの据付けと芯出し」、圧縮機では「圧縮機の据付と試運転」で説明しています。
支持を「仮」のまま残さない
据付の終盤で見落としやすいのが、支持装置です。書籍のチェックリストには次の項目が並んでいます。
- シューと管の溶接が仮付けのままになっていないか
- アンカーとスライドの区別、ハンガの形式が図面どおりか
- スプリングハンガの調整と、ロック用ピンの除去(運転に入る前に)
- 伸縮継手(ベローズ)の輸送用固定ボルトが緩めてあるか
アンカーとガイドの考え方は「配管サポートの選び方」、ロックを外す時期は「スプリングハンガ・コンスタントハンガ」を参照してください。
8. 記録|溶接番号で「誰が・何を・どう確かめたか」を追えるようにする
施工記録の目的は、後から一つの継手について、どの材料を、誰が、どの条件で溶接し、どう検査して合格したかをたどれるようにすることです。高圧ガスの特定設備の検査でも、溶接の検査には溶接施工記録と応力除去熱処理記録の確認が含まれます。
記録の軸になるのは、アイソメ図の上に付けた溶接番号(継手番号)です。次の情報を、溶接番号にひもづけて残します。
| 記録 | 内容 |
| 材料 | ミルシート、識別、材料と継手の対応 |
| 溶接 | 溶接士、適用WPS、溶接材料、予熱・パス間温度の実測値、溶接日 |
| 熱処理 | 熱処理曲線(加熱速度・保持温度・保持時間・冷却速度)、かたさ試験の結果 |
| 検査 | 外観・寸法、非破壊検査の方法・範囲・結果、補修と再検査 |
| 据付 | 取合い部の実測寸法、フランジの締付け、芯出しの結果 |
放射線透過試験のフィルムには、配管サイズ、流体記号とライン番号、流れ方向からの撮影順、撮影の起点(管の頂部やプラントの北側)と方向、再撮影を示す記号、年月日などを表示し、フィルムから継手を特定できるようにします。撮影箇所が多くなると、この表示がないと照合できなくなるからです。
進み具合の管理も、アイソメ図1枚ごとに行うと分かりやすくなります。ライン番号別に毎日の作業を図面に色付けしていけば、どのスプールがどこまで進んだかが見えます。同じアイソメ図と溶接番号を、製作、検査、据付、試験まで通して使うことが、記録を生きたものにします。
こうして施工と記録がそろったラインは、ラインチェック、耐圧試験・気密試験へ進みます。1970年の配管設計の書籍は、高圧ガスの法規が適用される系統やボイラー付属配管について、気密試験が終わるまで溶接部に塗装や保温をしてはならないとしています。保温・塗装の工程は、試験の完了を待つ順番で組んでおきます。
9. 想定例:ポンプ吐出側のスプールが合わなかったとき
条件:炭素鋼の吐出配管を3本のスプールに分けて工場で製作した。ポンプノズル側のスプールをフランジに仮当てすると、面が平行にならず、ボルト穴も少しずれた。
よくない判断:「ボルトを締めれば寄る」として、チェーンブロックでスプールを引き寄せ、ボルトを本締めした。ポンプはケーシングに配管の力を受けたまま据わり、試運転で振動が大きく、カップリングの摩耗が早く進んだ。
正しい判断:
- 無理に寄せず、ポンプ側を固定したまま、フランジ面の平行と心のずれを実測する
- ポンプ近くの配管支持が図面どおりに効いているか(仮支持のままではないか)を確かめる
- 取合い代を残した継手で現物に合わせて切断し、開先をとり直して溶接する
- 溶接部は、そのラインの検査計画に従って外観と非破壊検査を行い、記録に追加する
- フランジの当たり面と心を確かめてからガスケットを入れて締め、配管接続後に芯を測り直す
結果:配管の力を機器に預けない状態で据わり、芯出しの値も接続前後で変わらないことを確かめられる。
この例の分かれ目は、修正する場所(取合い代の継手)が最初から決めてあったかどうかです。決めていなければ、現場は「引き寄せる」以外の手段を持てません。
10. 設計ノート:施工できる設計にする
製作と施工の品質は、設計段階の決め方にも左右されます。1970年の配管設計の書籍は、配管図の点検項目として、現場施工上適切な設計かどうかを挙げています。
- フランジと弁の位置が、組立・分解作業の支障にならないか。できればフランジは垂直面に、弁はグランド部が下向きにならない向きに
- 現場溶接の位置は、上向き溶接にならない場所を選ぶ
- 現場で焼なましが必要な配管系では、その作業性も考える
- 配管支持の箇所をできるだけ集約する
また、工事をエリア(図面)ごとに進めるか、ラインごとに進めるかで、図面の範囲、出図の時期、材料表の出し方も変わります。工事の進め方と図面の切り方は一緒に決めるものです。
この記事で引いた数値のうち、工場製作の口径範囲、溶接の7割、抜取率20%などは1970年代の書籍にある当時の考え方です。予熱温度や熱処理の条件も目安です。実際の施工では、適用する法規(高圧ガス保安法など)、配管規格(ASME B31.3、JISなど)、配管クラス、承認済みWPS、検査要領書が優先します。
設計レビューで聞く5つの質問
- スプールの切れ目と、現物に合わせる継手(取合い代)は、機器ノズルごとに決まっているか
- 現場溶接の位置は、上向き溶接や熱処理・非破壊検査のしにくい場所になっていないか
- 配管クラスごとに、材料の識別方法、WPS、予熱・熱処理条件、検査方法と範囲、合否基準が決まっているか
- 機器ノズル近くの支持は、配管の荷重を機器に預けない位置と形式か
- 溶接番号をアイソメ図に付け、製作から試験まで同じ番号で記録する仕組みがあるか
製造・保全で確認する5点
- 改造や補修で入れた配管の材料が、ミルシートと識別表示で確かめられているか
- 機器ノズルのフランジ面に目違いやそりがなく、ガスケットが片寄っていないか
- ポンプの芯出し記録で、配管接続の前後や運転温度で芯が変わっていないか
- シューの仮付け、ハンガのロック、伸縮継手の輸送用ボルトが残っていないか
- 溶接部の補修や追加工事の記録が、元のアイソメ図の溶接番号にひもづいているか
まとめ
- 配管の品質は、材料受入・組立・溶接・検査・据付の各工程で確かめた結果の積み重ねです。 完成後の非破壊検査だけでは取り戻せません。
- 溶接はできるだけ工場で済ませ、現場の継手は少なくし、機器ノズル側に現物合わせの継手と取合い代を残します。
- 材質は外観で区別できません。 ミルシートで照合し、識別は長手方向に付け、切った残材にも移します。
- 予熱・パス間温度・溶接後熱処理は範囲で管理し、実測値と熱処理曲線で証明します。
- 非破壊検査は欠陥の位置と材料で選び、範囲と合否基準を事前に決めます。 MTはオーステナイト系ステンレス鋼に使えません。
- 合わない配管を機器へ引き寄せず、修正してからつなぎます。 支持を先に効かせ、接続後に芯を測り直します。
- アイソメ図の溶接番号を軸に、製作から試験まで記録をつなぎます。
関連記事
- 配管の完全ガイド|P&IDから設計・施工・運転・保全までの全体地図
- 配管図面の読み方|レイアウト図・アイソメ図・サポート図の役割
- 管継手と配管溶接|エルボ・ティー・レジューサ・開先の基本
- 配管の接続方法|溶接・フランジ・ねじ込みの使い分け
- ガスケット選定とボルト締付け|漏れないフランジ継手をつくる
- ラインリストと配管クラス|材質を配管1本ずつ決めない理由
- 非破壊検査の使い分け|RT・UT・MT・PT・ET・AEは何を見つけられるか
- ポンプの据付けと芯出し|配管荷重をかけないアライメント手順
参考文献
- 化学工学協会編『プロセス機器構造設計シリーズ3 配管』丸善, 6・4「配管図作成に当たって必要な点検項目」、7「配管工事」(7・2 配管工事の方法、7・4 製作、7・5 現場の取付工事)
- 化学工学協会編『化学プラント建設技術(中)』丸善, 8「化学プラントの配管工事」(表8・8、図8・5、8・5 材料管理、8・6・4 工事上のチェックポイント、8・7 管材溶接部の事故例)
- 化学工学協会編『化学プラント建設技術(上)』丸善, 5「化学プラント用回転機械の据付」
- 化学工学協会編『化学プラント建設技術(下)』丸善, 15・2「化学プラント建設における検査」(図15・7)
- 化学工学協会編『プロセス機器構造設計シリーズ6 化学プラント用ポンプ・圧縮機』丸善, 5・1「ポンプの据付」
- 化学工学協会編『化学装置便覧 改訂二版』丸善, A編 4・3「溶接」(表4・14 低合金鋼の予熱・パス間温度)、4・3・4「試験と検査」 Amazonで見る
- 高圧ガス保安協会『高圧ガス保安技術 第21次改訂版』11.1「高圧設備の設計・製作・検査」、11.2「加工」、保安管理技術編 4.3.1「試験・検査」
- 西野悠司『絵とき「配管技術」基礎のきそ』第1章「配管計画」、第12章「配管の溶接設計」(図12-13、図12-14) Amazonで見る
 PLANT NEWS ON NOTE
化学プラントニュース
化学・石油プラントの重要ニュースを、毎週の週報と事故速報でお届けします。現場で押さえたい動きを、わかりやすく整理します。
noteで最新ニュースを読む ↗