 化学プラント大全
※本記事の参考文献には、Amazonアソシエイトのリンク(アフィリエイト広告)を含みます。
減圧蒸留や真空乾燥の立上げで、いつもなら数十分で届く圧力にいつまでも届かない。ポンプを止めて弁を閉めると、圧力計がじわじわ上がっていく。こうしたとき、現場では「どこかから空気が漏れている」と考えがちです。
しかし、真空が下がらない原因は漏れだけではありません。容器の壁や製品から出てくる水分・溶剤の蒸発、内部のすき間にたまったガス、ポンプの能力低下、真空計の表示誤差でも同じ症状になります。漏れがないのにフランジを片端から締め直したり、逆に本当の漏れを「今日は湿気が多いから」で見逃したりすると、時間も安全も失います。
この記事では、化学プラントの現場オペレーターとエンジニア向けに、リークとガス放出を見分けるビルドアップ試験(圧力上昇試験)の手順と曲線の読み方、リーク量の求め方、許容リーク量の考え方、ヘリウムリークテストの方式、可燃性溶剤を扱う減圧系で空気が漏れ込む危険、現場での切り分け順を整理します。
この記事の結論
- 真空が下がらない原因は「入ってくるガスが多い」か「引く力が落ちた」かのどちらかです。リーク、ガス放出、ポンプ、配管、真空計を分けて確認します。
- 排気曲線が横ばいになっただけでは、リークと断定できません。水分や溶剤のガス放出でも圧力は下げ止まります。
- 弁を閉じて圧力の上がり方を見るビルドアップ試験で、直線的に上がり続ければリーク、上がり方が鈍って頭打ちになればガス放出を疑います。
- リーク量は容積×圧力上昇速度(Pa·m³/s)で求め、設備ごとに決めた許容リーク量と比べます。試験法の感度は許容リーク量より十分小さくします。
- 可燃性溶剤の減圧系では、漏れ込んだ空気が真空ポンプの吐出側で爆発範囲に入るおそれがあります。酸素濃度の監視と不活性ガスの注入を設計と手順に入れます。
1. 真空が下がらない原因は5つに分けられる
容器の圧力は、容器へ入ってくるガスの量と、ポンプが容器から引き出す能力の釣り合いで決まります。入ってくるガスの流量を Q(Pa·m³/s)、容器位置での実効排気速度を Se(m³/s)とすると、到達できる圧力はおおよそ p = Q ÷ Se です。
つまり、圧力が下がらないのは「Qが増えた」か「Seが下がった」かのどちらかです。Qの中身を分けると、次のようになります。
| 原因 | 何が起きているか | 化学プラントでの例 |
| リーク(実漏れ) | 壁やシールのすき間から外の空気が流れ込む | フランジ、弁グランド、マンホール、計器取合い、撹拌機やポンプの軸封 |
| 透過 | 気体分子が材料の中を通り抜ける | Oリングなどゴム系シール材 |
| ガス放出 | 容器の内側から気体が出てくる | 壁面に吸着した水分の脱離、製品に溶けたガスの放出、残った水や溶剤の蒸発、分解 |
| プロセスガス | 工程そのものが気体を出す | 反応で生じる不凝縮ガス、パージ窒素、凝縮しきれない蒸気 |
| 引く力の低下 | Seが下がる、ポンプの到達圧力が上がる | 液封式の封液温度上昇、油回転ポンプの油汚れ、配管の詰まり、凝縮器の能力不足 |
さらに、実際の圧力は下がっているのに真空計が高めに表示しているだけという場合もあります。ピラニ真空計のようにガスの種類で指示が変わる真空計では、水蒸気や溶剤蒸気が多いと表示がずれます。真空計の原理と注意点は、真空計の種類と選び方で解説しています。
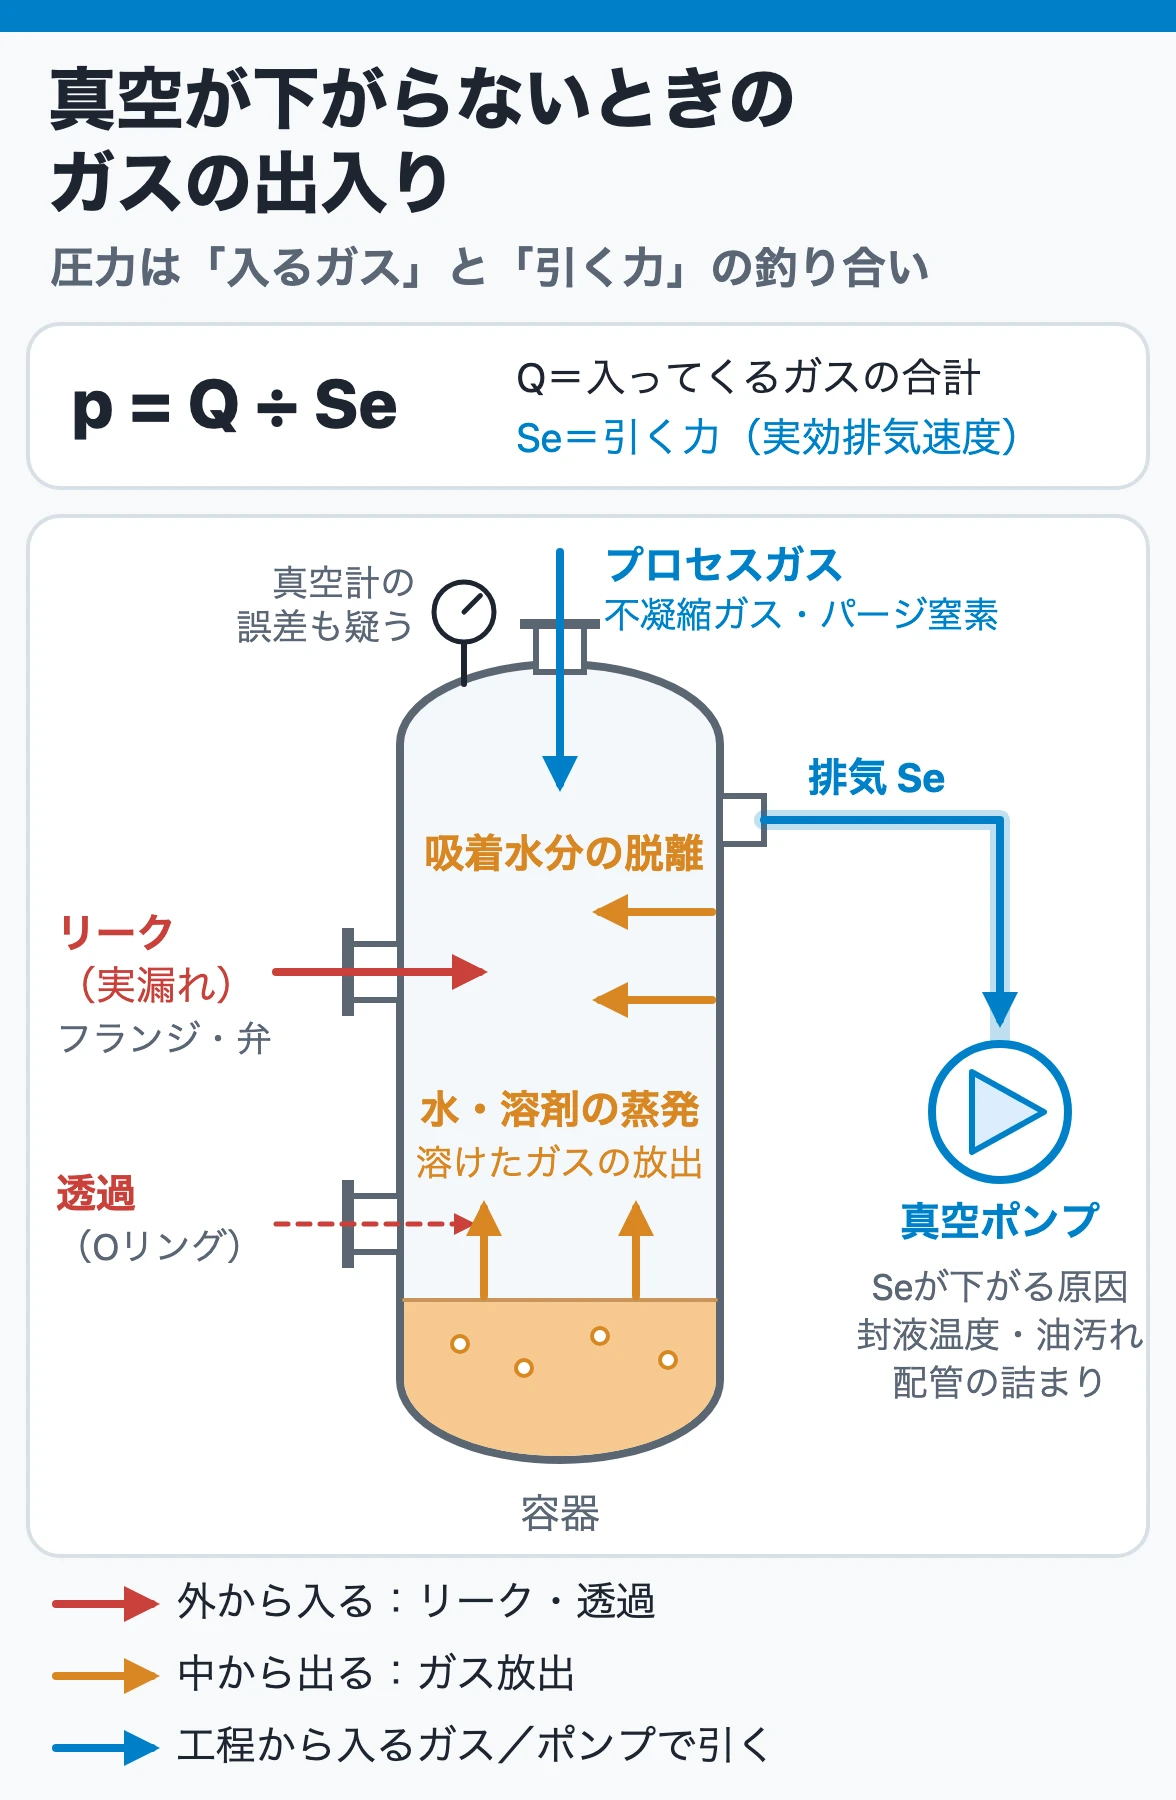
化学装置の真空系では、壁面に吸着したガスよりも、製品や原料に溶け込んでいたガスや、残った溶剤・水の蒸発のほうが大きなガス負荷になることが多いのが特徴です。半導体装置のようにきれいな金属容器だけを扱う場合と比べて、ガス放出を疑う場面がずっと多くなります。
2. 最初の数分で分かる大きなリーク
大気圧から排気を始めると、ポンプはいったん空気を圧縮して吐き出すため、しばらく大きな排気音がします。容器の圧力が下がれば、通常は数秒〜数十秒で排気音は小さくなっていきます。
しばらく待っても排気音が小さくならないときは、非常に大きなリークがあります。 この種のリークは、次のような単純なミスが原因であることが多く、漏れ込む音で場所が分かる場合もほとんどです。
- 大気開放弁、ベント弁、ドレン弁、サンプリング弁の閉め忘れ
- 開放点検後のフランジで、ガスケットの入れ忘れ、ボルトの締め忘れ
- のぞき窓やマンホールの蓋の締付け不足
- 仮設ホースや計器の取外し後の開口
排気音が小さくならないときは、リークテストの前に、直近で開けた箇所と弁の開閉状態を確認します。 精密な試験が必要になるのは、排気音は静かになったのに、ある圧力から先へ下がらない場合です。
3. 排気曲線の横ばいだけでは原因を決められない
真空計で圧力の時間変化(排気曲線)を記録すると、リークがある場合は圧力がある値で飽和し、それ以上下がらなくなります。これは簡単な判定方法ですが、次の二つに注意が必要です。
- ポンプ自身にも到達圧力があります。 横ばいの圧力がポンプの到達圧力やその日の封液温度で決まる圧力に近いなら、原因はポンプ側かもしれません。
- 水などのガス放出が多い系では、リークがなくても圧力が飽和します。
排気直後の圧力低下が鈍っていくこと自体は正常です。容器内壁に吸着していた水蒸気などが時間をかけて少しずつ放出されるため、圧力が下がるほど放出ガスの影響が目立ちます。
正常時の排気曲線(何分で何Paまで下がるか)を、試運転時や整備後に記録して残しておきます。 比較の基準がないと、いつもより遅いのか、もともとこうなのかを判断できません。排気時間の考え方は、真空ポンプの排気時間と実効排気速度を参照してください。
4. ビルドアップ試験(圧力上昇試験)の手順
リークとガス放出を見分ける基本の方法が、ビルドアップ試験です。真空放置法、圧力上昇試験とも呼ばれます。容器を十分に排気してから弁を閉じて真空封じし、その後の圧力の上がり方を記録します。
手順は次のとおりです。
- 試験の前提をそろえる:工程を止め、液を抜き、加熱・冷却を止めて温度を安定させる。可燃性の溶剤が残る設備は、設備の手順どおりに置換してから行う
- 試験範囲の容積を確認する:容器だけでなく、弁で閉じ込める配管・凝縮器・受器の容積も含めて見積もる
- 十分に排気する:通常運転に近い圧力まで下げ、しばらく排気を続ける
- ポンプ側の弁を閉じる:なるべく試験範囲の近くで閉じる。真空計は閉じた範囲の中に置く
- 一定間隔で圧力を記録する:1分ごとなど決めた間隔で、圧力と時刻を記録する。温度も一緒に記録する
- 直線に見える区間の傾きからリーク量を求める:計算方法は第6章
- 再排気してもう一度測る:再排気後に同じ圧力幅だけ上がる時間を比べる
真空計は、ガスの種類で指示が変わらない隔膜式(キャパシタンスマノメータなど)が向いています。試験中は容器内のガスが空気や水蒸気・溶剤蒸気へ入れ替わっていくため、ガス種で指示が変わる真空計では、組成の変化を圧力の上昇と見誤ります。
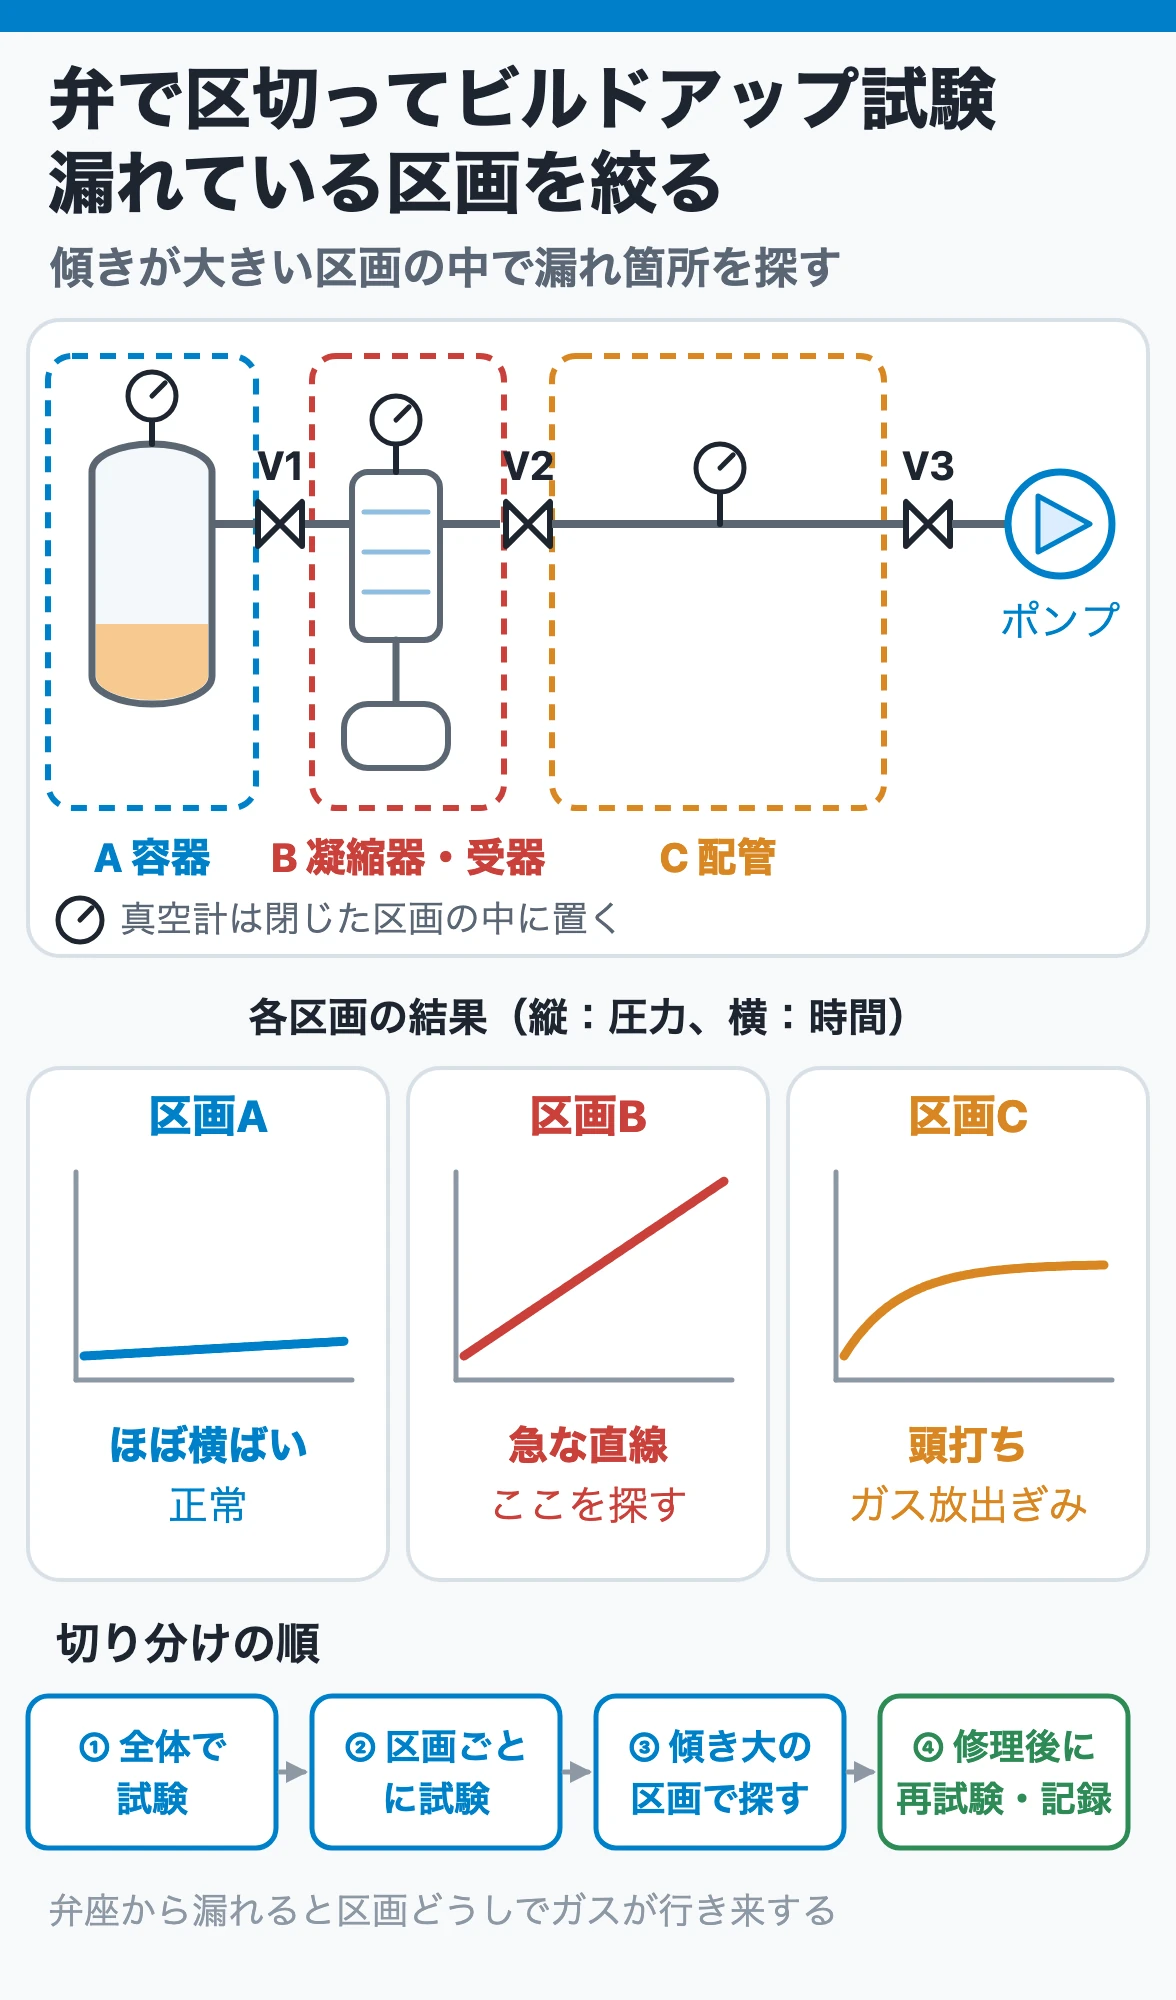
また、閉じた弁の弁座から漏れると、ポンプ側と試験範囲の間でガスが行き来します。弁の閉止状態も試験結果の信頼性に含めて考えます。
5. 曲線の形でリークとガス放出を見分ける
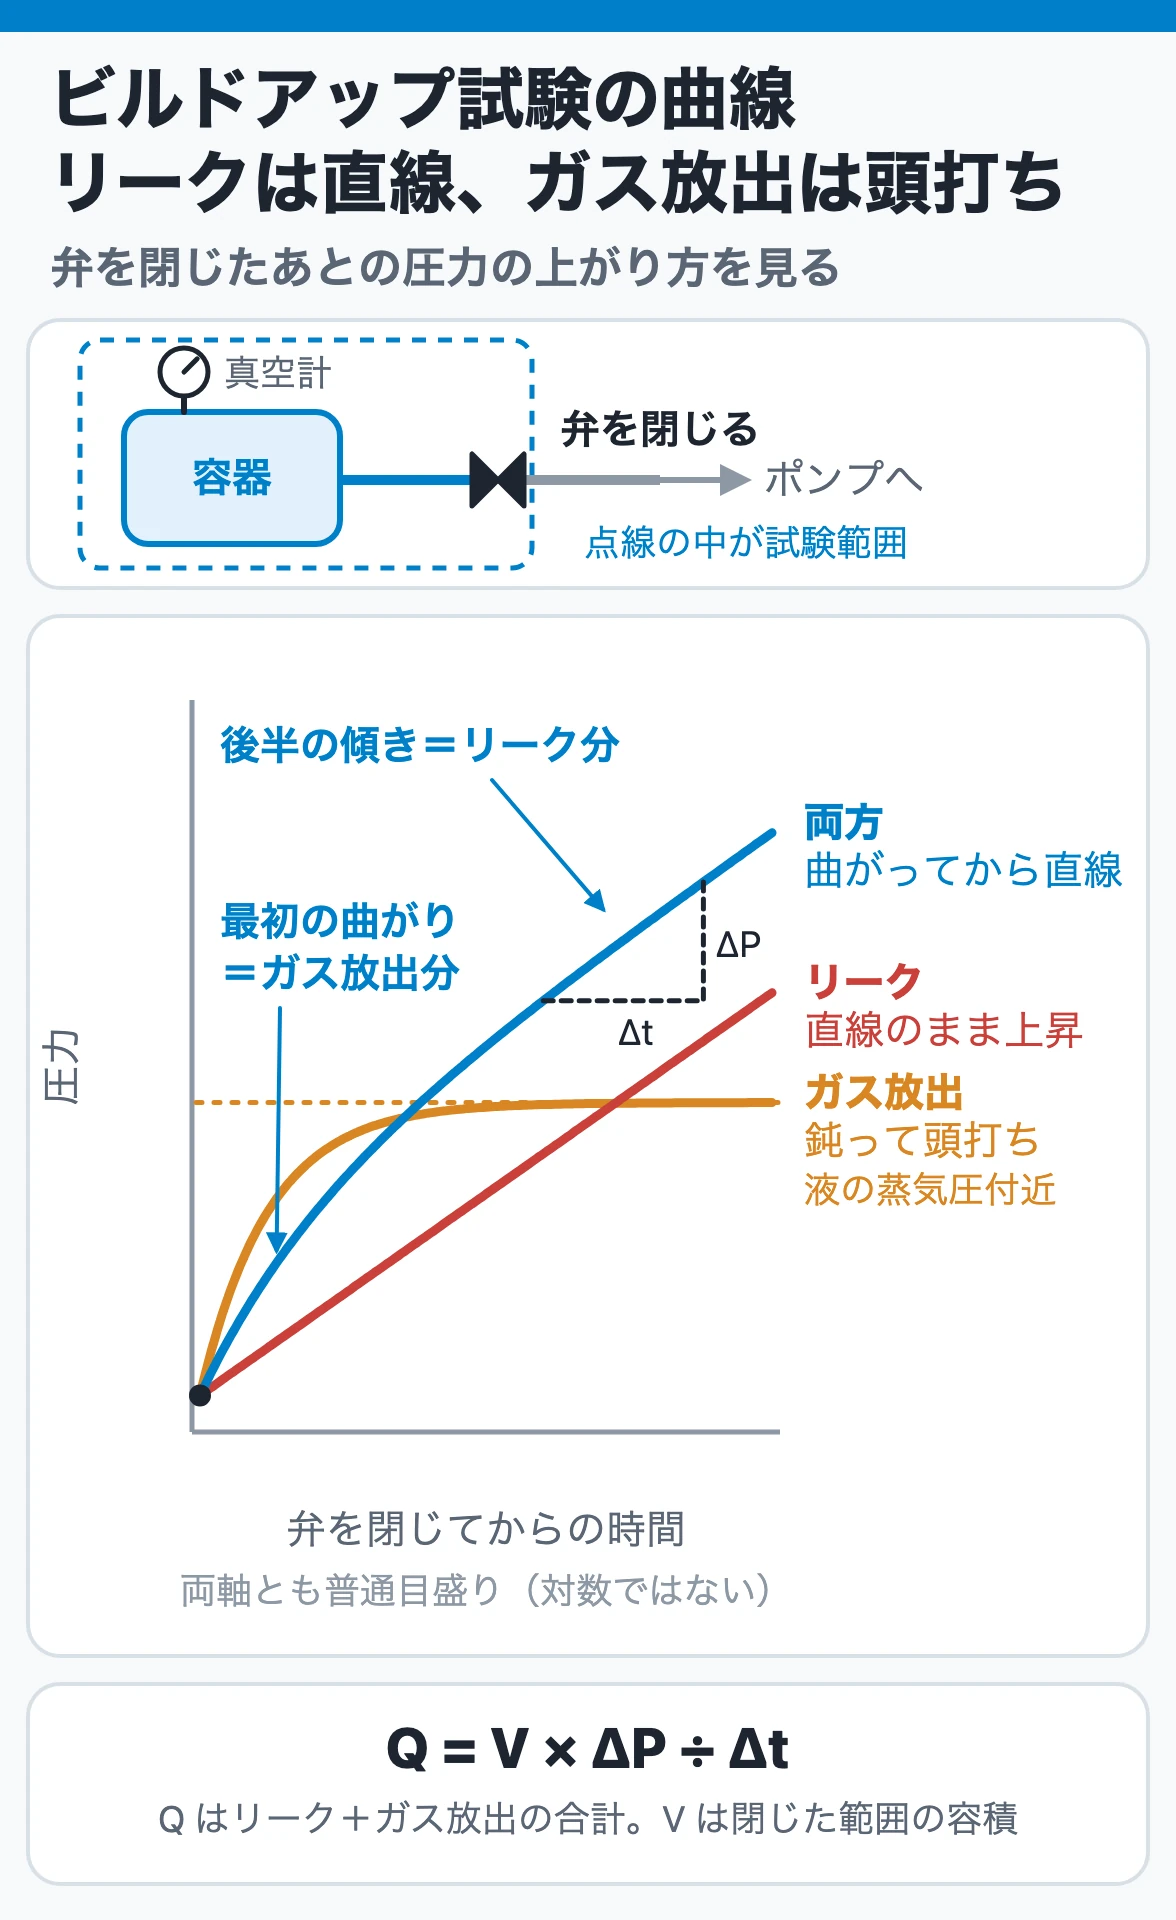
ビルドアップ試験の曲線は、圧力も時間も普通の目盛り(対数ではない目盛り)でグラフにします。
リークは直線になる
外の空気は大気圧、容器の中は数kPa以下です。粘性流の領域では、リーク量は高圧側と低圧側の圧力の2乗の差に比例します。容器内の圧力が大気圧よりずっと低いうちは、中の圧力が少し上がっても差はほとんど変わらず、たとえば中が10 kPaになっても差の変化は1%程度です。
そのため、リークがあると、流れ込む空気の量はほぼ一定で、圧力は直線的に上がり続けます。 再排気して測り直しても、同じ圧力幅だけ上がる時間はほぼ同じです。
ガス放出は頭打ちになる
壁からの脱離や製品からの蒸発は、時間とともに減っていきます。残った水や溶剤の蒸発なら、容器内の圧力がその温度の蒸気圧に近づくと蒸発は止まります。
そのため、ガス放出が原因なら、圧力の上がり方は次第に鈍り、ある値に近づいて頭打ちになります。 頭打ちの圧力が、残っている液のその温度での蒸気圧に近いなら、蒸発を強く疑えます。再排気の時間を長くすると、上がり方は小さくなっていきます。
両方あるときは「曲がってから直線」
実際の設備では、リークとガス放出が同時に起きていることがほとんどです。この場合、曲線は最初に急に立ち上がって曲がり、その後は一定の傾きの直線になります。後半の直線部分の傾きがリーク分、最初の曲がりがガス放出分と考えます。ただし、ガス放出が長く続く系では両者をきれいに分けられないこともあります。
なお、このビルドアップ試験で求めた量は、リークとガス放出の合計です。リークが全くなくてもゼロにはなりません。
| 見るところ | リークらしい | ガス放出らしい |
| 曲線の形 | 直線で上がり続ける | 上がり方が鈍り、頭打ちになる |
| 再排気後の再測定 | 同じ圧力幅に同じ時間 | 排気を長くするほど上がり方が小さい |
| 温度との関係 | 温度にあまり依存しない | 温度が高いほど大きい |
| 頭打ちの圧力 | 頭打ちしない(大気圧近くまで上がる) | 残った液の蒸気圧付近で止まる |
| ガス組成 | 窒素・酸素・アルゴンが多い | 水蒸気や溶剤成分が多い |
残留ガス分析計(質量分析計)があれば、窒素・酸素・アルゴンのピークが大きいときはリークの可能性が高いと判断できます。水素や水は、リークの有無にかかわらずある程度は必ず出ます。化学プラントでは、減圧系の排気ガスの酸素濃度を測ることが同じ手掛かりになります。
「直線に見えるが、長時間放置すると最後に頭打ちする」曲線は、二重シールや溶接のすき間、鋳物の巣などにたまったガスが少しずつ出てくる場合に見られます。いわゆる仮想リークで、外から探しても漏れ箇所が見つかりません。また化学装置では、内部の汚れや油、さびがガスを吸着・放出して検査を妨げる、条件によって漏れたり止まったりするなど、判定しにくい漏れも多いことを知っておきます。
6. リーク量の単位と求め方
リークの大きさは、漏れ孔の寸法ではなく、その孔を通って流れる気体の量で表します。流量は「圧力×体積÷時間」の次元を持ち、SI単位では Pa·m³/s を使います。
| 単位 | Pa·m³/s への換算 | 使われる場面 |
| Pa·m³/s | 1 | SI単位、JIS |
| mbar·L/s | 0.1 | 欧州で広く使われる |
| Torr·L/s | 0.1333 | 古い文献や海外資料 |
| atm·cc/s | 0.1013 | 古い文献 |
逆向きに言えば、1 Pa·m³/s = 10 mbar·L/s ≒ 7.50 Torr·L/s ≒ 9.87 atm·cc/s です。リーク量はガスの種類・温度・圧力差で変わるので、条件と一緒に書きます。 条件が書かれていない値は、空気、20℃前後、圧力差1気圧として扱われていることが多いです。
ビルドアップ試験の結果からは、次の式でリーク量(正確にはリーク+ガス放出の合計)を求めます。
Q = V × ΔP ÷ Δt
- Q:リーク量(Pa·m³/s)
- V:閉じ込めた範囲の容積(m³)
- ΔP ÷ Δt:直線部分の圧力上昇速度(Pa/s)
計算例:容器と配管を合わせた容積が3 m³で、直線部分で圧力が20分間(1,200秒)に120 Pa上がったとします。
- 圧力上昇速度:120 ÷ 1,200 = 0.1 Pa/s
- リーク量:3 × 0.1 = 0.3 Pa·m³/s(= 3 mbar·L/s)
0.3 Pa·m³/sは、大気圧の空気に直すと毎秒約3 cm³、1時間で約11 Lです。質量では1時間に約13 gの空気が入り込んでいることになります。
容積Vの見積もりが甘いと、リーク量もその分だけずれます。 凝縮器や受器、配管を含めた容積を図面から拾っておきます。
ヘリウムで測ったリーク量を空気の値に直すときは、流れの状態で換算の仕方が変わります。粘性流ではガスの粘度に反比例し、空気のリーク量はヘリウムの約1.08倍です。分子流では分子量の平方根に反比例し、空気のリーク量はヘリウムの約0.37倍です。ヘリウム試験の値をそのまま空気のリーク量として扱わないようにします。
7. 許容リーク量はどう決めるか
どこまでの漏れなら許されるかを、あらかじめ決めておく値が許容リーク量です。許容リーク量が決まらないと、どの試験法を選ぶか、どこまで探すかが決まりません。
真空化学装置の許容リーク量を決める主な要素は二つあります。
- 空気が入ると何が起きるか:酸化、重合、製品の劣化、内部構造物の損傷など。実用上差し支えない程度に抑える
- 圧力への影響:リークはガス負荷の一部になり、到達圧力を上げる。通常は、リーク量が全ガス負荷の1/10以下になるように決める
化学プラントでは、これに空気が入ったときの酸素濃度と爆発の危険を加えます(第10章)。
設備の種類ごとの一般的な水準は次のとおりです。古い便覧に経験値を加味して示された値なので、目安として使い、実際には同種設備の実績と上の要素から決めます。
| 真空化学装置の例 | 許容リーク量の目安(Pa·m³/s) |
| 簡単な減圧装置(真空ろ過器) | 1〜0.1 |
| 低真空領域の装置(減圧蒸発器) | 10⁻²〜10⁻³ |
| 一般的な真空化学装置(真空濃縮装置) | 10⁻³〜10⁻⁴ |
| 高真空の化学装置(分子蒸留装置) | 10⁻⁴〜10⁻⁵ |
| 高真空・高純度装置(CVD装置) | 10⁻⁵〜10⁻⁶ |
先の計算例の0.3 Pa·m³/sは、真空ろ過器なら許容範囲ですが、減圧蒸発器の目安と比べると30〜300倍です。
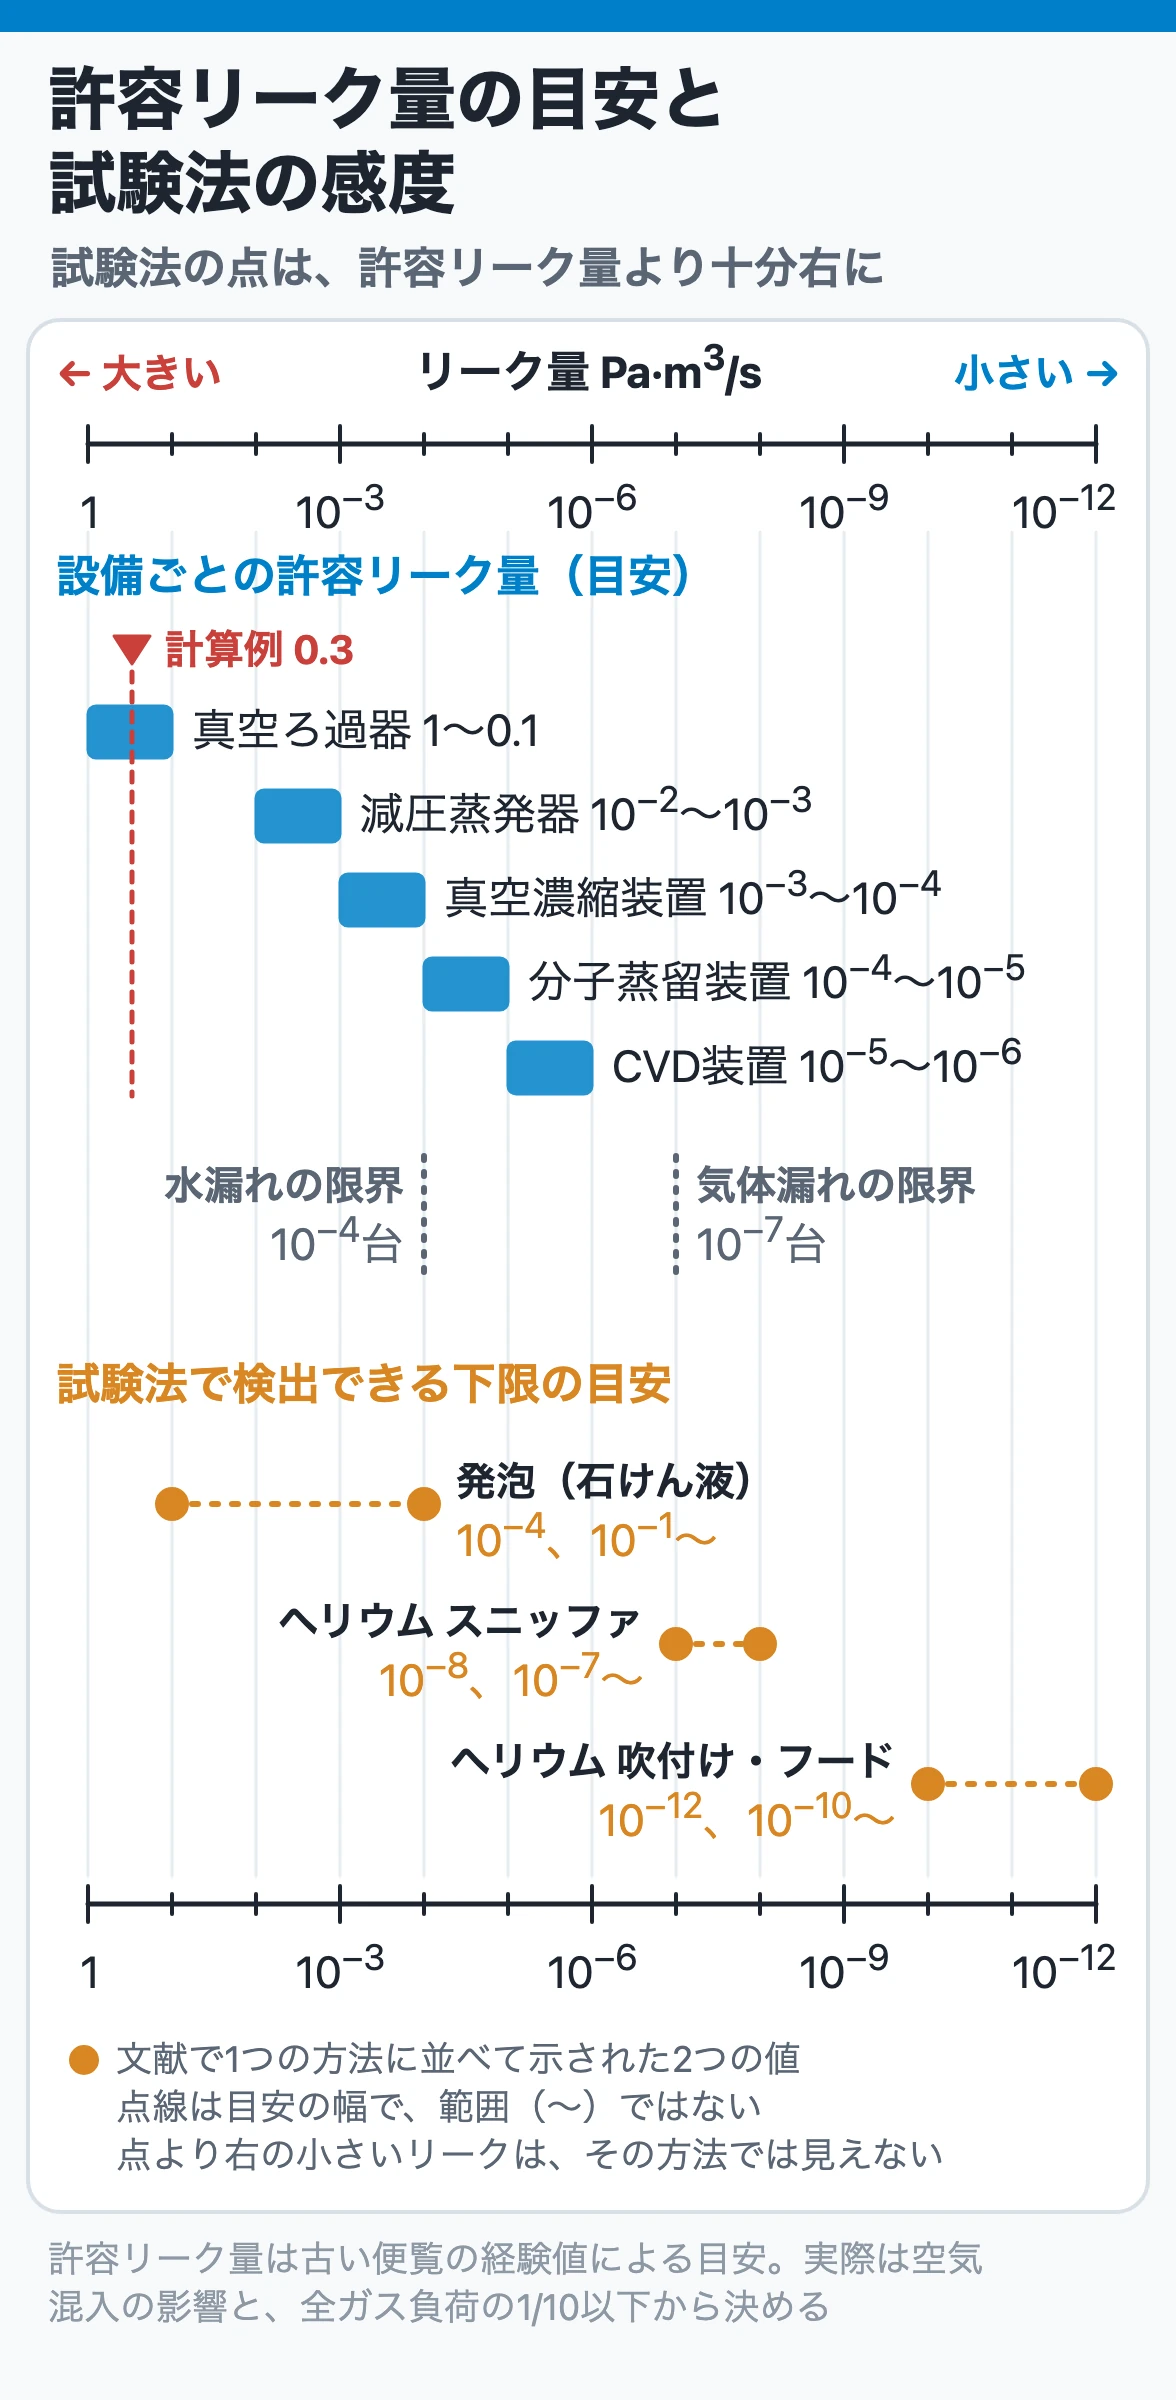
他分野と比べると、化学プラントや減圧装置の許容リーク量は大きい側にあります。目安として、10⁻⁴ Pa·m³/s台が水漏れの限界、10⁻⁷ Pa·m³/s台が気体漏れの限界とされ、「水漏れなきこと」を保証するなら10⁻⁵ Pa·m³/s以下を確かめる必要があります。
試験法の最小可検リーク量は、許容リーク量より十分小さくなければなりません。 感度の足りない方法で探し続けても、見つからないまま時間だけが過ぎます。
8. リーク箇所を探す方法
リークの有無を確かめる方法と、場所を突き止める方法は別物です。まずビルドアップ試験のような放置法でリークの有無と大きさを確認し、次にプローブを使う方法で場所を探すのが基本の組合せです。放置法は場所を指摘できませんが、見逃しや誤認が少なく、プローブ法は場所を指摘できますが見逃しの可能性があります。
| 方法 | やり方 | 場所の特定 | 最小可検リーク量(Pa·m³/s)※ |
| 聴音 | 漏れ込む音を聞く | おおむね可 | 大きなリーク向け |
| 超音波検知器 | 漏れで生じる超音波を検知する | 可 | 装置による |
| 発泡(石けん液) | 加圧して泡を見る | 可 | 10⁻⁴、10⁻¹〜 |
| 圧力変化(ビルドアップ) | 閉じて圧力変化を見る | 不可 | 条件次第(放置時間を長くとると感度が上がる) |
| ヘリウム(吹付け) | 真空側で待ち、外からヘリウムを吹き付ける | 可 | 10⁻¹²、10⁻¹⁰〜 |
| ヘリウム(スニッファ) | 中をヘリウムで加圧し、外で吸い込む | 可 | 10⁻⁸、10⁻⁷〜 |
※数値は『わかりやすい真空技術』表6.4の表記どおりで、書籍では1つの方法に2つの値が並べて示されています。方法どうしの感度の桁を比べる目安として使い、実際に検出できる量は装置と試験条件で決まります。
発泡法は主に内側を加圧した状態で使います。真空で運転する設備を窒素などで加圧して探す場合は、設計圧力を超えないこと、加圧の向きで結果が変わりうることに注意します(第9章)。
9. ヘリウムリークテストの方式
ヘリウムリークテストは、質量分析計の原理でヘリウムだけを検出するヘリウムリークディテクタを使う方法です。微小なリークまで定量的に測れ、各種の漏れ試験の中で最も感度が高い方法です。
ヘリウムが使われる理由は次のとおりです。
- 大気中に約5.2 ppmしか含まれず、装置内の残留ガスにもほとんどない
- 分子が小さく、リーク箇所を通り抜けやすい
- 不活性で排気系を汚さず、人体に無害で爆発の危険がない
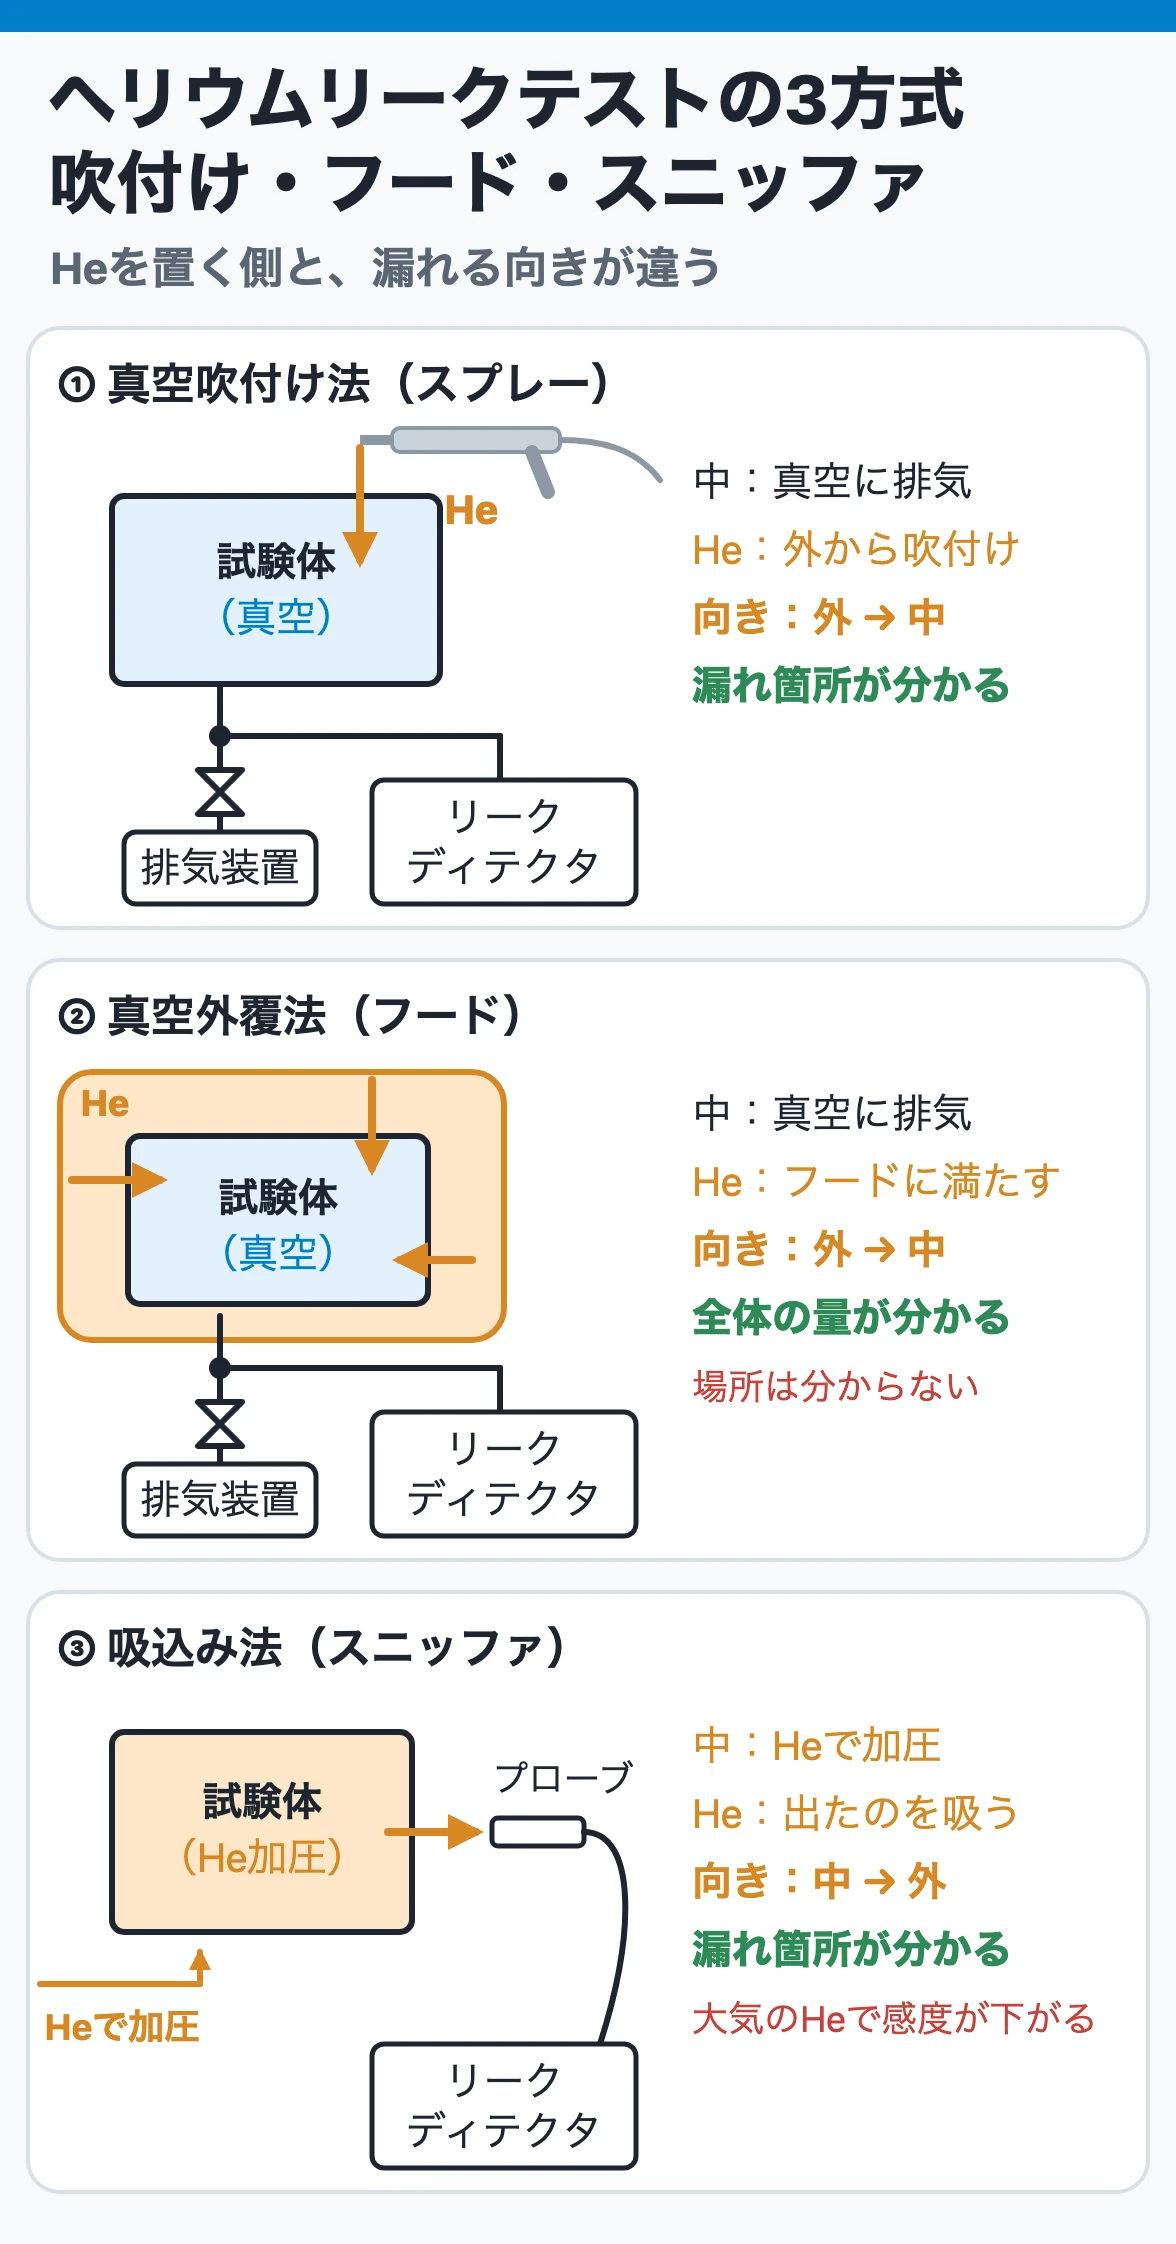
主な方式は次の三つです。
| 方式 | 試験体の中 | ヘリウムの当て方 | 分かること |
| 真空吹付け法(スプレー法) | 真空に排気 | 外からスプレーで吹き付ける | 漏れ箇所。運転状態のまま試験できる |
| 真空外覆法(フード法) | 真空に排気 | 外側をフードで覆い、ヘリウムを満たす | 全体のリーク量の合計(場所は分からない) |
| 吸込み法(スニッファ法) | ヘリウムで加圧 | 外で漏れ出たヘリウムを吸い込む | 漏れ箇所。大気中のヘリウムが邪魔をして感度は下がる |
このほか、試験体にヘリウムを封入して真空容器に入れる真空容器法、フードに漏れたヘリウムをためてから測る加圧積分法などがあります。
ヘリウムリークテストで失敗しないための要点は次のとおりです。
- 吹付けは上から下へ:ヘリウムは空気より軽く上昇するので、上部から吹き付けると場所を特定しやすい。空調やダウンフローで流されないようにする
- 応答時間を待つ:試験体内のヘリウム分圧は、時定数 τ = V ÷ Se(容積÷実効排気速度)で変化する。1か所ごとの測定には応答時間の10倍以上をかける。例えば容積2 m³、実効排気速度0.02 m³/sならτは100秒で、10倍は約17分
- 接続位置で感度が変わる:主ポンプの手前に分岐して接続すると、ヘリウムの大半が主ポンプへ流れて感度が大きく下がる。校正リークを試験体側につないで、実際の感度を確かめる
- 試験時の圧力と向きは実運転と同じにする:塗装膜や付着した液が逆止弁のように働き、ある向きや差圧でしか漏れない箇所がある
- 同じ場所へ吹き付け続けない:Oリングなどのゴム材ではヘリウムが透過し、漏れがあるように見える
化学プラントの大型設備は容積が大きく、kPa級で運転する液封式真空ポンプの系もあります。リークディテクタの接続位置と入口圧力の条件、試験方式は、リークディテクタのメーカーや検査会社と事前に決めておきます。
10. 可燃性溶剤の減圧系で空気が漏れ込む危険
可燃性のガスや溶剤蒸気がある設備を真空ポンプで減圧しているとき、弁やフランジから空気が系内へ漏れ込むことがあります。
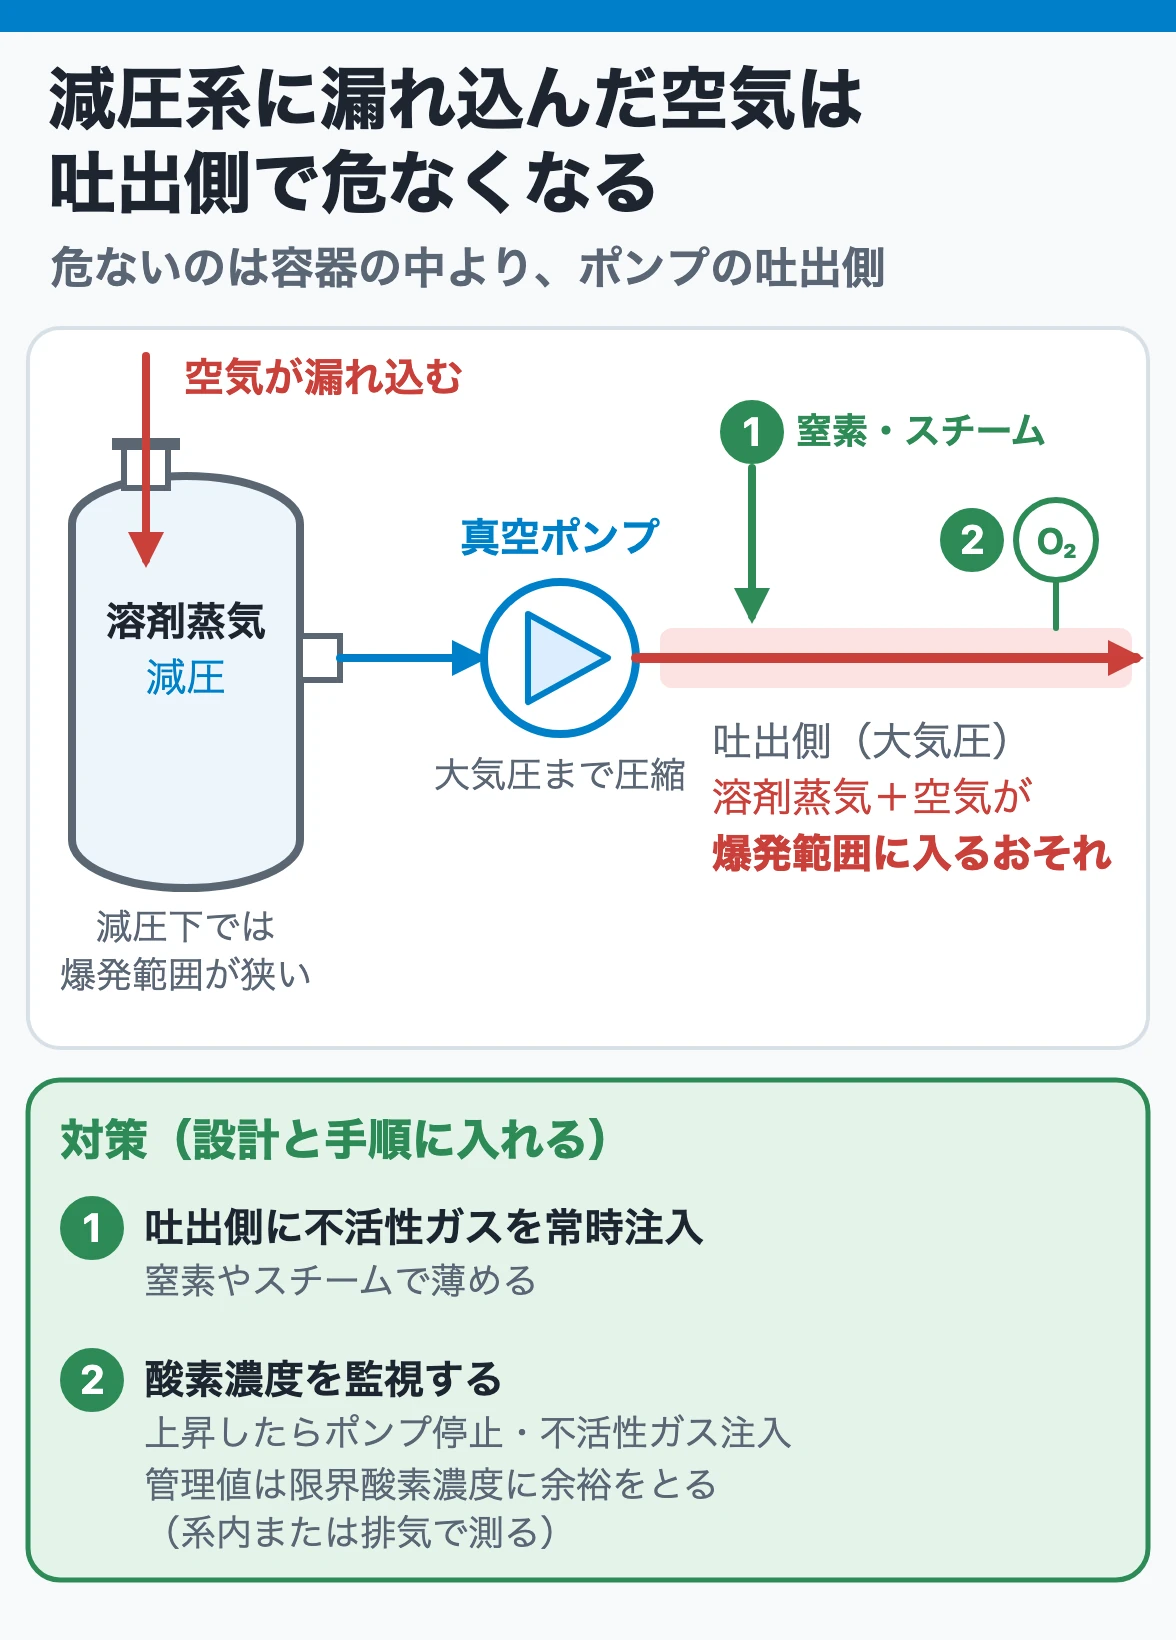
減圧状態では爆発範囲が狭いため、容器の中で酸素濃度が上がっても、すぐに爆発範囲へ入ることは多くありません。問題はポンプの吐出側です。漏れ込んだ空気は真空ポンプで大気圧まで圧縮されて吐き出されるため、吐出側の配管で溶剤蒸気と混ざり、爆発範囲に入るおそれがあります。 減圧下の水素を扱う装置で、漏れ込んだ空気により爆発した例も知られています。
このため、空気の漏れ込みが想定される減圧システムでは、次のような対策を検討します。
- 真空ポンプの吐出側に、窒素やスチームなどの不活性ガスを常時注入する
- 系内または排気の酸素濃度を監視し、上昇したらポンプを止める、または不活性ガスを緊急注入する
酸素濃度の管理値は、それ以下なら燃焼できない限界酸素濃度に、十分な余裕を見込んで決めます。窒素で希釈した場合の限界酸素濃度は、メタノールで約10%、アセトンやn-ヘキサンで11.5〜12%程度、水素では約5%です。酸素濃度を連続監視する場合の管理値の考え方として、限界酸素濃度が5%を超えるガスでは限界酸素濃度より2ポイント低い値(メタノールなら8%未満)を目安にする例があります。実際の管理値は、扱う物質のデータと最新の規格・社内基準で決めてください。
ビルドアップ試験やリーク探しそのものにも注意が要ります。
- 試験中は漏れ込んだ空気が容器にたまる。可燃性の溶剤を抜き、置換してから試験する
- 試験後に再排気すると、たまった空気がポンプ吐出側へ送られる。吐出側の不活性ガス注入を止めない
- 真空を破るときは、空気ではなく設備で決めたガス(通常は窒素)で復圧する
- 窒素やヘリウムで加圧して探すときは、設計圧力と逃し装置を確認する
リークは真空度だけの問題ではなく、漏れ込んだ空気は凝縮器に不凝縮ガスとしてたまり、凝縮性能も落とします。影響は不凝縮ガスが凝縮器を殺す理由を、置換の手順は置換・パージの実務を参照してください。
11. 現場での切り分け順とよくあるリーク箇所
真空が下がらないとき、次の順で切り分けると無駄な作業が減ります。
- 真空計を確かめる:レンジ、エラー表示、ガス種依存、測定口の詰まり。可能なら別の原理の真空計と比べる
- 直近の作業と弁の状態を確かめる:開放した箇所、仮設物、ベント・ドレン・サンプリング弁の閉め忘れ
- ポンプ単体の到達圧力を確かめる:ポンプの吸込弁を閉じ、正常時の記録と比べる。液封式なら封液温度、油回転ポンプなら油の汚れ・白濁を見る
- 系全体でビルドアップ試験をする:直線か頭打ちかを見て、リークかガス放出かの見当をつける
- 弁で区画に分けてビルドアップ試験をする:容器、凝縮器まわり、ポンプまでの配管などに区切り、傾きの大きい区画を絞り込む
- その区画の中で漏れ箇所を探す:聴音、超音波、発泡、ヘリウムなど、許容リーク量に見合う感度の方法で探す
- 修理後にもう一度ビルドアップ試験をして記録を残す:次回の比較の基準になる
液封式真空ポンプの到達圧力は封液温度で決まり、夏に真空が悪化しやすくなります。油回転ポンプは油の汚れで到達圧力が上がります。ポンプ側の確認方法は、液封式(水封式)真空ポンプの構造と運転と油回転ポンプとドライポンプで解説しています。配管が細く長いと実効排気速度が落ちるので、真空配管のコンダクタンスの求め方も参考にしてください。
化学プラントの真空系でよくリークする箇所は次のとおりです。
| 箇所 | 起きやすい状況 |
| フランジ・ガスケット | 開放点検の後、温度の上げ下げを繰り返した後、ガスケットの再使用 |
| 弁のグランド・弁座 | 操作回数の多い弁、長く動かしていない弁 |
| マンホール・のぞき窓・点検口 | 開閉後の締付け不足、パッキンの劣化 |
| 計器取合い・ねじ込み継手 | 真空計や温度計の付け替え後、振動のある配管 |
| 撹拌機・ポンプの軸封 | シール液の切れ、摺動面の摩耗 |
| 溶接部・鋳物 | ピンホール、割れ、鋳物の巣(仮想リークにもなる) |
| 仮設ホース・継手 | 工事や洗浄のために付けたもの |
凝縮器の管から冷却水が漏れて真空側へ入る場合は、外から空気が入るリークではなく、水の蒸発によるガス負荷として現れます。曲線は頭打ちの形に近くなるため、頭打ちの圧力が冷却水温度での水の蒸気圧に近いときは、凝縮器の管漏れも疑います。
まとめ
- 真空が下がらない原因は、入ってくるガスの増加(リーク・透過・ガス放出・プロセスガス)か、引く力の低下(ポンプ・配管)です。 真空計の表示誤差も最初に疑います。
- 排気音がいつまでも小さくならないときは大きなリークです。 まず直近で開けた箇所と弁の開閉状態を確認します。
- ビルドアップ試験で、直線的に上がり続ければリーク、頭打ちになればガス放出を疑います。 再排気して測り直し、温度やガス組成も手掛かりにします。
- リーク量は Q = V × ΔP ÷ Δt で求め、Pa·m³/s で表します。 ガス種・温度・圧力差の条件を添えます。
- 許容リーク量は、空気混入の影響とガス負荷への影響(通常は全ガス負荷の1/10以下)から決め、試験法の感度はそれより十分小さくします。
- ヘリウムリークテストは、吹付け法で場所を、フード法で全体の量を測ります。 応答時間の10倍以上待ち、接続位置による感度低下は校正リークで確かめます。
- 可燃性溶剤の減圧系では、漏れ込んだ空気がポンプ吐出側で爆発範囲に入るおそれがあります。 吐出側の不活性ガス注入と酸素濃度の監視を設計と手順に入れます。
真空ポンプ全体の選び方と運転は、真空ポンプ完全ガイドにまとめています。圧力単位の換算は真空の圧力領域と単位、減圧蒸留での真空の役割は減圧蒸留の設計を参照してください。
参考文献
- 真空技術基礎講習会運営委員会編『わかりやすい真空技術 第3版』第5章5.3「排気の所要時間」、第6章「リークテスト」(6.1〜6.6、表6.1〜表6.5、図6.6〜図6.8) Amazonで見る
- 化学工学協会編『化学装置便覧 改訂二版』第17章「真空装置」17・4・1「真空漏洩、漏洩検査法」(表17・17〜表17・28)、17・4・2「ガス放出」
- 安全工学会編『実践・安全工学シリーズ2 プロセス安全の基礎』第3章「プロセス安全設計の基礎」(表3-2、表3-3) Amazonで見る
- Leybold, “Pressure rise and drop tests”
- アルバック「ヘリウム漏れ試験方法」
- アルバック「リークテスト時の注意点」
- JIS Z 2331「ヘリウム漏れ試験方法」
 PLANT NEWS ON NOTE
化学プラントニュース
化学・石油プラントの重要ニュースを、毎週の週報と事故速報でお届けします。現場で押さえたい動きを、わかりやすく整理します。
noteで最新ニュースを読む ↗