 化学プラント大全
※本記事の参考文献には、Amazonアソシエイトのリンク(アフィリエイト広告)を含みます。
真空容器を目標圧力まで何分で排気できるかは、ポンプのカタログ排気速度だけでは決まりません。容器とポンプの間にある配管、バルブ、トラップなどが気体の流れを妨げるため、容器から見た排気速度はポンプ吸気口の値より小さくなります。
さらに、プロセスで発生するガス、装置内面からの放出ガス、漏れ、透過、ポンプ側からの逆流があると、圧力低下は遅くなります。ガス負荷とポンプの到達圧力によっては、目標圧力へ到達できない場合もあります。
この記事では、現場オペレーターと化学メーカーのエンジニア向けに、必要実効排気速度の求め方、理想排気時間の計算、実際の排気曲線の読み方を整理します。
この記事の結論
- 排気時間の計算には、ポンプ吸気口の排気速度ではなく、容器位置の実効排気速度
S_eを使います。 - 実効排気速度は配管・バルブなどのコンダクタンスを含むため、有限の配管ではポンプ吸気口の排気速度
S_pより小さくなります。 - 必要実効排気速度と、実際に得られる実効排気速度は別々に計算し、前者を後者が上回るか確認します。
- 理想排気時間は、
S_e一定・ガス負荷なし・到達圧力を無視できる場合の基準値です。実機の保証時間には使えません。 - 排気曲線の横ばいだけでリークと断定しません。放出ガス、凝縮性蒸気、ポンプの到達圧力、真空計も切り分けます。
1. 排気設計で最初に区別する五つの量
排気速度の計算では、同じ「流量」に見える量を混同しやすいため、最初に記号と測定位置を決めます。
| 記号 | 意味 | 主な単位 | 現場で確認するもの |
V | 排気対象の自由容積 | m³ | 容器、連通配管、付属機器のうち実際に排気する気相容積 |
Q_g | 容器へ入る全ガス負荷(スループット) | Pa·m³/s | プロセスガス、放出ガス、漏れ、透過、逆流 |
S_p(p) | ポンプ吸気口での排気速度 | m³/s、L/s | メーカーの圧力別性能曲線、ガス種、運転条件 |
C(p) | 容器からポンプまでの合成コンダクタンス | m³/s、L/s | 配管径・長さ、弁、曲がり、トラップ、圧力域、ガス種 |
S_e(p) | 容器出口から見た実効排気速度 | m³/s、L/s | S_pとCを組み合わせた容器位置の排気能力 |
圧力はすべて絶対圧力で扱い、この記事では Pa(abs) と表します。1 m³/s=1,000 L/sです。
ガス負荷 Q_g は、容器に蓄積しているガスの総量ではありません。単位時間当たりに真空系へ入る気体を、圧力と体積流量の積で表した量です。
Q=pS
したがって、体積流量だけを示す m³/s と、ガス負荷を示す Pa·m³/s は別の量です。Nm³/h、kg/h、L/minなどで受け取った値は、圧力・温度・ガス組成をそろえてからスループットへ換算します。
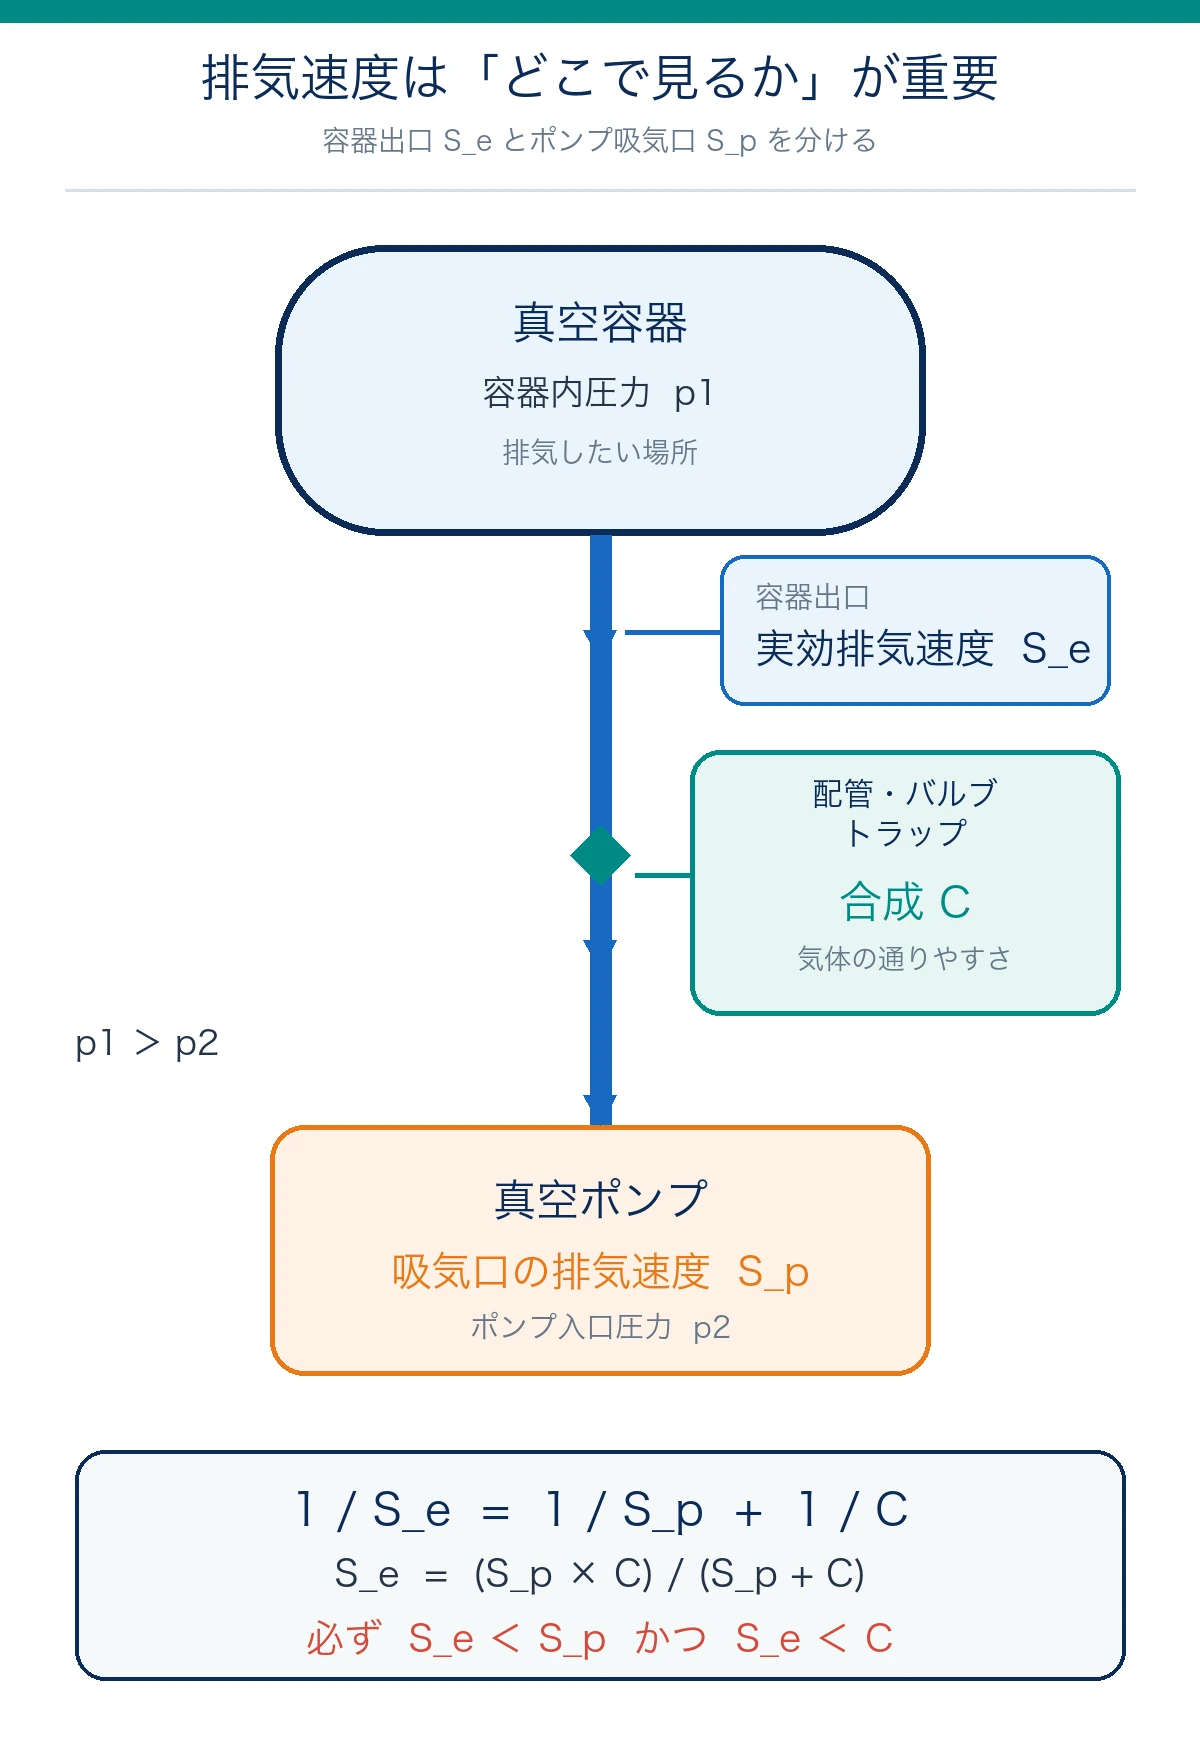
図のとおり、S_eを定義する位置は容器出口、S_pを定義する位置はポンプ吸気口です。二つを同じ値として扱うと、排気時間を短く見積もります。
2. ガス負荷から必要実効排気速度を求める
定常運転で容器圧力を p_set に保つための必要実効排気速度は、ポンプ系の到達圧力を十分低いとみなせる一次検討では、次式で求めます。
S_e,req=Q_g/p_set
例えば、全ガス負荷が 0.120 Pa·m³/s、目標操作圧力が 2 Pa(abs)なら、必要実効排気速度は次のとおりです。
S_e,req=0.120/2=0.060 m³/s=60 L/s
圧力を下げるほど実機の排気速度が増える、という意味ではありません。一定のガス負荷を、より低い圧力で排出するには、必要な実効排気速度が大きくなるという意味です。 実際の S_e(p) は、ポンプ特性とコンダクタンスによって変化します。
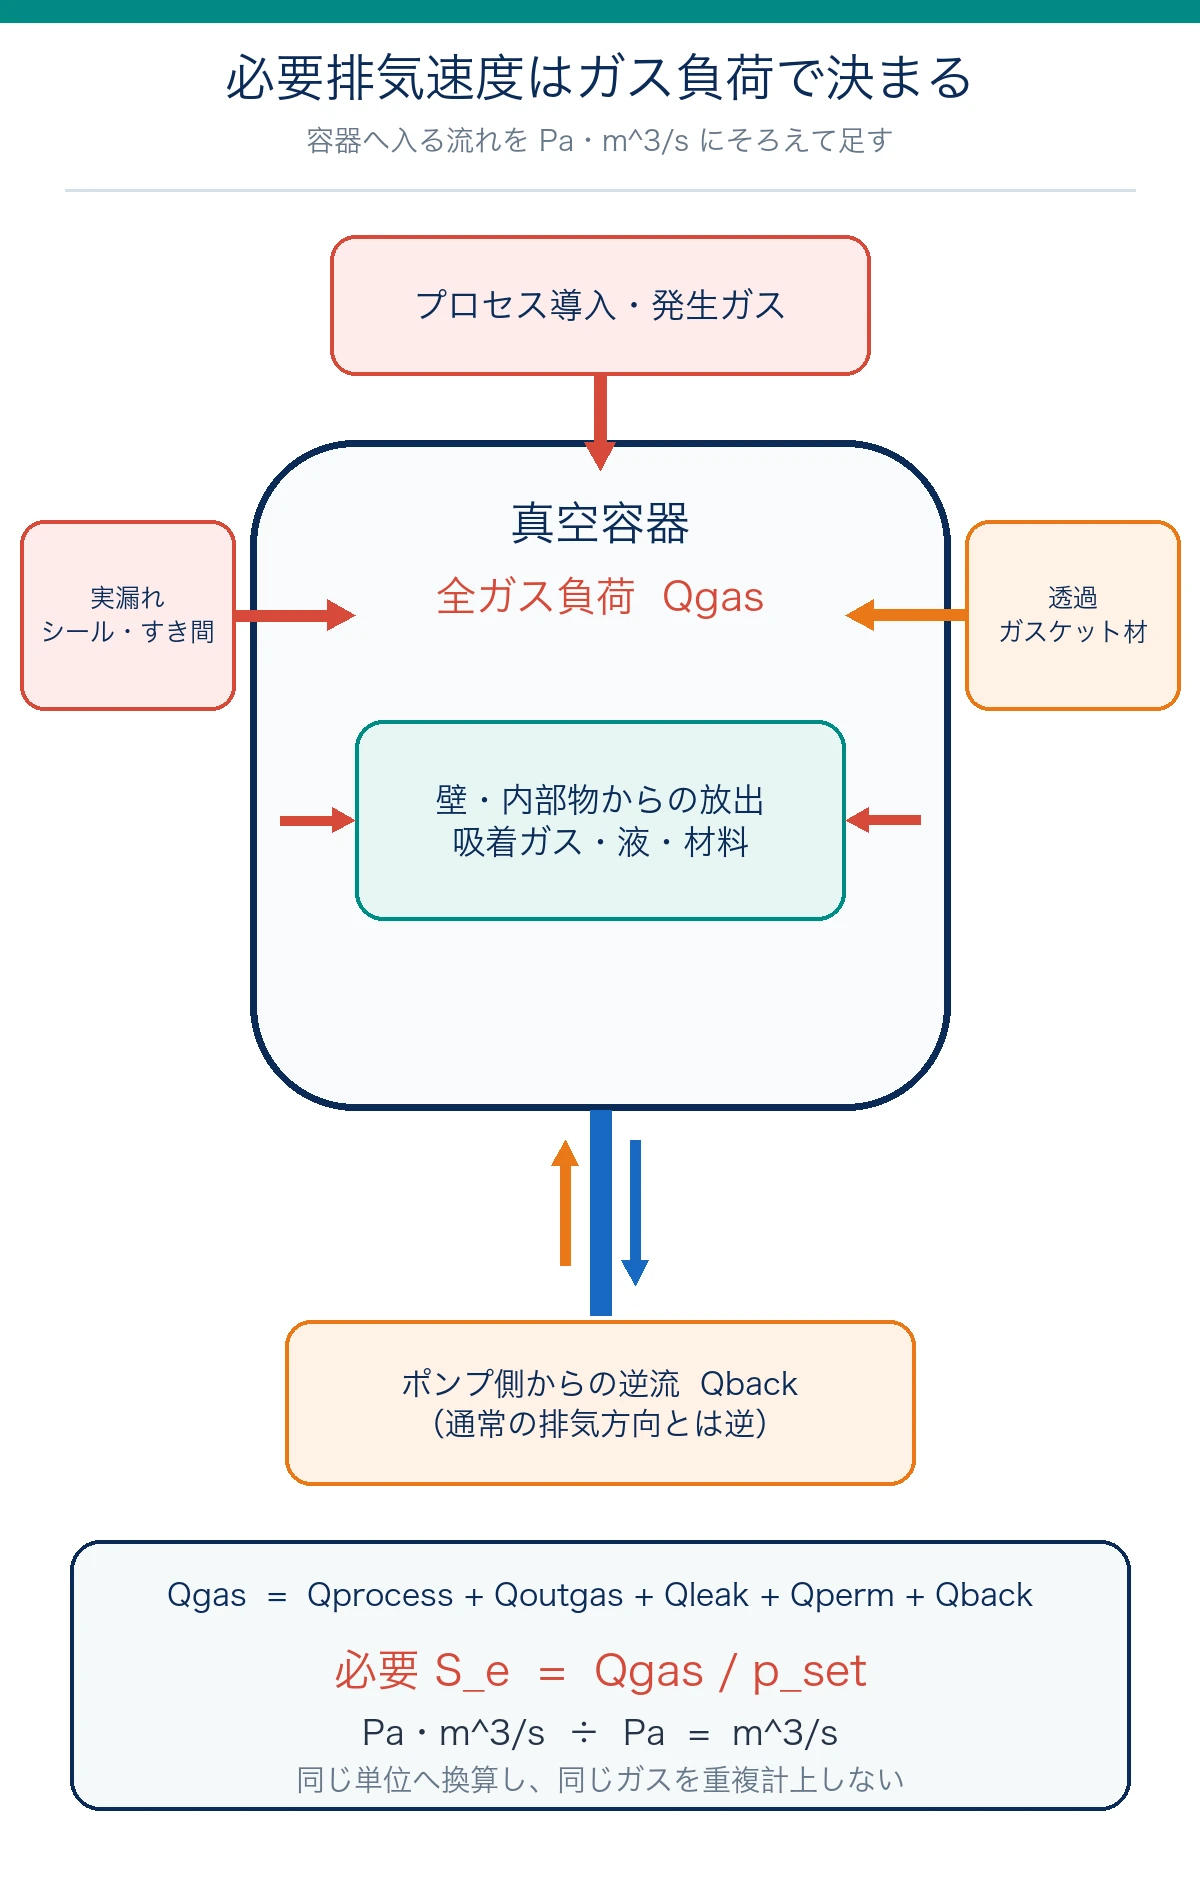
全ガス負荷は、設備に存在する項目だけを足し合わせます。
| ガス負荷 | 例 | 見積り時の注意 |
| プロセス導入・発生ガス | 反応ガス、パージガス、沸騰・蒸発ガス | 通常、起動、最大負荷を分ける |
| 表面・内部物からの放出 | 容器壁の吸着水、断熱材、樹脂、油、付着液 | 温度、保持時間、洗浄・乾燥状態で変わる |
| 実漏れ | フランジ、弁軸、マンホール、計器取出し | 真空側へ空気が流入する。圧力差と状態を確認する |
| 透過 | エラストマー、ホース、薄膜 | 亀裂がなくても材料を通過する |
| ポンプ側からの逆流 | 油蒸気、パージ・シール系、下流からの戻り | 通常排気と逆向きの負荷として区別する |
同じ現象を二つの項目へ入れると過大評価になります。例えば、蒸発器で発生した蒸気をプロセス発生量へ計上したうえで、同じ蒸気を放出ガスへ重ねて計上しないようにします。
ポンプ系の到達圧力 p_u を目標圧力に対して無視できない場合、一定値モデルでの必要速度は概略として次式です。
S_e,req=Q_g/(p_set-p_u)
p_setがp_u以下なら、そのポンプ系では目標条件が成立しません。まず到達可能性を確認してから、排気時間を計算します。
3. 配管がポンプの排気速度を小さくする
容器とポンプを一つのコンダクタンス C で接続した場合、容器位置の実効排気速度は次式で表せます。
1/S_e=1/S_p+1/C
整理すると、
S_e=(S_p×C)/(S_p+C)
となります。S_pとCがともに正の有限値なら、S_eは両方より小さくなります。
CとS_pの関係 | 得られるS_e | 読み方 |
C=S_p | 0.50S_p | ポンプ能力の半分しか容器へ届かない |
C=1.5S_p | 0.60S_p | Cがポンプ速度より大きくても低下は大きい |
C=4S_p | 0.80S_p | ポンプ速度の80%を容器位置で得る例 |
「コンダクタンスがポンプ排気速度より大きいから問題ない」とは判定できません。 許容排気時間と必要 S_e に対して、組合せ後の値を計算します。
コンダクタンスは、配管径を太く、長さを短くし、曲がりや絞りを減らすほど一般に大きくできます。しかし、粘性流・中間流・分子流では計算式が異なり、圧力、ガス種、温度にも依存します。形状別の求め方と直列・並列合成は、VP-09「配管コンダクタンスの求め方」で扱います。
ポンプを大型化しても、配管のCが小さいままではS_eは頭打ちになります。 既設設備では、ポンプ交換だけでなく、吸込配管、全開弁、ストレーナー、トラップ、コンデンサーのボトルネックを確認します。
4. 理想排気時間の計算
容器容積 V、実効排気速度 S_e が一定で、ガス負荷と到達圧力を無視できる場合、圧力変化は次式で表せます。
dp/dt=-(S_e/V)p
排気開始圧力を p_i、目標圧力を p_t とすると、理想排気時間は、
t=(V/S_e)ln(p_i/p_t)
です。V/S_e は時定数 τ です。
圧力を1/10へ下げる1 decade当たりの時間は、
t_decade=2.303V/S_e
となります。理想条件では、100 kPa→10 kPaも、10 kPa→1 kPaも、1 kPa→100 Paも同じ時間です。
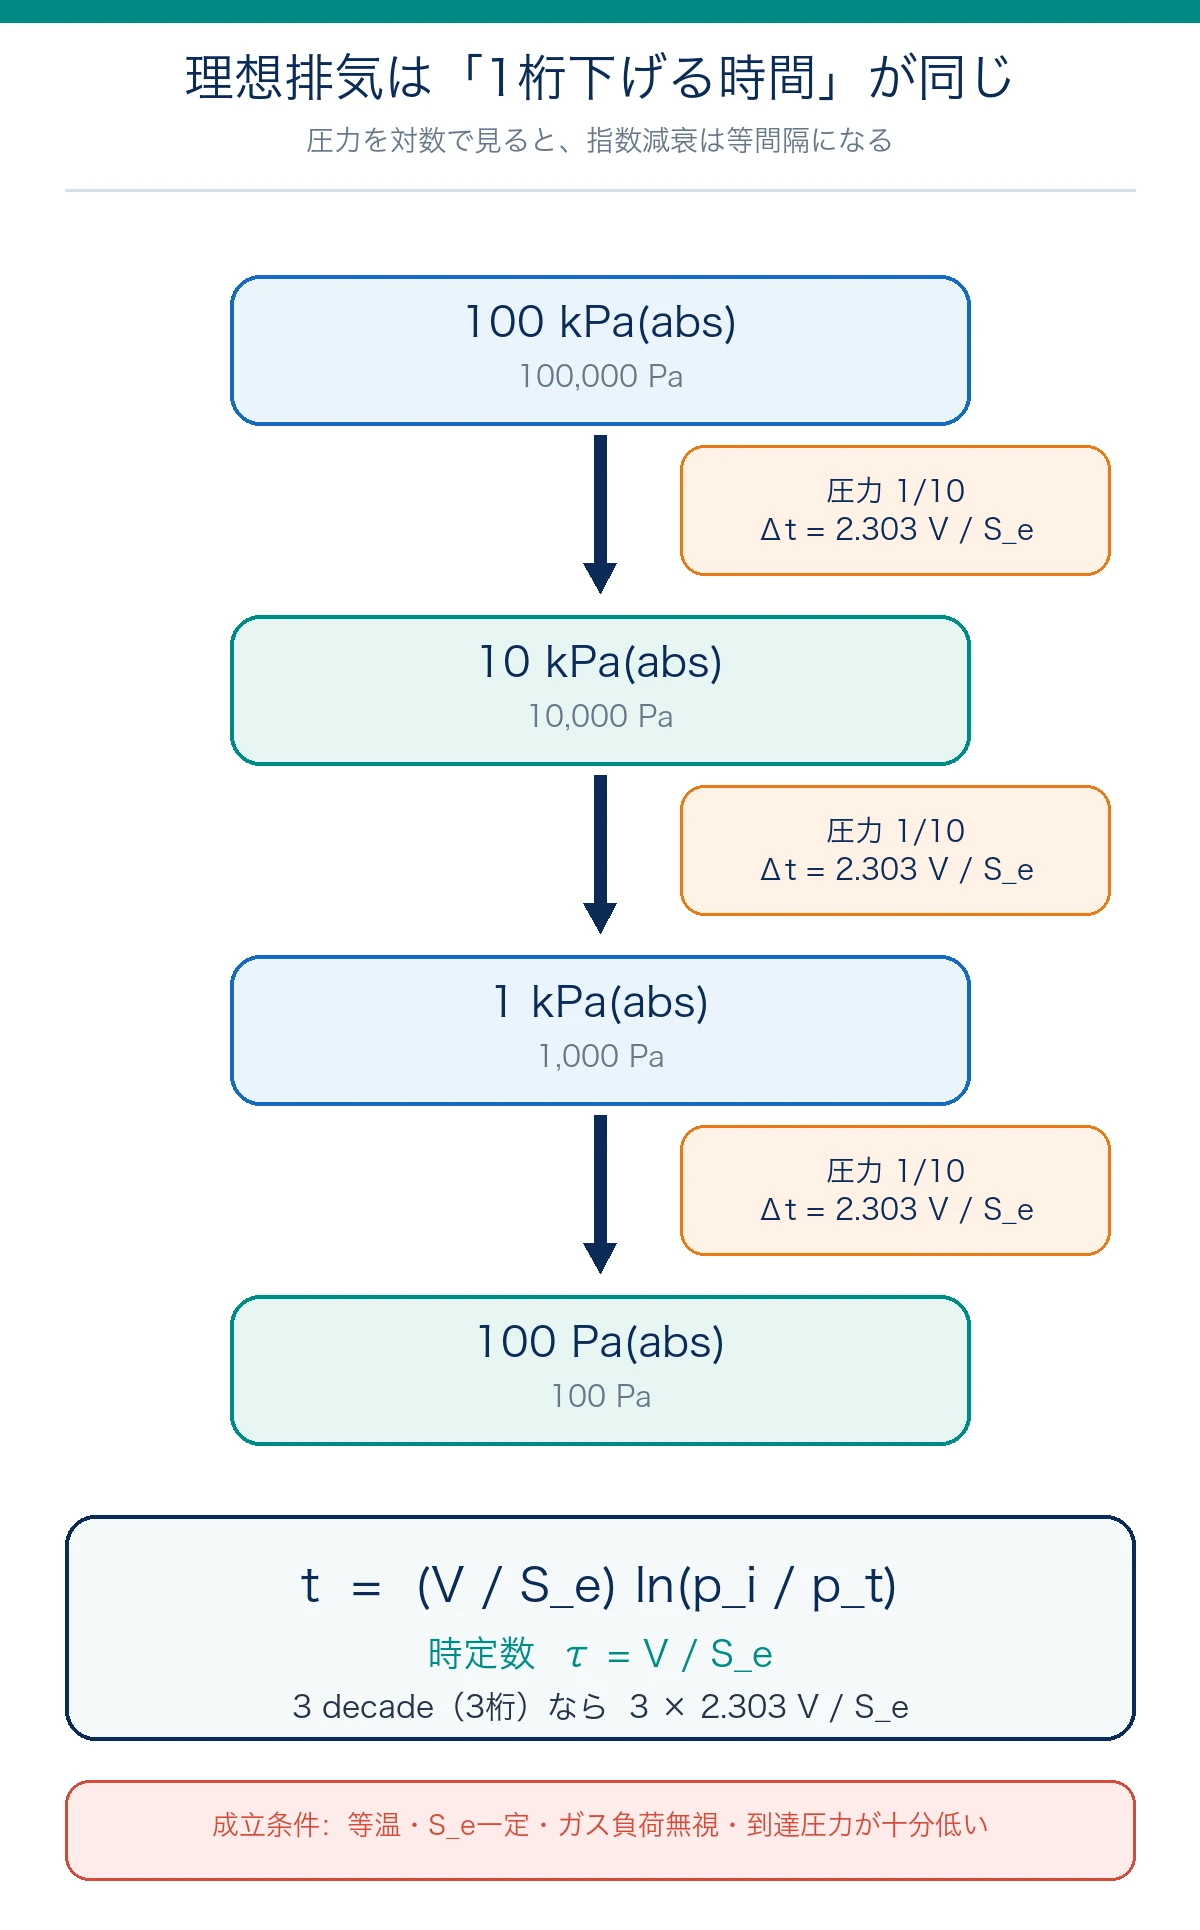
この式を使うときは、次の成立条件を必ず添えます。
- 容器内を等温とみなせる
- 対象圧力範囲で
S_eを一定とみなせる - プロセス発生ガス、放出ガス、漏れなどを無視できる
- 目標圧力に対してポンプ系の到達圧力が十分低い
- 容器内の圧力がほぼ一様である
この計算値は、方式比較や初期検討に使う理想基準値であり、メーカー保証値や運転シーケンスの設定値ではありません。
5. 実際の排気時間が理想値より長くなる理由
実機では、排気が進むにつれてポンプと配管の状態が変わります。
- ポンプ吸気口の排気速度
S_p(p)が圧力によって変わる - 粘性流から中間流、分子流へ移るとコンダクタンス
C(p)が変わる - 容器壁、内蔵物、付着液からの放出ガスが加わる
- フランジ、弁、計器取出しなどから実漏れが入る
- 凝縮性蒸気、粉体、ミストがポンプや前処理機器の性能へ影響する
- 粗引きポンプから主ポンプへの切換えや弁動作に時間を要する
- 真空計の応答、測定範囲、汚れ、ガス種依存が表示へ影響する
一定の S_e、一定のガス負荷 Q_g、ポンプ系到達圧力 p_u という簡略モデルでは、圧力が近づく下限を次のように表せます。
p_inf=p_u+Q_g/S_e
目標圧力 p_t が p_inf より高い場合、排気時間は、
t=(V/S_e)ln{(p_i-p_inf)/(p_t-p_inf)}
です。p_tがp_infへ近づくほど時間は急に長くなります。
p_t≤p_infなら、このモデルでは有限時間で目標へ到達できません。時間を延ばす前に、ガス負荷の低減、配管コンダクタンス、ポンプ容量、到達圧力を見直します。
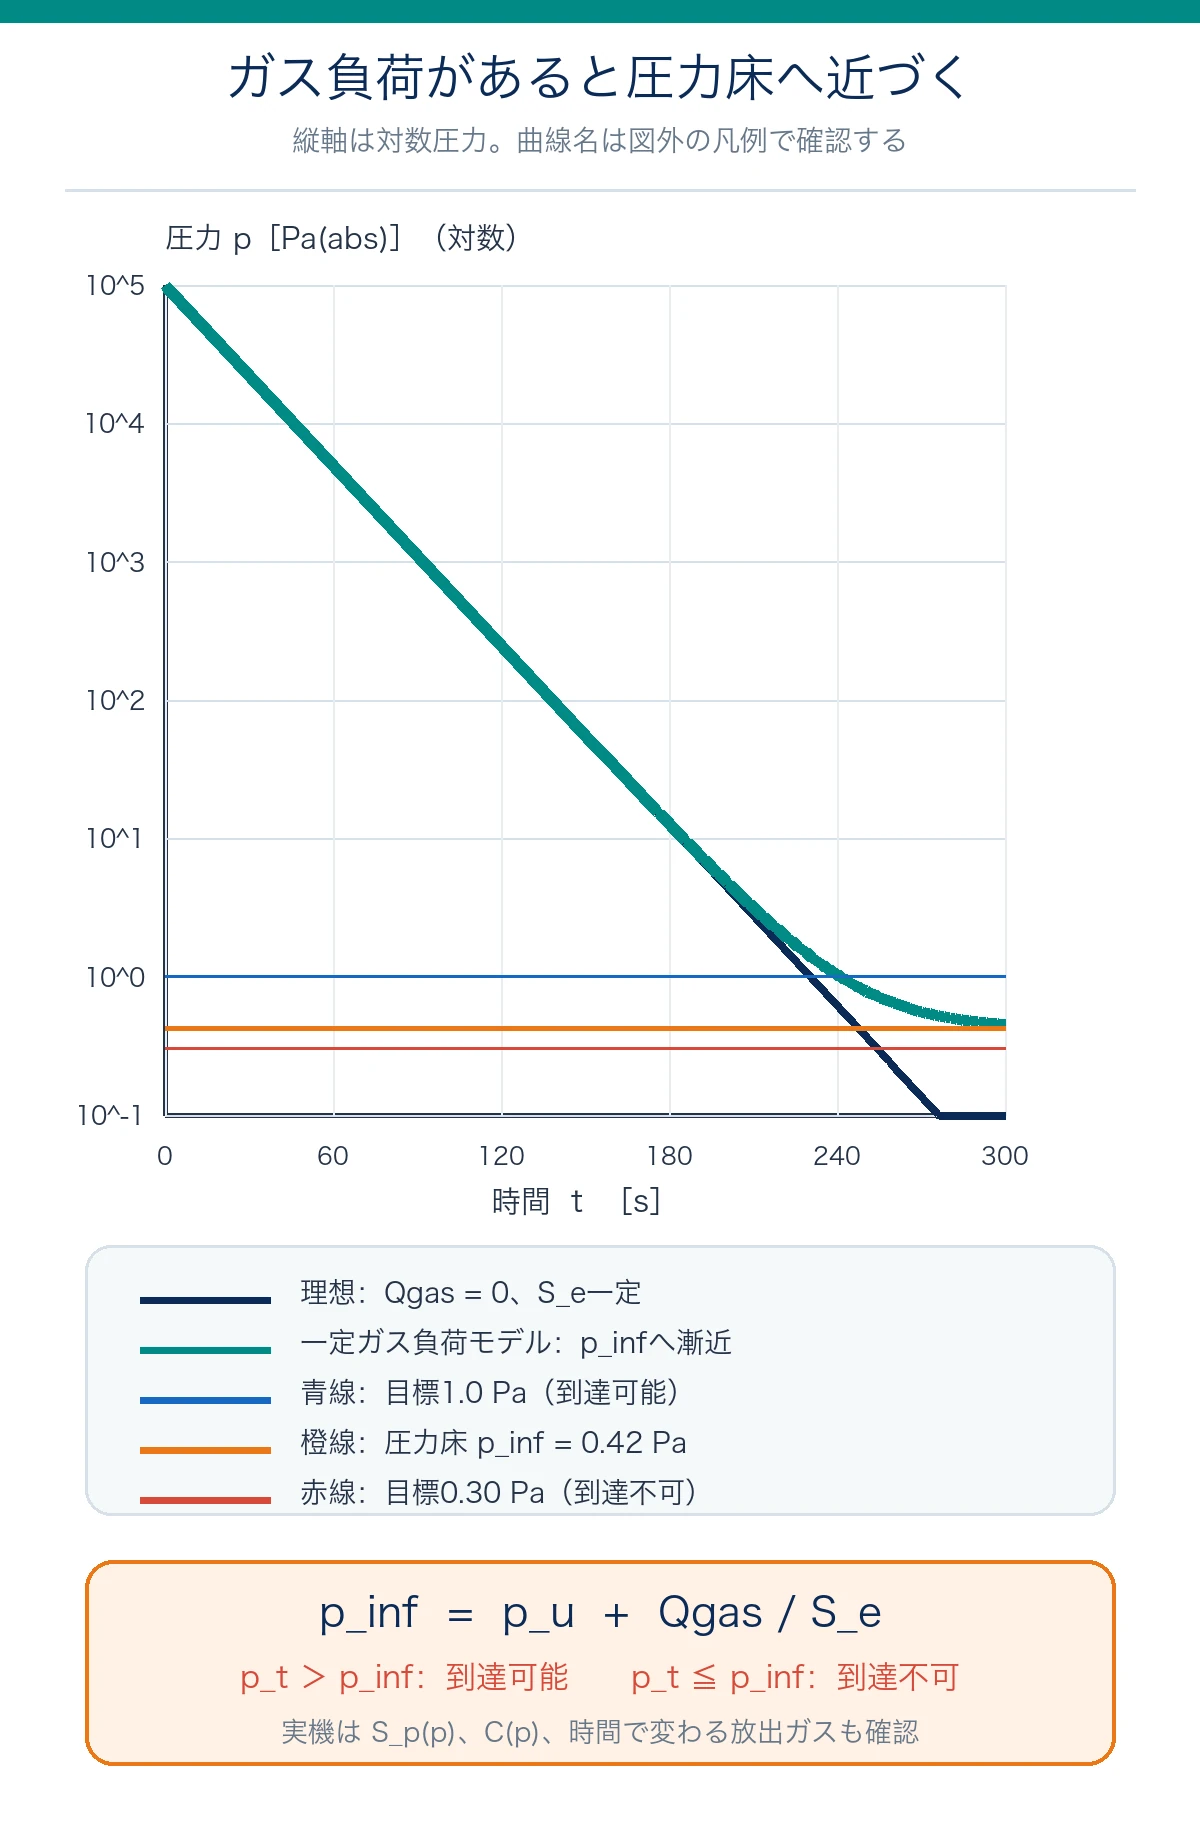
図の例では、S_e=0.075 m³/s、p_u=0.020 Pa(abs)、Q_g=0.030 Pa·m³/sなので、
p_inf=0.020+0.030/0.075=0.420 Pa(abs)
です。1.0 Pa(abs)には到達できますが、0.30 Pa(abs)には、この条件のままでは到達できません。
一次資料には、粗引き時間の初期概算として理想値の2~3倍を見る例もあります。ただし、これは普遍的な安全率ではありません。実機の最終計算では、メーカーの圧力別排気速度曲線と、圧力域ごとのコンダクタンスを使い、区間ごとの時間を積算します。
6. 計算例|120 L/sのポンプでも容器では75 L/s
説明用に、次の真空設備を考えます。
| 条件 | 値 |
容器自由容積 V | 1.5 m³ |
ポンプ吸気口の排気速度 S_p | 0.120 m³/s(120 L/s) |
合成コンダクタンス C | 0.200 m³/s(200 L/s) |
排気開始圧力 p_i | 100 kPa(abs) |
目標圧力 p_t | 100 Pa(abs) |
操作圧力確認用のガス負荷 Q_g | 0.120 Pa·m³/s |
操作圧力 p_set | 2 Pa(abs) |
手順1 容器位置の実効排気速度を求める
S_e=(120×200)/(120+200)=75 L/s
ポンプ吸気口では120 L/sでも、配管を介した容器位置では75 L/sです。ポンプ速度の62.5%しか届きません。
手順2 ガス負荷から必要速度を求める
ポンプ系到達圧力を無視した一次検討では、
S_e,req=0.120/2=0.060 m³/s=60 L/s
です。実際に得られる75 L/sは必要60 L/sを上回り、必要値を基準とした余裕は、
(75/60-1)×100=25%
となります。
この25%は、この例の定常ガス負荷に対する速度余裕です。立上げ時間、圧力依存、腐食・凝縮・汚れ、予備機方針まで含む総合的な設計余裕ではありません。
手順3 理想排気時間を求める
時定数は、
τ=V/S_e=1.5/0.075=20.0 s
です。1 decade当たりの時間は、
2.303τ=46.1 s
となります。100 kPaから100 Paまでは3 decadeなので、
t=3×46.1=138 s=2.30 min
です。
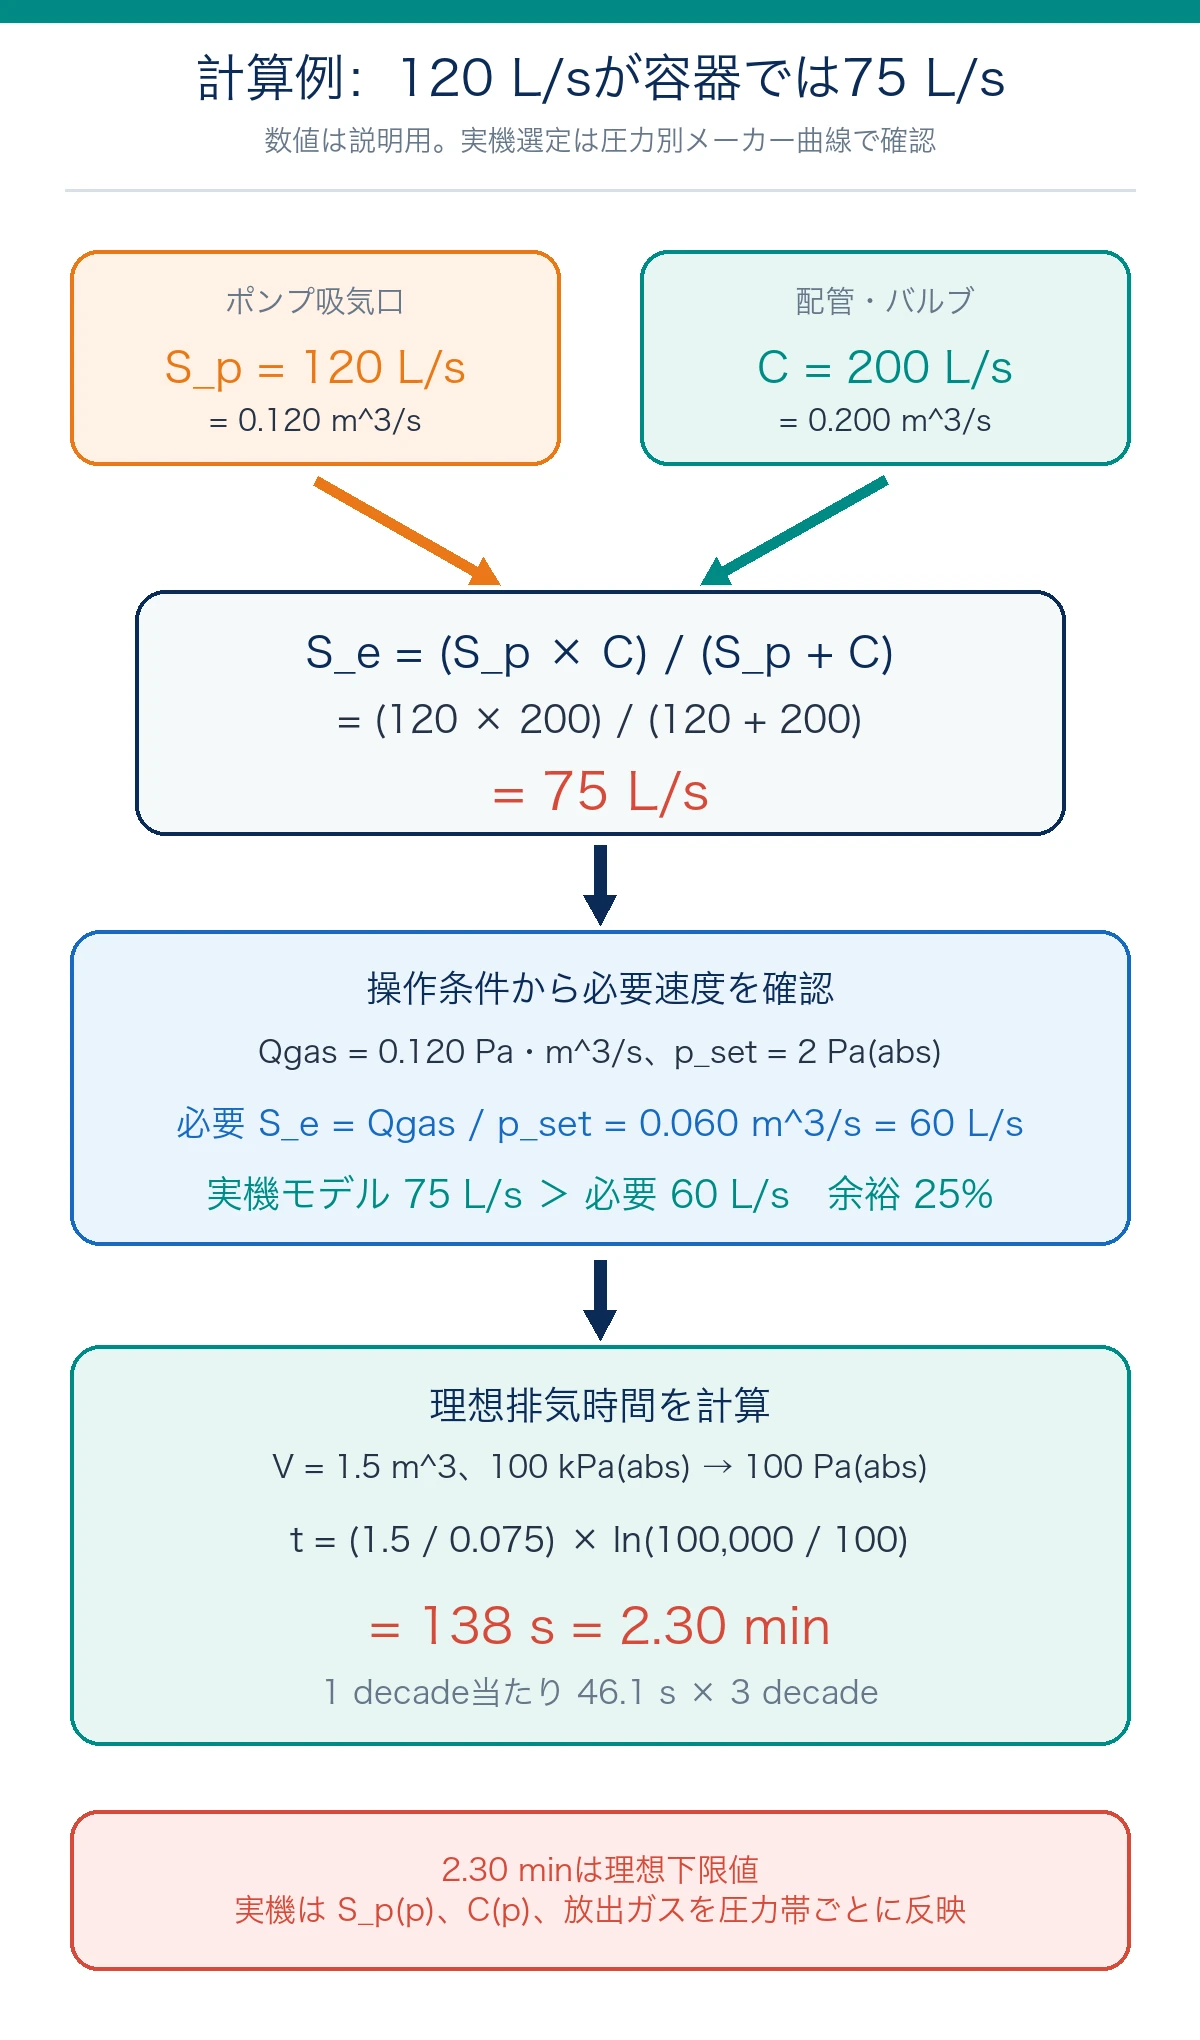
2.30分は理想条件の基準値です。大気圧から100 Paまで、実機のS_pとCを一定とみなせるとは限りません。 実設計では圧力範囲を分割し、各区間の S_e(p) で時間を積算します。
7. 実機計算は圧力範囲を分ける
実機の排気時間は、次の順で計算すると混乱しにくくなります。
- 排気開始圧力、目標圧力、許容時間を決める
- 排気する自由容積
Vを確認する - 起動時・定常時・最大時のガス負荷
Q_gを整理する - 目標圧力で必要な
S_e,reqと圧力床を確認する - メーカー曲線から各圧力域の
S_p(p)を読む - 各圧力域の合成コンダクタンス
C(p)を求める S_e(p)を計算し、圧力区間ごとの排気時間を積算する- ポンプ切換え、弁動作、計測遅れ、温度変化を時系列へ加える
複数のポンプを切り換える場合は、粗引きポンプだけの区間、ブースター投入後の区間、主ポンプ投入後の区間を分けます。切換え圧力は記事の一般値ではなく、メーカー条件と現場SOPで決めます。
計算書には、どの圧力域で、どのポンプ速度・コンダクタンス・ガス負荷を使ったかを残します。平均値一つだけでは、排気が遅い区間を特定できません。
8. 排気曲線から現場で確認すること
横軸を時間、縦軸を絶対圧力の対数とした排気曲線は、原因候補を絞る手掛かりになります。まず、同じ設備、同じ計器、同じ製品・仕込み量、同じ温度、同じ弁操作で得た正常時トレンドと比較します。
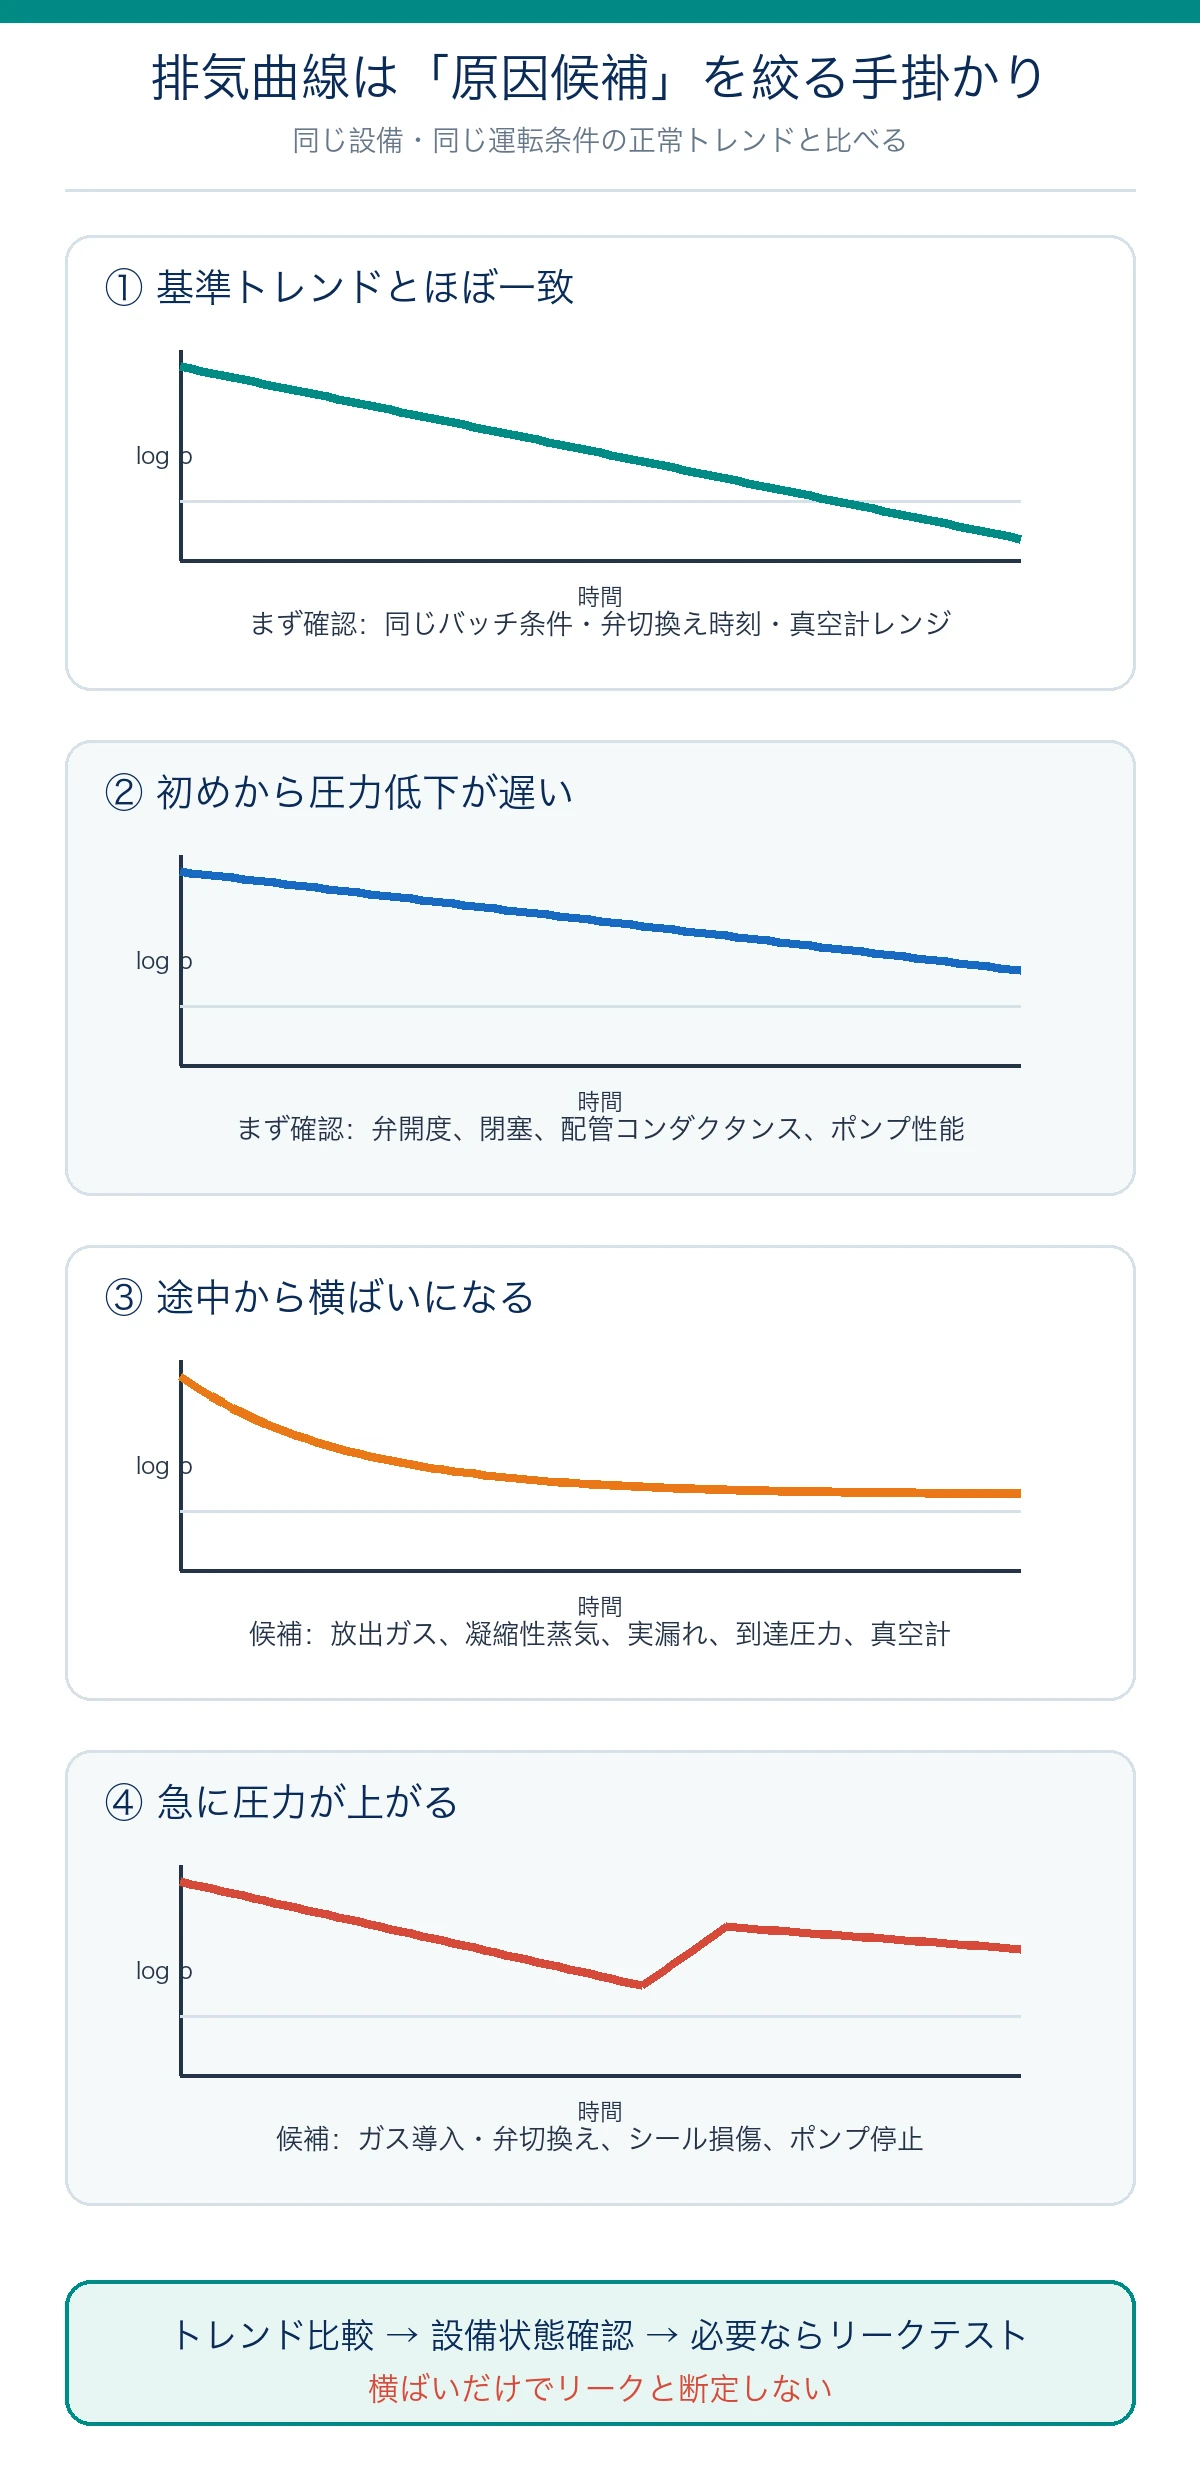
| 曲線の変化 | 最初に確認する項目 | 主な原因候補 |
| 基準トレンドとほぼ一致 | 切換え時刻、真空計レンジ、最終圧力 | 正常範囲。バッチ間の再現性を確認 |
| 初めから圧力低下が遅い | 弁開度、閉塞、ポンプ運転状態、配管差圧 | 吸込弁の開度不足、ストレーナー・トラップ閉塞、C低下、ポンプ能力低下 |
| 途中から横ばいになる | 壁温、製品温度、凝縮器、到達圧力、真空計 | 放出ガス、凝縮性蒸気、実漏れ、ポンプ限界、計器の汚れ・レンジ |
| 急に圧力が上がる | 操作履歴、弁、シール、ポンプ・電源・保護 | ガス導入、弁切換え、シール損傷、ポンプ停止 |
横ばいになった場合は、排気中の曲線だけでリークを確定できません。隔離後の圧力上昇率、ベーキングや保持時間による変化、ヘリウムリークテストなどを組み合わせます。
排気曲線は「原因候補を絞る道具」です。曲線の形だけで保護を解除したり、ポンプを再起動したりしないでください。
可燃性ガスを扱う減圧設備では、バルブやフランジから漏れ込んだ空気が真空ポンプで吐き出され、吐出側配管で混合気が爆発範囲に入る可能性があります。酸素監視、不活性ガス供給、停止インターロック、隔離・復圧の扱いは設備設計と現場SOPを優先し、排気曲線だけで操作を決めないでください。
9. 設計・運転のチェックリスト
設計・選定時
- [ ] 圧力は絶対圧力で統一したか
- [ ] 容器、連通配管、付属機器の自由容積を確認したか
- [ ] 通常・起動・最大時のガス負荷を分けたか
- [ ] Nm³/h、kg/h、Pa·m³/sなどの単位をそろえたか
- [ ] 必要
S_eと、ポンプ・配管から得られるS_eを別々に計算したか - [ ] メーカーの圧力別排気速度曲線と対象ガス条件を確認したか
- [ ] 配管、弁、トラップ、コンデンサーを含む
C(p)を確認したか - [ ] 目標圧力が圧力床より高いことを確認したか
- [ ] ポンプ切換え圧力、許容差圧、インターロックを確認したか
- [ ] 排気時間の保証点と計測位置を仕様書へ明記したか
運転・異常確認時
- [ ] 正常時と同じ仕込み量、温度、ガス負荷で比較したか
- [ ] 圧力だけでなく、弁位置、ポンプ電流・回転数、冷却・シール条件を記録したか
- [ ] ポンプ切換え時刻と真空計レンジ切換えを記録したか
- [ ] 配管閉塞、ドレン滞留、凝縮器差圧を確認したか
- [ ] 横ばいをリークだけでなく、放出ガス・凝縮性蒸気・到達圧力・真空計から切り分けたか
- [ ] 保護作動の原因を確認してから復旧操作を行ったか
排気時間が長いときは、ポンプ容量だけを疑わず、どの圧力区間から基準トレンドとずれたかを確認するのが最短です。
10. 関連記事
- 真空ポンプ完全ガイド—真空方式と記事群の全体像
- 真空ポンプの種類と選び方—ガス・圧力・汚染条件から機種を選ぶ
- ルーツポンプ(メカニカルブースター)—粗引きポンプとの組合せと投入条件
- VP-09「配管コンダクタンスの求め方」—流れ領域、形状別計算、直列・並列合成を解説予定
- VP-11「圧力が下がらない」—リークとガス放出の確定診断を解説予定
11. まとめ
真空設備の排気時間を決めるのは、ポンプ吸気口のカタログ排気速度だけではありません。容器位置の実効排気速度 S_e は、ポンプ速度 S_p と配管・バルブなどのコンダクタンス C を組み合わせて求めます。
必要速度はガス負荷から、得られる速度はポンプと配管から別々に計算し、得られるS_eが必要S_eを上回ることを確認します。 そのうえで、到達圧力とガス負荷が作る圧力床を確認します。
理想排気時間 t=(V/S_e)ln(p_i/p_t) は初期検討に便利ですが、実機では S_p(p)、C(p)、放出ガス、漏れ、凝縮性蒸気、切換え時間、真空計を反映する必要があります。
現場では正常時の排気曲線を基準にし、ずれ始めた圧力区間から、弁・配管・ポンプ・ガス負荷・計器の順に切り分けてください。横ばいだけでリークと断定しないことが重要です。
参考文献
- 真空技術基礎講習会運営委員会編『わかりやすい真空技術 第3版』第1章1.7「真空中の気体の流れ」、第5章5.2「実効排気速度」・5.3「排気所要時間」、第6章6.1・6.3 Amazonで見る
- 化学工学協会編『化学装置便覧 改訂二版』第17章「真空装置」17・4・4「真空装置の排気時間」(Amazonリンク先は1970年版) Amazonで見る
- 化学工学協会編『化学工学便覧 改訂五版』第5章「流動」5・6・3「真空装置」
- 『実践・安全工学シリーズ2 プロセス安全の基礎』第3章「プロセス安全設計の基礎」
- アルバック編『真空ハンドブック 3訂版』オーム社(関連する現行書) 最新版をAmazonで見る
 PLANT NEWS ON NOTE
化学プラントニュース
化学・石油プラントの重要ニュースを、毎週の週報と事故速報でお届けします。現場で押さえたい動きを、わかりやすく整理します。
noteで最新ニュースを読む ↗