 化学プラント大全
※本記事の参考文献には、Amazonアソシエイトのリンク(アフィリエイト広告)を含みます。
巡回で多段の往復動圧縮機の記録を取っていたら、2段目の吸込圧力(中間圧力)がいつもより少し高い。吐出温度も数℃高い気がする。電流は変わっていないし、音もいつもどおりに聞こえる。このまま様子を見てよいのか、どこが悪いのかが分からない。
往復動圧縮機の不調の多くは、吸込弁と吐出弁から始まります。弁は1日に数十万回も開閉し、少しずつ傷んでいきます。その傷みは電流や音よりも先に、各段の圧力と温度のわずかな変化として現れます。数字の動き方を知っていれば、どの段のどちらの弁かまで、止める前に見当をつけられます。
この記事では、化学プラントの現場オペレーター向けに、中間圧力と吐出温度から漏れている弁を絞り込む考え方、異音と振動の聞き分け、最も危ない異常、弁の取替え基準と組立後の検査、止めるか続けるかの判断までを整理します。
この記事の結論
- 往復動圧縮機の異常は、まず弁を疑います。弁の不調は、中間圧力の変化、次にガス温度の上昇として現れることが多く、電流の変化は遅れて出ます。
- 中間圧力が上がれば高圧側(後段)の弁・リングの漏れ、下がれば低圧側(前段)の弁・リングの漏れを疑います。
- 吸込弁が漏れるとその弁室が熱くなり、吐出弁が漏れると高温ガスが戻って再圧縮され、その段の吐出温度が上がります。後段の不良で前段の圧縮比が上がると、前段の温度も上がります。
- 急激な温度上昇、負荷とともに大きくなるノッキング音、潤滑油圧の低下はすぐに停止します。徐々の変化は、原因をつきつめてから計画的に止めます。
- 弁板と弁ばねは消耗品として全数交換が原則です。組み立てた弁は漏れ試験で確かめ、圧縮機に付いている数と同数の予備弁を持ちます。
目次
- 1. 往復動の異常は、まず弁を疑う
- 2. 弁と部品の地図 ― 吸込弁・吐出弁はどこにあり、どう動くか
- 3. 読む前にそろえる ― 各段の圧力・温度の平常値
- 4. 中間圧力が上がる・下がる ― 高圧側か低圧側か
- 5. 温度で「どの弁か」まで絞る
- 6. 容量が出ない・吐出圧力が立たない ― 弁の割れとアンローダの故障
- 7. 音で聞き分ける ― フレーム内・シリンダ内・弁室
- 8. 振動と脈動 ― 機械の不釣合か、ガスの脈動か
- 9. 最も危ない異常 ― ピストンナットのゆるみと液の吸込み
- 10. 弁の保全 ― 分解清掃・取替え基準・組立後の漏れ試験
- 11. 異常を見つけたら ― 止めるか続けるか、開放点検の周期
- まとめ
- 参考文献
1. 往復動の異常は、まず弁を疑う
往復動圧縮機は、ピストンの往復でシリンダの容積を変え、吸込弁と吐出弁の開閉でガスを出し入れします。この弁は、外から動かす弁ではありません。シリンダの中と外の圧力差だけで開き、ばねの力で閉じる自動弁です。
弁板は1日に約50万回もシートとガード(弁受)にぶつかります。そのためシート、弁板、ばねは、摩耗や疲労で少しずつ機能を落とし、ある時点で漏れや割れとして表に出てきます。往復動圧縮機が1年を超える連続運転を保証しにくく、予備機を並べて設置する理由の大半は、この弁の寿命にあるといわれます。
ガスの内部漏れには、弁の不調とピストンリングの不良がありますが、ほとんどは弁の不調です。一方、電動機の電流や消費電力は異常への反応が鈍く、電流に変化が出たときには、かなり異常が進んでいると考えます。
| 見る量 | 反応の早さ | 分かること |
| 中間圧力(各段の吸込・吐出圧力) | 早い | 漏れがどちらの段にあるか |
| 各段の吐出温度・弁室の温度 | 早い | どの弁が漏れているか |
| 異音・振動 | 中くらい | 機械部分のゆるみ、弁の割れ、液の混入 |
| 電流・消費電力 | 遅い | 異常の大きさ(出たときには進行している) |
2. 弁と部品の地図 ― 吸込弁・吐出弁はどこにあり、どう動くか
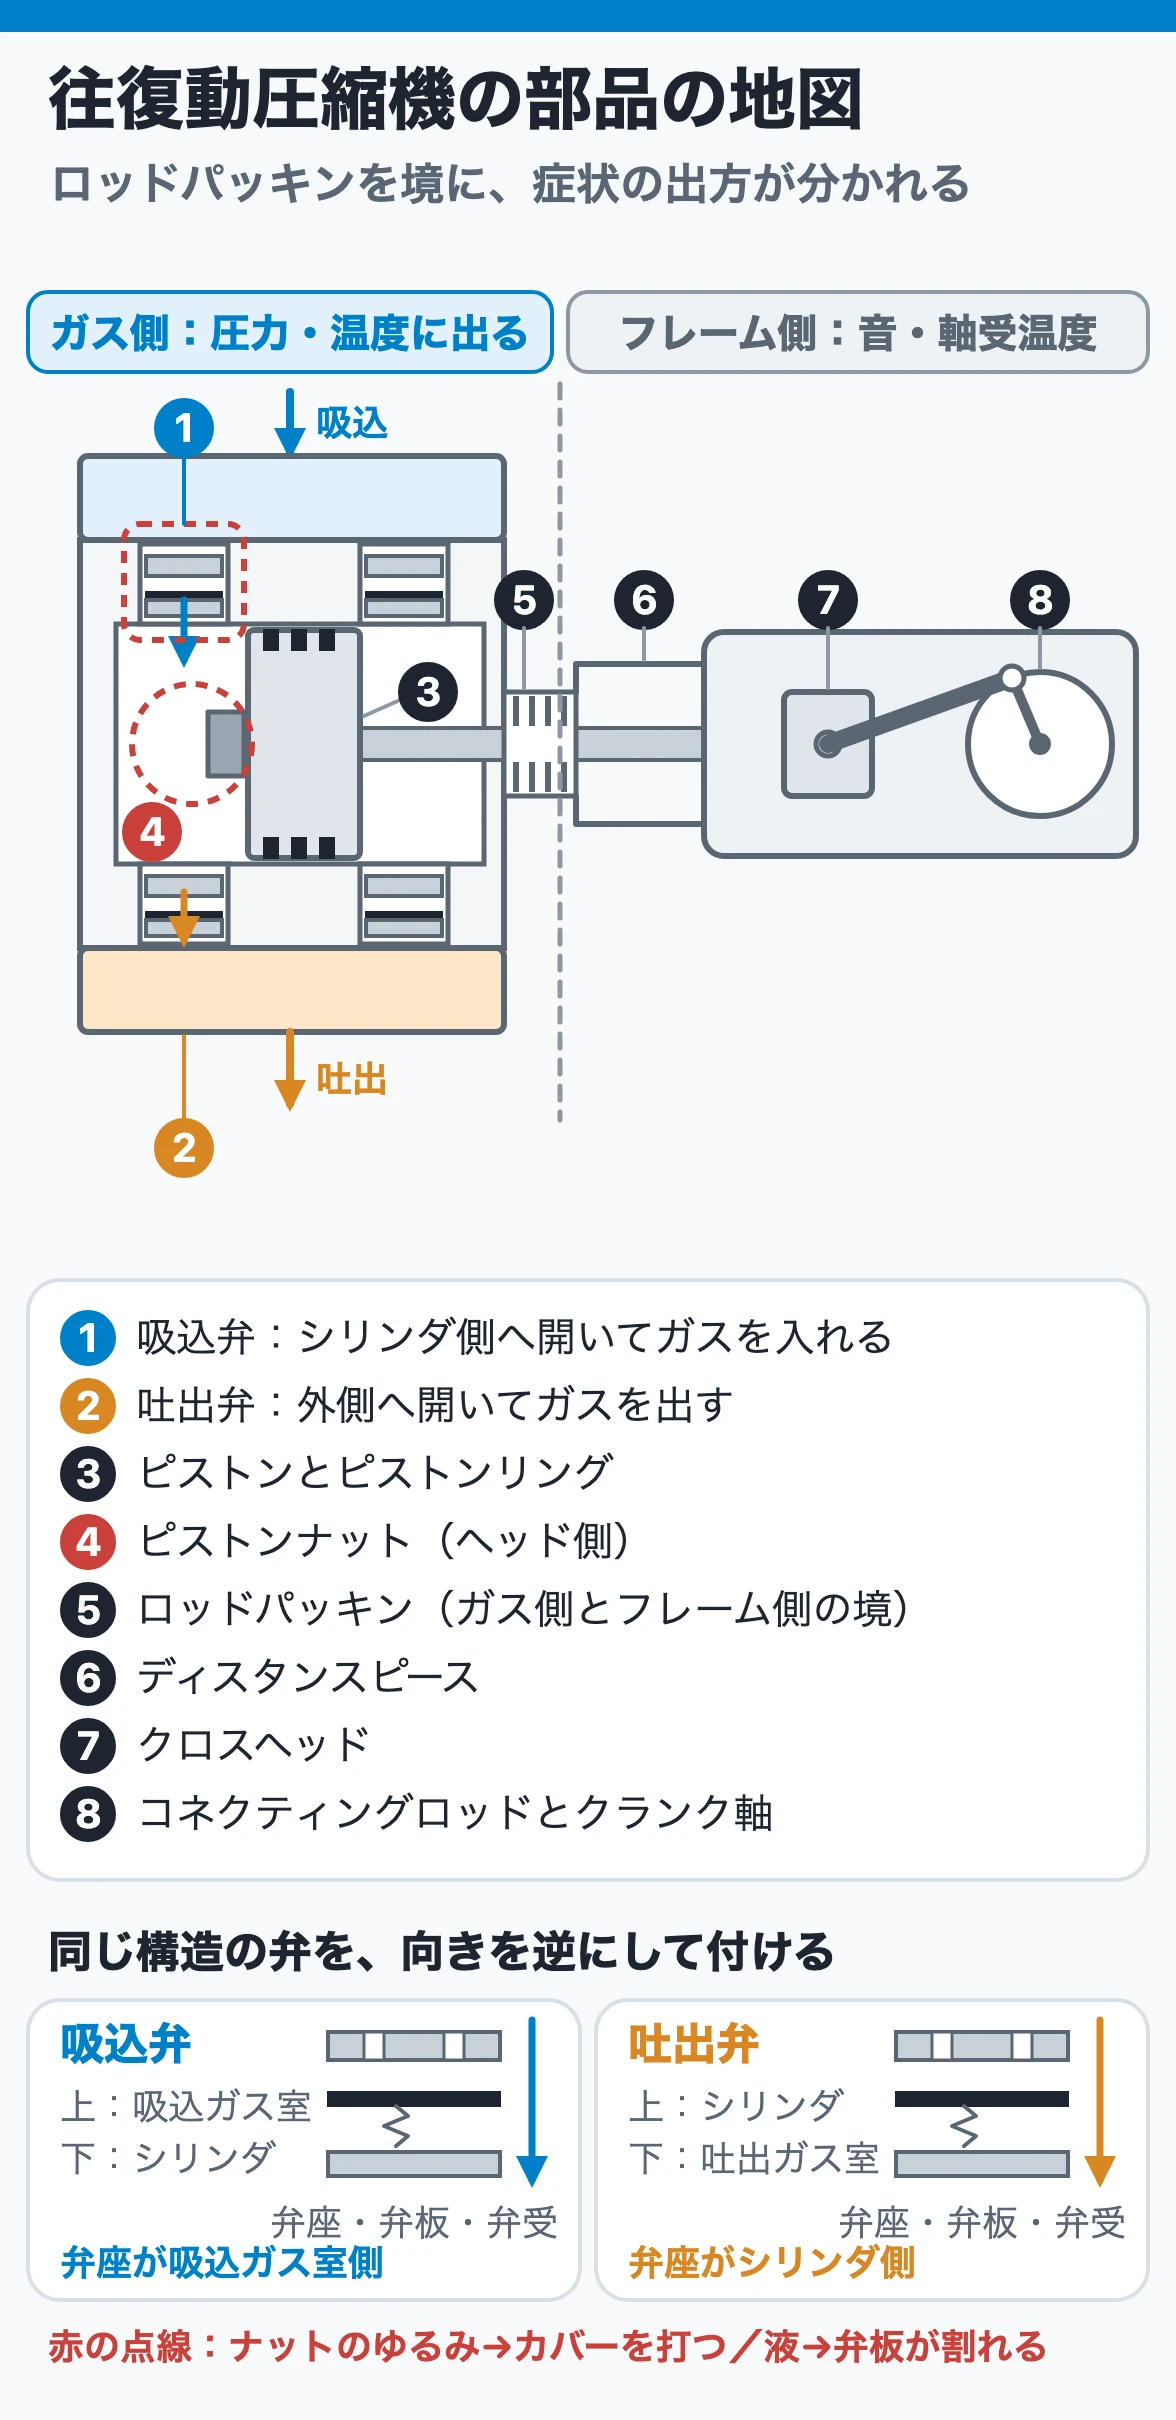
化学プラントで多い横形・複動のシリンダでは、ピストンの両側(ヘッド側とクランク側)にそれぞれ吸込弁と吐出弁があります。多くの機種で吸込弁は上、吐出弁は下に付き、吸込ガス室と吐出ガス室の間にシリンダがはさまれています。
弁の形式には、ディスクプレート式、リングプレート式、チャンネル式などがあります。よく使われる板弁は、弁座(シート)、弁板、弁ばね、弁受(ガード)を中心ボルトで組み立てた構造です。吸込用と吐出用に同じ構造の弁を、向きを逆にして取り付けることが多いので、組立てのときは向きに注意します。
- 吸込弁:シリンダの中の圧力が吸込圧力より下がると、弁板がシリンダ側へ開いてガスが入る
- 吐出弁:シリンダの中の圧力が吐出圧力を超えると、弁板がシリンダの外側へ開いてガスが出る
シリンダの外には、ピストンロッドが貫通する部分を封じるロッドパッキン、ガスがフレームへ入らないように仕切るディスタンスピース、往復運動を受け持つクロスヘッド、コネクティングロッド、クランク軸が続きます。ロッドパッキンから内側がガス側(温度・圧力に症状が出る)、外側がフレーム側(ノッキング音や軸受温度に症状が出る)と分けて覚えると、症状から場所を探しやすくなります。
3. 読む前にそろえる ― 各段の圧力・温度の平常値
弁の不調を圧力と温度で見つけるには、比べる相手が必要です。日常点検の判定基準は、多くの項目で「平常と変わらないこと」です。
| 点検項目 | 見るところ | 判定の考え方 |
| 各段の圧力 | 各段の吸込・吐出圧力 | 平常と変わらないこと。温度と組で見る |
| 各段の温度 | 各段の吸込・吐出温度 | 平常と変わらないこと。気温差とクーラの状態も考える |
| 吸込弁・吐出弁 | 各弁の作動(弁カバーの温度・音) | 作動が正常であること |
| 往復動部 | ノック音 | 平常との差が分かるように、平常の音を覚えておく |
| 冷却水 | 水量・温度・排水の気泡 | 平常と変わらないこと。気泡が混じっていないこと |
| ドレン | 排出量・色 | 排出量が適正で、黒くなっていないこと |
| 各部の振動 | 機体・軸受の振動 | 許容値以下で、前回から大きく増えていないこと |
平常値は、同じ負荷(アンロードしている段の組合せ)、近い気温と冷却水温度で比べます。 負荷や季節が違うと、弁が正常でも中間圧力や温度は動くからです。据付け後の試運転や弁の整備直後に取った値が、その後の比較の基準になります。
運転記録は、書き写すだけでなく傾向を見ます。圧力、温度、振動の記録から傾向を管理して、定期検査の時期や部品の準備、交換時期を決めるのが保全の基本です。
4. 中間圧力が上がる・下がる ― 高圧側か低圧側か
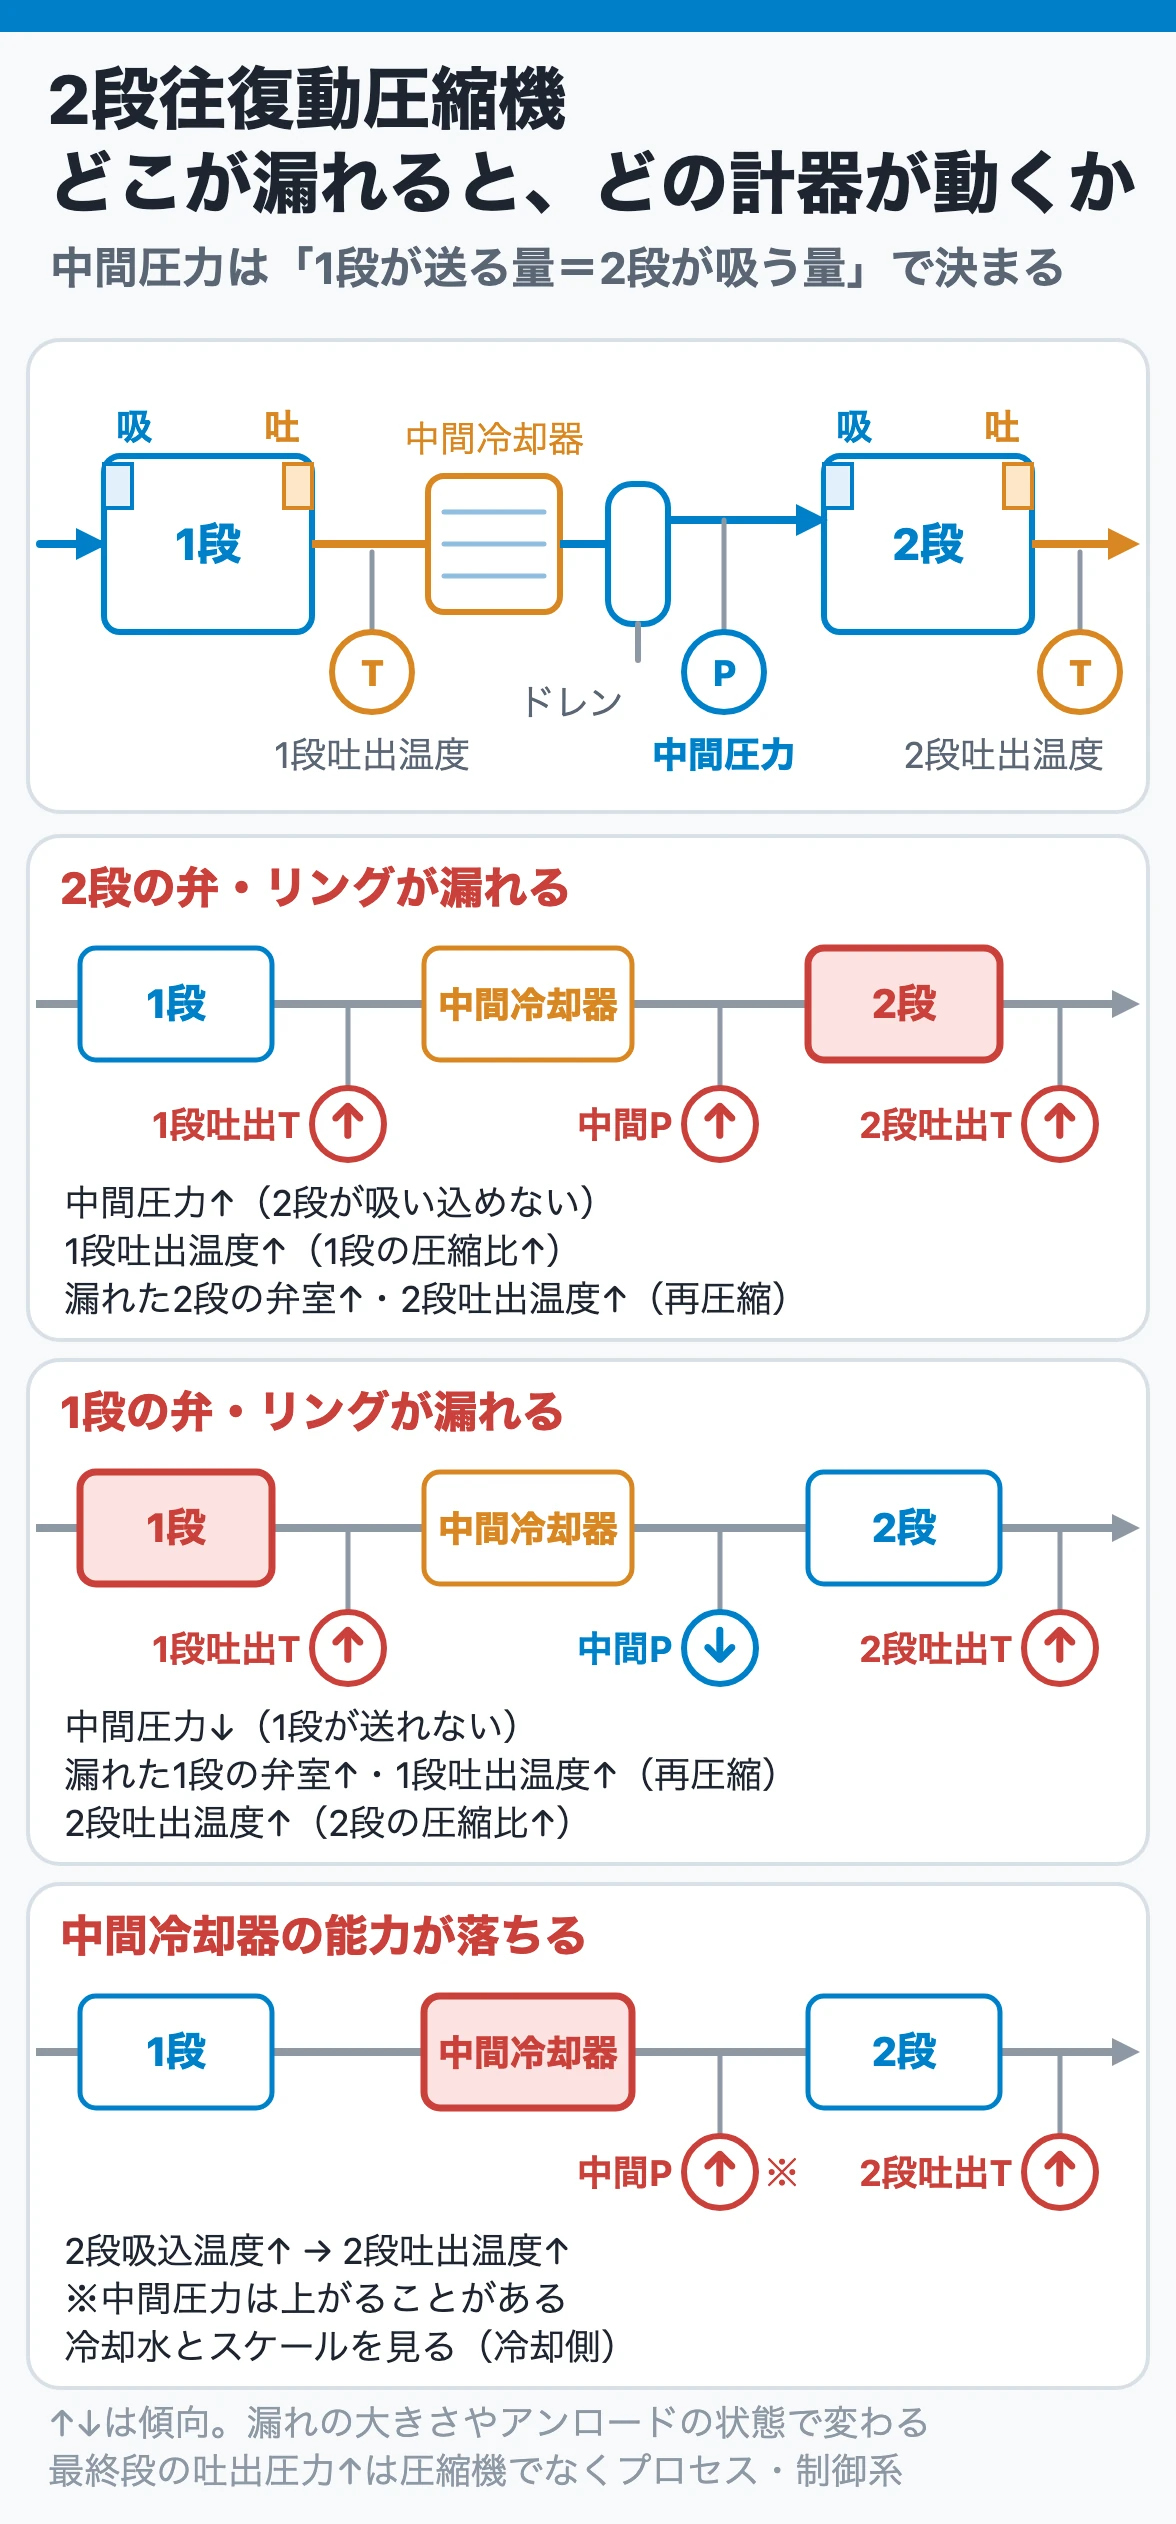
2段圧縮機の中間圧力は、1段が送り出す量と、2段が吸い込む量の釣り合いで決まります。
- 中間圧力が上がる:1段が圧縮したガスを、2段が吸い込めていない。2段側の吸込弁・吐出弁の漏れ、ピストンリングの摩耗、2段吸込弁のばねが強すぎる・吸込通路の詰まりによる抵抗の増加
- 中間圧力が下がる:2段の吸込量に対して、1段の吐出量が足りない。1段側の吸込弁・吐出弁の漏れ、リングの摩耗、1段吸込弁のばねが強すぎる・吸込通路の抵抗の増加
つまり中間圧力が上がれば高圧側、下がれば低圧側の弁の漏れを疑います。2段の吐出弁が漏れると、吐出側の高圧ガスがシリンダへ戻り、そのぶん2段が新しく吸い込める量が減ります。そのため、吸込弁だけでなく吐出弁の漏れでも中間圧力は上がります。
3段以上でも考え方は同じです。高圧段で不良が起きると、そのぶんの仕事を低圧段が受け持つことになり、低圧段の吐出圧力が上がります。
ただし、中間圧力は弁以外でも動きます。吐出圧力の変化、アンロード、吸込温度の変化、冷却水系の変化でも変わるので、次の章の温度と組み合わせて判断します。前段の冷却器で冷やしすぎた場合も、その段の圧力が下がる原因になります。
もう一つの注意は最終段です。最終段の吐出圧力が上がるのは、圧縮機自身ではなく、プロセス側か制御系の問題です。吐出側の弁が閉まっている、下流が詰まっているなどを疑い、圧力が上がり続けるなら安全弁が吹く前に負荷を下げるか止めます。往復動圧縮機は吐出側を絞っても流量が減らず、圧力と動力が上がり続けるからです。
試験ではこう問われる
高圧ガス製造保安責任者(甲種化学)の保安管理技術では、「多段の容積形圧縮機で、ある段のガス圧力が上がる原因として、後段の吸込弁・吐出弁の漏れ、ピストンリングの摩耗、冷却器の能力低下がある」という趣旨の記述が正しい記述として出題されています(令和5年度 国家試験)。圧力が上がる段の原因は「後段」、下がる段の原因は「その段」と対にして覚えると、取り違えません。保安管理技術全体の出題傾向は、高圧ガス甲種化学「保安管理技術」攻略にまとめています。
5. 温度で「どの弁か」まで絞る
中間圧力で段の見当がついたら、温度で弁を絞ります。温度が上がる経路は2つあります。
経路1:その段の弁から高温ガスが戻り、再圧縮される
弁の異常は、いずれもガスの漏れです。圧縮された高温のガスがシリンダへ逆流し、もう一度圧縮されるので、その段の吐出温度が正規の温度より高くなります。
- 吸込弁が漏れる:圧縮行程で、高温のガスがシリンダから吸込側へ逆流する。吸込弁室と吸込温度が上がり、次の吸込行程でその熱いガスを吸い直すので吐出温度も上がる
- 吐出弁が漏れる:吸込行程で、吐出側の高温ガスがシリンダへ戻る。シリンダが吸い込むガスの平均温度が上がり、その段の吐出温度が上がる
吸込弁室の温度上昇の原因には、弁板のすり合わせ不良のほか、ばねが弱すぎて弁の動きがピストンに追従せず、ばたついて逆流する場合もあります。起動直後に吸込温度が上がるときは、弁の挿入不良やアンローダのフィンガの作動不良が多い原因です。弁の整備後の起動では、各弁カバーの温度をすぐに確かめます。
経路2:後段の不良で、前段の圧縮比が上がる
2段側の弁が漏れて中間圧力が上がると、1段は高い圧力まで圧縮しなければならなくなります。1段の圧縮比が上がるので、1段の吐出温度も上がります。 2段の吸込弁のばねが強すぎる場合に1段吐出弁室の温度が上がるのは、この経路です。
逆に1段側の漏れで中間圧力が下がると、2段の圧縮比が上がり、2段の吐出温度が上がる傾向になります。中間冷却器がなく1段の吐出ガスをそのまま2段へ送る機種では、1段の吐出温度がもともと低いため、1段の不良が2段の吐出温度の上昇として先に見つかることもあります。圧縮比と吐出温度の関係は、圧縮機の理論動力|等温圧縮と断熱圧縮で解説しています。
| 症状の組合せ | まず疑うもの |
| 中間圧力↑、2段の吸込弁室が熱い | 2段吸込弁の漏れ |
| 中間圧力↑、1段の吐出温度↑ | 2段側の弁・リングの漏れ、2段吸込弁のばねが強すぎる |
| 中間圧力↓、1段の弁室の一つが熱い | その1段弁の漏れ |
| 中間圧力↓、2段の吐出温度↑ | 1段側の漏れで2段の圧縮比が増えた |
| 中間圧力はほぼ同じ、次段の吸込温度↑ | 中間冷却器の能力低下(冷却側) |
弁ごとの温度は、弁カバーを接触式温度計で測って横並びで比べます。 吐出側は高温で、手で触れるとやけどのおそれがあります。弁カバーに、異常温度で色が変わるサーモペイントを塗っておくと、巡回で見つけやすくなります。
温度の異常にはいろいろな原因が考えられます。一方的に「この弁だ」と決めつけず、圧力、温度、音をそろえて原因をつきつめてから、整備のための停止を計画します。
冷却側の原因と「冷やしすぎ」
温度が徐々に上がるときは、吸込温度や冷却水の入口温度の上昇(特に夏)、クーラのスケールによる冷却効率の低下、冷却水量の減少を疑います。急に上がるときは、冷却水の停止か弁の異常で、大事故につながるおそれがあるので、すぐに停止して処置します。
冷却水の排水に気泡が混じっていたら、クーラの内部でガスが冷却水側へ漏れています。運転中はガス側の圧力が高いのでガスが水側へ漏れますが、停止するとガス側へ水が入ります。
冷やしすぎも問題です。水分や凝縮しやすい成分を含むガスでは、シリンダの中で凝縮した液が潤滑油を洗い流し、弁やリングを傷めます。シリンダの冷却水は、吸込ガス温度より5〜6℃高く保つのが一つの目安です。冷却水とクーラの管理の詳細は、潤滑と冷却の記事で扱います。
6. 容量が出ない・吐出圧力が立たない ― 弁の割れとアンローダの故障
容量不足の主な原因は、弁やピストンリングの割れ・折れ、アンローダのフィンガが戻りきらずアンロードのまま運転している状態、ロッドパッキンからの漏れの増加です。見分けの手掛かりは温度です。
- 弁やリングの割れ・折れ:逆流と再圧縮が起きるので、異常な温度上昇を伴う
- アンローダの戻り不良:吸込弁を開いたままにしているだけなので、温度上昇を伴わないことがある
不良の度合いが大きいと、その段はほとんど仕事をしなくなり、吐出圧力さえ立たなくなります。
吸込弁を押し開ける形のアンローダ(吸込弁開放形)では、次のような故障があります。
| 故障 | 起きること | 処置 |
| 弁板を押さえる金物(リフタ)の破損 | 弁板を押す力が均一でなくなり、弁板が傾いてばたつき、割れる | 弁の異音があれば早めに取替え・補修。弁板も必ず点検して取り替える |
| 押さえピストンからの空気漏れ | 押す力が弱まり、作動が不確実になる | シリンダを補修し、合わせたピストンに取り替える |
| 作動空気配管の抵抗差 | 段ごとの作動がずれる | 一時的なら復帰を待ち、繰り返すなら配管を点検 |
| 高圧側だけ作動しない | 低圧側だけ容量が減り、中間圧力が下がって高圧側の負荷が急増する | 作動しない弁の空気配管を弁の近くで外し、空気が来ているか確認 |
| 低圧側だけ作動しない | 中間圧力が上がり、中間冷却器の安全弁が吹く | 運転を続けず点検・補修 |
アンロードのたびに中間冷却器の安全弁が吹くなら、低圧側のアンローダが作動していない可能性があります。安全弁が吹くことはガスの損失になるだけでなく、安全弁自体も傷めます。アンローダの仕組みと、多段でどの段から負荷を減らすかは、容量制御の記事で扱います。
7. 音で聞き分ける ― フレーム内・シリンダ内・弁室
往復動圧縮機は、正常でもかなり大きな音を出しながら運転しています。その中で異常音に気づけたときは、異常がかなり進んでいると考えます。平常の音を覚えておくことが前提です。
| 音の出どころ | 主な原因 |
| フレーム内 | クランク軸・コネクティングロッド・クロスヘッドの締付け部のゆるみ、軸受すき間の増大 |
| シリンダ内 | ピストンとシリンダの接触、弁板の破片や異物の混入、リング摩耗による吹抜け、ピストンやロッドの締付け部のゆるみ |
| 弁室内 | 弁板やばねの破損、異物の混入、弁板の気密不良による吹抜け、弁押さえボルトのゆるみによる弁の踊り |
| 配管・補機 | 内部部品のゆるみ、異物、気柱の振動 |
特に重大なのは次の音です。
- 負荷とともに大きくなるノッキング音:ピストンロッドとクロスヘッドの取付けのがた、ピストンの締付けナットのがた、コネクティングロッドのメタルの異常。すぐに運転を止めて点検します
- コッコッという音:弁押さえボルトのゆるみ、またはピストン側のナットがゆるんでシリンダカバーに当たっている。弁押さえボルトのゆるみはボルトに手を当てると分かることがある
- 起動直後だけの水撃音:停止中にシリンダ内にたまったドレンによるもの。運転で系外へ出れば消える
弁の異音:スラミングとフラタリング
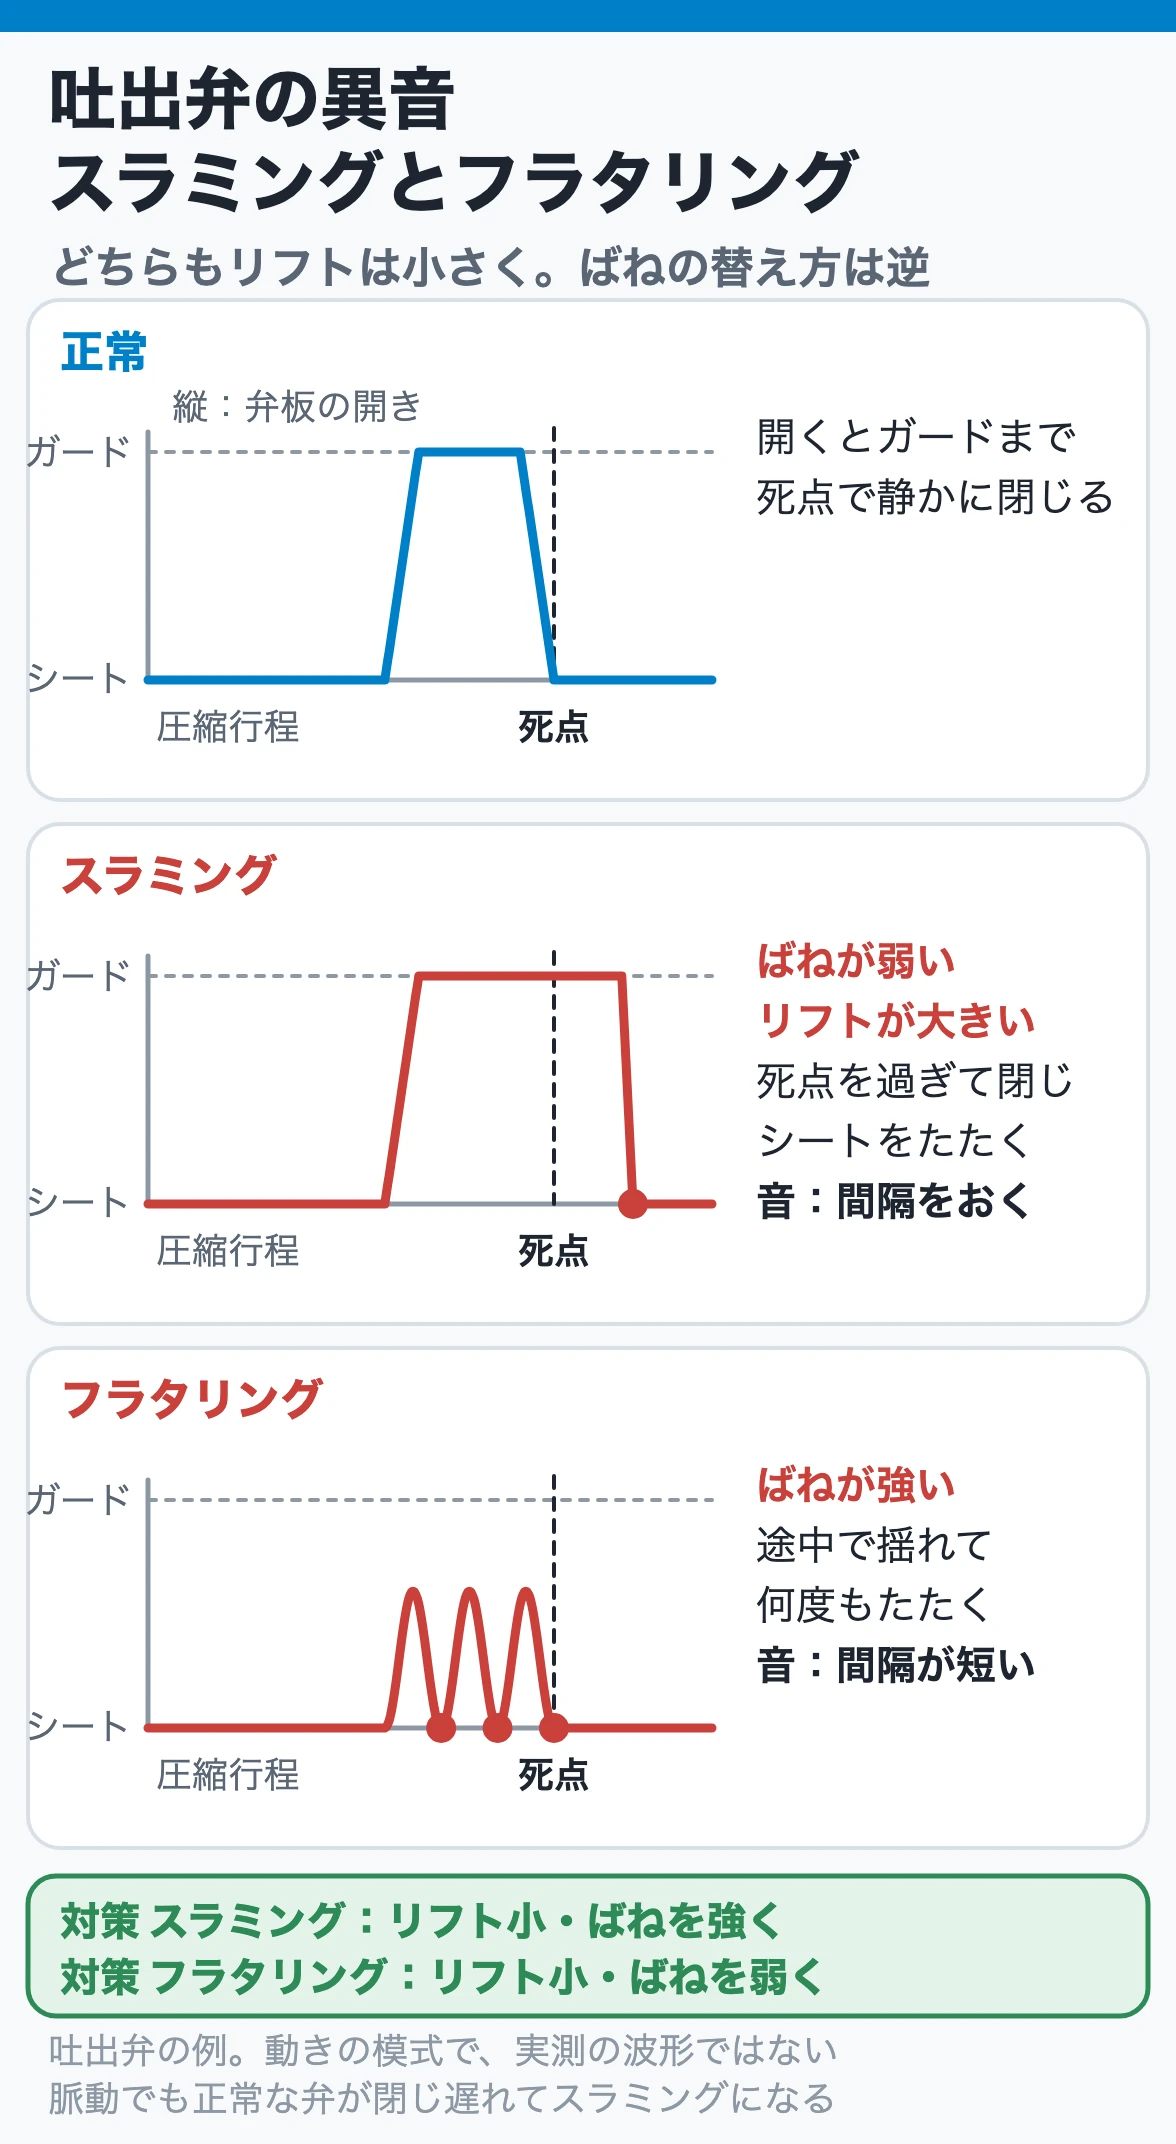
弁から出る音には、原因が逆向きの2種類があります。
- スラミング:ばねが弱すぎる、または弁のリフトが大きすぎると、ピストンが死点に達した後も弁板が慣性で開いたままになり、遅れてシートにたたきつけられる。少し間隔をおいた弁の異音で分かる。対策は、リフトを小さくするか、強いばねにする
- フラタリング:ばねが強すぎると、開きかけた弁板がいっぱいまで開かずに途中で揺れ、1行程の間に何度もシートやガードをたたく。間隔の短い異音で分かる。対策は、リフトを小さくするか、弱いばねにする
どちらもリフトは小さくしますが、ばねは逆方向に替えます。 音の聞こえ方を取り違えると、対策が逆になります。分解したときの跡も手掛かりになり、ガードに弁板の当たり跡がない、ばねの跡が一定でなく回ったような跡がある場合はフラタリングの証拠です。
スラミングは、クリアランスポケットでアンロードしているときや、圧縮比の高いシリンダで起きやすくなります。弁が開き始めるのが行程の終わり近くになり、慣性が残りやすいからです。慣性を吸収するダンパー付きの弁は、1.5 MPa程度(15 kg/cm²)以上の圧縮機に使うことがすすめられてきました(1970年代の資料による目安)。
8. 振動と脈動 ― 機械の不釣合か、ガスの脈動か
振動も音と原因は同じですが、振動のほうが発生場所を突き止めやすい特徴があります。原因は、往復運動の不釣合による慣性力と、圧縮ガスの脈動の2つです。
- 不釣合:正常だったものが急に変わったなら、バランスウェイトの脱落や本体のひずみを疑う
- 脈動:吐出圧力の周期的な変動や、弁の開閉タイミングのずれが配管の固有振動数と一致すると共振し、大きな振動になる
振動は簡易振動計でも測れるので、正常な状態からデータを集めておけば異常を判断できます。本体の振動を全振幅100 μm以下で管理している例があります。許容値以下でも、前回の測定値から大きく増えていれば原因を調べます。 振動の測り方と判定の一般論は、ポンプの振動|測定位置・停止基準も参考になります。
脈動の振動では、吸込スナッバのパージ弁のような小口径の配管に亀裂が入るトラブルがしばしば起きます。巡回では本体だけでなく、小配管の根元のにじみや、支持の外れも見ます。
脈動は弁にも影響します。吐出系の脈動の圧力波がピストンのタイミングと一致すると、正常な弁でも閉じ遅れてスラミングを起こすことがあります。この場合は弁を替えても直らず、脈動そのものを抑える必要があります。
9. 最も危ない異常 ― ピストンナットのゆるみと液の吸込み
往復動圧縮機の事故の中で最も激しいのは、ピストンナットがゆるみ、ピストンがシリンダカバーに衝突してシリンダを壊す事故です。運転中にナットがゆるんでカバーに衝突した例は数多く報告されています。前の章の「コッコッ」という音や、負荷とともに大きくなるノッキング音は、この前触れの可能性があります。ナットの締付けとロックは、整備のたびに必ず確認します。
分解のときにも危険があります。ピストン内部の空洞には、ロッドの貫通部や合わせ面を通ってガスが入り、加圧された状態になっていることがあります。ナットをゆるめた瞬間に内圧が噴き出したり、部品が飛ばされたりすることがあるので、ピストンをロッドから外すときは内圧が残っている前提で作業します。
もう一つは液です。吸込配管からの液の持込み、潤滑油の入れすぎ、湿ったガスでの残留ガスの凝縮などで、液が弁座と弁板の間でたたかれ、弁板が割れます。 取り外した弁のポートに液がたまっている、シートやガードに液にたたかれた跡がある、といった痕跡で分かります。対策は次のとおりです。
- 吸込配管と中間冷却器の下流にドレンセパレータを置き、ドレンを確実に抜く
- 潤滑油を規定量に保つ
- 吸込配管にスチームトレースをする、冷却水温度を吸込ガス温度より高く保つ
ガスが漏れて火災になった例もあります。1974年には、エチレンを約225 MPa(2,300 kg/cm²)まで圧縮する超高圧の圧縮機で、ドライブロッドが切断してシリンダのパッキン面からエチレンが漏れ、シリンダ部で火災が起きました。原因は保守不良とされています。すぐに緊急停止して漏えいを止め、30分後に消火しています。
10. 弁の保全 ― 分解清掃・取替え基準・組立後の漏れ試験
弁は往復動圧縮機の性能を左右する部品です。弁の保全は、「記録を積み重ね、実績から交換基準を決める」ことが最も重要です。 下に示す値は空気圧縮機の整備で使われている一例なので、機種ごとの取扱説明書と自社の実績で決め直します。
分解清掃
- 弁に固着したカーボンは、洗浄剤の中でブラシを使ってていねいに洗う。落ちにくいものはヘラなどで、シート面に傷をつけないように落とす
- 洗浄剤(軽油など)は十分に拭き取って乾かす。 残っていると運転時に爆発の危険がある
- シリンダの弁室の壁に異物がたまっていないか、弁と弁室の取付け面に傷がないかも見る
取替え基準の例
| 部品 | 扱い | 取替えの目安 |
| 弁ばね | 消耗品。原則として全数交換 | 折れている、1〜2 mm以上へたっている、両端の座や線が摩耗している、ガスで腐食している、カーボンが固着している |
| 弁板 | 消耗品。原則として全数交換 | 段付き摩耗が0.2 mmを超える、反りが0.04 mmを超える、当たりが80%未満、傷や割れがある |
| 弁座 | 消耗品ではない | わずかな摩耗はすり合わせ(精度は弁板と同じ)。大きい摩耗は機械加工で取るが、取れる量に限界があるので事前に調べる |
| 弁受(ガード) | 正常なら摩耗しない | カーボンの堆積でガイド部やばね穴が摩耗することがあるので、分解時に寸法を確認する |
当たりが50%程度しかない弁板は、すり合わせで80%以上にしてから使います。シートとガードはラップ仕上げで傷を取って再使用できますが、シートや弁板の鋭い角(シャープエッジ)は必ず取ります。
見落としやすいのは、弁板のガイド溝の側壁の摩耗です。この摩耗が進むと弁板が傾いて着座し、ほかの部品の傷みを次々に招きます。また、疲労したばねや折れかかったばねを使い続けると、作動不良だけでなく、折れたばねがシートと弁板にはさまれて、取り除けない傷をつけます。
組立て後の漏れ試験
組み立てた弁は、弁座を上にして水か軽油を張り、漏れで組立ての精度を確かめます。 3〜5分保持して漏れなければ良好です。滴下する程度なら大きな支障はありませんが、良好とはいえません。みるみる流れ出るようなら使えません。試験の後は、張った液を必ず十分に拭き取ります。
取り付けるときは、吸込弁と吐出弁の向き、弁押さえボルトの締付けを確かめます。 弁ボルトは分解組立てでゆるめたり締めたりする回数が多いので、ねじの摩耗も確認します。ゆるむと弁が落ちる原因になります。
予備弁の持ち方
弁はトラブルの頻度も整備の頻度も高いので、圧縮機に使われている個数と同数の予備弁を持ち、アセンブリごと取り替えてから、外した弁をオフラインで整備するのが基本です。予備品の考え方は、ポンプの日常点検と分解点検|周期の決め方・予備品の持ち方とも共通します。
11. 異常を見つけたら ― 止めるか続けるか、開放点検の周期
判断の目安は、変化の速さです。
| 状況 | 判断 |
| 温度の急な上昇、冷却水の停止 | すぐに停止 |
| 負荷とともに大きくなるノッキング音、異常な振動 | すぐに停止して点検 |
| 潤滑油圧力の低下 | 大事故につながるおそれがある。通常は警報・停止の装置が働く |
| 低圧側アンローダの不作動で中間冷却器の安全弁が吹く | 運転を続けず点検・補修 |
| 中間圧力や吐出温度の徐々の変化 | 圧力・温度・音をそろえて原因を詰め、予備機への切替えと計画停止を準備する |
予備機があるなら、弁の不調が疑われた段階で切替えの準備を始めます。 弁の漏れを放置すると、再圧縮で温度が上がり、リングやロッドパッキンの耐熱の限界を超え、潤滑油の性能も落ちて摩耗が一気に進みます。
開放検査の周期は、運転時間に応じて決めるのが一般的です。空気圧縮機の例では、次のような目安が示されています。
| 運転時間の目安 | 主な内容 |
| 1,500〜2,000時間ごと | 吸込弁・吐出弁の分解点検と取替え、シリンダ内面の当たり調査、フレーム潤滑油の点検・取替え |
| 3,500〜4,500時間ごと | メタリックパッキンと油切りリングの分解・清掃、ピストンロッドの摩耗と摺動部の傷の点検 |
| 8,000〜9,000時間ごと | フレーム、コネクティングロッド、クロスヘッド、クランク軸、シリンダ、ピストンなどの摩耗点検と必要な交換 |
| 5〜6年ごと | クランク軸の再加工、シリンダライナーの内径の加工、心出しや平行度の修正 |
1,500時間は、連続運転ならおよそ2か月です。プロセスガスの圧縮機は、ガスの性状や圧力で弁の寿命が大きく違うので、この表をそのまま使わず、自社の運転記録と分解時の測定記録から周期を決めます。 オーバーホール後の試運転は、特に注意して監視します。
まとめ
- 往復動圧縮機の不調は、まず弁を疑います。 弁の不調は中間圧力、次にガス温度に現れ、電流の変化は遅れて出ます。
- 中間圧力が上がれば高圧側、下がれば低圧側の弁・リングの漏れを疑います。 最終段の吐出圧力の上昇は、プロセスか制御系を疑います。
- 吸込弁の漏れは弁室の温度上昇、吐出弁の漏れは再圧縮による吐出温度の上昇として現れます。 後段の不良で前段の圧縮比が上がると、前段の温度も上がります。
- スラミング(間隔をおいた音)とフラタリング(間隔の短い音)は、ばねの替え方が逆です。 脈動でも正常な弁がスラミングを起こします。
- ピストンナットのゆるみと液の吸込みが最も危ない異常です。 ノッキング音はすぐに停止、ドレンセパレータでドレンを確実に抜きます。
- 弁板・弁ばねは全数交換が原則で、組み立てた弁は漏れ試験で確かめます。 予備弁は使用個数と同数を持ちます。
- 急な変化は停止、徐々の変化は原因を詰めて計画停止。 開放検査の周期は自社の記録から決めます。
圧縮機を分類から整理したい場合は、ファン・ブロワー・圧縮機の違いも参照してください。多段圧縮の最適な中間圧力の考え方は、圧縮機の理論動力で解説しています。
参考文献
- 高圧ガス保安協会『高圧ガス保安技術』, 11.5「圧縮機とポンプ」(11.5.2 容積形圧縮機の構造、運転管理、異常と処置) 最新版をAmazonで見る
- 化学工学協会編『プロセス機器構造設計シリーズ6 化学プラント用ポンプ・圧縮機』丸善, 第6章「化学プラント用圧縮機の取扱い」6・2 往復圧縮機(運転、メインテナンス、バルブ、図6・8〜図6・10)
- 日本プラントメンテナンス協会編『ファン・コンプレッサーの本』, 3・3・1「往復動圧縮機の保全ポイント」(表3・1)、3・4・1「往復動圧縮機の故障原因と対策」 Amazonで見る
- 『環境保全技術シリーズ(化学プラント安全対策技術)3 保安・保全の管理技術』4・10・5「往復動圧縮機点検要領」
- 『環境保全技術シリーズ(化学プラント安全対策技術)4 事故災害事例と対策』第6章「事故災害事例」
- 高圧ガス保安協会『高圧ガス製造保安責任者 甲種化学・機械 試験問題集』(令和5年度 国家試験 保安管理技術)
 PLANT NEWS ON NOTE
化学プラントニュース
化学・石油プラントの重要ニュースを、毎週の週報と事故速報でお届けします。現場で押さえたい動きを、わかりやすく整理します。
noteで最新ニュースを読む ↗