 化学プラント大全
※本記事の参考文献には、Amazonアソシエイトのリンク(アフィリエイト広告)を含みます。
ポンプの軸受が片側だけ過熱したり、同じ側の軸受を繰り返し交換したりすると、「アキシャルスラストが大きいのではないか」と疑います。アキシャルスラストとは、羽根車と主軸を軸方向へ押す力です。
ただし、片側の軸受が壊れたという事実だけで、水力的な軸推力過大と決めることはできません。バランスホールや裏羽根の異常だけでなく、軸受の形式・向き・組込みすきま、潤滑、芯出し、振動、熱膨張も同じ症状を起こします。
この記事の結論
- 片吸込遠心ポンプでは、羽根車前後の圧力分布差によって軸方向荷重が残る
- バランスホールは背面圧を吸込側へ逃がし、裏羽根は回転によって背面圧を下げる
- 片側軸受の過熱だけで「バランスホール詰まり」と断定しない
- バランスホール拡大や裏羽根加工は性能・シール室圧力も変えるため、現場判断で行わない
1. 片吸込羽根車はなぜ吸込側へ押されるか
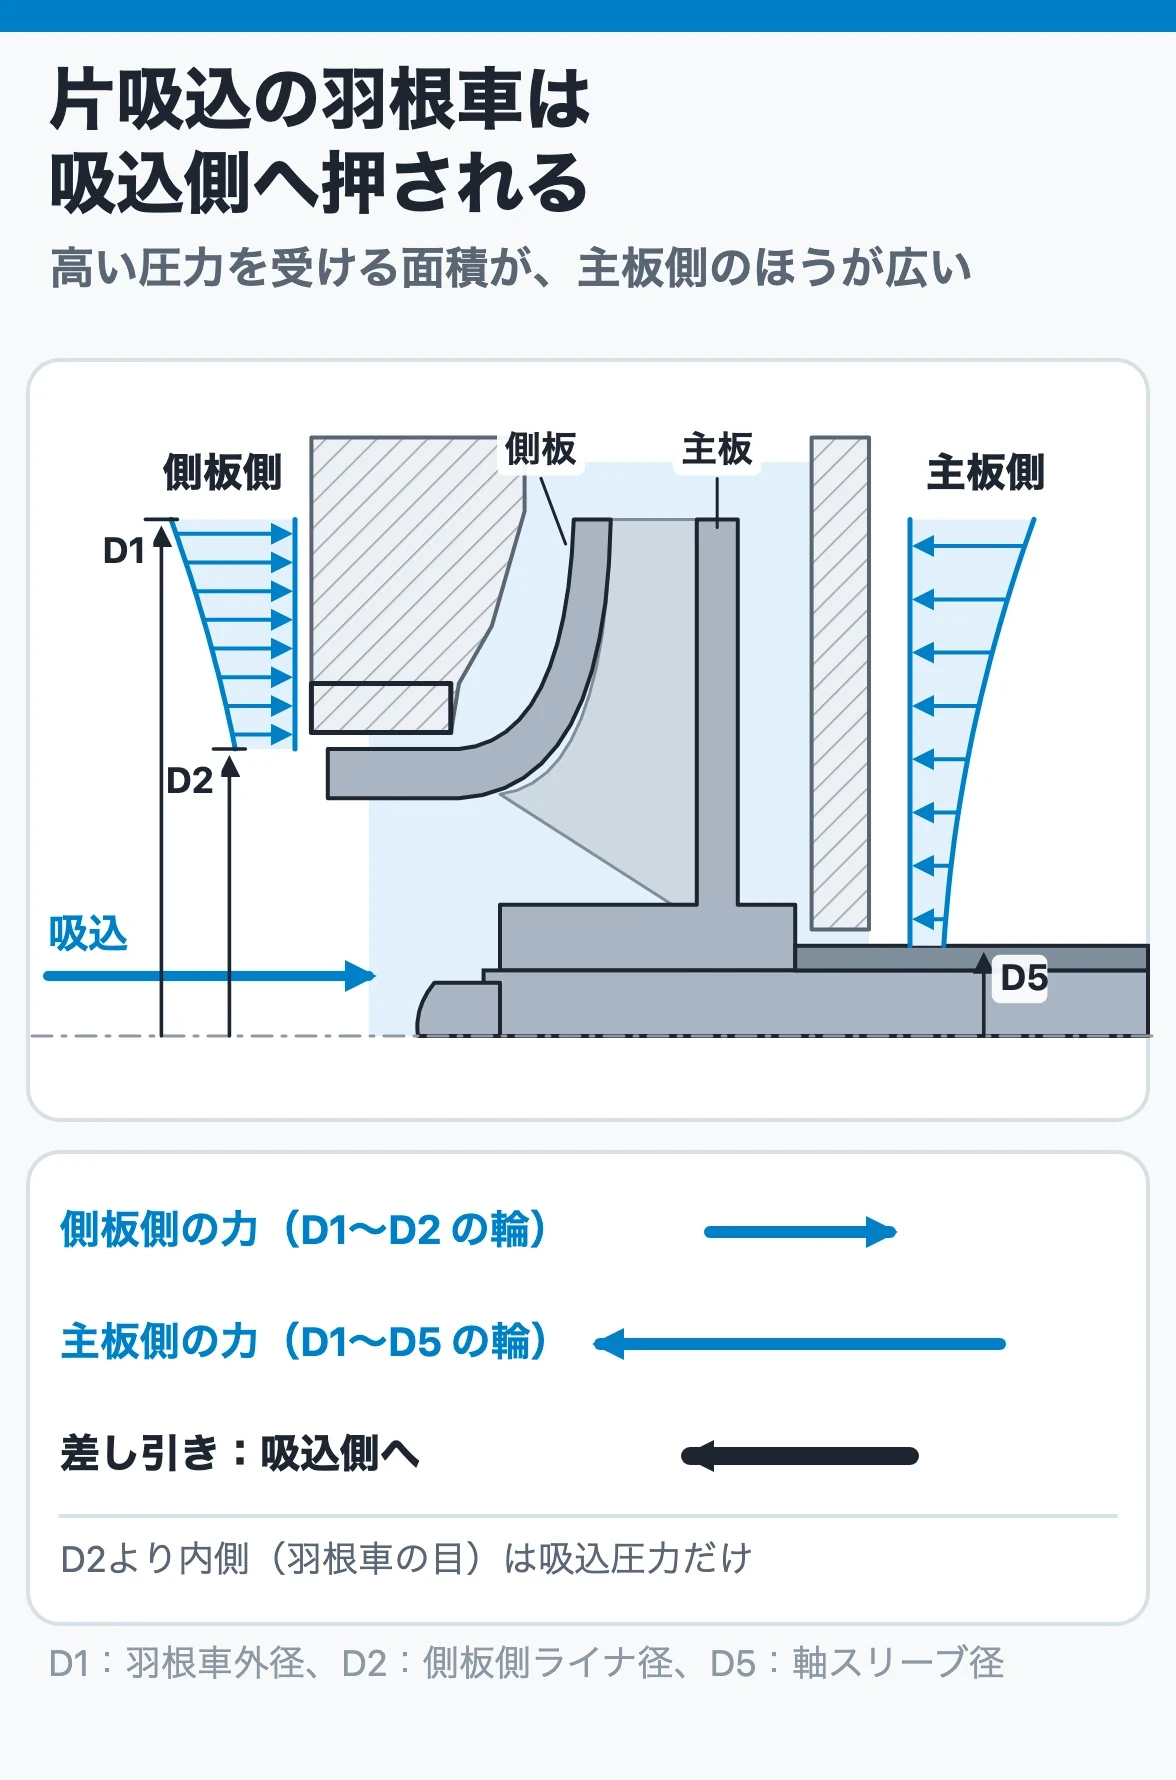
回転軸に沿う方向の荷重をアキシャル荷重、直角な方向の荷重をラジアル荷重と呼びます。アキシャルスラスト(軸推力)は、羽根車の前後に働く圧力の合力の差です。前面と背面に同じ圧力が同じ面積で働けば、軸方向の力は相殺されます。
羽根車の吸込口側の板を側板、軸側の板を主板と呼びます。羽根車出口から回り込んだ高圧液は側板側と主板背面側の両方に作用しますが、側板側は吸込口の開口部分に高い圧力が働きません。このため前後で圧力を受ける面積が違い、差し引きの力が残ります。揚程だけでなく、圧力が作用する面積と背面圧が重要です。
一般的な片吸込ポンプでは、推力は羽根車を吸込口側へ押す向きです(教科書の代表図もこの向き)。例外は次の2つです。
高い吸込圧力を持つオーバハング形ポンプでは、軸封部の有効面積へ吸込圧力が作用し、軸継手側へ向かう成分が加わることがあります。多段ポンプや両吸込ポンプでは、羽根車配列やバランス装置も合力へ影響します。
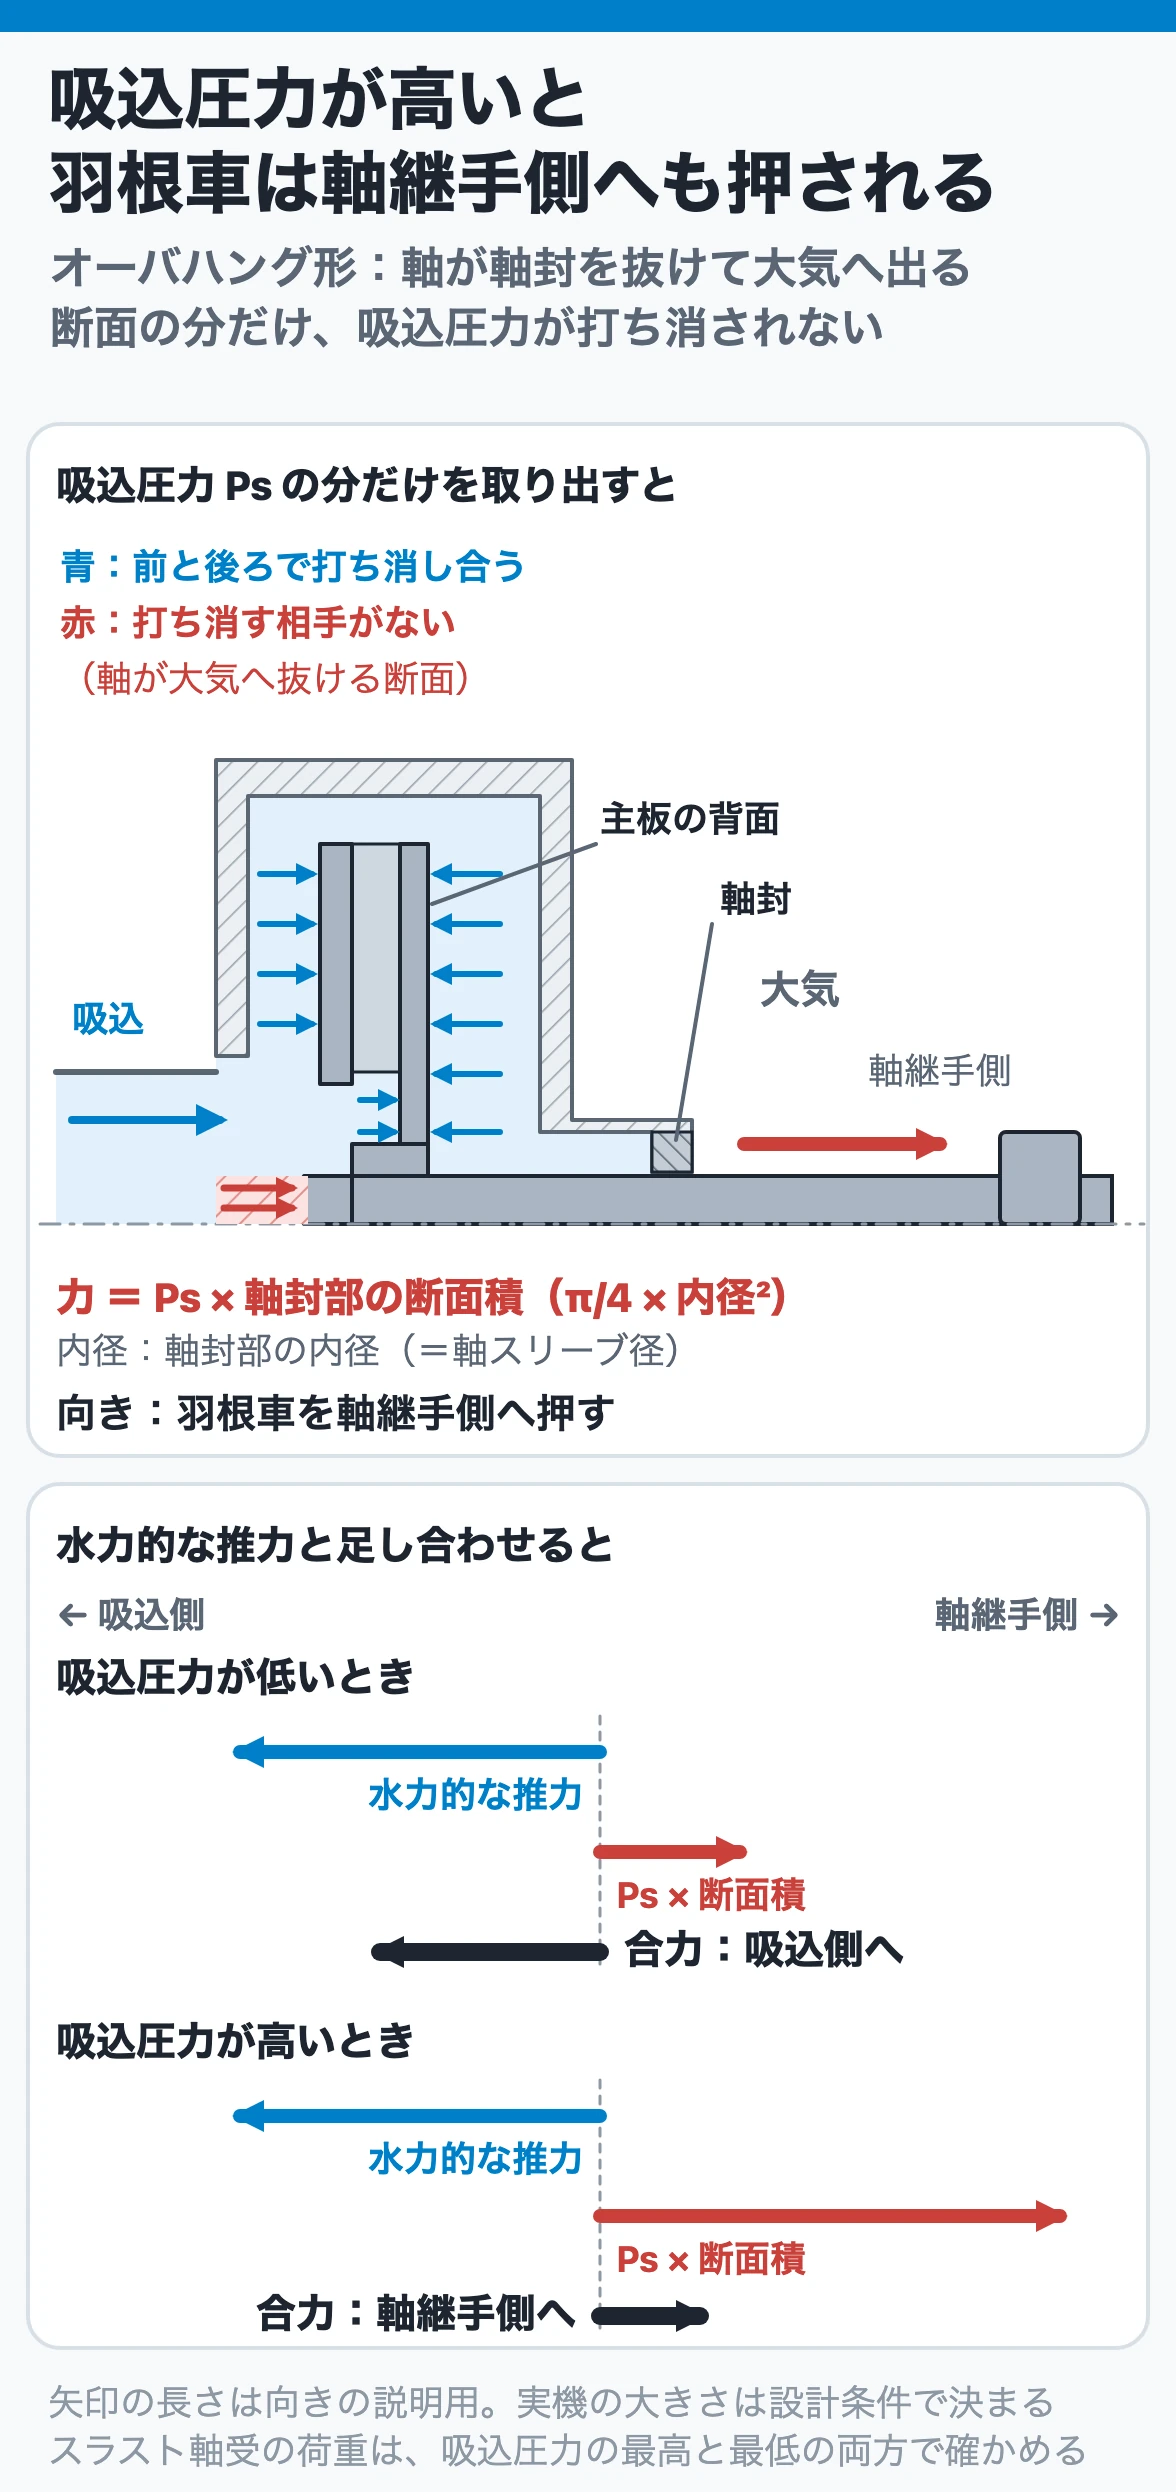
実機のスラスト方向は、外形だけで判断せず、メーカー断面図、スラスト軸受位置、羽根車向き、均圧配管を確認します。
2. バランスホールは背面圧を吸込側へ逃がす
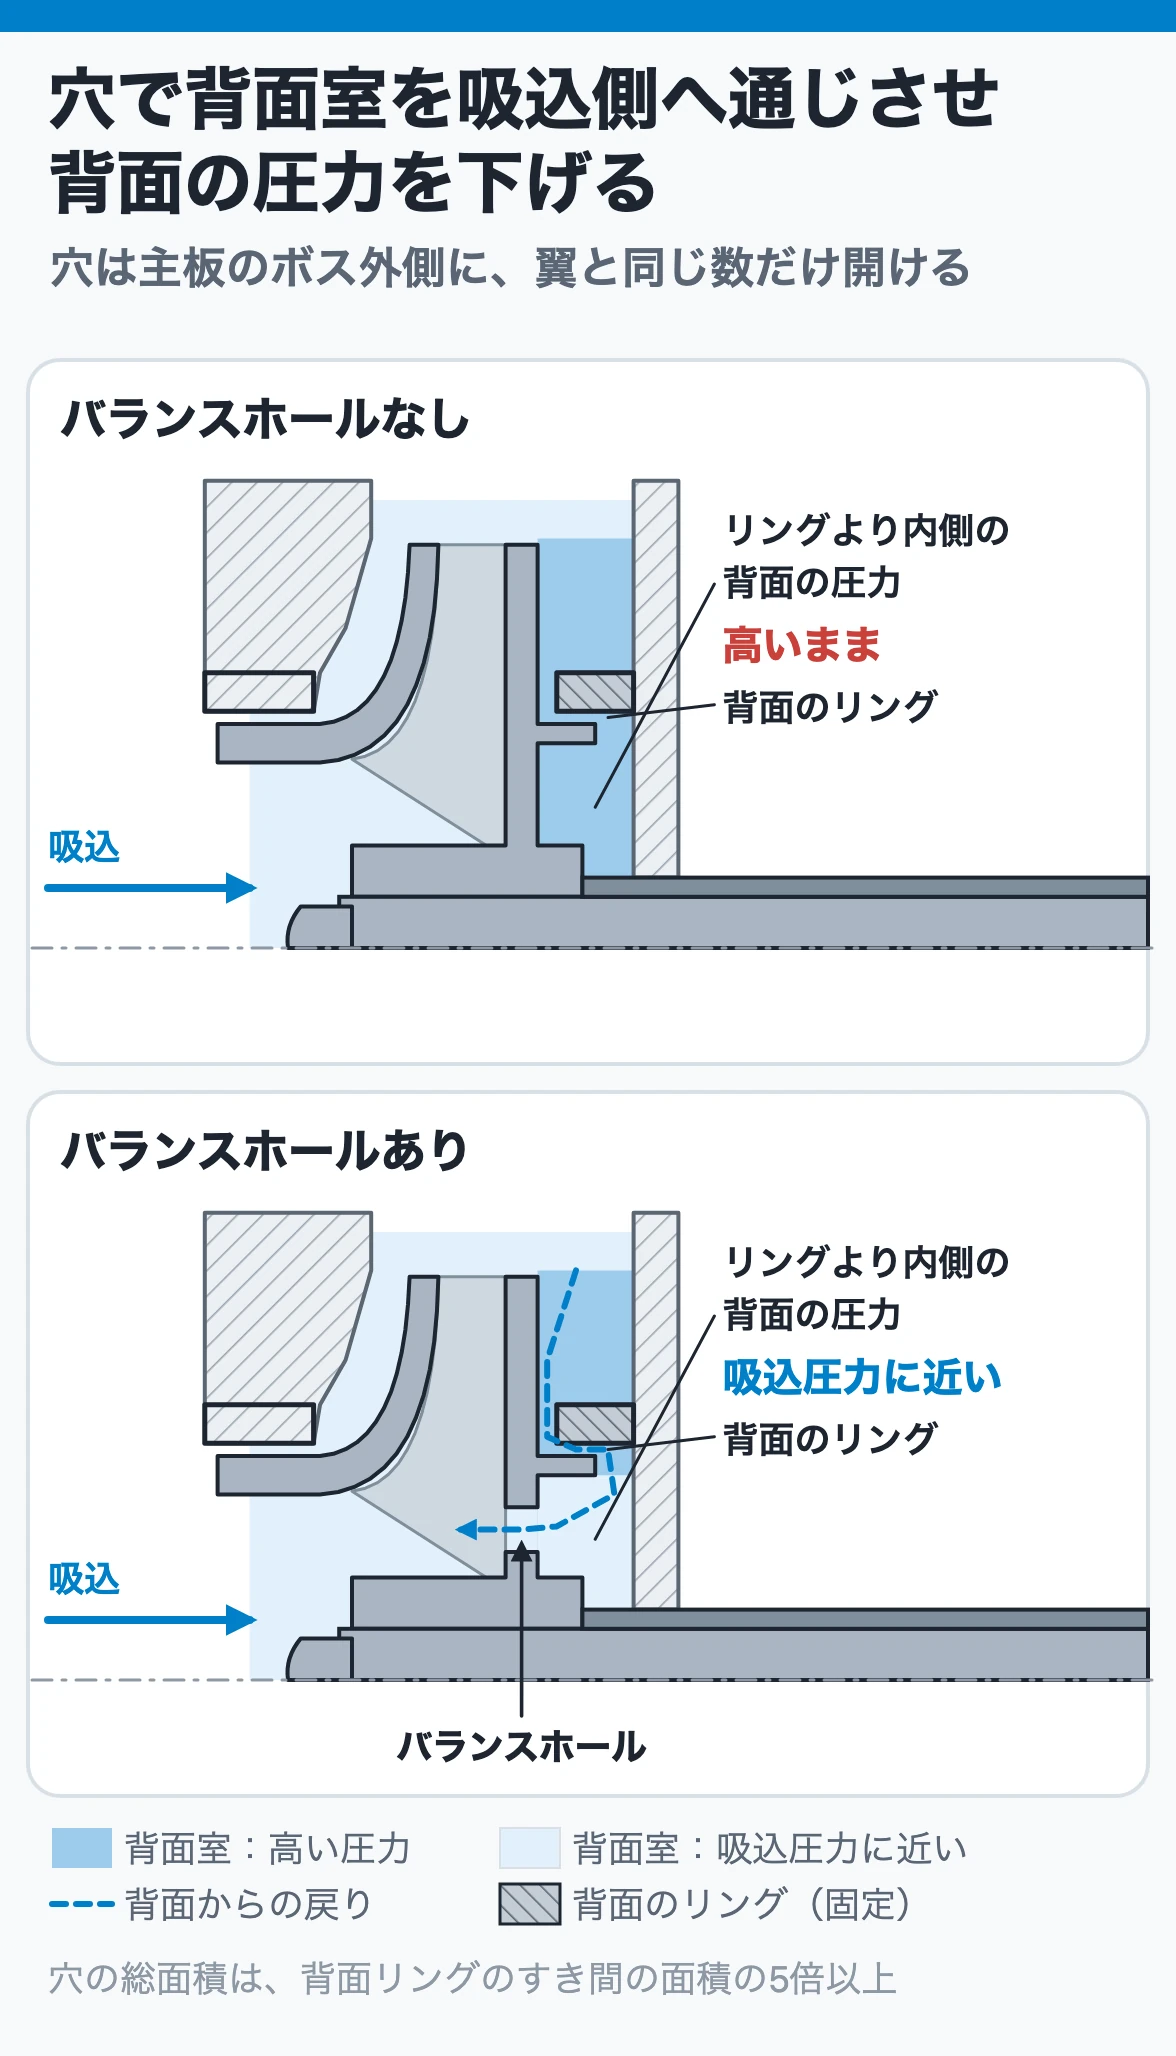
バランスホールは、羽根車の主板に設けた穴です。ただし、穴だけで働く装置ではありません。主板背面側にもウェアリング(ライナリング)と呼ぶすき間の狭いリングを設けて背面室を区切り、そこへ流れ込んだ液をバランスホールから低圧の羽根車入口へ戻します。
この戻り流れによって主板背面の圧力が下がり、前面側との圧力差が小さくなって、アキシャルスラストが低減します。
確認するのは、穴の詰まり(異物・析出物・腐食生成物)、背面ウェアリングのすきま、戻り通路の気体の滞留、交換した羽根車の穴径・穴数・位置、小流量時の戻り液の温度です。
バランスホールの総断面積は、背面ウェアリングすきまの断面積の5倍以上にとるのが設計の目安です。穴が詰まって面積が減ると背面圧が下がりきらず、推力が戻ります。穴径はメーカーが決める設計値で、閉塞対策として現場で広げてはいけません(理由は7章)。
3. 裏羽根は回転で背面圧を下げる
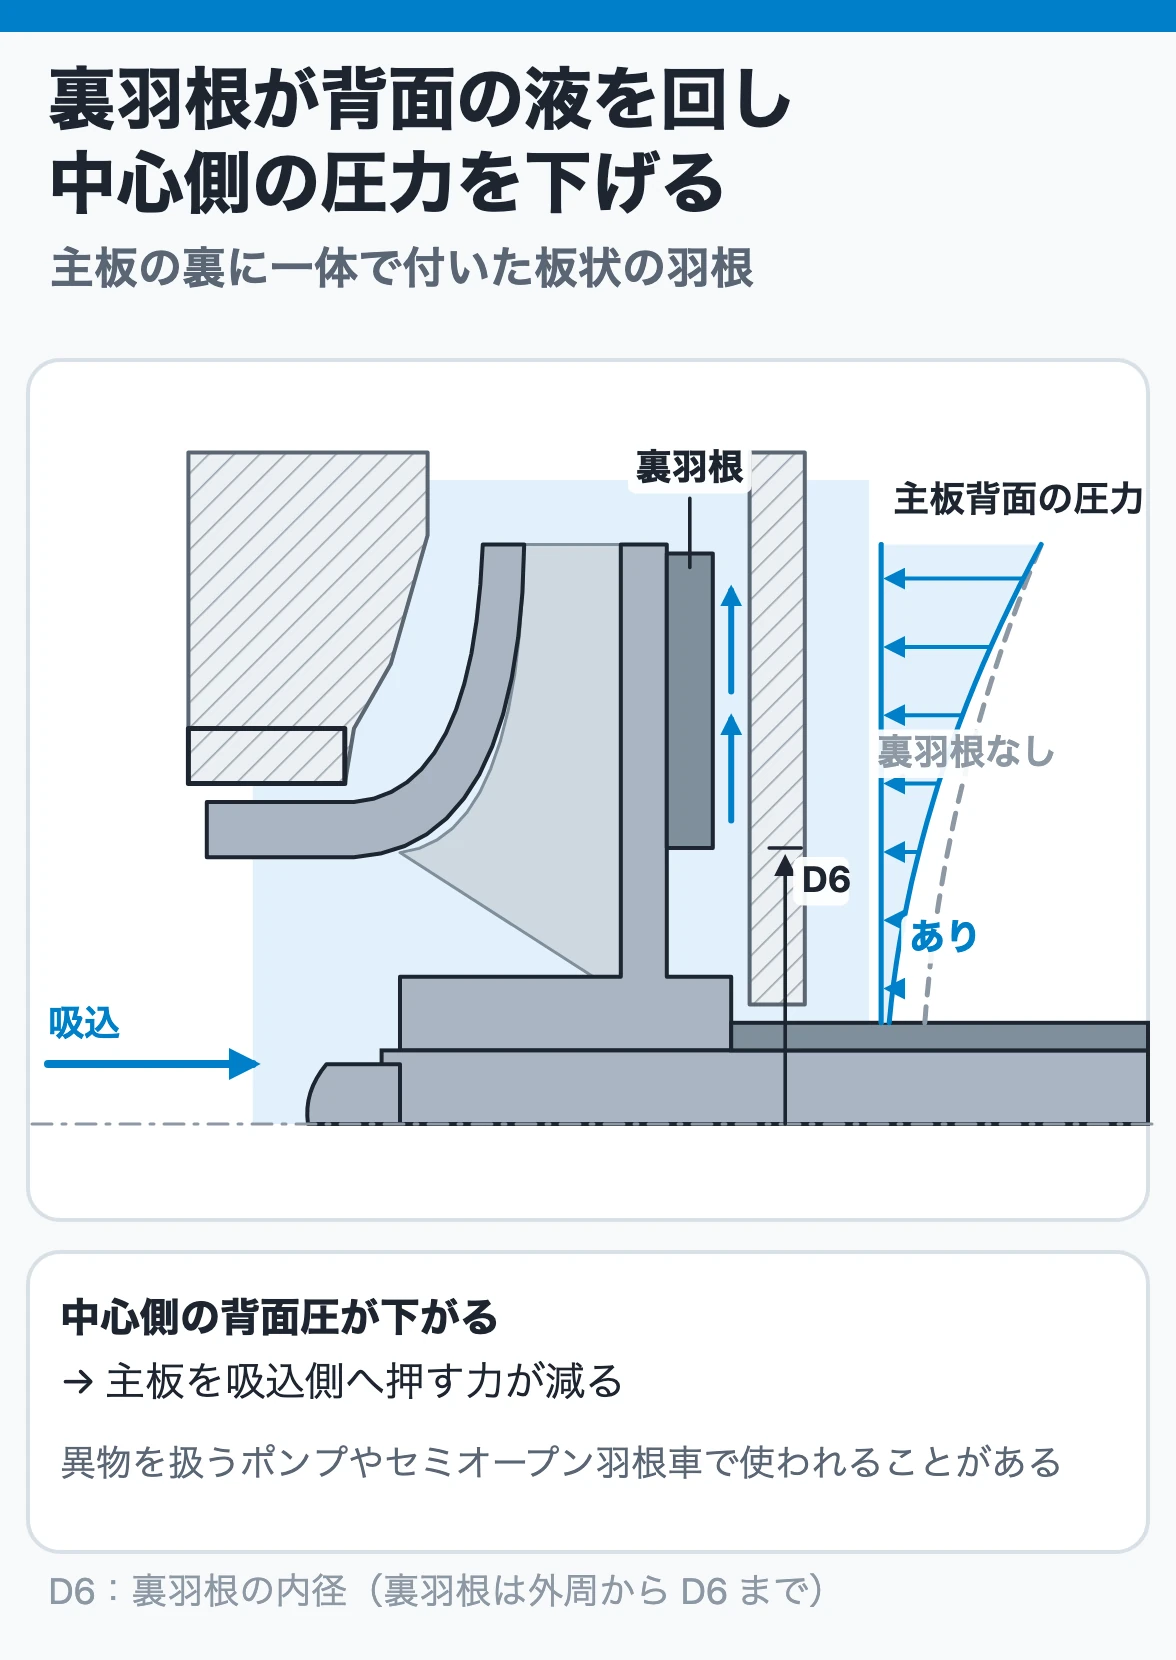
裏羽根は、羽根車の主板背面に設けた小さな羽根です。羽根車と一体で回転し、背面側の液へ遠心作用を与えて中心側の圧力を下げます。その結果、主板背面へ作用する力が変わり、反対向きの力が加わって軸推力が低減します。
バランスホールが「低圧側へ通じる流路」で圧力を下げるのに対し、裏羽根は「背面で液を回転させる」ことで圧力分布を変えます。
裏羽根は、異物を扱うポンプやセミオープン羽根車などで採用されることがあります。一方、寸法や摩耗状態は主板背面だけでなく、スタフィングボックスやメカニカルシール室の圧力にも影響します。削る・内径を変えるなどの加工が設備変更になる理由は7章で扱います。
4. 5つの軸推力低減方式を使い分ける
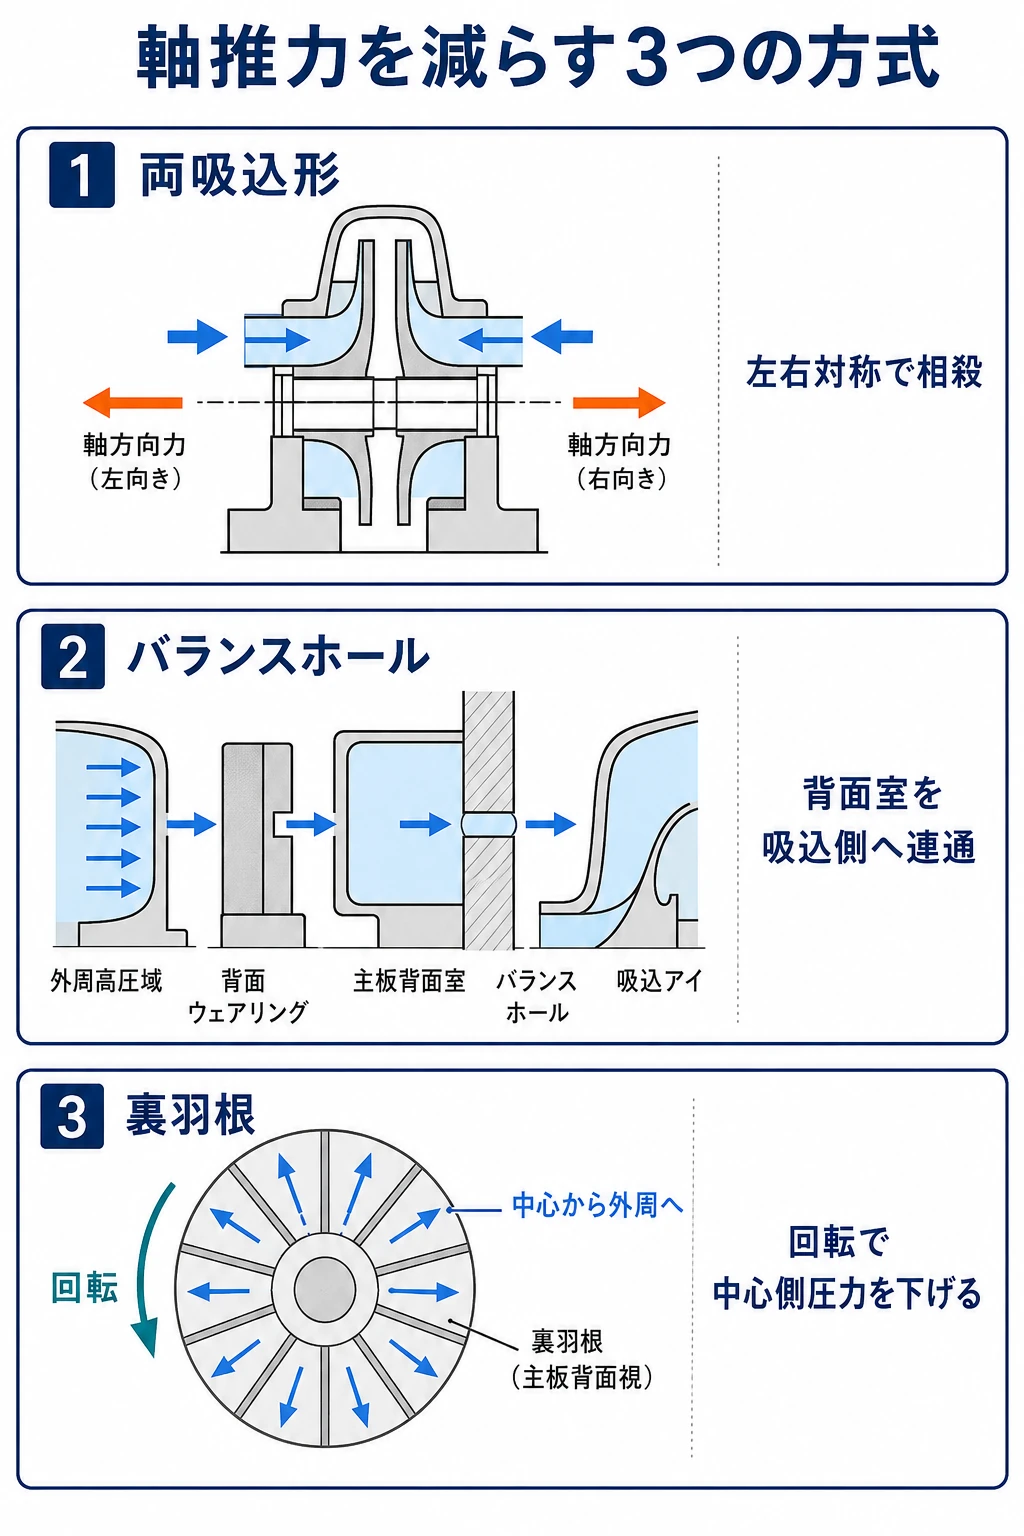
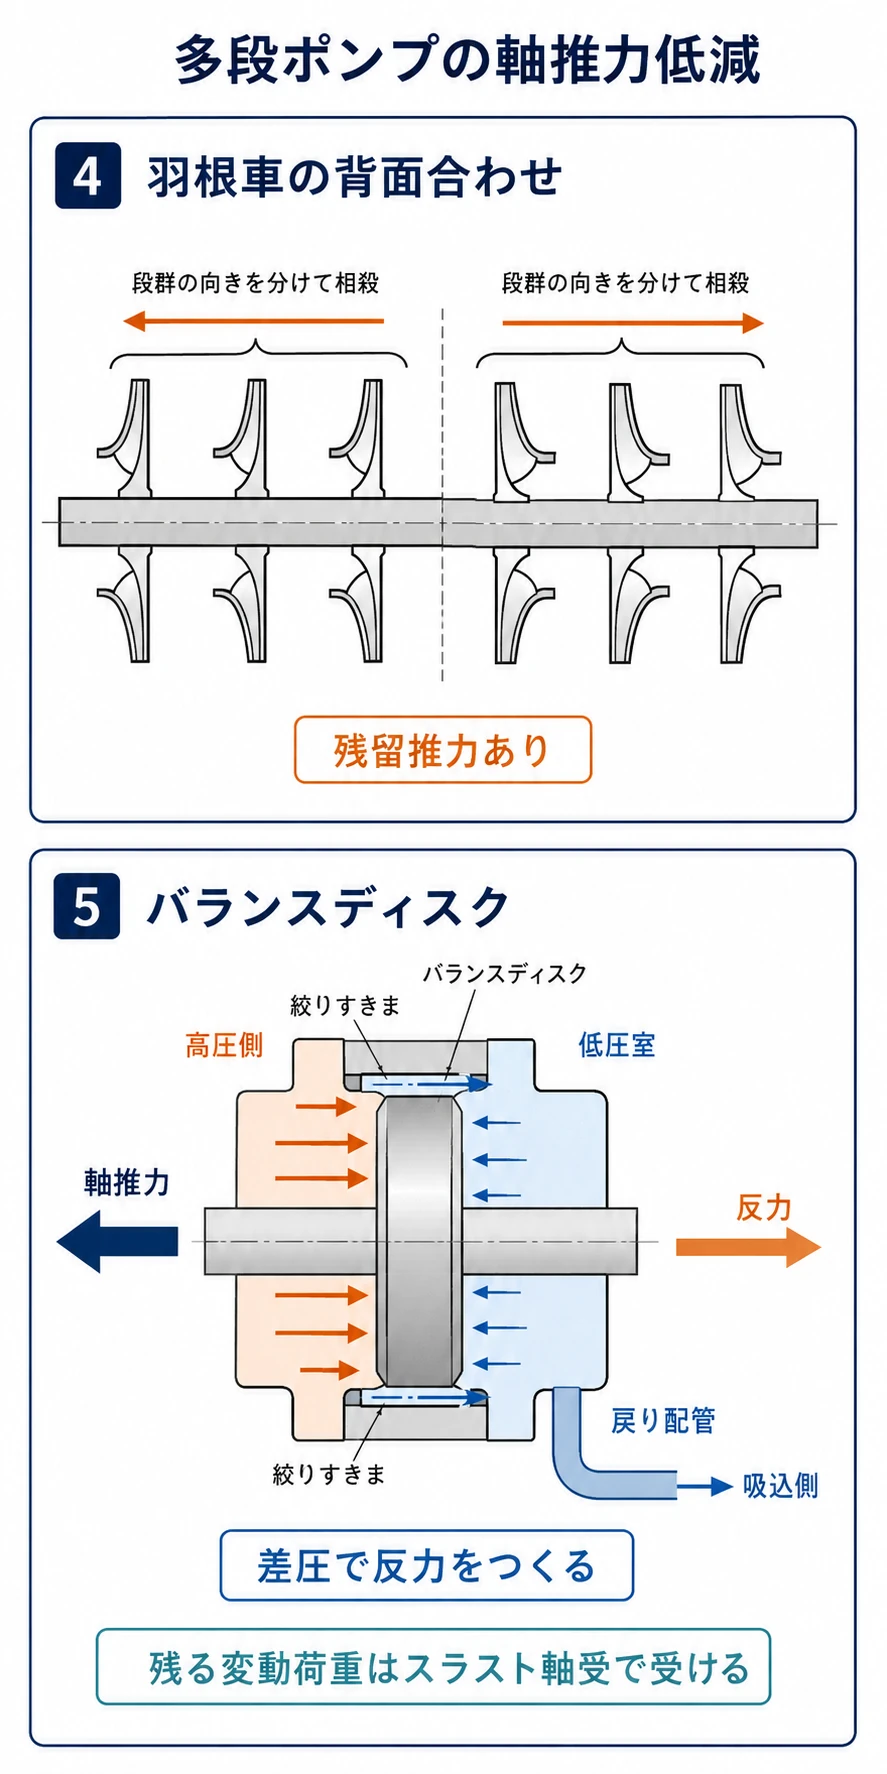
軸推力を低減する代表的な方法は、次の5つです。
| 方式 | 主な対象 | 原理 | 現場で見る点 |
| 両吸込形 | 両吸込渦巻ポンプ | 左右から吸い込み、羽根車の向きで力を相殺する | 片側吸込の偏り、摩耗、変動荷重 |
| バランスホール | 小形・中形の片吸込遠心ポンプ | 主板背面を吸込側へ連通して背面圧を下げる | 穴と戻り流路、背面ウェアリング |
| 裏羽根 | セミオープン羽根車、異物を扱うポンプなど | 背面液を回転させて中心側圧力を下げる | 裏羽根摩耗、付着、軸封室圧力 |
| 羽根車の背面合わせ | 多段ポンプ | 羽根車の向きを組み合わせ、段群の推力を相殺する | 組立向き、段間差、残留推力 |
| バランスディスク | 多段ポンプ(小形多段に多い) | 最終段の高圧液がすきまを通って低圧室へ抜ける。推力が増えるとディスクと受け座の軸方向すきまが狭まり、背面圧が上がって押し返し、釣り合う位置で止まる。低圧室から吸込側へ戻す配管を均圧配管(戻り配管)と呼ぶ | すきま、低圧室、均圧配管、摩耗 |
どの方式も、運転中の変動を含めた軸推力を完全に消すとは限りません。軸推力低減装置(つり合い装置)があっても、残る荷重を受けるスラスト軸受と、その許容荷重の確認が必要です。
5. 運転条件が変わるとスラストも変わる
軸推力は、工場試験時に一度測れば固定される値ではありません。運転点と内部状態で変化します。
| 変わる条件 | 推力に起きること | 確認・記録すること |
| 吐出し量(弁の絞り、配管閉塞、並列運転の切換え) | 羽根車前後の圧力分布が変わる | 異常が出た時刻の流量、吸込圧力、吐出し圧力、回転数を一組で残す |
| 吸込圧力(押込み圧力が高い設備) | 軸封部の有効面積に吸込圧力が働き、軸継手側への成分が加わる | 試運転水と実液・実圧力で荷重条件が違わないか |
| 小流量(液温の上昇) | 均圧室やバランス装置で液が蒸発すると潤滑が失われ、均圧室の圧力が上がって釣合いが崩れる | 最小流量、内部循環、液温、飽和条件 |
| 摩耗・閉塞・付着 | 背面ウェアリングの摩耗、穴の閉塞、裏羽根の付着、バランスディスクすきまの拡大で圧力分布が変わる | 交換部品が同一寸法か、修理加工で形が変わっていないか |
軸受温度上昇を見たら、潤滑油だけでなく、最小流量、内部循環、液温、飽和条件まで確認します。
6. 軸受が片側だけ熱いときの確認順
まず、どちらがスラスト軸受かを確認します。ポンプを外から見た「左・右」ではなく、駆動側・反駆動側、吸込側・軸継手側、軸受記号で記録します。
1. 異常の事実をそろえる
- 温度はどの測定点で、いつから、どの運転条件で上がったか
- 反対側軸受、潤滑油、軸受ハウジング、外気温との温度差はどうか
- 振動の全体値と軸方向成分、音、電流、流量、吸込・吐出し圧力はどう変化したか
- 起動直後、温度上昇後、小流量時、切換え直後のどこで発生するか
2. 水力条件を確認する
通常値から運転点が外れていないか、吸込圧力が試験時より高くないか、小流量で液温が上がっていないか、ガスを吸い込んでいないかを確認します。
3. 軸推力低減装置を確認する
バランスホール、均圧配管、戻り配管の閉塞、背面ウェアリングのすきま、裏羽根の摩耗・付着、羽根車の向きと部品番号を確認します。
4. 軸受と組立を確認する
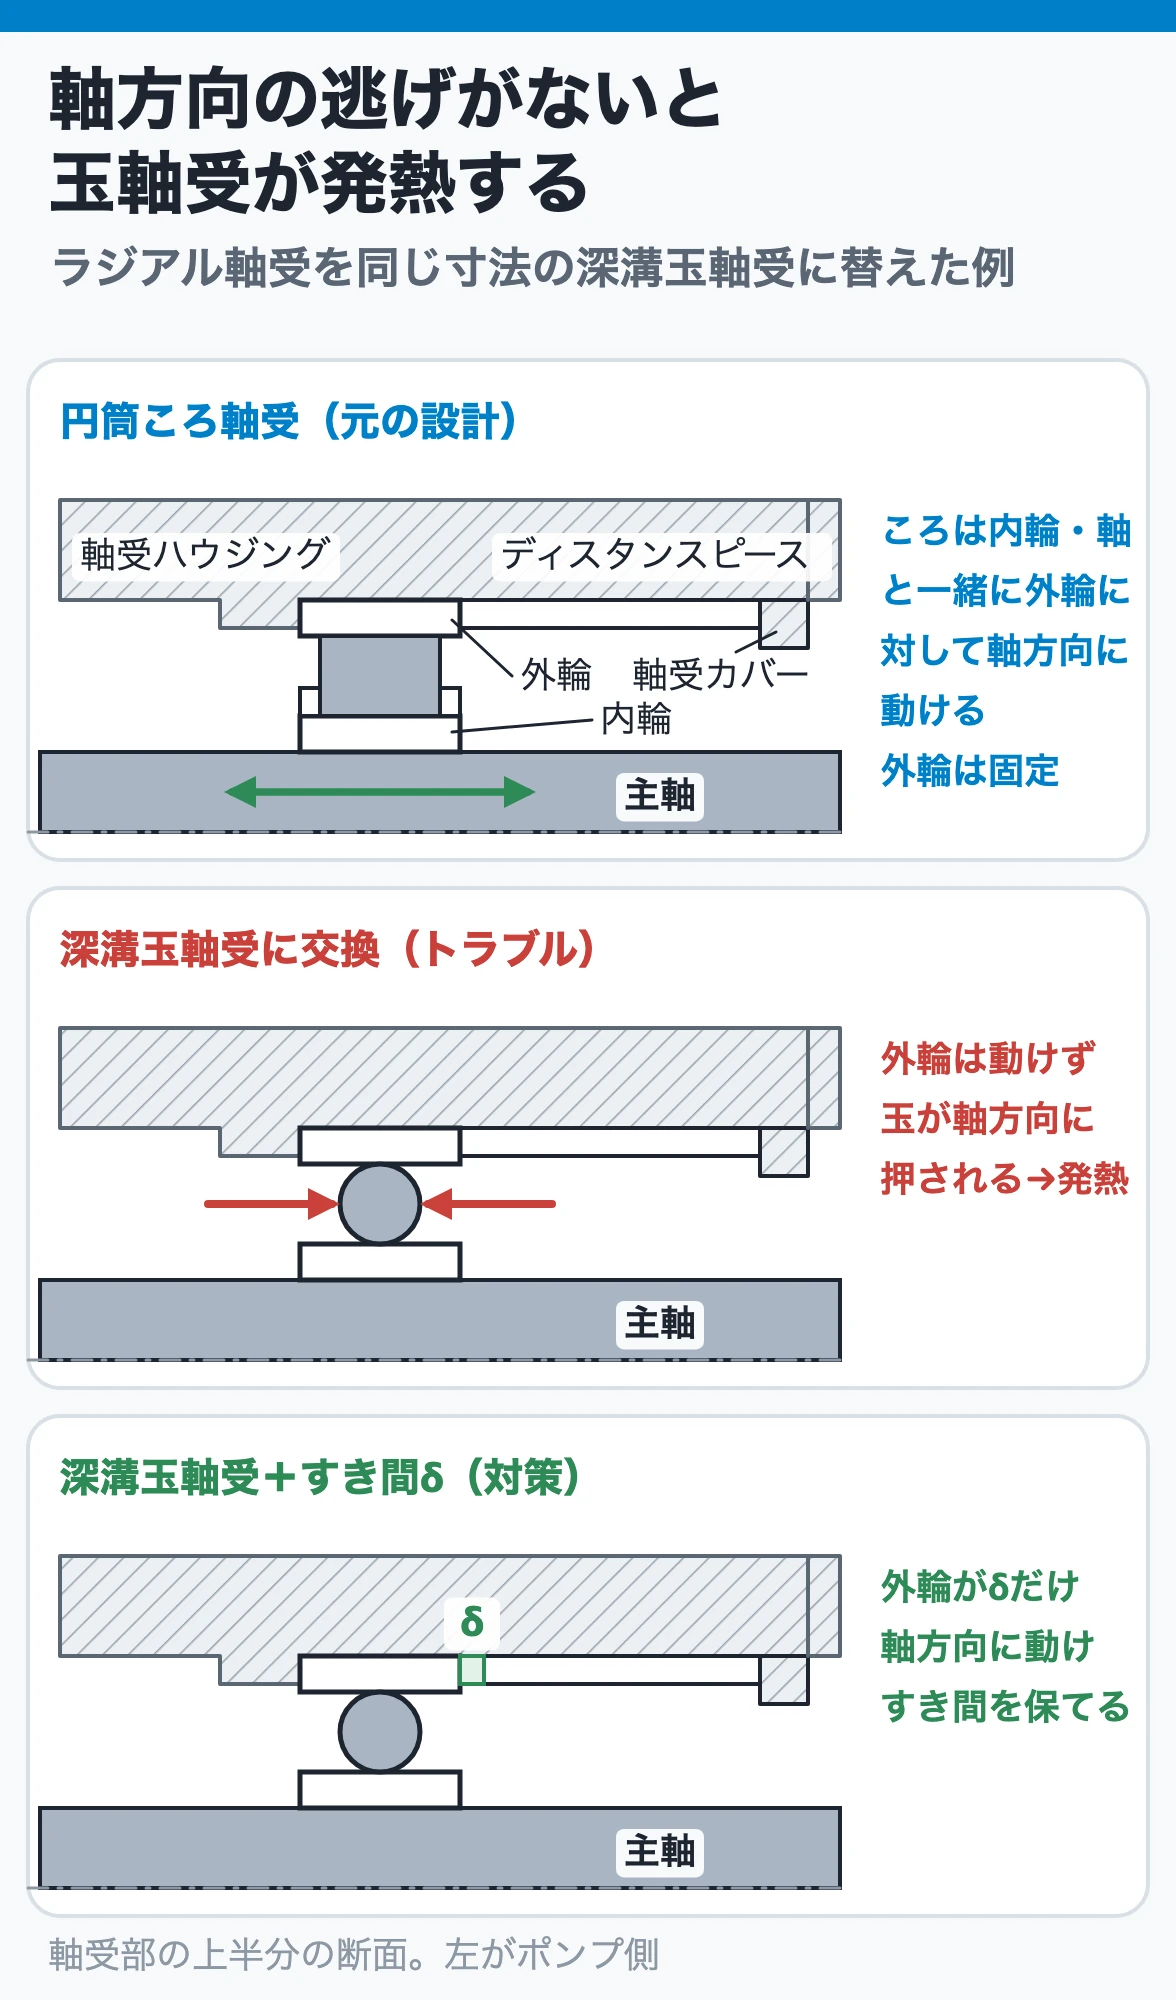
ラジアル軸受を、ころが軸方向に動ける円筒ころ軸受から同じ寸法の深溝玉軸受に替えた例では、軸方向の逃げがなくなりました。外輪は両側から押さえられて動けないので、軸のわずかなたわみや振動で玉に過大なアキシャル荷重がかかり、短時間で発熱しています。外輪とディスタンスピースの間に軸方向のすき間を設けて解決しました(「ポンプの事故・トラブル事例」)。
図面と照合するのは、軸受の形式・精度等級・内部すきま・組合せ方向、固定側と自由側の役割(外輪・内輪が軸方向へ動ける範囲)、ディスタンスピース・ロックナット・軸受カバーの寸法、はめあい・予圧・締付け・潤滑油、軸の振れ・芯ずれ・配管荷重・熱膨張の逃げです。
部品寸法が同じでも、軸受形式が違えば軸方向の拘束条件は同じとは限りません。
7. 現場で勝手に穴や裏羽根を加工してはいけない
「穴を広げれば圧力が逃げる」「裏羽根を削れば抵抗が減る」という一方向の判断は危険です。
バランスホールを変えると、主板背面圧、内部循環量、ポンプ効率、気泡の抜け方が変わります。裏羽根を変えると、軸推力に加えてシール室圧力も変わります。ウェアリングすきまを広げれば、内部漏れと性能低下が増えます。
加工前にメーカーへ、変更前後の軸推力、スラスト軸受荷重、シール室圧力、性能、効率、許容運転範囲の再評価を依頼します。
8. 設計・試運転・分解で残す情報
| 対象 | 設計・調達で確認 | 試運転で記録 | 分解時に記録 |
| 軸推力 | 正常時と最大・最小流量時の大きさと向き。最大・最小吸込圧力、締切付近、小流量時の評価。軸方向位置・軸方向振動の監視の要否 | 流量を変えながら吸込・吐出し圧力、軸受温度、振動、電流を同じ時刻で | ― |
| スラスト軸受 | 形式、向き、定格荷重、寿命、潤滑方式 | 軸受温度、軸方向の振動 | 内輪・外輪・転動体の変色、剥離、擦れの位置。保持器の変形、軸方向の片当たり。軸受カバー、ディスタンスピース、肩部の接触痕 |
| 軸推力低減装置 | バランスホール、裏羽根、背面ウェアリング、均圧配管の仕様 | 水試験と実液運転の違い(密度、粘度、温度、吸込圧力) | 主板背面、裏羽根、バランスホール、ウェアリングの付着・摩耗。均圧配管と戻り配管の閉塞、液やガスの滞留 |
| 軸封 | 軸封室圧力と許容範囲 | 軸封室圧力 | 接触痕と、シール室圧力の異常履歴 |
分解時は壊れた側だけでなく、反対側の軸受と正常な部品も比較用に残します。軸受を交換する前に、洗浄前の状態を全景、部位が分かる中景、スケール付き近接の三段階で撮影します。
まとめ
- 両吸込、背面合わせ、バランスディスクも対象ポンプに応じて使われる
- スラスト方向は機種と運転条件で変わるため、図面で確認する
- 片側軸受過熱では、運転条件、軸推力低減装置、軸受組込み、潤滑・芯出しを順に調べる
参考文献
- 外山幸雄『絵とき「ポンプ」基礎のきそ―選定・運転・保守点検』第2章「ポンプの構成部品と役割」 Amazonで見る
- 高橋徹『流体のエネルギーと流体機械』第2章「ポンプ」 Amazonで見る
- 外山幸雄『ポンプの選定とトラブル対策』第6章「トラブル事例、その原因と対処法」 Amazonで見る
- 松村正夫『入門 新ポンプ技術』第1章、第5章 Amazonで見る
- 化学工学協会関東支部編『プロセス機器構造設計シリーズ6 化学プラント用ポンプ・圧縮機』第2章「化学プラント用ポンプ」
設備技術は、回転機械・静機器・配管・計装・設備信頼性の12の記事マップで案内しています。
 PLANT NEWS ON NOTE
化学プラントニュース
化学・石油プラントの重要ニュースを、毎週の週報と事故速報でお届けします。現場で押さえたい動きを、わかりやすく整理します。
noteで最新ニュースを読む ↗