 化学プラント大全
※本記事の参考文献には、Amazonアソシエイトのリンク(アフィリエイト広告)を含みます。
ポンプのトラブル事例を読んで「この部品を交換すればよい」と覚えるだけでは、別の設備へ応用できません。同じ振動でも、羽根車の不釣合い、配管共振、芯ずれ、軸受損傷、キャビテーションでは対策が違います。漏れた場所が軸封でも、原因がシール材とは限りません。
この記事では、外山幸雄『ポンプの選定とトラブル対策』などに報告された実例を、腐食・浸食、振動・共振、軸受、軸封、芯出し・熱変形の5類型に分け、最初の兆候から背景条件まで読みます。最後に、保全中の予備ポンプを誤って起動したことが大事故の引き金となった事例から、隔離・引継ぎの重要性も確認します。
この記事の結論
- 事例は「兆候→直接原因→背景条件→恒久対策」の順に読み、交換部品だけを覚えない
- 設計・材料・運転条件を変えた後は、従来の正常値をそのまま基準にしない
- 応急処置で運転が戻っても、異物の発生源、共振条件、軸方向すき間、材質組合せまで確認する
- 保全中設備の隔離、ロックアウト、閉止板、作業許可、シフト引継ぎは、ポンプの信頼性とは別の安全防護層である
1. 5類型を兆候から背景条件まで並べる
事例は、最初の兆候、壊れた場所と直接原因、背景条件、恒久対策に分けて読みます。5類型をこの欄で並べると次のとおりです。
| 類型 | 最初の兆候 | 壊れた場所と直接原因 | 背景条件 | 恒久対策の方向 |
| 腐食・浸食 | 吸込圧力計の揺れ・低下、異音 | 金属粉による吸込ストレーナの閉塞 | 取扱液が想定に反して酸性化し、ポンプ・配管が腐食・浸食 | 液性管理、腐食源の除去、材料見直し、差圧監視 |
| 振動・共振 | 運転直後から吐出配管が大きく振動 | 吐出配管の共振 | 羽根枚数の変更で励振周波数が変わり、配管の固有振動数と一致 | 周波数確認、支持・剛性の見直し、励振源の変更 |
| 軸受 | 軸受温度上昇、焼け・変色 | ラジアル軸受への過大な軸方向荷重 | 軸受形式の置換で軸方向の逃げがなくなった | 軸方向すき間を含む軸受配置の再設計 |
| 軸封 | 手回し不能、芯出し不能 | メカニカルシール摺動面の抱き付き | 指定された摺動材の組合せがかじりやすい | 実績のある材料組合せ、手回し確認 |
| 芯出し・熱変形 | 芯出しできない、回転体を手で回せない | 調整不能、ウェアリングの接触 | 調整用すき間の不足、不均一なウォーミング | 調整機構の確保、均一な加熱 |
この表で重要なのは、見えた場所と原因の場所が違うことです。吸込圧力低下の原因が圧力計ではなく腐食生成物だったり、配管振動の原因が配管だけでなく羽根枚数の変更だったりします。
5事例には共通の流れがあります。液性、羽根車、軸受形式、シール材、据付け構造など何かが変わり、小さな兆候が出て、清掃や給油などの応急処置で一時的に戻ります。背景条件を直さなければ再発するので、トラブルが整備・機器交換・液種変更の後に始まったときは、変更点を時系列で並べます。
2. 事例1|腐食生成物がストレーナを詰まらせた
最初の兆候
高温のボイラ給水ポンプで、運転中の吸込圧力が次第に不安定になり、最終的に低下しました。吐出圧力も低下し、キャビテーションのような異音が現れました。契約運転中で直ちに停止できず、予備機へ切り換えてストレーナを清掃する対応が繰り返されました。
直接原因と背景条件
停止後に調べると、取扱液が想定に反して酸性側となり、ポンプや配管で腐食・浸食が進んでいました。発生した金属粉が吸込ストレーナへ堆積し、吸込圧力を下げ、キャビテーションへつながっていました。羽根車なども原形を保てないほど損傷していました。
この事例では「ストレーナが詰まった」は途中の故障モードです。ストレーナ清掃だけでは、上流から金属粉が供給され続けるため再発します。
現場で確認したいこと
- 圧力低下前に、吸込圧力計の揺れやストレーナ差圧が増えていなかったか
- 液のpH、濃度、溶存成分、温度が設計条件から変わっていないか
- ポンプだけでなく吸込配管、熱交換器、槽など上流設備に減肉・浸食がないか
恒久対策は、ストレーナ清掃周期の短縮だけでなく、液性を管理し、腐食源を止め、必要なら材料・運転条件・監視方法を見直すことです。
3. 事例2|羽根枚数の変更で吐出配管が共振した
最初の兆候
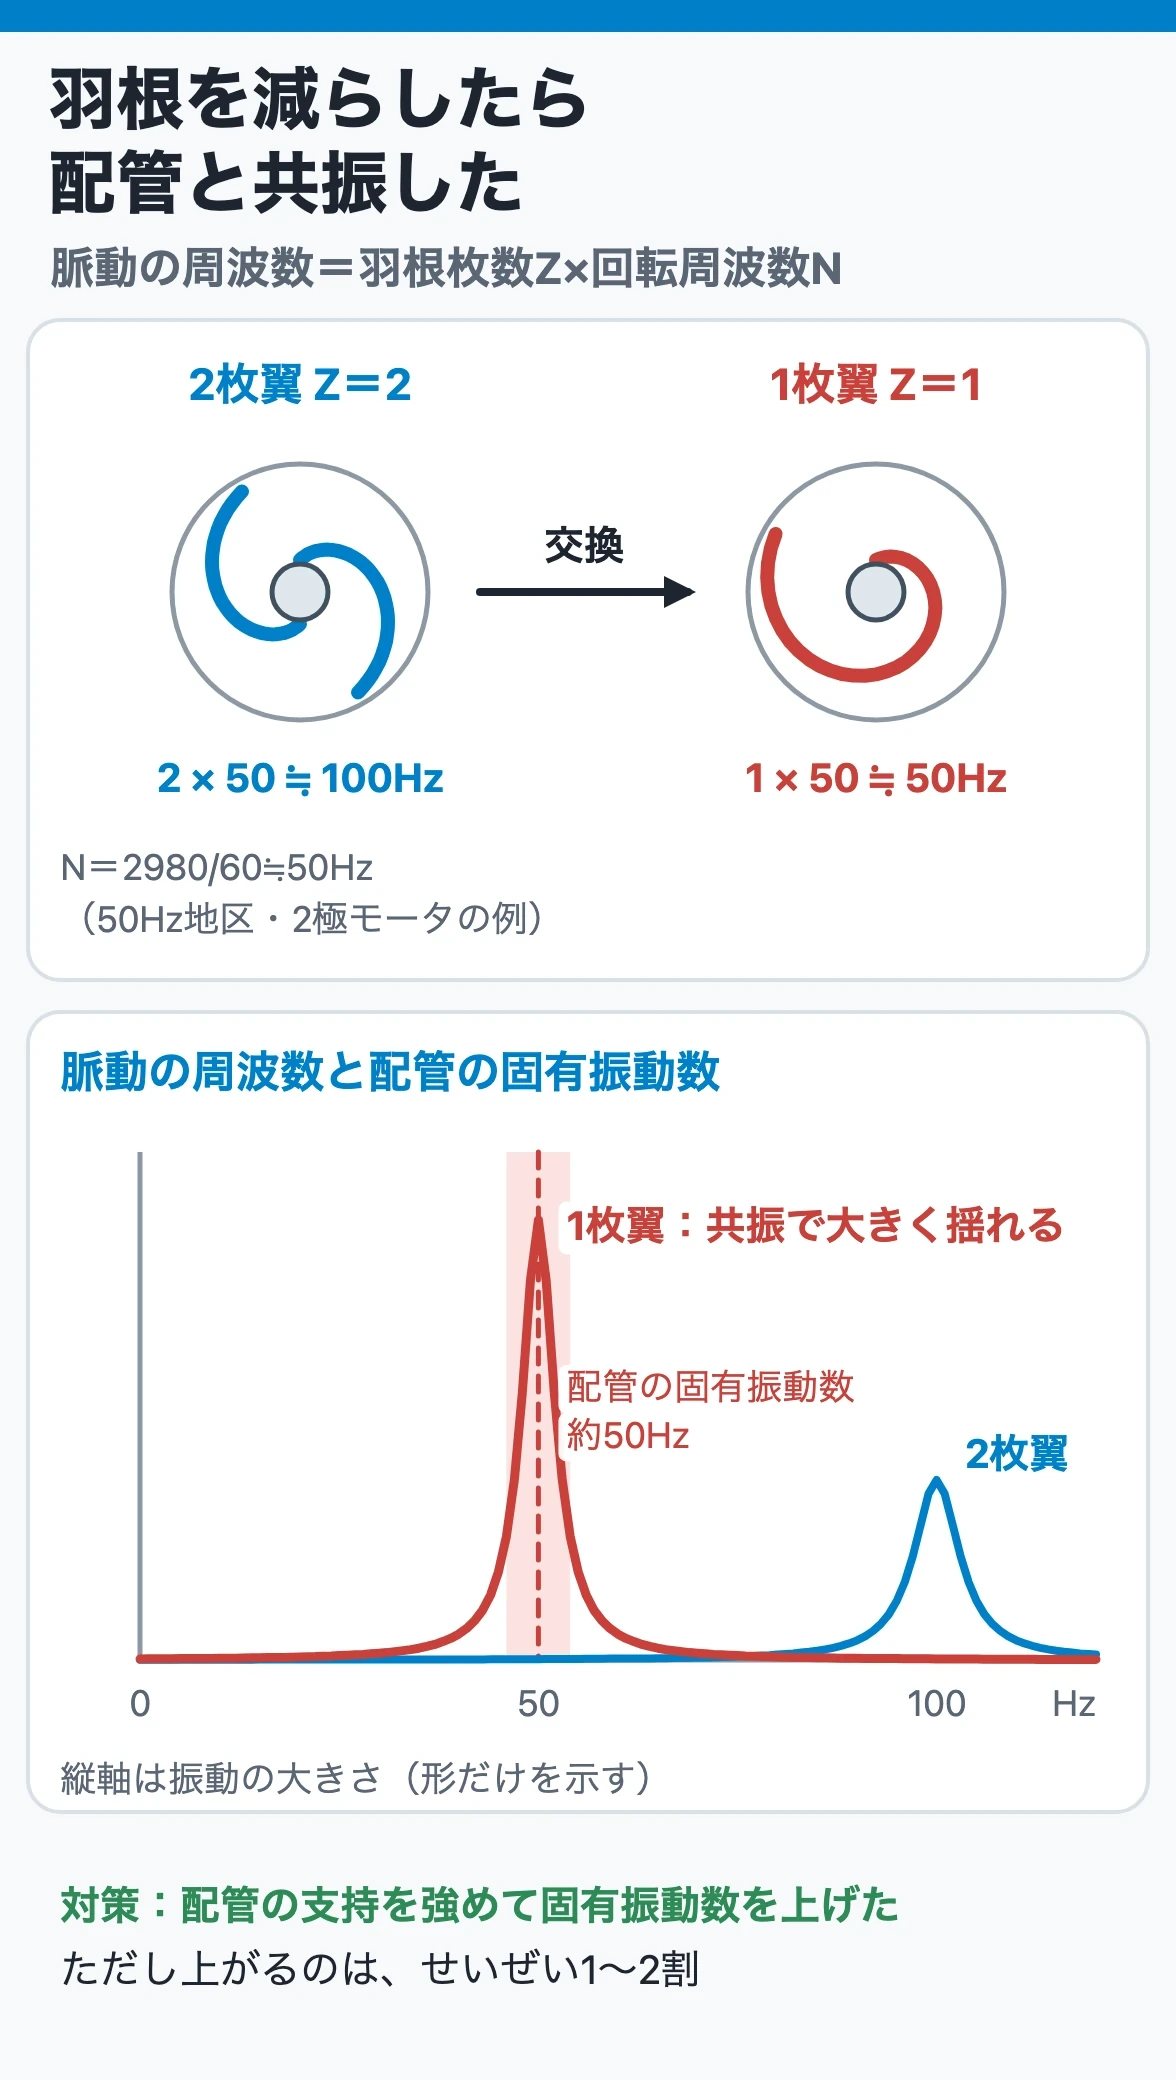
従来は二枚翼の羽根車を使っていた設備で、高効率化を目的に一枚翼のポンプへ交換したところ、運転直後から吐出配管が大きく振動しました。
直接原因と背景条件
羽根車がつくる脈動の周波数は「羽根枚数×回転周波数」です。50Hz地区の2極モータ(約2,980min-1)なら、2枚翼で約100Hz、1枚翼で約50Hzになります。この設備では吐出配管の固有振動数が約50Hzだったため、1枚翼にしたことで共振が起きました。ポンプ単体の振動値や据付けだけを確認しても、配管系との組合せで発生する共振は見逃します。
対策では吐出配管の支持を見直し、配管系の固有振動数を励振周波数から離しました。ただし、支持を強くすれば必ず解決するわけではありません。剛性、質量、支持位置を変えた結果、固有振動数がどちらへ動くかを確認する必要があります。
現場で確認したいこと
- ポンプ交換や羽根車変更の前後で、回転速度と羽根通過成分が変わっていないか
- 生波形だけでなく周波数スペクトルに明確なピークがあるか
- 支持、ガイド、スプリング、配管内液質量を含めた固有振動数を確認したか
この事例の教訓は、「ポンプの効率改善」が配管の振動条件を変える可能性があることです。変更管理では、機器単体だけでなく接続系まで影響範囲に含めます。
4. 事例3|軸受形式の置換で軸方向の逃げがなくなった
最初の兆候
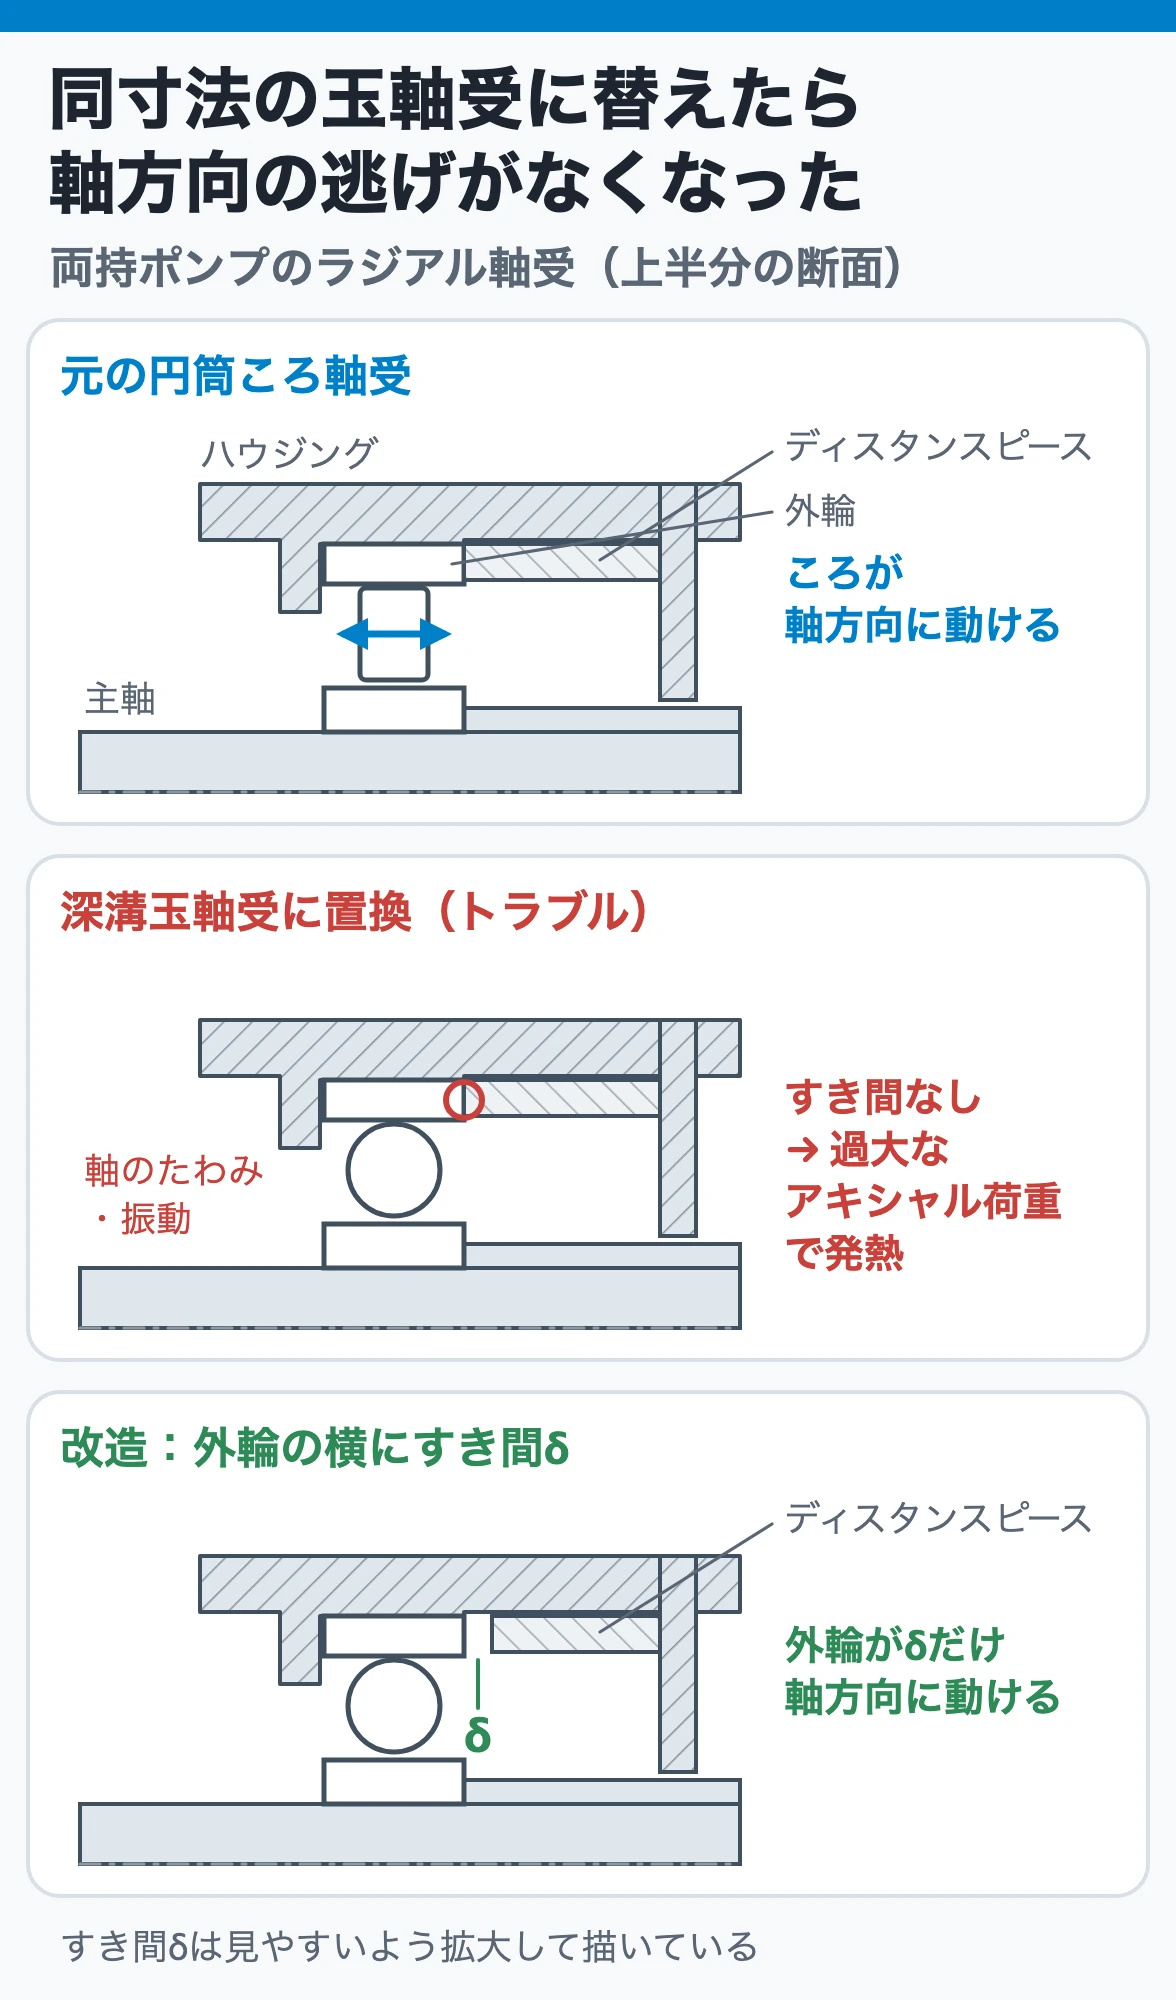
顧客仕様でころ軸受が使えなかったため、両持ポンプのラジアル軸受を、円筒ころ軸受から同寸法の深溝玉軸受へ置き換えました。すると出荷前試験で、ラジアル軸受側の温度が異常に上昇しました。分解すると軸受が焼けて変色していました。
直接原因と背景条件
元の円筒ころ軸受は、ころと外輪が軸方向へ相対移動でき、主軸の微小なたわみや振動を逃がせる構成でした。置換後の軸受は内部で動ける量が小さい一方、外輪と周辺部品の軸方向すき間も確保されていませんでした。運転中に逃げがなくなり、過大な軸方向荷重が軸受へ作用して発熱したと推定されました。現地では取扱液温による熱膨張差も加わるため、軸方向のすき間はさらに余裕を持たせる必要があります。
対策は、外輪が軸方向へ動けるように構造上のすき間を設けることでした。軸受の外形寸法が同じでも、荷重の受け方、内部すき間、熱膨張の逃がし方は同じとは限りません。
現場で確認したいこと
- 交換軸受の形式、内部すき間、保持器、固定側・自由側の役割
- 外輪・内輪のはめ合いと、軸方向へ動くべき箇所
- 「同寸法だから互換」と判断した変更がないか
軸受温度が上がったとき、給油量だけを増やすと原因を隠す可能性があります。潤滑、荷重、すき間、芯ずれ、冷却を一組で確認します。
5. 事例4|メカニカルシールのかじりで手回し不能になった
最初の兆候
両持横軸ポンプで、始動前の手回しができず、モータとの芯出し作業を進められませんでした。原因は軸受や羽根車ではなく、メカニカルシール摺動面の「抱き付き」(摺動面どうしが固着して回らなくなる現象)でした。
直接原因と背景条件
発注者指定のシール形式・材料組合せが、かじりを起こしやすいものでした。工場試験では一時的に潤滑剤を使って回転させ、試験後に洗浄して出荷しましたが、現地では再び摺動面が固着し、回転体を手で回せませんでした。最終的に実績のある材料組合せへ変更されました。
ここでの教訓は、工場試験を通すための一時処置と、現地で継続使用できる恒久対策を分けることです。潤滑剤で一時的に回っても、取扱液中で同じ潤滑状態が得られるとは限りません。
現場で確認したいこと
- シール面材の組合せに同じ液・温度・圧力での実績があるか
- 工場試験でだけ使った潤滑剤、洗浄液、仮配管がないか
- 手回し抵抗が軸封、軸受、ウェアリングのどこで発生しているか
6. 事例5|芯出し調整用のすき間がなく、モータを動かせなかった
最初の兆候
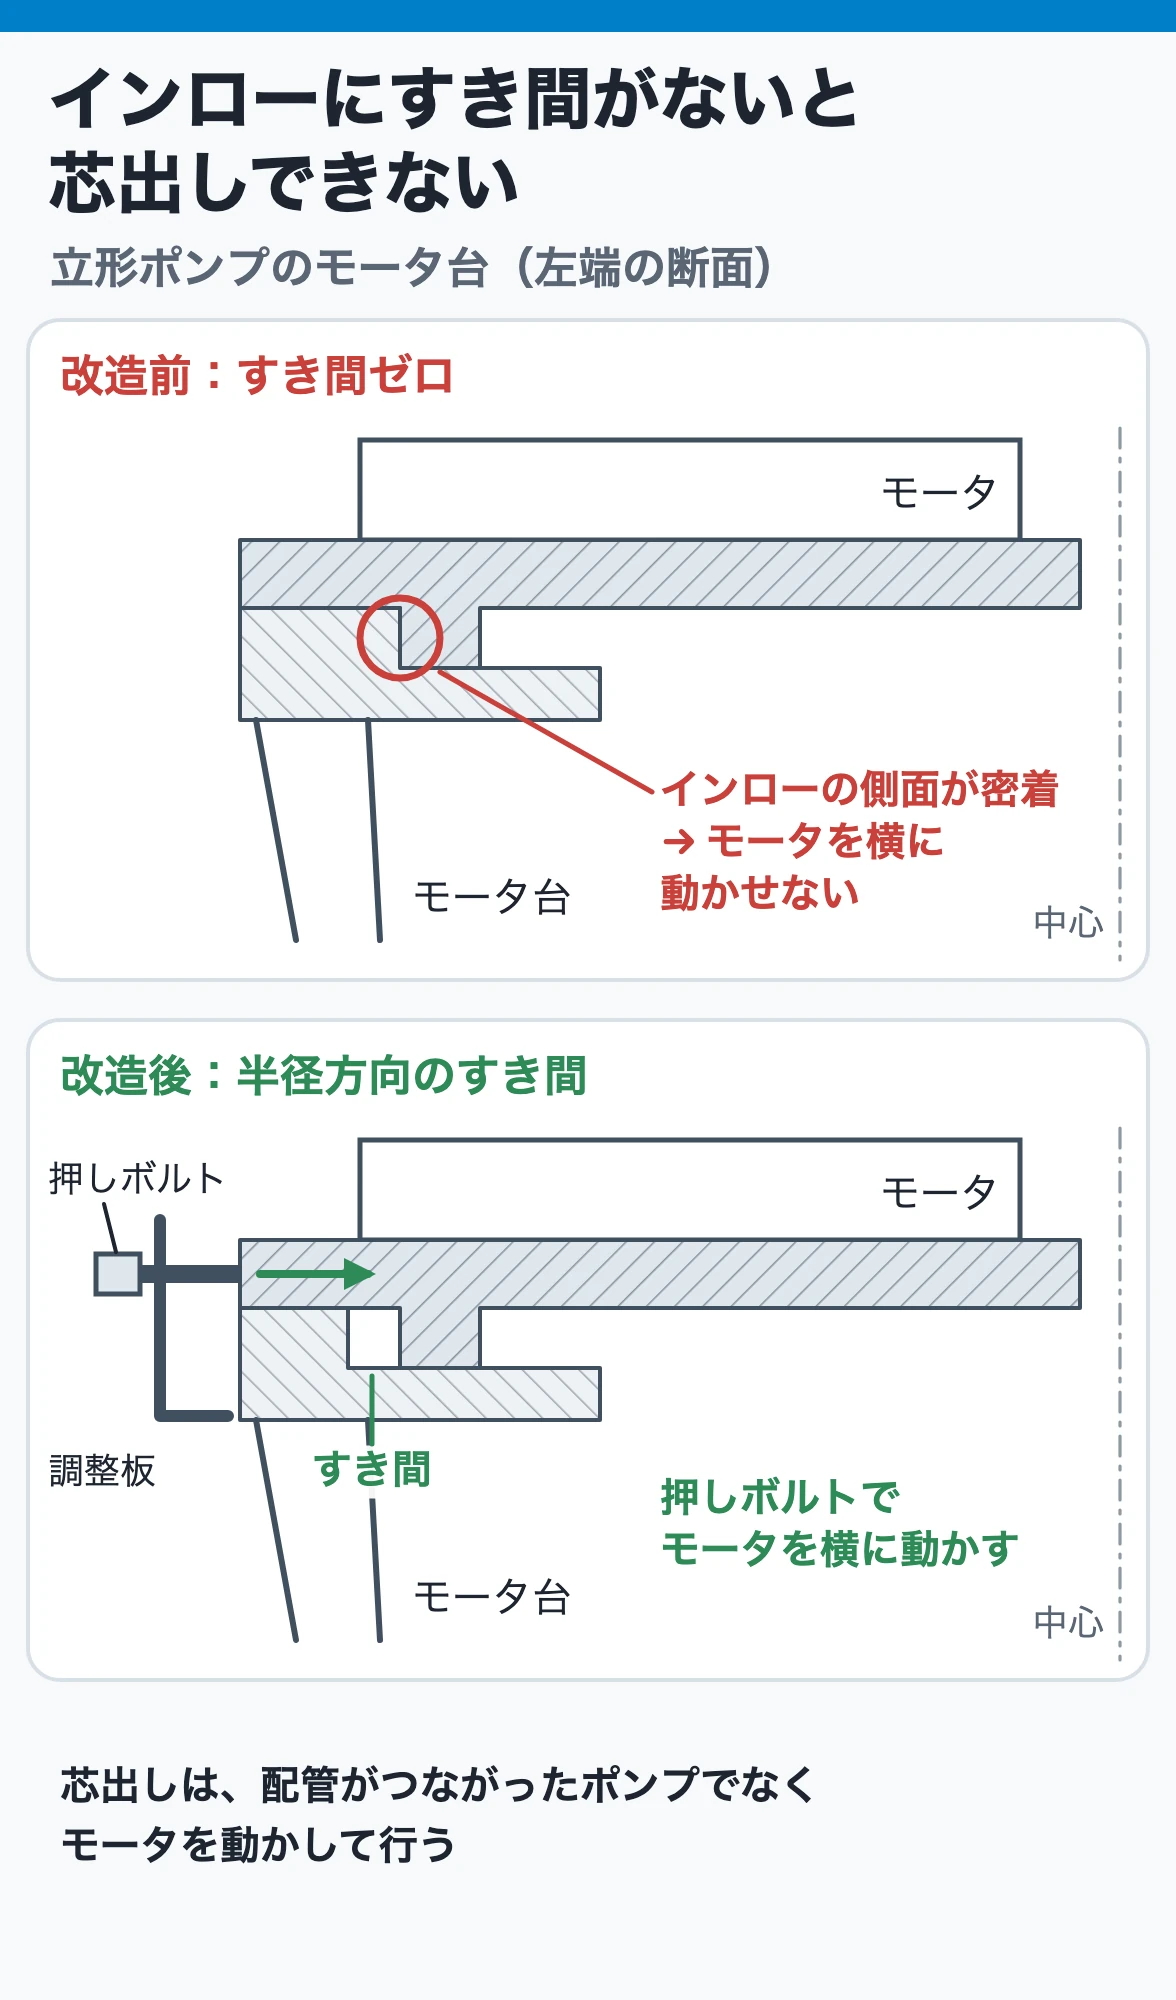
立形多段ポンプで、始動前にモータとポンプの芯出しができませんでした。モータはポンプ上部のモータ台に、段付きのはめ合い(インロー)で中心を合わせて載せる構造でした。軸どうしは、たわみを吸収しないリジッドカップリングで直結されていました。
直接原因と背景条件
モータ取付けフランジ外径とモータ台フランジ内径の間に、半径方向の芯出し調整用すき間がありませんでした。中心がずれていてもモータを移動できないため、芯出し作業そのものが成立しませんでした。
対策は、インロー部を追加工して調整用すき間を設け、調整板と押しボルトでモータ位置を動かせるようにすることでした。設計値として芯ずれ許容値を決めても、現場で測定・調整できる構造がなければ守れません。
高温ポンプではウォーミング方法も芯出しへ影響する
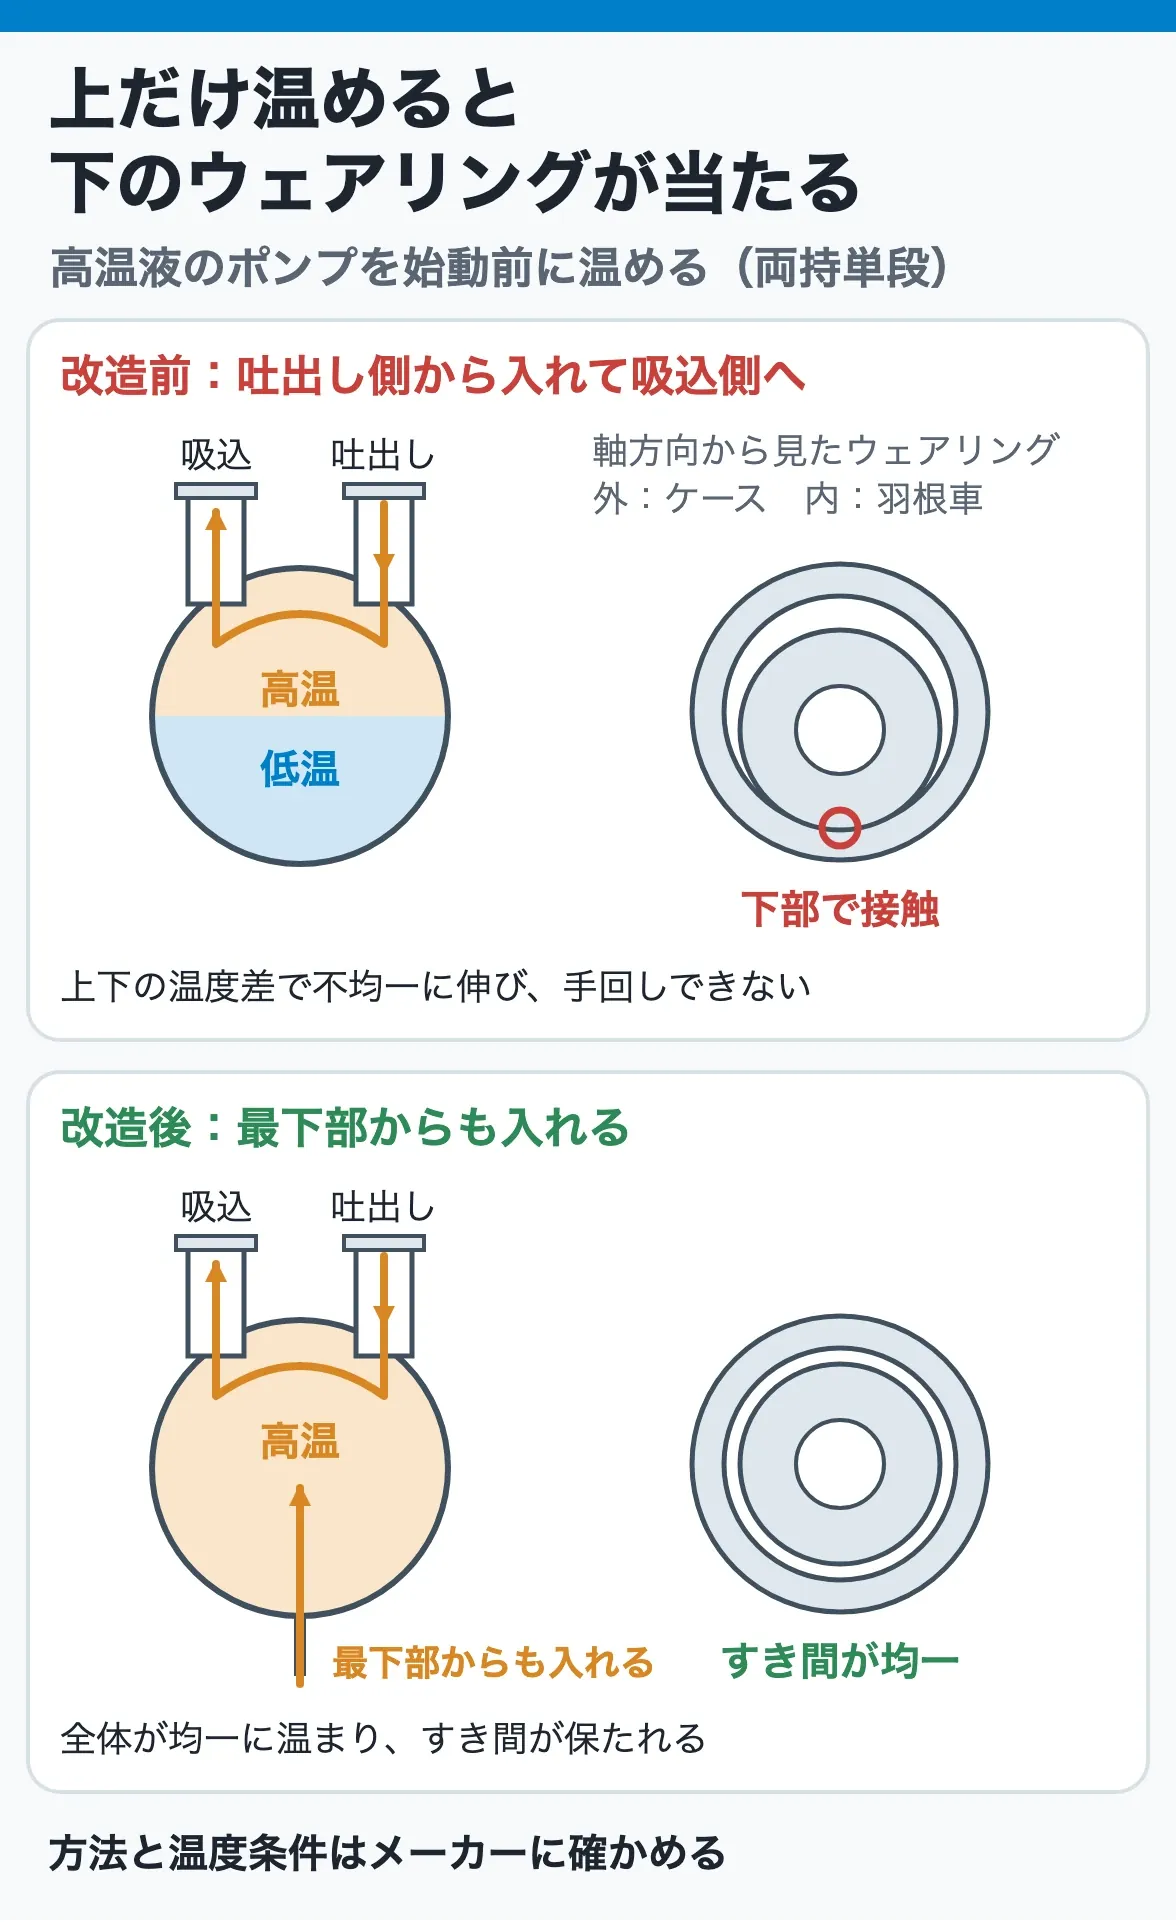
別の事例では、高温液を入れる前にポンプを少しずつ温める「ウォーミング」で、ポンプの上側だけが先に温まりました。ケーシングと回転体が不均一に伸び、下側のウェアリング部が接触して手回しできなくなりました。ウォーミング液をポンプ下部にも流す配管へ変更し、均一に温める対策が採られました。
芯出しは据付け時の一回だけではありません。配管接続後、ウォーミング後、温態運転時に、ケーシング、モータ台、配管荷重、熱膨張で位置関係が変わります。
7. 小さな保全状態が大事故の引き金になる
パイパーアルファ事故では、運転中ポンプの停止を受けて予備ポンプを起動しようとしました。しかし予備ポンプの吐出側にあるリリーフ弁は保全のため取り外され、配管開口部は閉止フランジで仮止めされていました。夜勤側は予備ポンプの保全がまだ始まっていないと思い込み、起動時点でロックアウトされていなかったモータに通電しました。リリーフ弁を外したことを示す作業許可証は、引継ぎで口頭でも手渡しでも伝えられていませんでした。
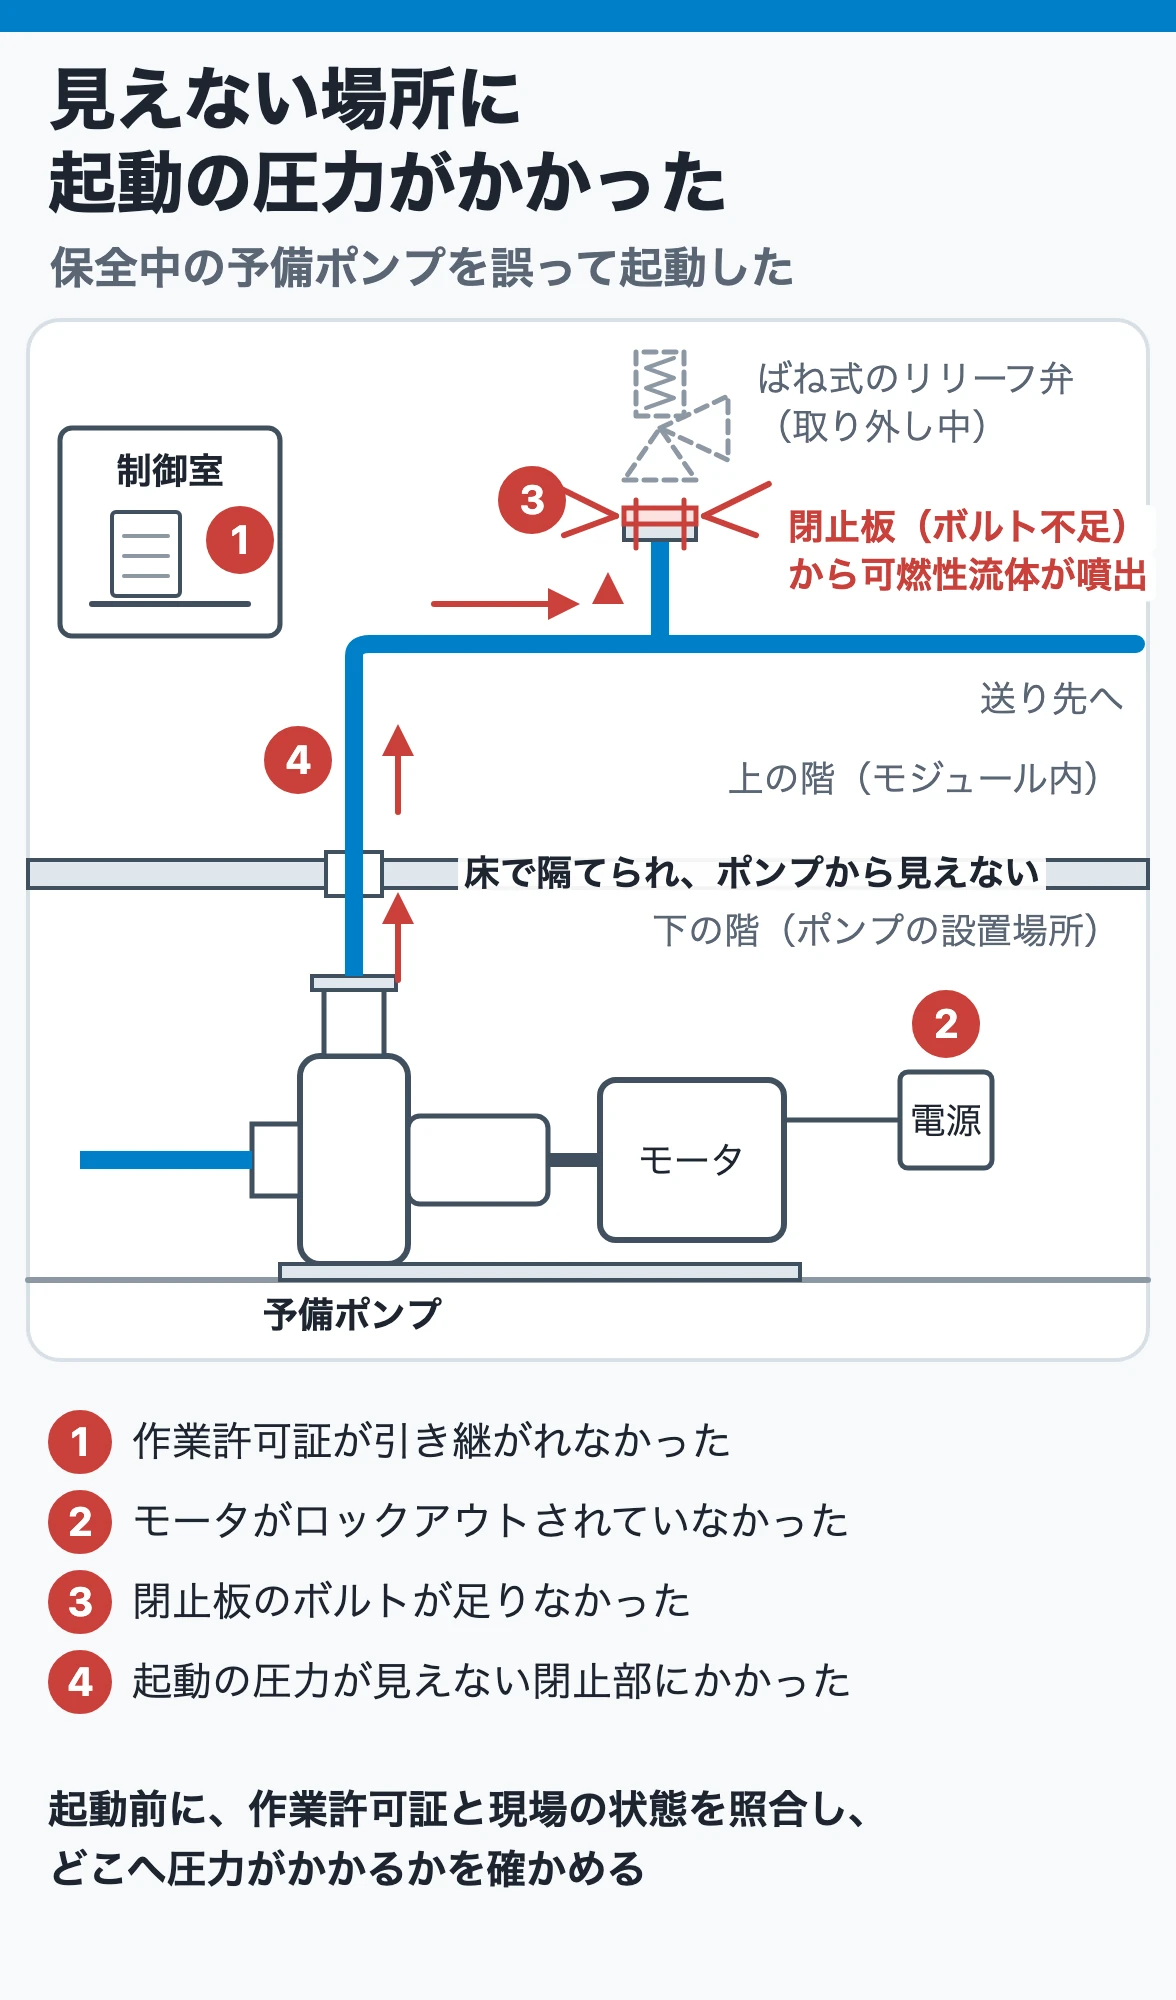
予備ポンプを起動すると、運転圧を受けるには不十分だった閉止部から可燃性流体が放出され、火災・爆発へ進展しました。直接の引き金は予備ポンプの起動ですが、ポンプの機械故障ではありません。
背景には、作業許可、隔離・ロックアウト、閉止方法、シフト引継ぎ、保全中機器の表示、設備配置、防火壁、消火設備など複数の防護層の不備がありました。したがって「運転員が起動した」で原因分析を終えてはいけません。
予備機切換え前に確認すること
- 保全中・使用禁止の札、ロック、電源隔離、弁隔離、閉止板の状態
- 作業許可票と現場の機器状態が一致しているか
- 開放部、取り外し部品、仮設配管、ボルトの復旧状態
- シフト引継ぎで、開始前・中断中・完了済みを区別しているか
- 起動によってどこへ圧力がかかるか
- 切換え不能時の安全な停止手順
予備機は「起動できる」だけでなく、「起動して安全に圧力をかけられる」状態であることを確認します。
8. 再発防止は4層で考える
| 層 | 代表的な対策 |
| 物理原因の除去 | 腐食源除去、支持変更、軸方向すき間、シール材変更、調整機構追加 |
| 監視・保護 | 差圧、振動、温度、漏れ、保護装置、予備機自動切換え |
| 作業管理 | 手回し、芯出し、閉止板管理、ロックアウト、復旧確認、変更管理 |
| 学習・横展開 | 故障履歴、写真、処置前後の値、同型機点検、設計標準改訂 |
点検周期を短くするだけでは、設計上の共振や調整不能構造を除去できません。材料を高級化するだけでも、液性逸脱や異物混入が続けば別の場所が損傷します。原因に対応した層を選びます。
トラブル報告や機器履歴に残す項目は「ポンプのトラブル診断早見」の記事で整理しています。部品を洗浄・廃棄する前に、付着物、破面、変色、接触痕を写真と試料で残します。
まとめ
ポンプのトラブル事例は、壊れた部品ではなく、兆候から背景条件までを一続きで読むことで現場に活かせます。異常の小さな兆候と設備状態を記録し、物理原因、監視、作業管理、横展開の4層で対策してください。
この記事の内容を現場で使えるように、iPhoneアプリ「ポンプ 3D図鑑」を作りました。10形式の選定、揚程・NPSH・動力など12項目の計算、10形式の3D図鑑、トラブル早見・軸封の選び方などの資料を1本にまとめています。800円の買い切りで、広告・追加課金はありません。
計算と選定の結果は構想段階の概算で、保証計算ではありません。必要NPSHの概算や比速度からの羽根車の形は目安です。3Dは代表構造の教育用モデルで、特定の機種の寸法・形状とは一致しません。実機の選定・発注・安全判断は、メーカーの性能曲線と仕様書、適用規格で確認してください。
参考文献
- 外山幸雄『ポンプの選定とトラブル対策』第6章「トラブル事例、その原因と対処法」 Amazonで見る
- 化学工学会SCE・Net安全研究会編『若い技術者のためのプロセス安全入門』3.7「安全な作業の実行:英国、北海、パイパーアルファ、1988年」 Amazonで見る
設備技術は、回転機械・静機器・配管・計装・設備信頼性の12の記事マップで案内しています。
 PLANT NEWS ON NOTE
化学プラントニュース
化学・石油プラントの重要ニュースを、毎週の週報と事故速報でお届けします。現場で押さえたい動きを、わかりやすく整理します。
noteで最新ニュースを読む ↗