 化学プラント大全
※本記事の参考文献には、Amazonアソシエイトのリンク(アフィリエイト広告)を含みます。
送風機のトラブルは、ある日突然起きるように見えます。しかし実際には、軸受温度が少しずつ上がる、振動が半年で倍になる、同じダンパ開度なのに電流が下がる、といった前ぶれが記録に残っていることがほとんどです。
一方で、送風機は形式によって「やってはいけない操作」が逆になります。遠心送風機ではダンパを閉めて起動するのが普通でも、軸流ファンでは締切で軸動力が最大になり、ルーツブロワでは吐出しを閉じると圧力が上がり続けます。形式を確かめずに別の機械の手順を当てはめると、起動の段階で過負荷や機器損傷を招きます。
この記事では、現場オペレーターと保全・設備のエンジニア向けに、送風機の起動と停止、日常点検でどこを何で見るか、異音・振動・温度・風量・電流の異常から原因をどう絞るかを、軸流・遠心・ルーツの形式別に整理します。
この記事の結論
- 起動時のダンパ・弁の状態は形式で決まります。遠心は締切(ダンパ全閉)起動が基本、軸流は締切で軸動力が最大になるためダンパ全開起動、ルーツは吸込・吐出の弁を全開にして起動します。
- 遠心の締切起動は「締切で軸動力が小さい」から成り立つ操作です。締切でも動力はゼロではなく、圧縮熱で温度が上がるので、異常がなければ速やかに弁を開きます。
- 日常点検は、軸受温度・振動・電流・吸込と吐出しの圧力・ダンパ開度を同じ条件で記録し、平常値からの変化で判断します。
- 振動は軸受箱の同じ点を垂直・水平・軸方向の3方向で測ります。方向と周波数で、アンバランス・ミスアライメント・ゆるみ・軸受損傷の当たりが付きます。
- 送風機で多い振動原因は、羽根車へのダスト付着や摩耗・腐食によるアンバランスです。清掃やバランス修正で戻るかを確かめます。
- 低風量で出る低周波振動、熱交換器の気流振動のように、送風機本体の故障ではない振動もあります。止める前に周波数と運転風量を記録します。
1. 形式によって起動と異常の出方が逆になる
送風機の起動方法と過負荷の原因は、羽根車の形式ごとの「風量と軸動力の関係」で決まります。まず、目の前の機械がどの形式かを銘板と取扱説明書で確かめます。形式の見分け方は送風機の種類と特徴で解説しています。
| 形式 | 風量を増やすと軸動力は | 締切(風量ゼロ)での軸動力 | 起動時の基本 | 過電流になりやすい条件 |
| 多翼ファン(シロッコ) | 著しく増える | 小さい | 締切起動 | ダクト外れ・点検口開放などで風量が増えすぎたとき |
| 後向き・翼形ファン | 増えるが、ある風量以上で頭打ち(リミットロード) | 小さい | 締切起動 | 比較的過負荷になりにくい。ただし密度増加には注意 |
| ラジアルファン | 増える | 小さい | 締切起動 | 風量増加、ガス密度の増加 |
| 斜流ファン | ほぼ平坦 | 後向きと軸流の中間 | メーカー指定に従う | 形式ごとに確認 |
| 軸流ファン | ほぼ平坦 | 最大 | ダンパ全開起動 | ダンパや経路を絞りすぎたとき |
| ルーツブロワ(二葉・三葉) | 風量はほぼ一定。軸動力は吐出し圧力にほぼ比例 | 吐出しを閉じると圧力が上がり続ける | 吸込・吐出の弁を全開 | 吐出し側の閉塞、フィルタ詰まり、後段の圧力上昇 |
ターボ形の中でも、多翼ファンは風量が増えるほど軸動力が急に大きくなります。逆に軸流ファンは風量ゼロの締切点で軸動力が最大になります。「ターボ形だから締切起動」と一括りにしてはいけません。
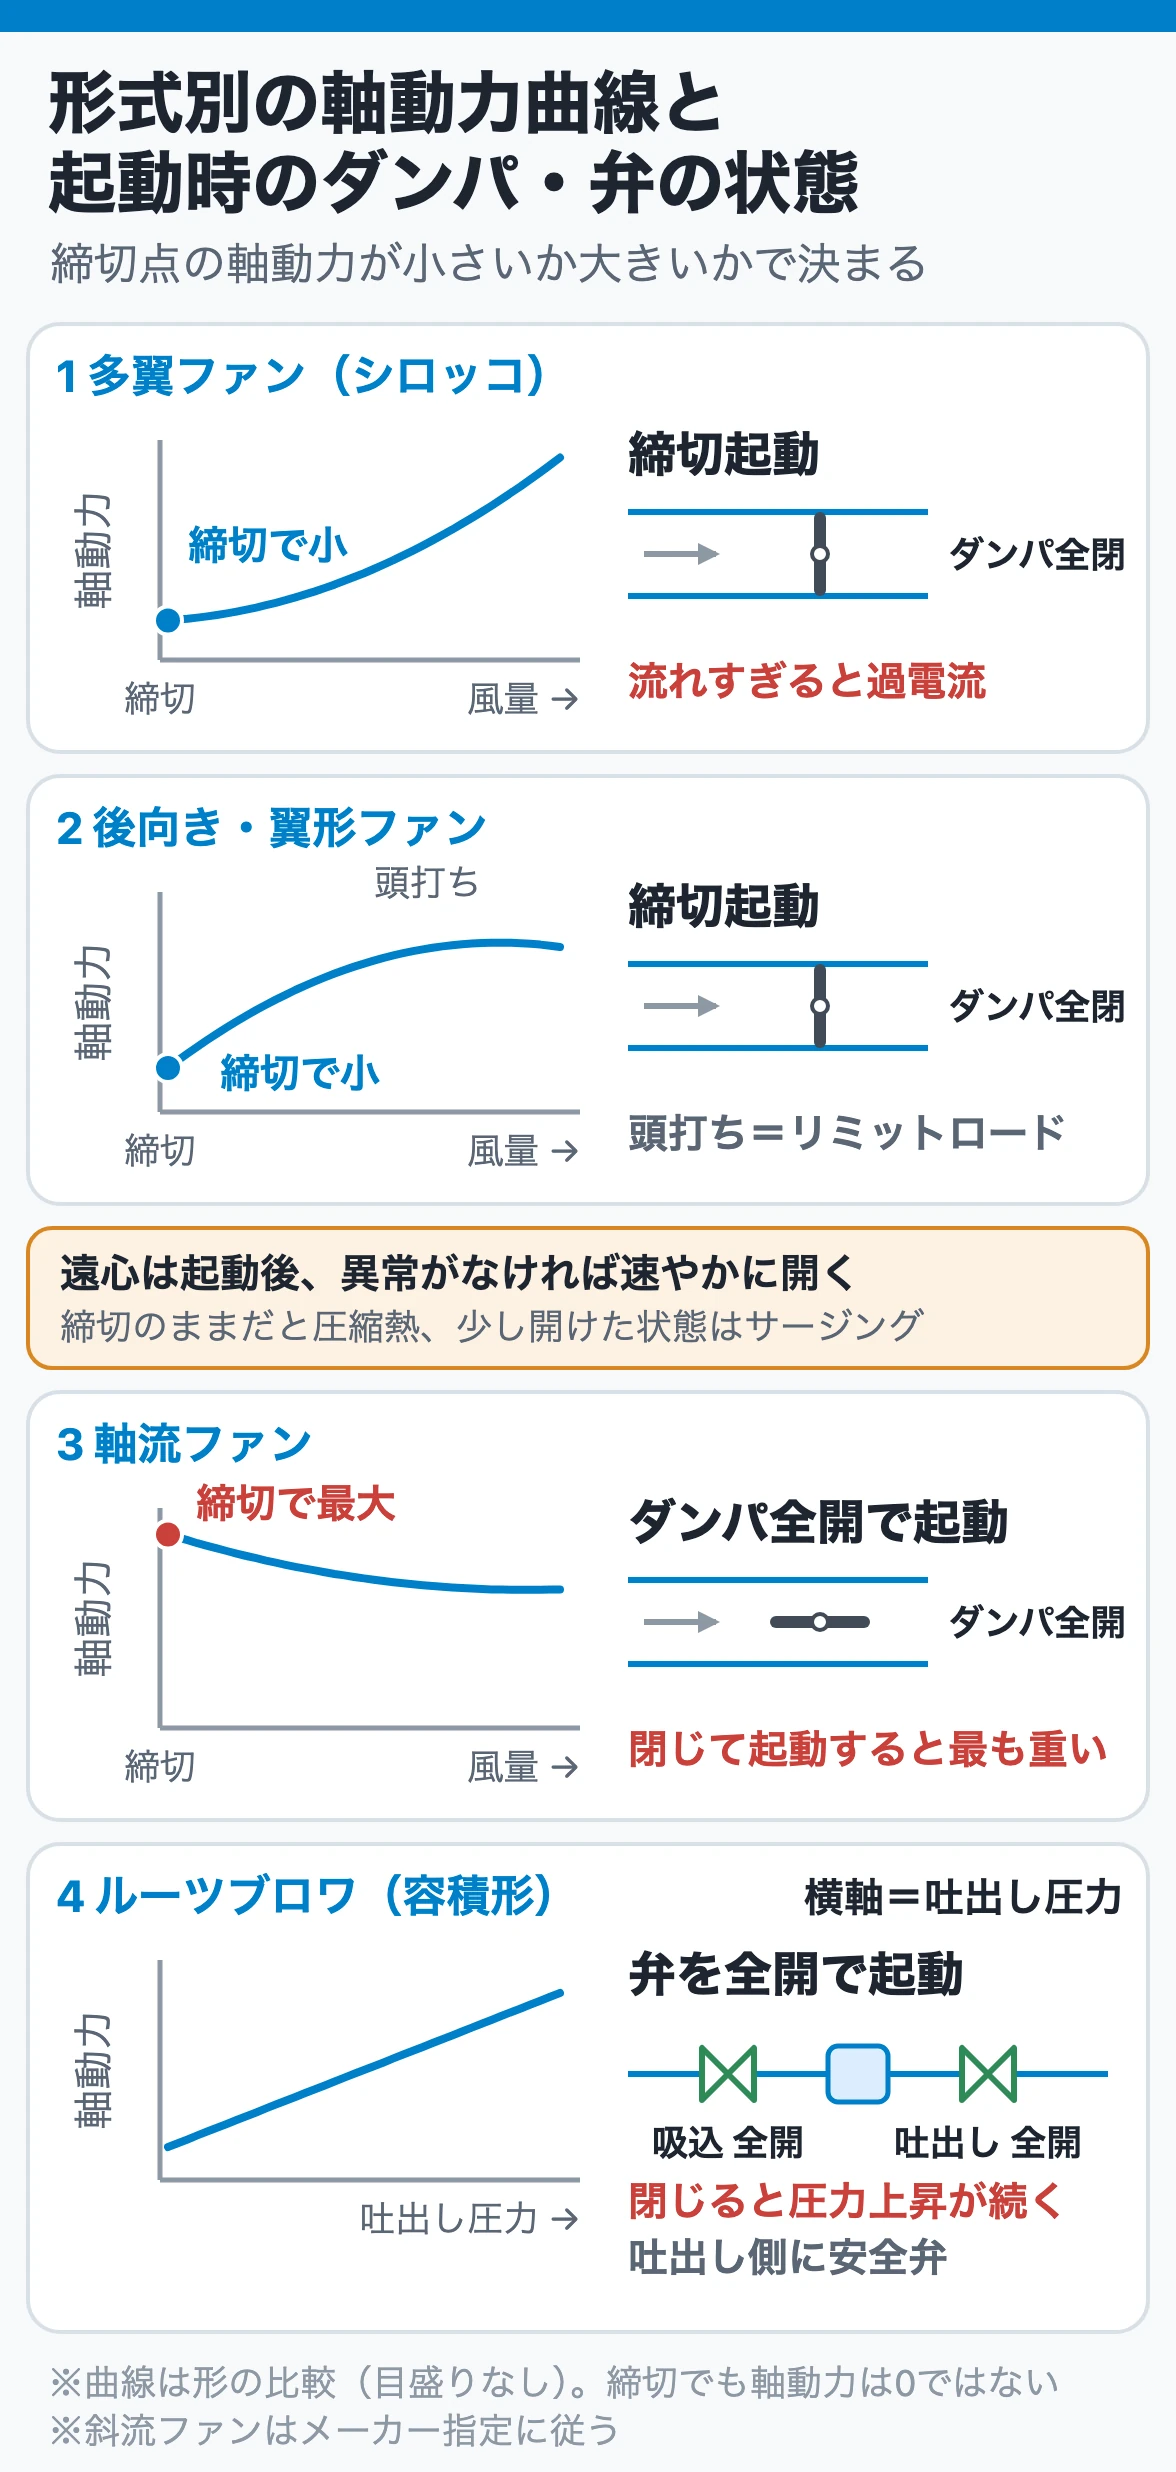
ルーツブロワは容積形で、回転数が一定なら風量はほぼ一定です。吐出し側を絞っても風量はあまり減らず、圧力と軸動力が上がり続けます。そのため電動機の過負荷保護と、過熱を防ぐ吐出し側の安全弁が必要です。ルーツブロワの風量を吐出し弁の絞りで調節してはいけません。 調節は回転数やバイパス・放風など、系統設計とメーカーが決めた方法で行います。
2. 起動前の点検と、形式別の起動・停止
起動前に確かめること
分解整備後や長期停止後の起動では、次を確認します。
- 吸込口付近と機内にウエス・工具・異物が残っていないか
- 羽根車を手で回して、こすれや引っかかりなく滑らかに回るか
- 軸受の潤滑油量・グリース量、オイルリングの状態、強制給油式なら油ポンプの回転方向・フローサイトでの給油確認
- 冷却水の通水(水冷軸受・オイルクーラー)
- ダンパ・吸込ベーンが全開から全閉まで円滑に動き、表示と実際の開度が合っているか
- 軸受とカップリングの芯、カップリングの合マーク、基礎ボルトのゆるみ
- 電源の電圧・容量と、電動機単体での回転方向
回転方向は、カップリングを外した電動機単体、または瞬時の寸動(インチング)で確認します。 逆回転でも風がある程度出る場合があるため、風が出ていることだけで正回転と判断しないでください。ルーツブロワの寸動確認でも、吸込・吐出の弁を開けた状態で行います。
遠心送風機は締切起動し、速やかに開く
遠心送風機は、吸込み弁または吐出し弁(ダンパ)を締め切った状態で起動するのが基本です。締切点の軸動力が小さいため、始動時の電動機負荷を抑えられます。
ただし締切運転は、軸動力がゼロになる運転ではありません。ターボ形は締め切っても一定以上に圧力は上がりませんが、圧力の高い送風機では圧縮熱で機内温度が上がるため、起動して異常がなければ弁を開きます。 また、弁を少しだけ開けた状態はサージングを起こしやすい領域です。サージング限界を超える風量までは、ためらわずに速やかに開きます。
サージングの仕組みと確認方法は送風機のサージングと並列・直列運転で解説しています。運転中の共通ヘッダーへ2台目を追加するときの逆流と始動手順は送風機の台数制御と順次起動を参照してください。
軸流ファンはダンパ全開で起動する
軸流ファンは締切点で軸動力が最大になります。ダンパを閉じて起動すると、始動時にもっとも重い負荷をかけることになります。軸流ファンはダンパ全開で起動します。 翼角可変式では、起動時の翼角もメーカー指定を確認します。
ルーツブロワは弁を全開にして起動する
ルーツブロワの一般的な起動手順は次のとおりです。
- 保護装置、冷却水、過負荷保護の設定を確認する
- 吸込・吐出しの主弁を全開にする
- 手回しで滑らかに回ることを確認する
- 寸動で回転方向を確認する
- 起動し、圧力が上がることを確認する
- 異音・振動がなく、電流が定格以内で、圧力が規定以内であることを確認する
立ち上がりの圧力上昇で安全弁がわずかに吹くことはありますが、運転中に安全弁が吹き続けるなら、吐出し側の抵抗が大きすぎるサインです。 吐出し側の弁、逆止弁、配管、後段設備の圧力を調べます。
停止時の注意
停止時は、惰性で回転が落ちるあいだの異音を聞きます。遠心送風機は停止時に入口ダンパを全閉にしておくと、次の締切起動の準備になります。
水冷軸受をもつ高温ガス用の送風機は、スイッチを切ってもすぐに冷却水を止めません。 ガス温度が下がるまで軸受の冷却水を流し続けます。長期停止では冷却水の抜き取りと凍結防止を行います。
3. 日常点検は「どこを何で見るか」を決めておく
送風機の性能は風量と圧力で表され、電動機の電流はその結果です。毎日、同じ条件で数値を記録して傾向を見ることが保全の基本です。 「異常なし」とだけ書く点検表では、少しずつ進む劣化を見逃します。
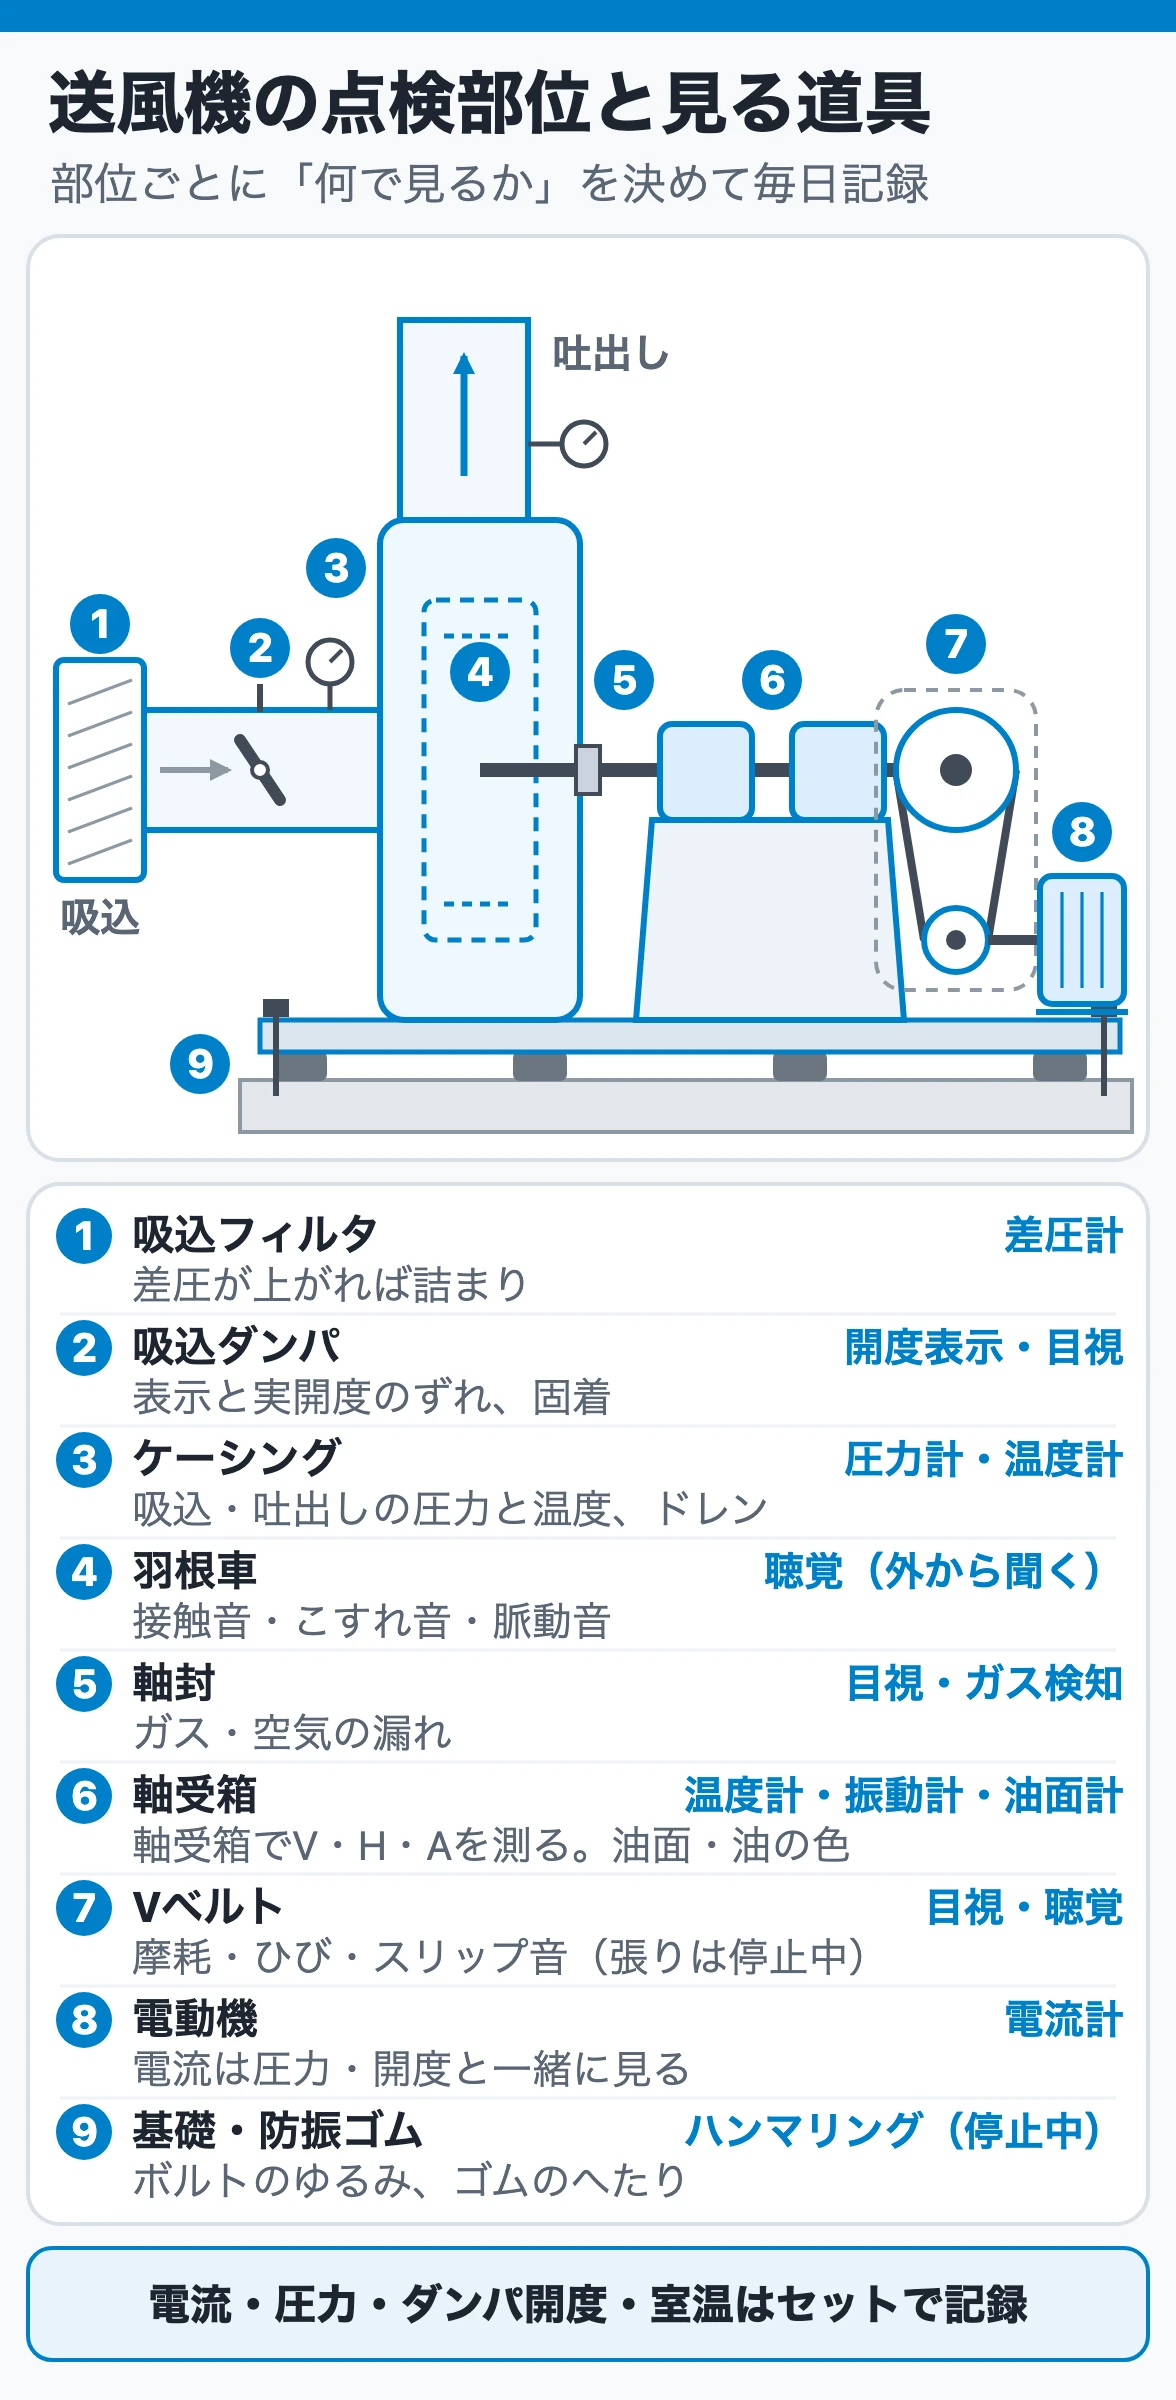
| 部位 | 何で見るか | 記録・判断のポイント |
| 吸込フィルタ・吸込ダンパ | 差圧計、開度表示、目視 | フィルタ差圧の上昇、ダンパの固着(スティック)は風量低下の原因 |
| ケーシング | 圧力計、温度計、聴覚、目視 | 吸込・吐出しの圧力と温度、ダンパ開度をセットで記録。ドレン抜き、ガス漏れ |
| 羽根車(外から) | 聴覚、振動計 | 正常時の音を覚えて比べる。接触音、こすれ音、脈動音 |
| 軸封 | 目視、ガス検知 | ガス・空気の漏れ。漏れは風量低下と作業環境の悪化につながる |
| 軸受 | 温度計、振動計、聴診棒、油面計 | 温度・振動は毎日記録。油面、油の変色、オイルリングの回転、油漏れ |
| カップリング・Vベルト | 目視、聴覚 | ベルトの摩耗・ひび・スリップ音、ベルトカバーの固定。カップリングの異音 |
| 電動機 | 電流計、電圧、温度 | 電流は圧力・開度と一緒に見る。単独では原因が分からない |
| 据付 | 目視、ハンマーリング(停止中) | 基礎ボルトのゆるみ、防振ゴムのへたり・割れ |
| 吐出し側 | 圧力計、目視 | ルーツでは安全弁の吹き、逆止弁の作動、サイレンサ |
空気は液体より圧縮性や熱膨張が大きいため、同じ送風機でも吸込温度や大気圧で風量・圧力・電流が変わります。比較するデータには、室温・吸込温度・大気圧・湿度も一緒に記録しておきます。 温度や密度の補正の考え方は送風機の風量・圧力・軸動力と密度補正で解説しています。
ルーツブロワでは、電流・電圧・圧力・風量、軸受部の表面温度、油量、異常音、異常振動を毎日確認し、フィルタ清掃、グリース補給、オイル交換、Vベルトの張り、安全弁と逆止弁の作動などを3か月ごとを目安に確認する運用が業界団体の資料で示されています。周期は機種と使用条件で変わるため、取扱説明書の周期を点検表に落とし込みます。
4. 数値は「平常値からの変化」で判断する
軸受温度
書籍では、軸受温度の目安として「周囲温度より40℃以上高くならないこと」「一般に70℃を超えないこと」が示されています。ただし、測定箇所、周囲温度、冷却水温度、潤滑油の粘度によって適正値は変わります。
判定の基本は絶対値よりも変化です。 いつもより急に温度が上がったときは、値が目安以内でも原因を確かめます。
振動
振動は、軸受ハウジングなど剛性の高い部分で、できるだけ軸受の近くを測ります。測定点には印を付けて毎回同じ位置で測り、垂直(V)・水平(H)・軸方向(A)の3方向を記録します。 測定点を決めるためにキリで穴をあけることは避けます。
振動計のピックアップは押し付け力と角度をそろえ、塗装の厚い面や凹凸のある面は避けます。測定位置がずれると、それだけで値が変わります。
評価には二つの見方があります。
| 見方 | 内容 | 注意 |
| 絶対判定 | 規格やメーカーが示す許容値と比べる | 回転数・形式・据付条件で許容値が違う。現行規格とメーカー値を確認する |
| 相対判定 | 正常時・据付時の値に対する倍率で見る | 目安として、2倍で注意、4倍で悪化、8倍で危険とする考え方がある |
書籍では、正常時のデータを蓄積したうえで、その2倍程度で測定周期を短くし、4〜6倍程度で部品取替えを判断する運用例も紹介されています。倍率は社内基準を作るための目安です。停止値は、メーカー値・現行規格・過去の故障履歴を合わせて設備ごとに決めます。
振動の測り方と停止基準の決め方は、ポンプの記事ですが考え方が共通なのでポンプの振動|測定位置・停止基準・原因の見分け方も参考にしてください。
5. 症状から原因を切り分ける
異常に気づいたら、まず安全を確保し、止める前に運転データを残します。止めると再現しない異常が多いからです。電流・吸込と吐出しの圧力・ダンパ開度・軸受温度・3方向の振動・回転方向・異音の種類を、止める前に記録します。
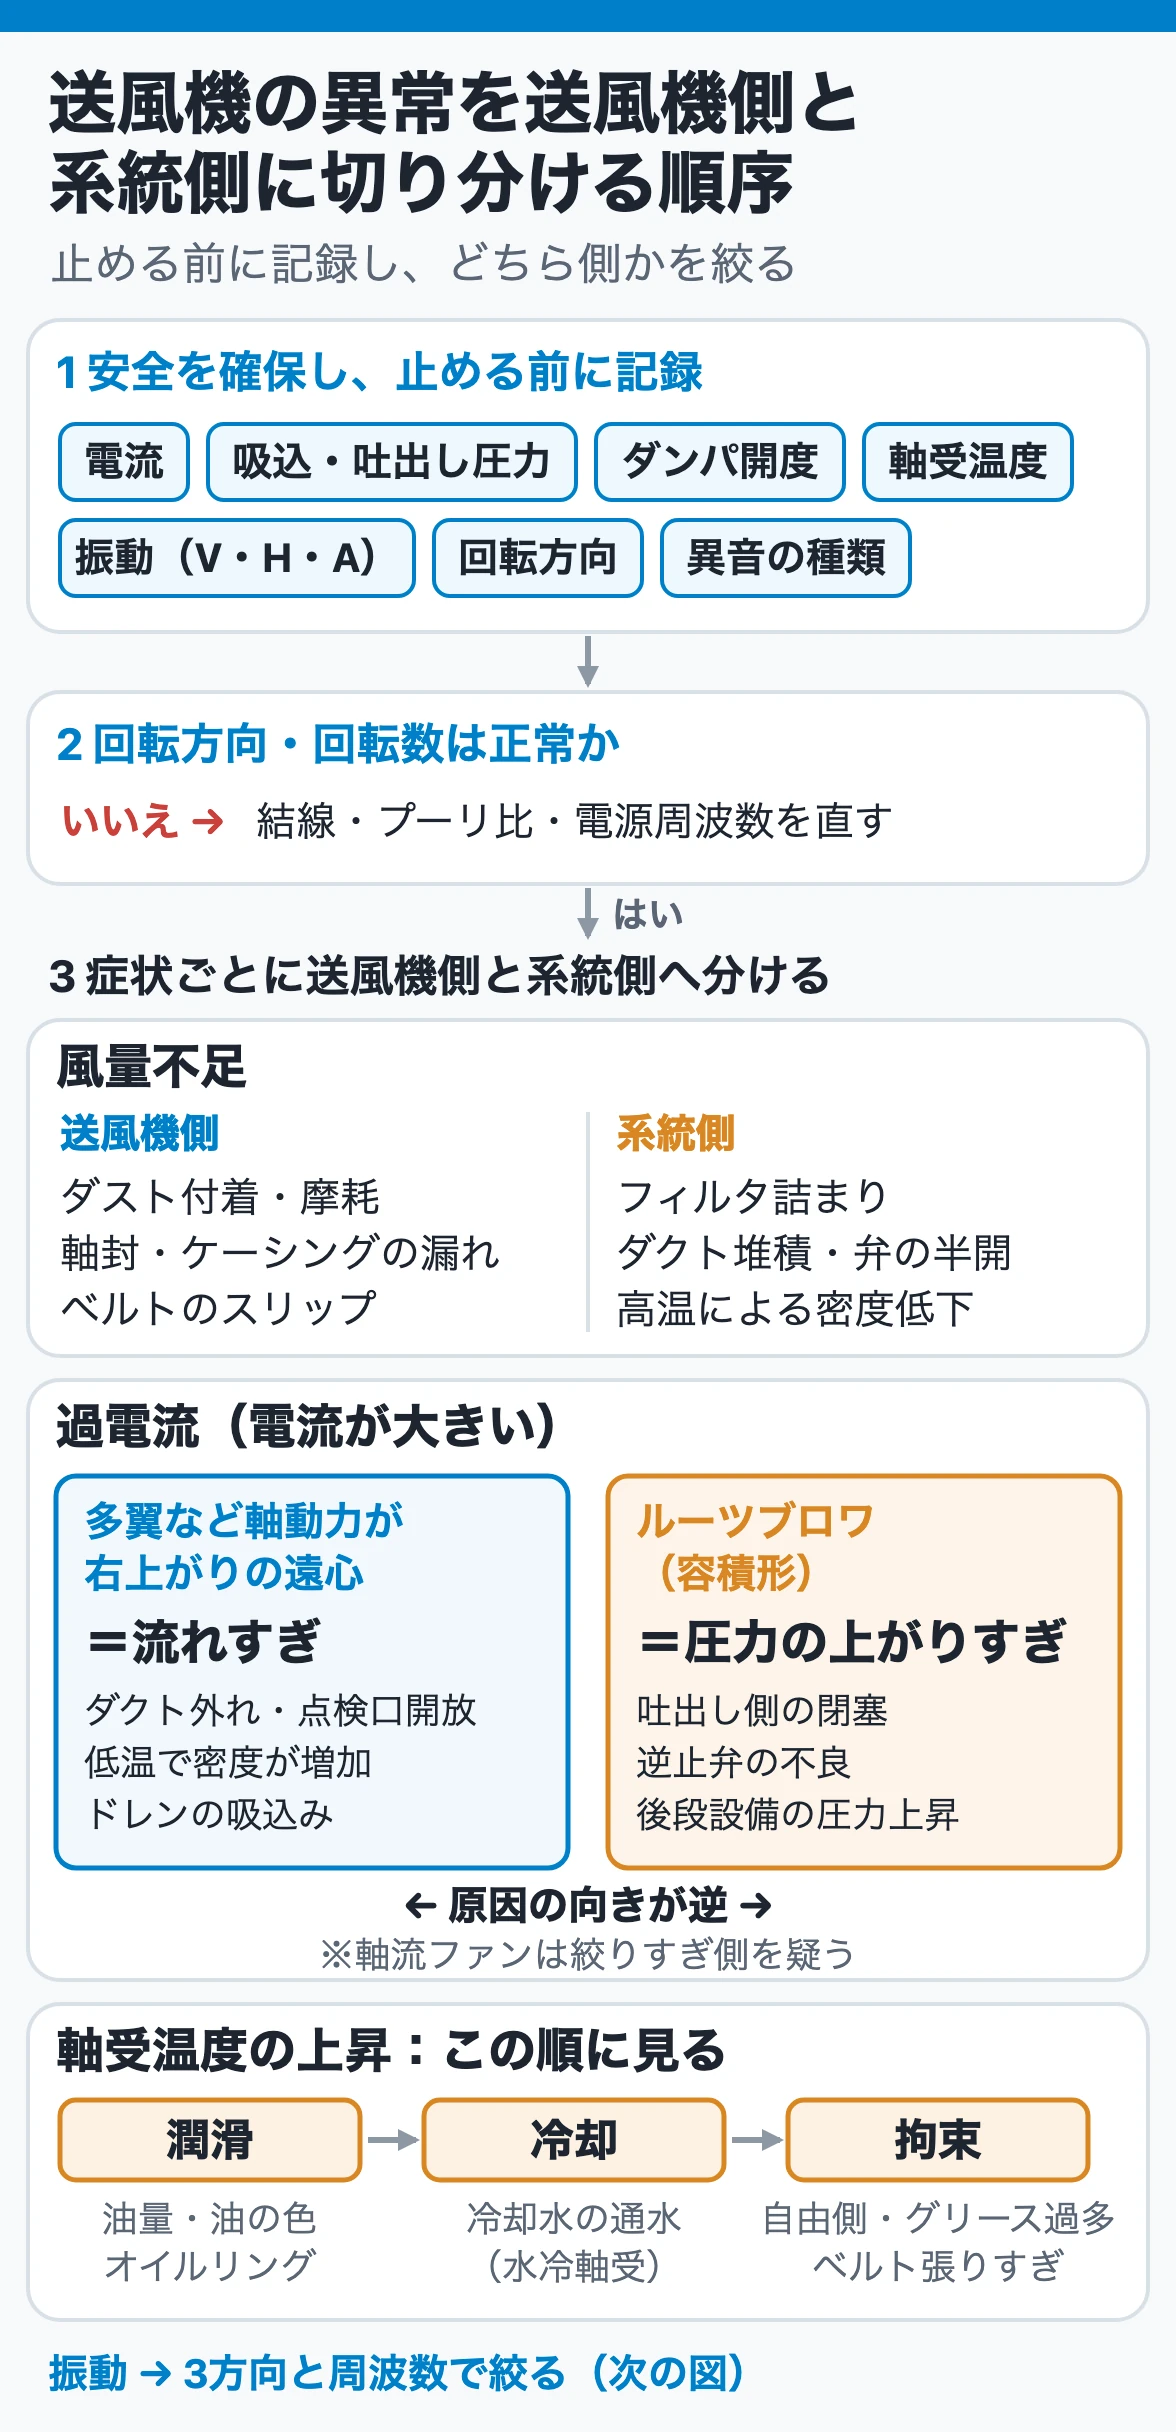
| 症状 | 最初に確認すること | 送風機側の主な候補 | 系統側・運転側の主な候補 |
| 風量が足りない | 回転方向、回転数、ダンパ開度、吸込・吐出圧力 | 逆回転、羽根車のダスト付着・摩耗・腐食、吸込コーンの腐食、軸封・ケーシングからの漏れ、ベルトのスリップ | フィルタ詰まり、ダクトへの堆積、途中の弁の半開、吸込口の閉塞、ガス温度上昇による密度低下 |
| 電流が大きい(遠心・多翼) | ダンパ開度と圧力 | 回転体の接触、軸受の損傷、ベルトの張りすぎ | 点検口の開放やダクト外れで抵抗が減り風量が増えすぎた、冬季や低温ガスで密度が増えた、ケーシング内にドレンを吸い込んだ |
| 電流が大きい(ルーツ) | 吐出し圧力、安全弁 | 回転体の接触、軸受の損傷、ベルトの張りすぎ | 吐出し側の閉塞、逆止弁の不良、後段設備の圧力上昇、プーリ比や電源周波数の誤り |
| 異音 | 流体音か機械音か、連続か断続か | 吸込コーンと羽根車の接触、軸封部の接触、ダンパ翼の固定不良、軸受の破損、異物の吸込み | サージングや脈動(断続音)、配管の振動、他の機器から伝わる音 |
| 振動 | V・H・Aの大小、周波数 | アンバランス、芯狂い、軸受の摩耗・損傷、締付け部のゆるみ | 基礎ボルトのゆるみ、据付不良、外部からの振動伝達、低風量での旋回失速 |
| 軸受温度の上昇 | 油量・油の色、冷却水、給油状態 | 潤滑不良、オイルリング不回転、片当たり、グリース過多、自由側軸受の拘束 | 冷却水の停止、ベルトの張りすぎ、異常振動 |
一度に複数の条件を変えないことも大切です。 ダンパを動かしながら回転数も変えると、どちらで症状が変わったのか分からなくなります。
過電流は、遠心とルーツで原因の方向が逆になる代表例です。多翼ファンなど軸動力が右上がりの遠心送風機では「流れすぎ」、ルーツブロワでは「圧力の上がりすぎ」をまず疑います。 軸流ファンは小風量側で軸動力が大きいので、ダンパや経路の絞りすぎを疑います。
6. 振動は方向と周波数で原因を絞る
3方向の大小で当たりを付ける
軸受の3方向の振動値の大小から、原因の当たりを付けられます。
| 3方向の関係 | 疑う原因 |
| 垂直(V)だけが特に大きい | 基礎ボルトや取付けボルトのゆるみ |
| 垂直と水平がほぼ同じで、どちらも軸方向より大きい | アンバランス |
| 軸方向(A)が垂直・水平より大きい | ミスアライメント(芯狂い) |
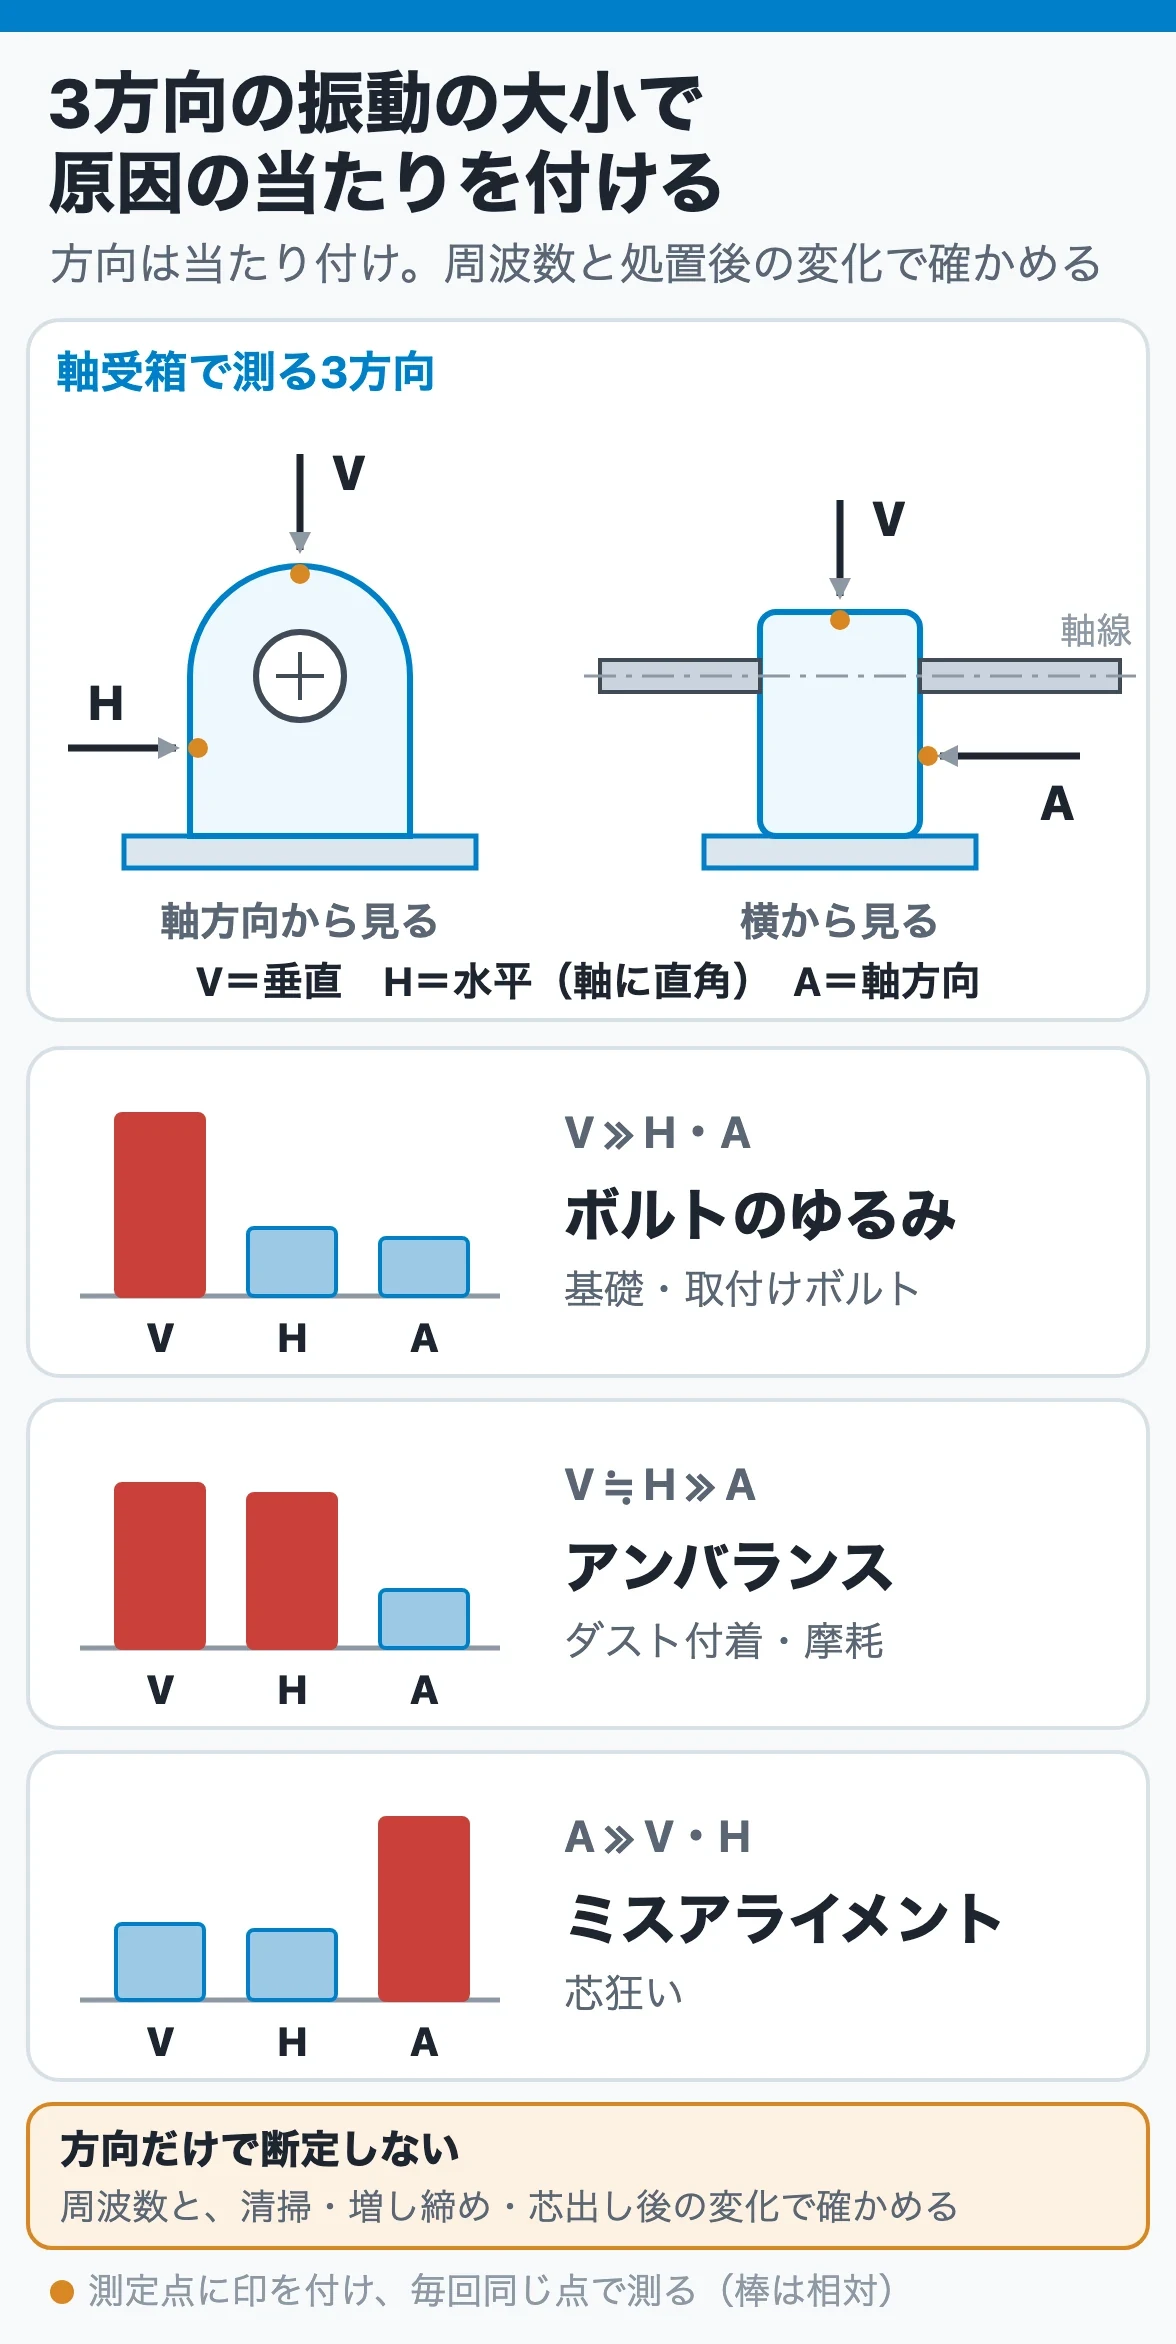
これは簡易診断の当たり付けです。方向だけで原因を断定せず、周波数と、清掃・増し締め・芯出しなど処置後の変化で確かめます。
周波数で見分ける
| 波形・周波数の特徴 | 疑う原因 |
| 回転周波数(1回転に1回)の成分が大きい | ダスト付着、羽根車の欠け・摩耗、軸の曲がりによるアンバランス |
| 回転周波数とその2倍・3倍の成分 | ミスアライメント、軸受の摩耗、ガタ |
| 数kHz以上の高い周波数、加速度値の上昇 | ころがり軸受の傷、潤滑不良 |
振動変位や振動速度が上がるときはアンバランスやすべり軸受の摩耗を、振動加速度が上がるときはころがり軸受の傷を疑います。
送風機で多いのはダスト付着によるアンバランス
ガス中のダストが羽根車に付着すると、風量と効率が落ちます。さらに付着したダストが不均一にはがれると、羽根車の重さのつり合いが崩れて大きな振動が出ます。オーバーハング形のブロワーで、ダスト付着により各軸受の水平方向の振動が大きく増え、羽根車の清掃後に元の値へ戻った事例も報告されています。
振動が上がったダスト系の送風機は、まず運転を止めて羽根車全面を清掃し、戻らなければバランス調整を行います。 付着が強く完全に取れない場合は、清掃とバランス調整を繰り返します。定期的な水洗浄などで付着を防ぐ方法もあります。摩耗・腐食そのものへの対策は送風機の材質・軸封・摩耗・腐食で扱います。
軸流ファンのプロペラは、摩耗や腐食でアンバランスが出たら補修より取替えを検討します。 遠心送風機の羽根車のような補修が難しいためです。
7. 送風機の故障ではない振動・騒音
振動や騒音が大きいと送風機が疑われますが、送風機の機械的な不良ではない振動もあります。部品を交換しても直らない振動は、運転条件や流れを疑います。
低風量でだけ出る低周波振動
羽根の流路幅が広い後向き羽根の遠心ファンでは、風量を定格の50〜60%以下に絞ると、回転速度よりやや低い周波数でダクトが激しく振動し、騒音が大きくなることがあります。羽根車入口で失速した羽根が隣へ移っていく旋回失速が原因で、サージングとは別の現象と考えられています。
定格風量付近では出ず、風量を絞ったときだけ回転周波数よりやや低い周波数の振動が出るなら、この低周波振動を疑います。 小風量で出る点はサージングと似ているため、運転風量、ダンパ開度、振動と圧力変動の周波数を一緒に記録してメーカーへ相談します。バイパスや放風で風量を確保すれば振動は避けられますが、省エネにはなりません。根本対策は、低風量に合った羽根車への交換などです。吸込ベーンを中間開度で使っているときに大きな圧力変動が出る例もあります。
熱交換器や管群で起きる気流振動
排熱回収用の熱交換器を送風機の後に追加したところ、熱交換器付近で非常に大きな騒音と振動が出た事例があります。振動の激しさから送風機が疑われましたが、周波数分析の結果、管群の後ろに生じる渦の周期とケーシング内の気柱の共鳴が原因でした。対策は、ケーシング内にバッフル板を入れて共鳴を止めることでした。
振動・騒音の周波数が送風機の回転周波数や羽根通過周波数と合わないなら、送風機以外の発生源を疑います。
ほかの記事で扱う振動
- サージング:送風機のサージングと並列・直列運転
- 吸込・吐出しダクトの曲がりによる性能低下:送風機のダクトとシステムエフェクト
- インバータ運転時の共振・ねじり振動:送風機の回転速度制御の注意点
8. 軸受の過熱は潤滑・冷却・拘束の順に疑う
軸受のトラブルは過熱によるものが多くあります。すべり軸受ところがり軸受で、疑う原因が少し違います。
| 軸受 | 主な過熱原因 |
| すべり軸受 | オイルリングが回っていない、軸受と軸の片当たり、冷却水が流れていない、強制給油の給油量不足、潤滑油への水・異物の混入、すきまが小さすぎる |
| ころがり軸受 | グリースの入れすぎ、軸受の心狂い、軸受ケースの貫通部のフェルトリングが軸に強く当たっている、自由側軸受をふたで押さえすぎている、冷却水が流れていない、Vベルトの張りすぎ |
グリースは多いほど安全ではありません。 入れすぎるとかき混ぜる抵抗で発熱します。給脂量と排出口からの古グリースの排出方法は、取扱説明書の指定に従います。
自由側軸受は、運転中の軸の熱膨張を逃がすための構造です。組立時に自由側を押さえすぎると、熱膨張が逃げられず軸受が発熱します。 分解整備の直後に軸受温度が上がった場合は、この組立状態を確認します。
すべり軸受は、摩耗ですきまが大きくなると振動の原因になり、すきまが小さすぎると油膜が十分にできず発熱します。軸受の潤滑管理の基本はポンプの軸受と潤滑も参考になります。
9. Vベルト・カップリング・据付
Vベルト
ベルト駆動の送風機では、ベルトの状態が振動・騒音・軸受温度に直接影響します。
- 張りが弱い:スリップ音、回転数の低下による風量不足、ベルトの摩耗
- 張りすぎ:軸受の過熱、軸受寿命の低下
- 劣化・損傷:運転中に切れる。軸流ファンでは切れたベルトがプロペラに巻きつき、変形・損傷を起こすことがある
ベルトの張力、交換時期、新品交換後に張り直す時期は、送風機とベルトのメーカーの取扱説明書に従います。 新品のベルトは初期になじみで伸びるため、交換後しばらくは張力確認の頻度を上げます。複数本掛けのベルトは長さや張りが不ぞろいだと振動の原因になるため、そろえて交換・調整します。
ベルトの点検・調整は、送風機を停止し、電源を遮断・施錠してから行います。停止した送風機でも、ほかの送風機の運転や通風で羽根車が回されることがあります。 回転体に触れる作業では、回転しないことを確かめてから作業します。隔離の考え方はLOTOと隔離の実務を参照してください。
カップリングと据付
直結の送風機では、カップリングの芯狂いが軸受振動と軸受発熱の原因になります。駆動機側の振動が送風機へ伝わることもあるため、送風機だけでなく電動機側の軸受振動も一緒に測ります。 芯出しの手順はポンプの据付けと芯出しと共通です。
基礎ボルトのゆるみや、据付時に脚の一部が浮いた状態でボルトを締めたことによるケーシングのひずみも、振動の原因になります。防振ゴムは、へたりや割れがなく、すべての厚さが一様であることを確認します。
10. ルーツブロワ固有の保全ポイント
ルーツブロワは、2本のロータを同期歯車(タイミングギヤ)で逆方向に回し、ロータ同士もケーシングとも接触させずに運転します。ロータ間やロータとケーシングのすきまは0.1〜0.4 mm程度と小さく、このすきまを保てるかどうかが性能と寿命を決めます。
- 歯車やキー溝の摩耗でロータの位相がずれると、ロータ同士が接触する
- 運転中の熱膨張を見込んで、組立時の幅方向のすきまを左右で変えて調整している
- すきまが所定値の1.5〜2倍に広がったら、調整や補修を検討する
- 歯車と軸受の潤滑油が減ったり劣化したりすると、歯車・軸受が傷み、ロータ接触による大きな損傷へ進む
ロータが接触すると、軸受・タイミングギヤだけでなく、ロータ・ケーシング・サイドカバーまで損傷し、修理費と修理期間が大きくなります。潤滑油の量と色、軸受温度、打撃音の有無を毎日確認し、変化があれば早めにメーカーへ相談します。
ルーツブロワで「圧力が上がらない」ときは、装置や配管側の漏れと、軸封部の漏れを疑います。吐出し側を閉じて確かめる方法は、圧力が上がり続けるため、安全弁と保護装置が機能し、メーカー手順で許された範囲でのみ行います。
定期点検の周期はメーカーの指示に従いますが、一般に年1回の定期点検と、2〜3年ごとの分解整備(オーバーホール)が目安として示されています。
11. 開放点検で確認し、記録すること
遠心送風機の開放点検の周期は、少なくとも1年程度が目安です。ダストの付着が多い送風機や腐食性のガスを扱う送風機は、周期を短くします。
| 部位 | 確認すること |
| 軸受 | ホワイトメタルの当たり、傷、片当たり、摩耗によるすきま(納入時からの増加量) |
| 羽根車 | ダスト付着、損傷、腐食、摩耗、リベットや止めナットのゆるみ(ハンマーリング) |
| ケーシング内面 | ラビリンスの接触傷、異物のかみ込み、ダスト付着、塗装のはがれ、さび |
| カップリング | 歯面の摩耗・片当たり、潤滑、Oリング、ボルト、ゴムリングのへたり |
| 防振ゴム・基礎ボルト | へたり・割れ、厚さの均一さ、ボルトのゆるみ |
開放点検では、すきまと芯の測定値を必ず数値で記録します。 前回値と比べることで、次回の点検時期と部品の取替え時期を決められます。送風機の全体像は送風機・ブロワー完全ガイドにまとめています。
まとめ
- 起動方法は形式で決まります。遠心は締切起動して速やかに開く、軸流はダンパ全開、ルーツは吸込・吐出の弁を全開にして起動します。
- 日常点検は、軸受温度・振動・電流・圧力・ダンパ開度を同じ条件で記録し、平常値からの変化で判断します。
- 異常時は止める前にデータを残し、送風機側と系統側の両方から原因を絞ります。過電流は、遠心では流れすぎ、ルーツでは圧力の上がりすぎを先に疑います。
- 振動は3方向と周波数で当たりを付け、ダスト付着によるアンバランスをまず確かめます。
- 低風量の低周波振動や気流振動のように、送風機の故障ではない振動もあります。周波数と運転風量を記録してから対策を決めます。
参考文献
- 日本プラントメンテナンス協会編『ファン・コンプレッサーの本』第2章「送風機の種類と構造」2・2・2「軸流形送風機の保全ポイント」、2・3・2「遠心形送風機の保全ポイント」(表2・1〜表2・3)、2・3・3「遠心形送風機の運転ポイント」(表2・6)、2・3・4「異常現象と原因・対策」(表2・7、図2・24、図2・29)、2・4「二葉送風機(ルーツブロワ)の保全」(表2・8、表2・9) Amazonで見る
- 尾形俊輔ほか『改訂 ファン・ブロワ』1.2「送風機の種類」(表1.1)、1.5「二葉ブロワ(ルーツブロワ)の特性」、5.1「空気流れ上で注意すべき問題点」5.1.1「排熱回収装置に生じる気流振動」、5.1.2「ファンの低周波振動」 Amazonで見る
- 化学工学協会編『化学装置便覧 改訂二版』第23章「設備診断技術」(図23・31 ファンのアンバランス振動)
- 日本産業機械工業会 ロータリ・ブロワ委員会「ロータリ・ブロワ(ルーツ式)の手引き」(2023年3月)
- 日本産業機械工業会 ロータリ・ブロワ委員会「ロータリ・ブロワ(ルーツ式)メンテナンスのすすめ」(2019年3月)
設備技術は、回転機械・静機器・配管・計装・設備信頼性の12の記事マップで案内しています。
 PLANT NEWS ON NOTE
化学プラントニュース
化学・石油プラントの重要ニュースを、毎週の週報と事故速報でお届けします。現場で押さえたい動きを、わかりやすく整理します。
noteで最新ニュースを読む ↗