 化学プラント大全
熱Ⅳの工業炉と熱設備材料の論点を、表と例題で並べました。扱うのは、炉の分類と加熱方式、燃焼炉と電気炉、連続式とバッチ式、炉の計装、省エネルギーと排熱回収、耐火物と炉壁です。
目次
- 工業炉の構成と分類 ── 熱源・操業方式・炉の形・用途で分ける
- 直接加熱・間接加熱と炉内雰囲気 ── 間接加熱は炉内の雰囲気を管理できる
- 燃焼炉と電気炉 ── 電気炉は排ガス損失がなく温度制御が容易
- 連続炉とバッチ炉・炉の熱効率 ── 連続式は少品種多量、バッチ式は多品種少量
- 工業炉の計装と制御 ── 炉圧は±0かやや正圧に保つ
- 炉の省エネルギーと熱勘定 ── 空気比・断熱・負荷の適正化で損失を減らす
- 排熱回収(レキュペレータ・蓄熱式バーナ) ── 蓄熱式は空気を排ガス近くまで予熱
- 耐火物の種類と要求特性 ── 高温の荷重と急な温度変化に耐える
- 炉壁構成と断熱材・保温材 ── 内側は耐火物、外側は断熱材
工業炉の構成と分類 ── 熱源・操業方式・炉の形・用途で分ける
| 分け方 | 分かれ方 | 押さえどころ |
|---|---|---|
| 熱源 | 燃焼炉/電気炉(抵抗加熱・誘導加熱・アーク加熱など。電子ビーム・プラズマも) | 熱を燃料の燃焼で得るか、電気で得るか |
| 加熱方式 | 直接加熱(直火)/間接加熱(ラジアントチューブ・マッフル・レトルト) | 熱源とは別の軸。電気炉にも直接・間接の両方がある |
| 操業方式 | バッチ式/連続式(純連続式・間欠連続式) | 材料が炉内に置かれたままか、炉内を一定の速さで運ばれるか |
| 炉の形 | 横形/立形。バッチ式は箱形・ベル形・台車形・エレベータ形・ピット形・ポット形など | 製鋼の転炉は加熱装置がないが、形の上ではポット形の仲間 |
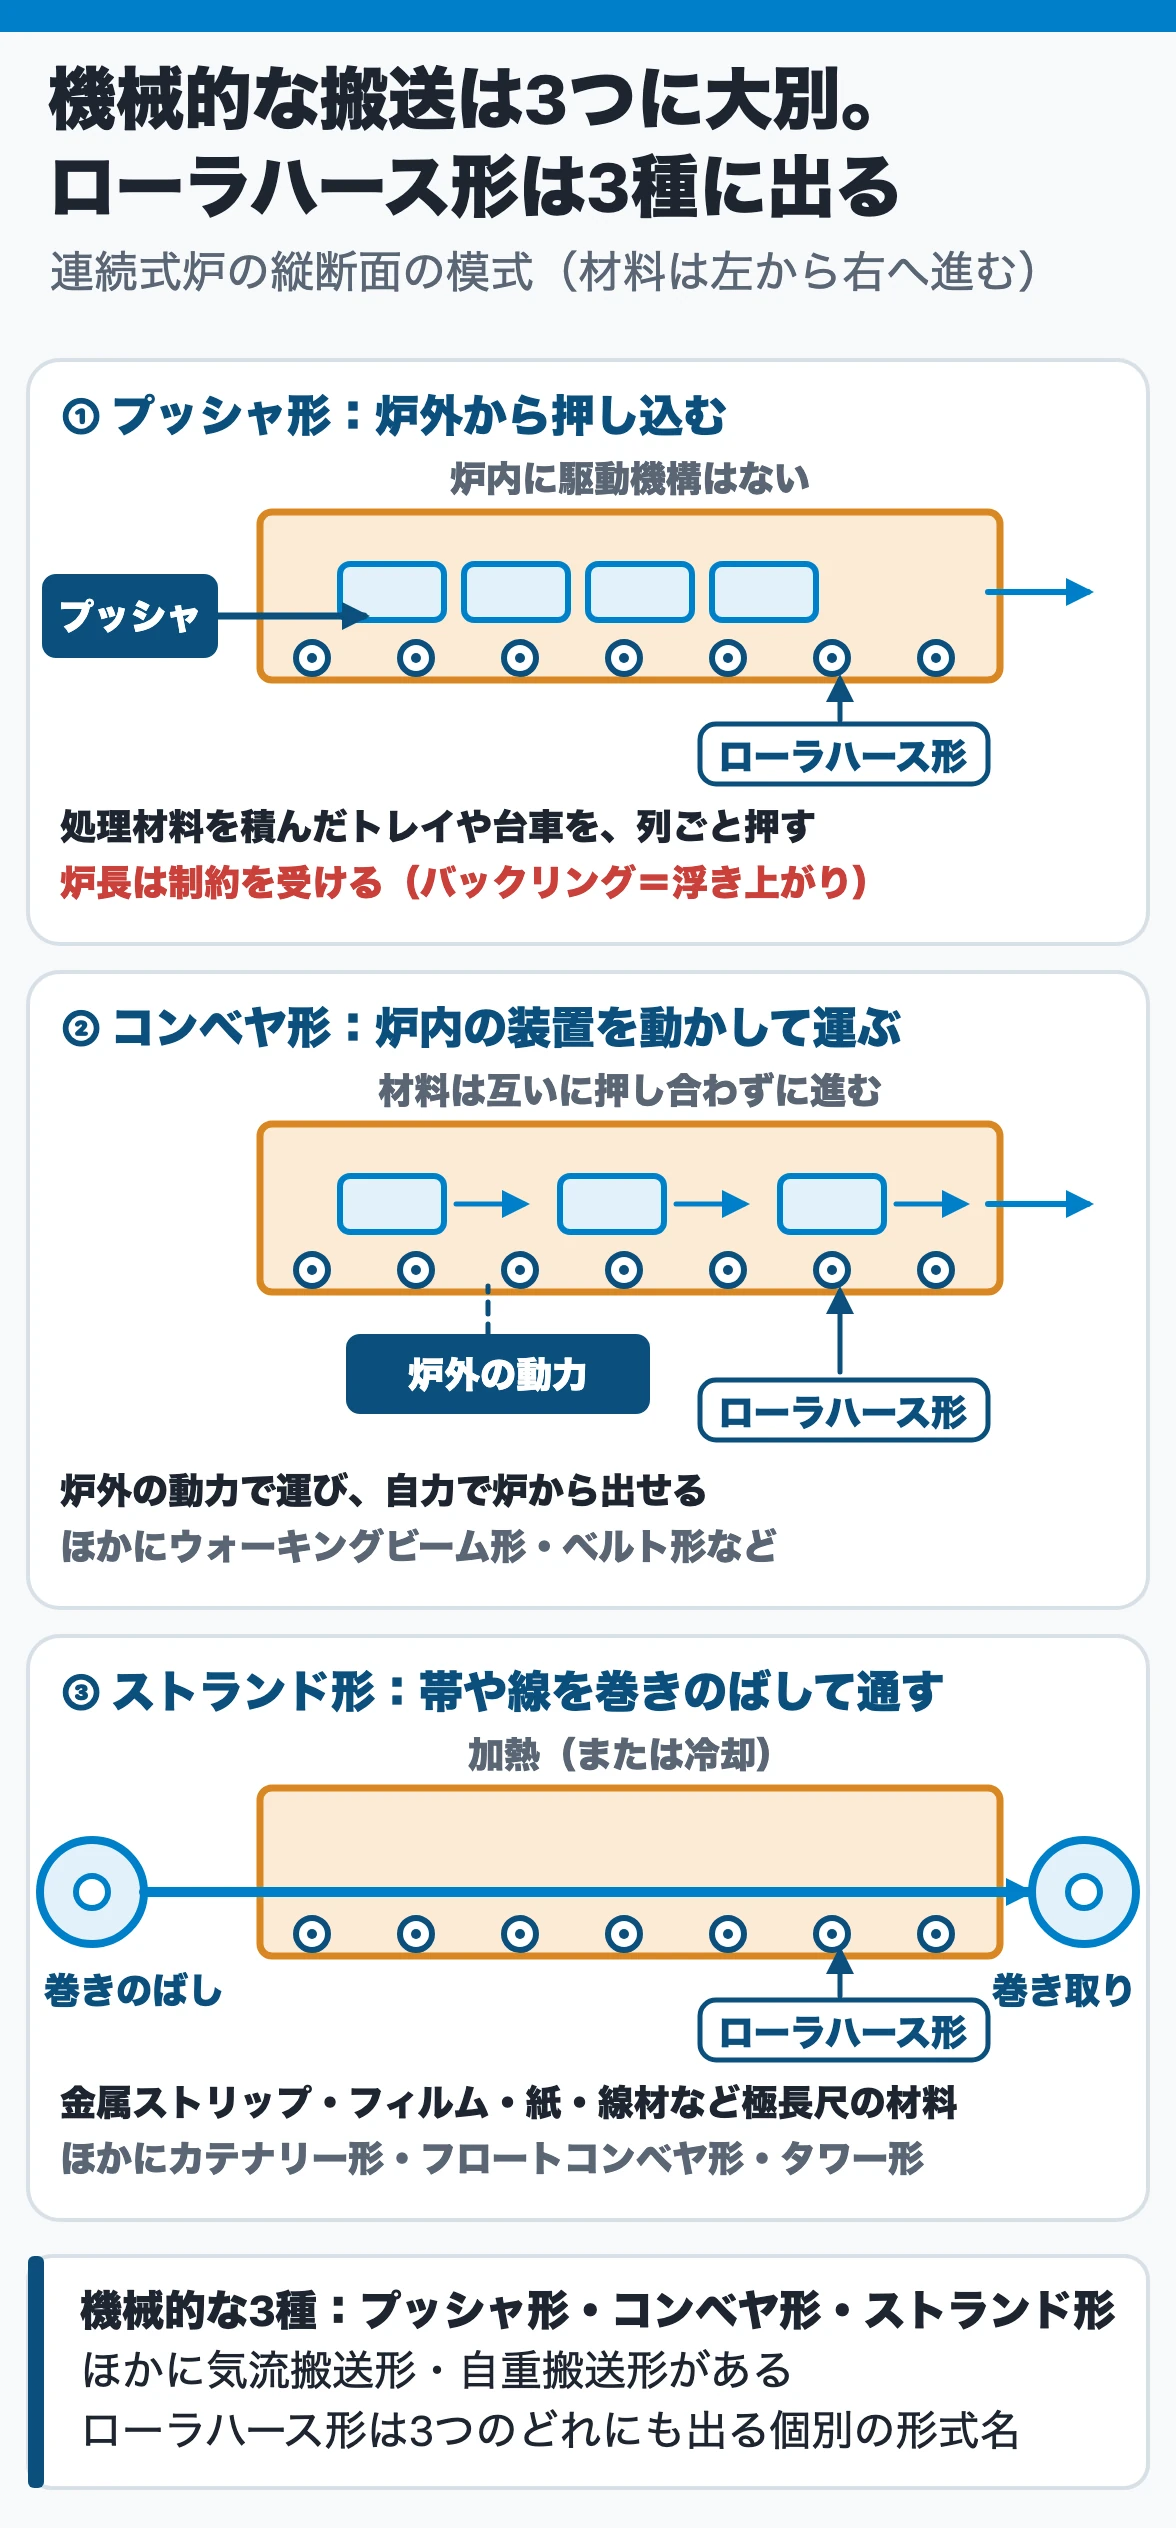
| 搬送装置(連続式) | 機械的な3種=プッシャ形・コンベヤ形・ストランド形。ほかに気流搬送形・自重搬送形 | ローラハース形は3種のどれにも現れる個別の形式名で、大別の名ではない |
| 用途 | 金属精錬・溶解炉、加熱炉、熱処理炉、窯業炉、産業廃棄物焼却炉 | 何を何のために熱するか |
なぜ:炉の性格を決める要素は、被加熱物・加熱目的・熱源・操業方式と生産量・炉の形の5つあり、1つの軸では分けきれません。実際には熱源、操業方式と生産量、炉の形の3つで分けることが多く、ほかに用途での大別もあります。軸が違えば同じ炉が別の名で呼ばれるので、問われている軸を先に確かめます。
| 問われる形 | 正誤 | ポイント |
|---|---|---|
| 誘導加熱炉やアーク炉は、熱源で分ければ燃焼炉とは別の電気炉に入る | ○ | 燃料を燃やすか、電気を熱に変えるか |
| ローラハース形は、連続式炉の機械的な搬送装置を3つに大別したときの1つである | × | 大別はプッシャ形・コンベヤ形・ストランド形 |
| 加熱装置を持たない製鋼の転炉も、形の上ではバッチ式のポット形に数えられる | ○ | 分類は操業方式と炉の形で決まる |
| 硬さを残したい焼戻しほど、高い温度で行う | × | 高硬度は低温焼戻し、靭性重視は高温焼戻し |
| 炉内の搬送装置は、常温のコンベヤと同じ材質と給油の考え方で作れる | × | 高温で酸化・軟化し、潤滑剤もほとんど使えない |
- 工業炉の構成は、基礎・炉殻(鋼板に補強材を溶接)・断熱構造・加熱装置・材料搬送装置・熱回収装置・制御装置。炉形式が分かれる主な理由は、搬送装置の型式が違うことにある。
- プッシャ形は炉内に駆動機構がなく、炉外のプッシャで材料や台車を押し込む。コンベヤ形は、炉外の動力で炉内の搬送装置を動かす。材料を押し合わずに運び、自力で炉から出せる(ローラハース・ウォーキングビーム・ベルトなど)。ストランド形は、コイルの帯や線を巻きのばして加熱し、また巻き取る。
- 気流搬送形は粉を熱風に乗せて運ぶ間に処理する(セメントキルンのサスペンドプレヒータなど)。自重搬送形は高炉・キュポラのようなシャフト炉。
- 熱処理炉の温度の目安:焼入れは 800〜900℃に加熱して急冷。焼戻しは低温 120〜220℃(高硬度が要るとき)と高温 350〜650℃(靭性を重んじるとき。調質)。
関連:連続式とバッチ式の選び方
直接加熱・間接加熱と炉内雰囲気 ── 間接加熱は炉内の雰囲気を管理できる
| 比べる点 | 直接加熱(直火加熱) | 間接加熱 |
|---|---|---|
| 熱の渡し方 | 材料に火炎や燃焼生成ガスを直接当てて加熱する | ラジアントチューブ・マッフル・レトルトなどの隔壁を介して加熱 |
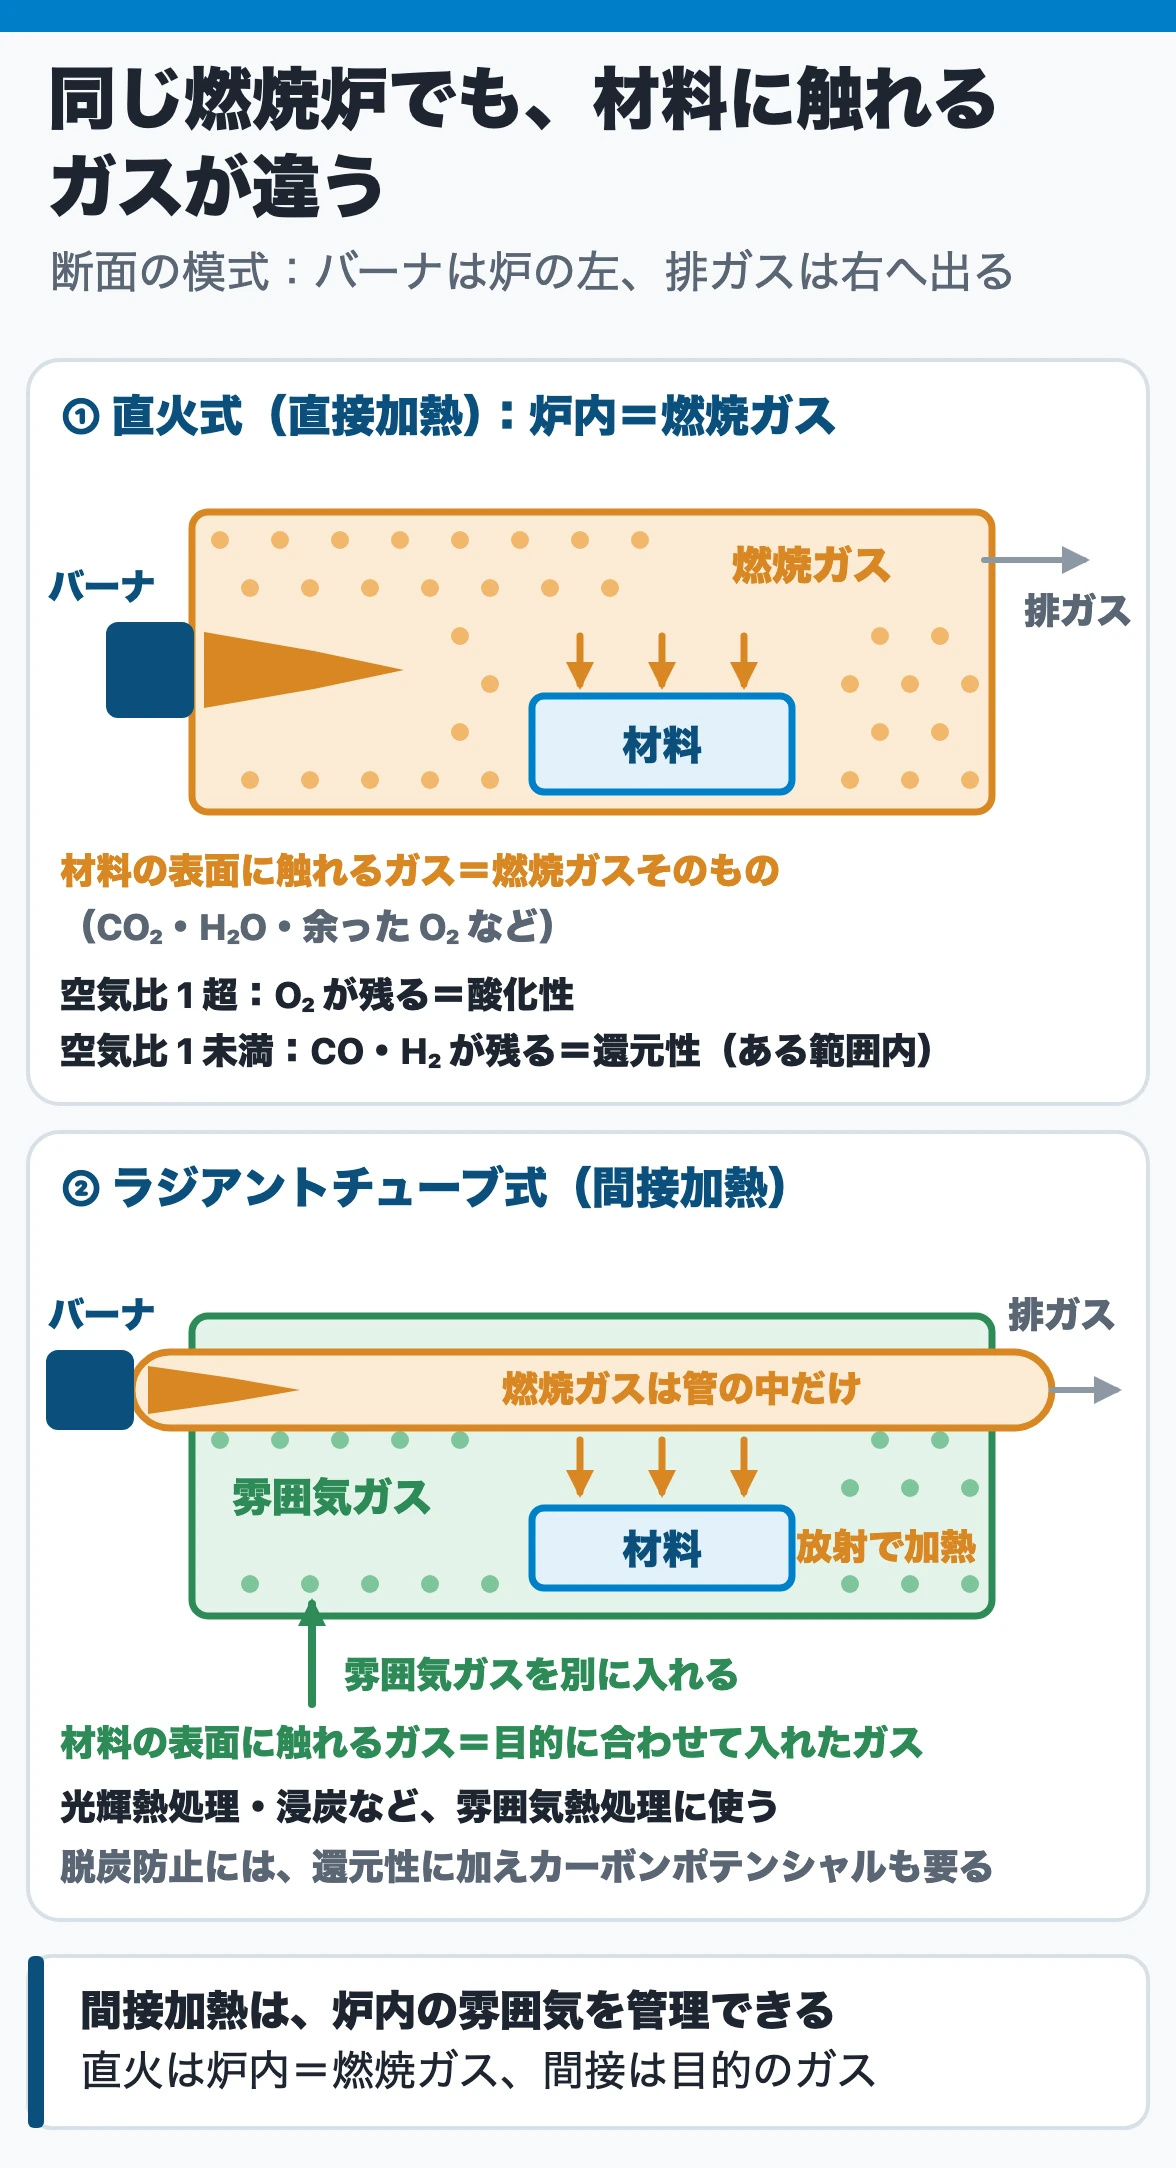
| 炉内の雰囲気 | 燃焼ガスそのもの。空気比の調整で、ある範囲内で酸化性・還元性をつくれる | 燃焼ガスと隔てて、目的に合う雰囲気ガスを別に入れて管理する |
| 燃料の炉での用途の例 | 圧延・鍛造、焼入れ・焼戻し、焼ならし・焼なまし、焼成、乾燥 | 無酸化・光輝熱処理、浸炭、浸炭窒化、軟窒化、ろう付け、焼結 |
| 隔壁の材質 | (隔壁なし) | 1100℃以下の炉は耐熱鋳鋼やステンレス鋼板の溶接品、それより高温は炭化ケイ素などのセラミック |
| 電気炉では | 直接通電(圧延・鍛造、ガラス溶融など) | 発熱体からの加熱(真空熱処理など)。電気抵抗加熱でも隔壁を使う場合がある |
なぜ:直火では、燃焼ガスの成分(CO₂・H₂O・余った O₂)がそのまま材料の表面に触れます。雰囲気は燃焼の条件に縛られ、空気比が1より大きいと酸素が残って酸化性です。1未満にして初めて未燃の CO・H₂ が残って還元性になり、作り分けられるのもある範囲内です。隔壁で燃焼ガスを分ければ、炉内には目的のガスだけを入れて組成を決められます。
| 問われる形 | 正誤 | ポイント |
|---|---|---|
| 浸炭や光輝熱処理に間接加熱の炉を使うのは、燃焼ガスが処理品に当たらず雰囲気を別に整えられるから | ○ | 隔壁が燃焼ガスと炉内を分ける |
| マッフルで燃焼ガスが材料に触れないようにして加熱する方式は、直接加熱方式である | × | 隔壁を設けるのは間接加熱方式 |
| 炉温が1100℃を超える炉のラジアントチューブには、耐熱鋳鋼製のものが多い | × | 金属製は1100℃以下。それより高温は炭化ケイ素などのセラミック |
| 直火式の燃焼炉では、空気比の調整で、ある範囲内なら酸化性にも還元性にも雰囲気をつくれる | ○ | 燃焼ガスの組成がそのまま雰囲気になる |
| 熱処理の脱炭を防ぐには、雰囲気が還元性でありさえすればよい | × | 雰囲気には、材料の炭素量とつり合うカーボンポテンシャル(炭素濃度)も必要。 |
- 表面が多少酸化・脱炭してもよい部品なら、直火加熱も使われる。高品質の焼入れでは、還元性か中性の雰囲気を使う間接加熱式の雰囲気炉がもっぱら使われる。
- 連続焼入れ・焼戻し設備のメッシュベルト形の例では、焼入れ炉にラジアントチューブ加熱を使う。焼戻し炉のほうは処理温度が低いため、雰囲気ガスを用いない電気抵抗加熱としている。
- 省エネの面では、工場等判断基準が直接加熱を求めている。直火バーナーや液中燃焼などで被加熱物を直接加熱できる場合が対象。
燃焼炉と電気炉 ── 電気炉は排ガス損失がなく温度制御が容易
| 比べる点 | 燃焼炉 | 電気炉 |
|---|---|---|
| エネルギー単価 | 電気より安い | 高い |
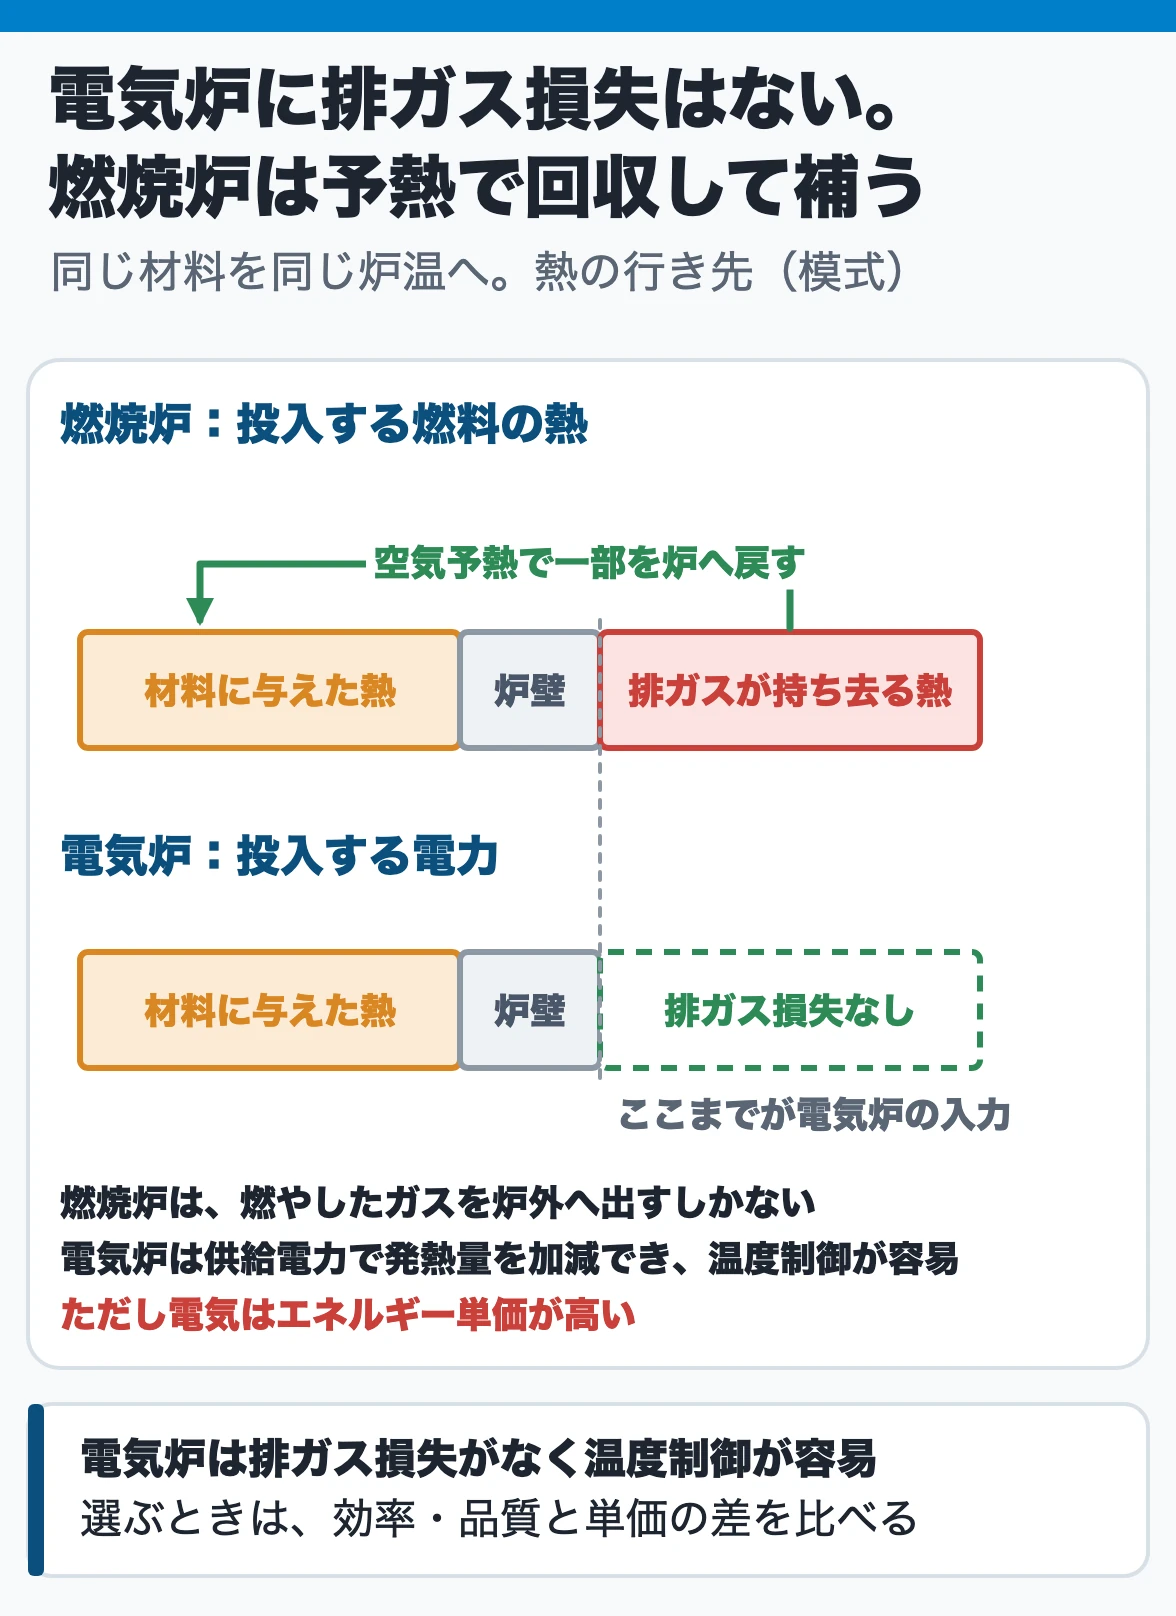
| 排ガス損失 | ある。単価の安さを生かすには、燃焼空気予熱などで回収が要る | ない。効率の上で有利 |
| 温度制御 | 燃料と空気の流量を調節して燃焼を保つ | 容易。供給電力で発熱量を加減する |
| 温度・速さ | 燃焼生成ガスの勢いで対流加熱を促せる | 燃焼加熱より高温が得やすく、急速加熱ができる |
| 雰囲気 | 直火式は空気比で、ある範囲内の酸化性・還元性 | 燃焼ガスも燃焼用の空気も炉内に入れずに加熱できるので、雰囲気加熱・真空加熱に使いやすい(真空炉・高圧の炉) |
| 付いてまわる管理 | 燃料の貯蔵と管理、排ガスや燃焼騒音への環境対策 | 作業性・環境はよいが、漏電・放電に注意 |
なぜ:燃焼炉は燃やした後のガスを炉の外へ出すしかなく、そのガスが炉温に近い温度のまま熱を持ち去ります。電気炉は炉の中で電気を熱に変えるだけで排ガスが出ないので、この損失がなく、入力も電力だけで細かく加減できます。その代わり熱量あたりの単価が高く、選ぶときは効率・品質の利点と単価の差を比べます。
| 問われる形 | 正誤 | ポイント |
|---|---|---|
| 電気炉が熱効率で有利になりやすいのは、燃焼排ガスが持ち去る熱がないから | ○ | 排ガス損失がない |
| エネルギー単価が燃料より安いことが、電気炉の強みである | × | 単価が安いのは燃焼炉。電気炉は高い |
| 燃料の貯蔵・管理と、排ガスや燃焼騒音への対策が要るのは燃焼炉の側 | ○ | 電気炉は漏電・放電に注意 |
| 電気炉は燃焼炉より温度制御が難しい | × | 電気炉は温度制御が容易 |
| 電気抵抗加熱の炉では、ラジアントチューブやマッフルのような隔壁は使わない | × | 電気抵抗加熱でも隔壁を使う場合がある |
- 抵抗加熱の発熱体(金属製):ニッケルとクロムが主成分のもの、鉄にクロムとアルミを加えたもの。1200℃以上の高温用にはモリブデン・タングステン。
- 抵抗加熱の発熱体(非金属製):炭化ケイ素が多く、高温用にケイ化モリブデン・黒鉛。いずれも、使える温度範囲と雰囲気ガスの種類に限りがある。
- 電気抵抗加熱炉の炉温制御は、多くの場合、調節計の信号をサイリスタへ送って発熱体への供給電力を調節する。
- 用途の例:誘導加熱(高周波)は急速加熱・表面焼入れ・溶解、アーク加熱は製鋼など。
連続炉とバッチ炉・炉の熱効率 ── 連続式は少品種多量、バッチ式は多品種少量
| 比べる点 | バッチ式 | 連続式 |
|---|---|---|
| 材料の動き | 装入から抽出まで炉内に置いたまま。装入口が抽出口を兼ねることが多い | 一方の口から入り、一定の速さで運ばれる間に加熱され、別の口から出る |
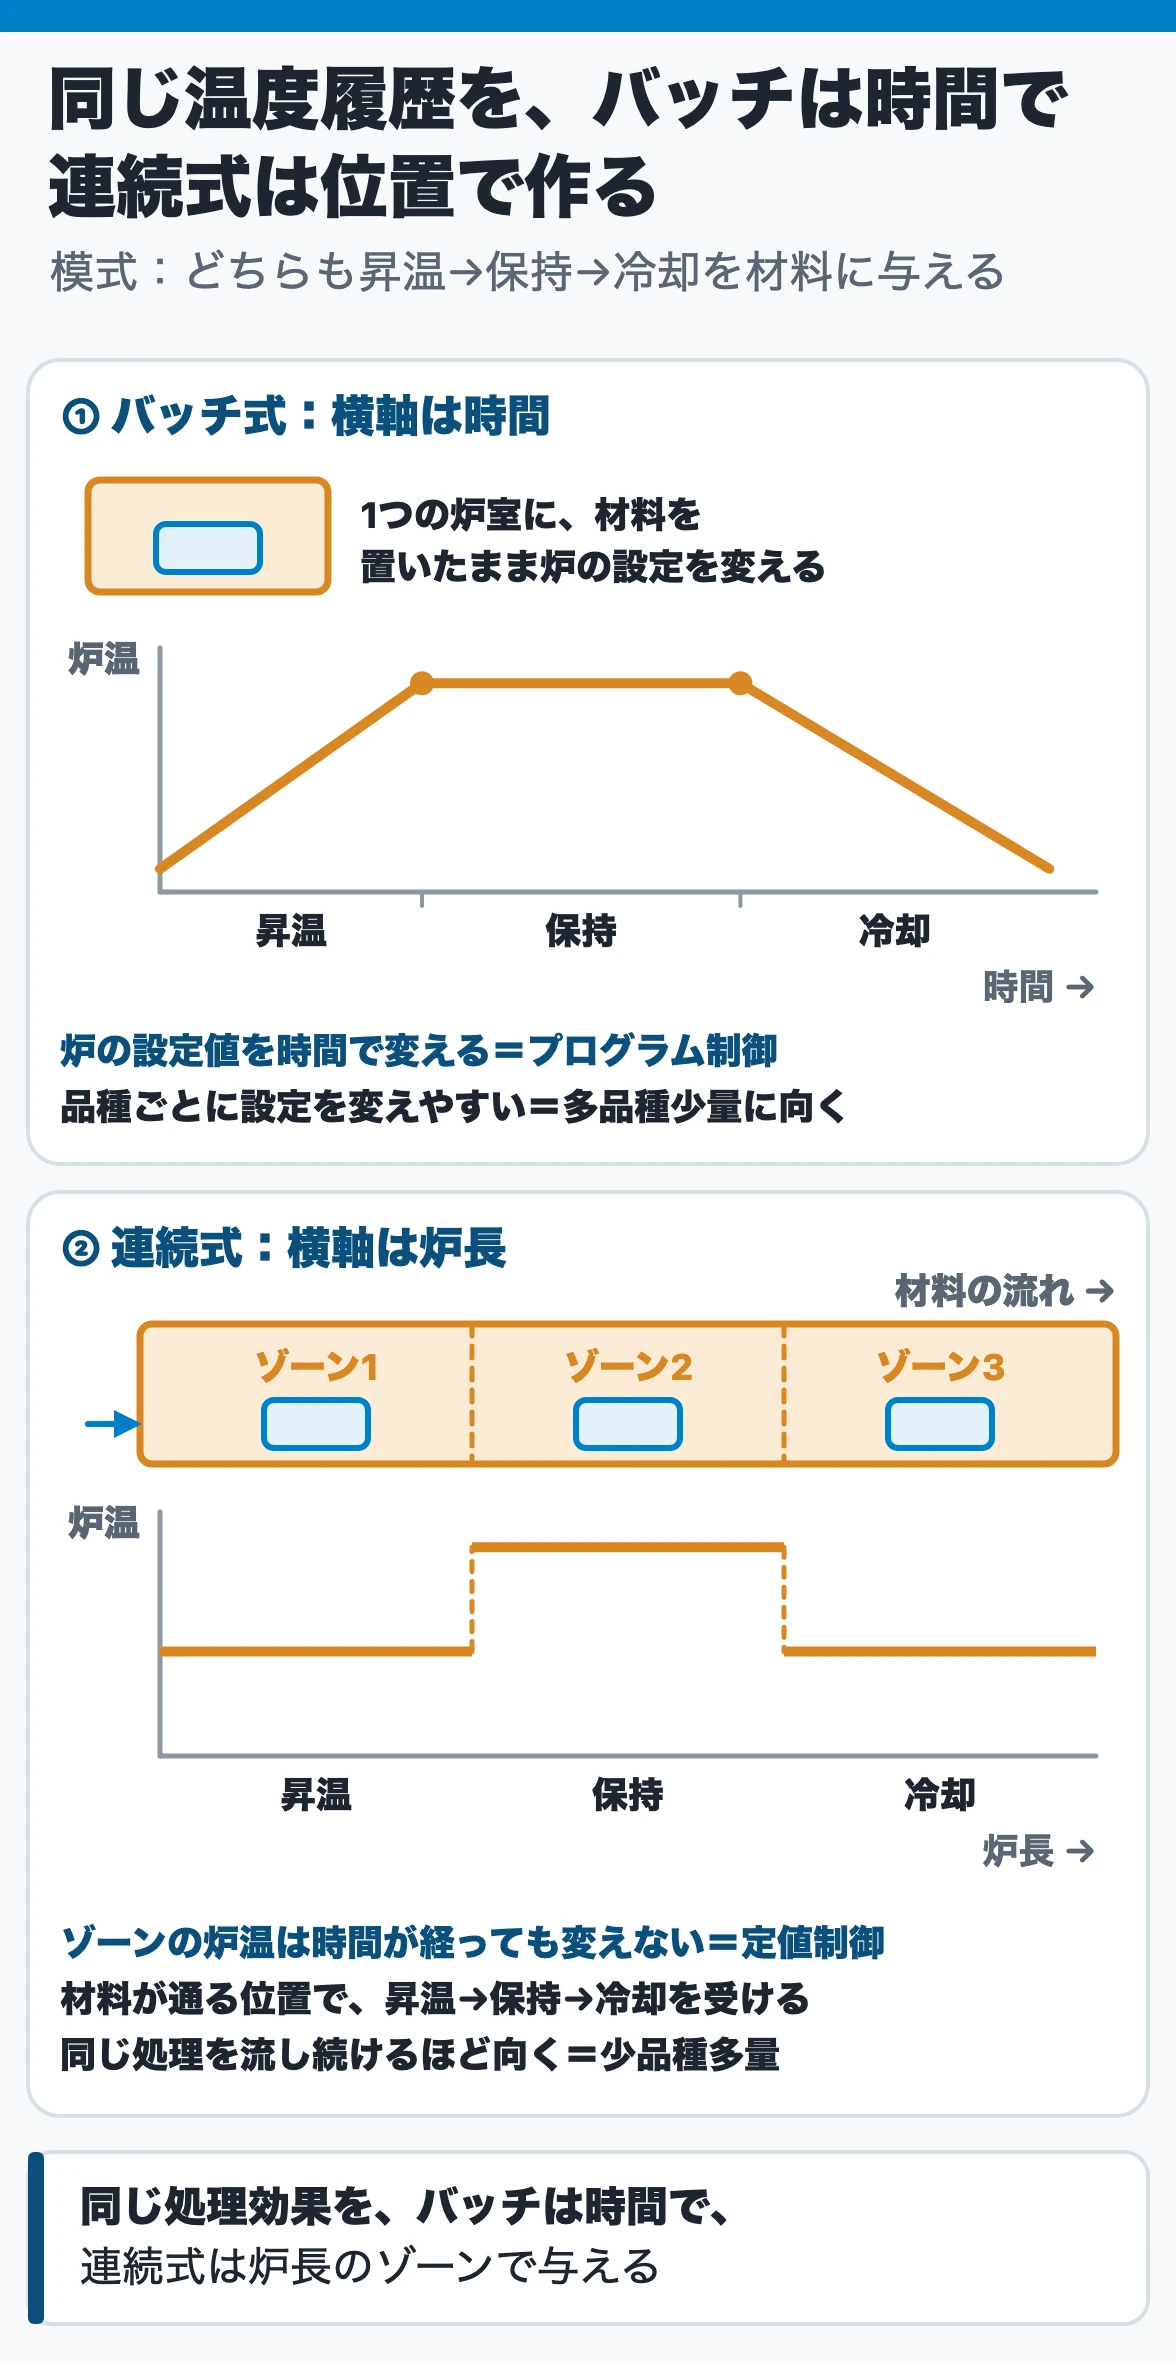
| 温度・雰囲気の変え方 | 炉の設定は、運転の時間割に沿って切り替える | 炉長の方向にゾーンを分け、ゾーンごとに条件を決める |
| 向く生産 | 多品種少量 | 少品種多量 |
| 炉温制御 | ヒートパターンに沿うプログラム制御 | 設定値が時間で変わらない定値制御 |
| 選ぶ決め手 | 操業単価(人件費・保守費・償却費や設備のコストを含めたもの)と操業性 | 同じ |
なぜ:連続式は、材料がゾーンを通る間に決まった温度履歴を受けるので、同じ処理を流し続けるほど向きます。品種ごとに温度や雰囲気を変えるなら、ゾーンの条件を組み替えるより、バッチ式で時間に沿って設定を変えるほうが対応しやすい。どちらも同じ処理効果を与えられ、決め手は生産量と操業条件です。
| 問われる形 | 正誤 | ポイント |
|---|---|---|
| 品種が多く1品種あたりの量が少ない生産には、連続式炉が向く | × | 連続式は少品種多量、バッチ式は多品種少量 |
| 炉の熱効率は、供給熱量を被加熱物に与えた熱量で割って求める | × | 被加熱物に与えた熱量÷供給熱量×100% |
| 熱量原単位は、炉が1時間に使う熱量(kJ/h)のこと | × | 材料の単位量あたりの供給熱量(kJ/t) |
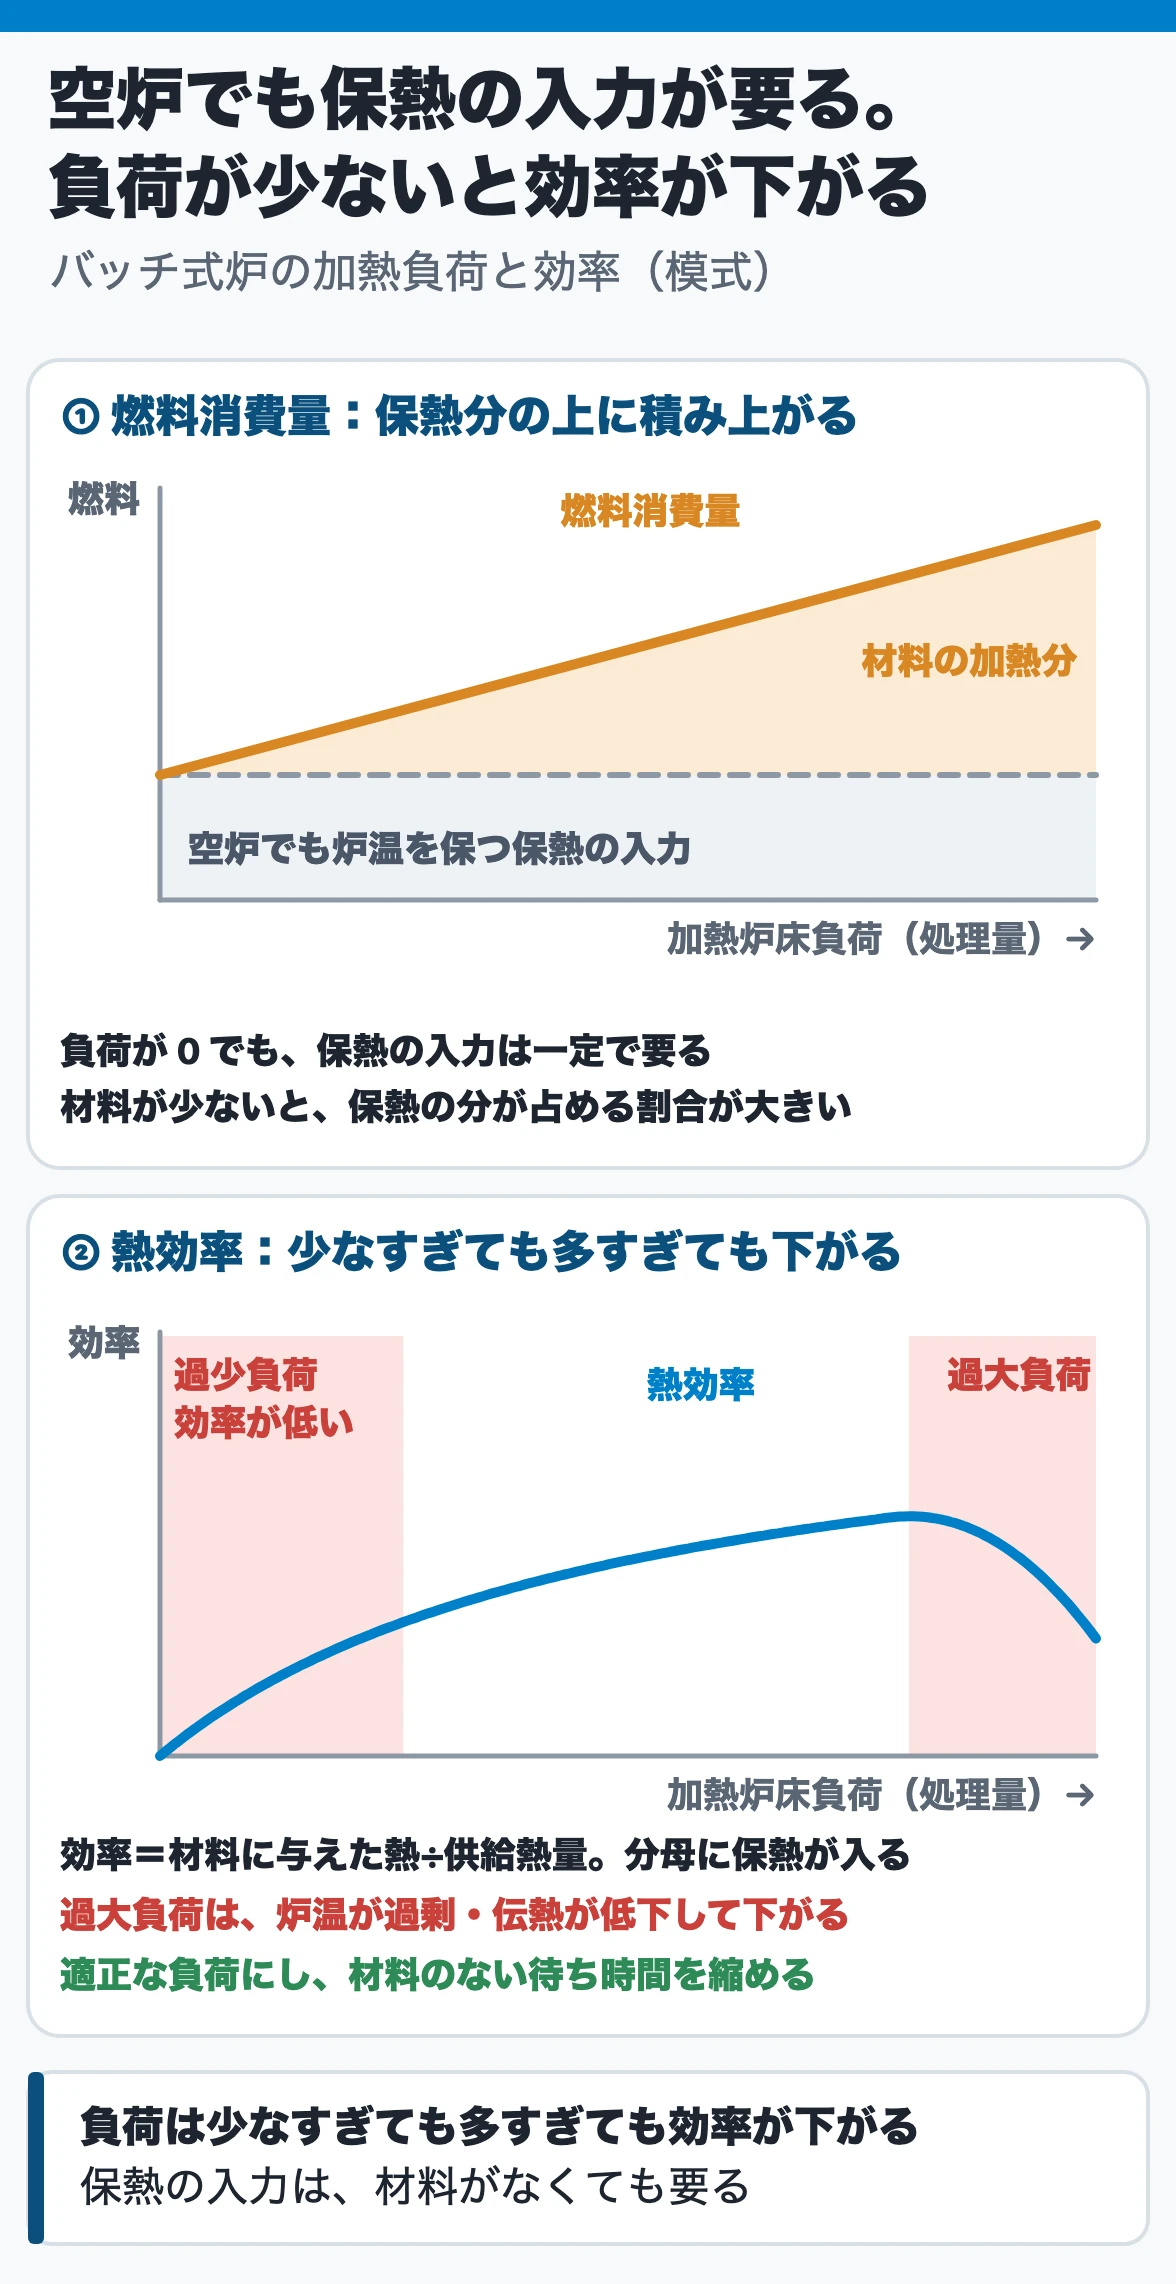
| 処理量が同じでも、材料のない待ち時間が延びると炉の熱効率は下がる | ○ | 保熱の熱も供給熱量に入り、分母だけが増える |
| プッシャ形の鋼片加熱炉に中・小型が多いのは、炉を長くすると鋼片が押し合って浮き上がりやすいから | ○ | バックリングで炉長に制約。ウォーキングビーム形は炉長に制限がない |
例題
1日に鋼材 40 t を加熱するバッチ式炉に、燃料で 60 GJ を供給し、鋼材が受け取った熱量は 27 GJ でした。熱効率と熱量原単位を求め、待ち時間が延びて保熱に 6 GJ 余分にかかった日と比べます。
①熱効率=被加熱物に与えた熱量÷供給熱量×100=27÷60×100=45%。
②熱量原単位=供給熱量÷処理量=60÷40=1.5 GJ/t。
③待ち時間が延びた日:供給熱量は 66 GJ。熱効率=27÷66×100=40.9%、熱量原単位=66÷40=1.65 GJ/t。
④確かめる:鋼材が受け取る熱は同じで、分母の供給熱量だけが増えた。材料のない待ち時間に炉温を保つ熱も供給熱量に入るので、効率は下がり、原単位は上がる。
- 炉の性能の尺度は、処理能力(加熱容量)、温度、加熱・冷却速度、熱効率など。熱効率の供給熱量にファン・ポンプなどの動力を加えると、総合エネルギー効率になる。
- 炉床負荷は、炉床の単位面積・単位時間あたりの処理量〔kg/(m²·h)〕。連続加熱炉の有効炉床面積は、炉内の材料幅に有効炉長を掛けて求めることが多い。
- 熱量原単位は燃焼炉では燃料原単位ともいい、燃料の kg/t や L/t でも表す。
- 鋼片加熱炉のプッシャ形は 150 t/h 以下の中・小型が多い。ウォーキングビーム形は、すり傷がつかず炉長に制限がなく、250〜400 t/h の大容量炉も普及した。
- 運転が1日のうち短時間で休止が長い炉や、運転と停止を繰り返す炉の操業を、断続操業(間欠操業)と呼ぶ。
工業炉の計装と制御 ── 炉圧は±0かやや正圧に保つ
| 制御 | 中身 | 押さえどころ |
|---|---|---|
| 炉温制御 | 定値制御(設定が時間で変わらない。連続炉など)/プログラム制御(ヒートパターン。バッチ式炉) | 燃焼炉は、信号を燃料調節弁へ直接送る簡易法(小型炉に多い)か、燃料流量調節計を経て送る方法(流量のフィードバックや空燃比制御をするとき) |
| 炉温の検出 | 熱電対の挿入位置は、バーナの火炎から直接の影響を受けない所にする | 温度は火炎>燃焼ガス>炉内壁>被加熱材の順。指示が炉内壁の温度に近い位置がよいとの意見が多いが、炉ごとに選ぶ |
| 空気比制御 | 大型炉は燃料流量を測り、設定空気比に見合う空気流量を演算して制御 | 小型炉は比率調節弁の設定や比率調節形バーナ |
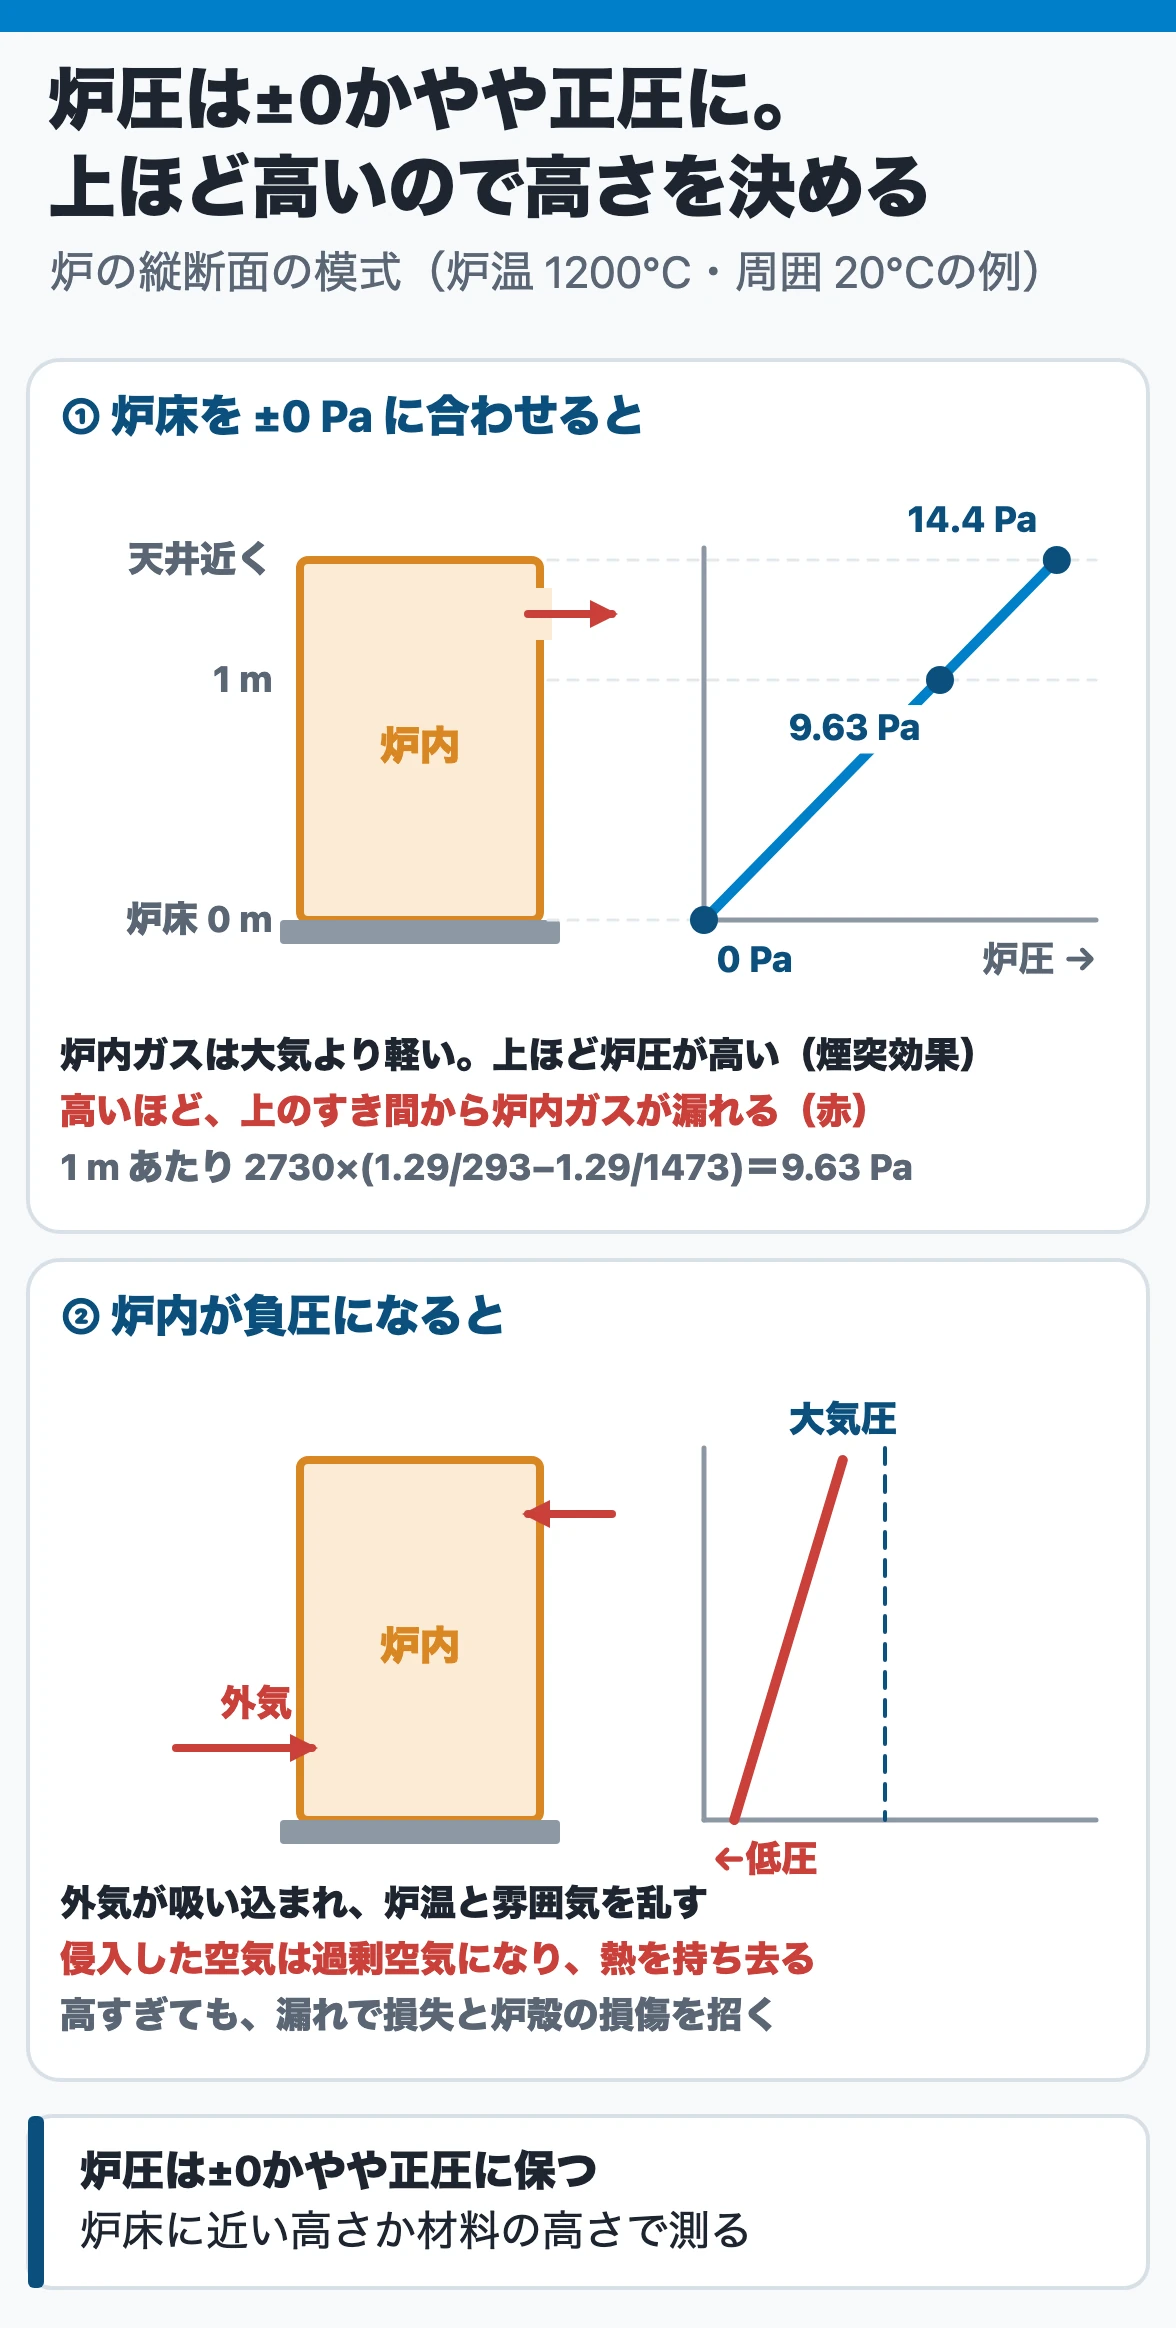
| 炉圧制御 | 炉床に近い高さか被加熱材の高さで測り、排気ダンパで±0 かややプラス圧に保つ | 炉内ガスの炉圧は±数十 Pa 程度 |
| 燃焼安全制御 | 供給圧力の異常低下・火炎検出器の異常信号・停電のとき、自動で燃料を遮断 | ガス爆発や火災を防ぐ |
なぜ:炉は扉の開閉やすき間のある半密閉の容器です。炉内が負圧になると外気が吸い込まれ、炉温と雰囲気を乱し、燃焼に関係しない過剰空気として加熱されて捨てられます。高すぎれば炉内ガスが漏れて熱を失い、炉殻も傷めます。しかも炉内ガスは大気より軽いので、上ほど炉圧が高くなります。だから測る高さを決め、そこで±0〜やや正圧に保ちます。
| 問われる形 | 正誤 | ポイント |
|---|---|---|
| 炉内が大気より低圧だと外気を吸い込むので、燃焼炉の炉圧は大気圧と同じかわずかに高く保つ | ○ | 侵入した空気は過剰空気になり損失 |
| 炉床の高さで炉圧を 0 Pa にそろえると、炉床より上の炉内は大気より低圧になる | × | 炉内ガスは軽いので、上ほど正圧(煙突効果) |
| ヒートパターンに沿って設定値を変えるプログラム制御は、主に連続炉で使う | × | プログラム制御はバッチ式炉、定値制御は連続炉など |
| 炉圧を高めに保つほど外気が入らないので、熱損失は小さくなる | × | 高すぎると炉内ガスが漏れ、損失と炉殻の損傷を招く |
| 代表的な燃焼炉の制御の基本は、炉温制御・燃焼空気比制御・炉圧制御の3つ | ○ | 自動制御のない炉でも、この3つは計測して管理する |
例題
炉温 1200℃、周囲 20℃の炉で、炉床の高さの炉圧を±0 Pa に合わせています。炉床から 1.5 m 上の天井近くの炉圧を求めます。炉内ガスの標準状態の密度は空気と同じ 1.29 kg/m³ とします。
①式:ΔP=2730×(1.29/Ta−ρ0/Tf)×h〔Pa〕。Ta は周囲温度、Tf は炉内温度(どちらも K)、ρ0 は炉内ガスの標準状態での密度〔kg/m³〕、h は高さ〔m〕。
②温度を K に直す:Ta=293 K、Tf=1473 K。
③1 m あたり:2730×(1.29/293−1.29/1473)=9.63 Pa。
④1.5 m では 9.63×1.5=14.4 Pa。天井近くは約 14 Pa の正圧になる。
⑤確かめる:℃ のまま 20 や 1200 で割らない。高温の炉ほど、また高い位置ほど正圧は大きい。
- 工業炉の計装は、制御用計装・安全制御用計装・管理用計装に大別される。
- 空気比が過大だと排ガス損失が増え、被加熱材の酸化と NOx も増える。過少だと不完全燃焼で、ばいじんや一酸化炭素が出る。
炉の省エネルギーと熱勘定 ── 空気比・断熱・負荷の適正化で損失を減らす
| 対策 | 中身 |
|---|---|
| 放射・伝導損失の低減 | 開口部・すき間を小さくする、コンベヤ・トレイ・ジグを軽くする、炉壁の蓄熱量を減らす(断続操業ではとくに効く)、炉壁の断熱を良くする |
| 燃焼空気比の改善 | 空気比制御で過剰空気を減らす。炉圧制御とシールの強化で、侵入空気や炉気のもれを減らす |
| 廃熱の回収 | 蒸気・温水・動力の発生、低温炉への利用、燃焼空気・原材料・ジグやトレイの予熱 |
| 加熱負荷とヒートパターンの適正化 | 炉の運転では、負荷の過大・過少を避ける、積み方を見直す、待ち時間を縮める、加熱の温度や時間をかけ過ぎない、などの改善をする。 |
| 保守管理の改善 | 炉壁温度の定期的な監視(断熱壁の脱落を早く見つける)、操業状況の定期点検 |
| 付帯エネルギーの節減 | ファン・ポンプの動力(回転数制御)、雰囲気ガス量、冷却水量の過大防止 |
なぜ:炉の熱効率を下げるのは、炉壁からの放射・伝導、排ガス、蓄熱などの熱損失です。空気比が大きいほど、燃焼に使わない空気まで加熱して捨て、その損は排ガス温度が高い炉ほど大きくなります。また空炉でも炉温を保つ一定の入力が要るので、加熱負荷が少なすぎれば効率は下がります。多すぎても、過剰な炉温や伝熱の低下で下がります。
| 問われる形 | 正誤 | ポイント |
|---|---|---|
| 空気比を同じだけ上げたとき、燃料原単位の増え方は排ガス温度の高い炉ほど大きい | ○ | 余分な空気が持ち去る熱は排ガス温度とともに増える |
| 省エネ率は、燃料原単位比の減った量を改善後の値で割って求める | × | 改善前を基準に、1−改善後÷改善前 |
| 昇温と降温を繰り返すバッチ式炉では、炉壁を軽くすると省エネになる | ○ | 外面からの放熱より、炉壁の蓄熱量のほうが大きい |
| バッチ式炉は、加熱する材料が少ないほど熱効率が上がる | × | 空炉でも保熱の入力が要り、過少負荷で効率は下がる |
| バーナを蓄熱燃焼式に替えるのは、操業の管理だけでできる第1段階の省エネである | × | 設備の改善で第2段階。投資額と省エネ額を比べて償却年数を出す |
例題
排ガス温度の高い炉で空気比を下げました。燃料原単位比(ある空気比のときを 100 とした値)は 120 から 102 に下がりました。省エネ率を求め、年に燃料を 2,000 kL 使う炉での削減量を見積もります。
①式:省エネ率=1−改善後÷改善前(改善前を基準にする)。
②1−102÷120=1−0.85=0.15、つまり 15%。
③削減量:2,000×0.15=300 kL。改善後は 1,700 kL。
④確かめる:減った 18 を改善後の 102 で割ると 17.6% と大きく出てしまう。省エネ率の分母は改善前。
- 熱勘定の入熱:燃料の燃焼熱・顕熱、装入材の含熱量、酸化スケールの生成熱。出熱:抽出材の含熱量、排ガスの顕熱、炉体の放散・蓄熱、冷却水損失など。材料1 t あたりでそろえる。
- 加熱温度を必要な限度まで下げ、滞留時間を縮めると効果が大きい。熱効率 40% の炉なら、材料に与える熱を減らした分の 2.5 倍(1÷0.4)の燃料が浮く。
- 省エネの3段階:第1段階は空気比・炉圧の制御など操業の管理。第2段階は予熱帯の延長・廃熱回収の増強・蓄熱燃焼式バーナなど設備の改善。第3段階は直接圧延・直接焼入れなど工程の抜本的な改革。
排熱回収(レキュペレータ・蓄熱式バーナ) ── 蓄熱式は空気を排ガス近くまで予熱
| 比べる点 | 換熱式(レキュペレータ) | 蓄熱式(リジェネレイタ・蓄熱燃焼式バーナ) |
|---|---|---|
| 熱の渡し方 | 壁を隔てて、排ガスから空気へ続けて渡す | 蓄熱体に排ガスと空気を交互に通し、ためた熱を空気へ返す |
| 工業炉での多さ | 燃焼空気予熱で最も多い | 換熱式に次ぐ。高炉の熱風炉、ガラスのタンク炉など |
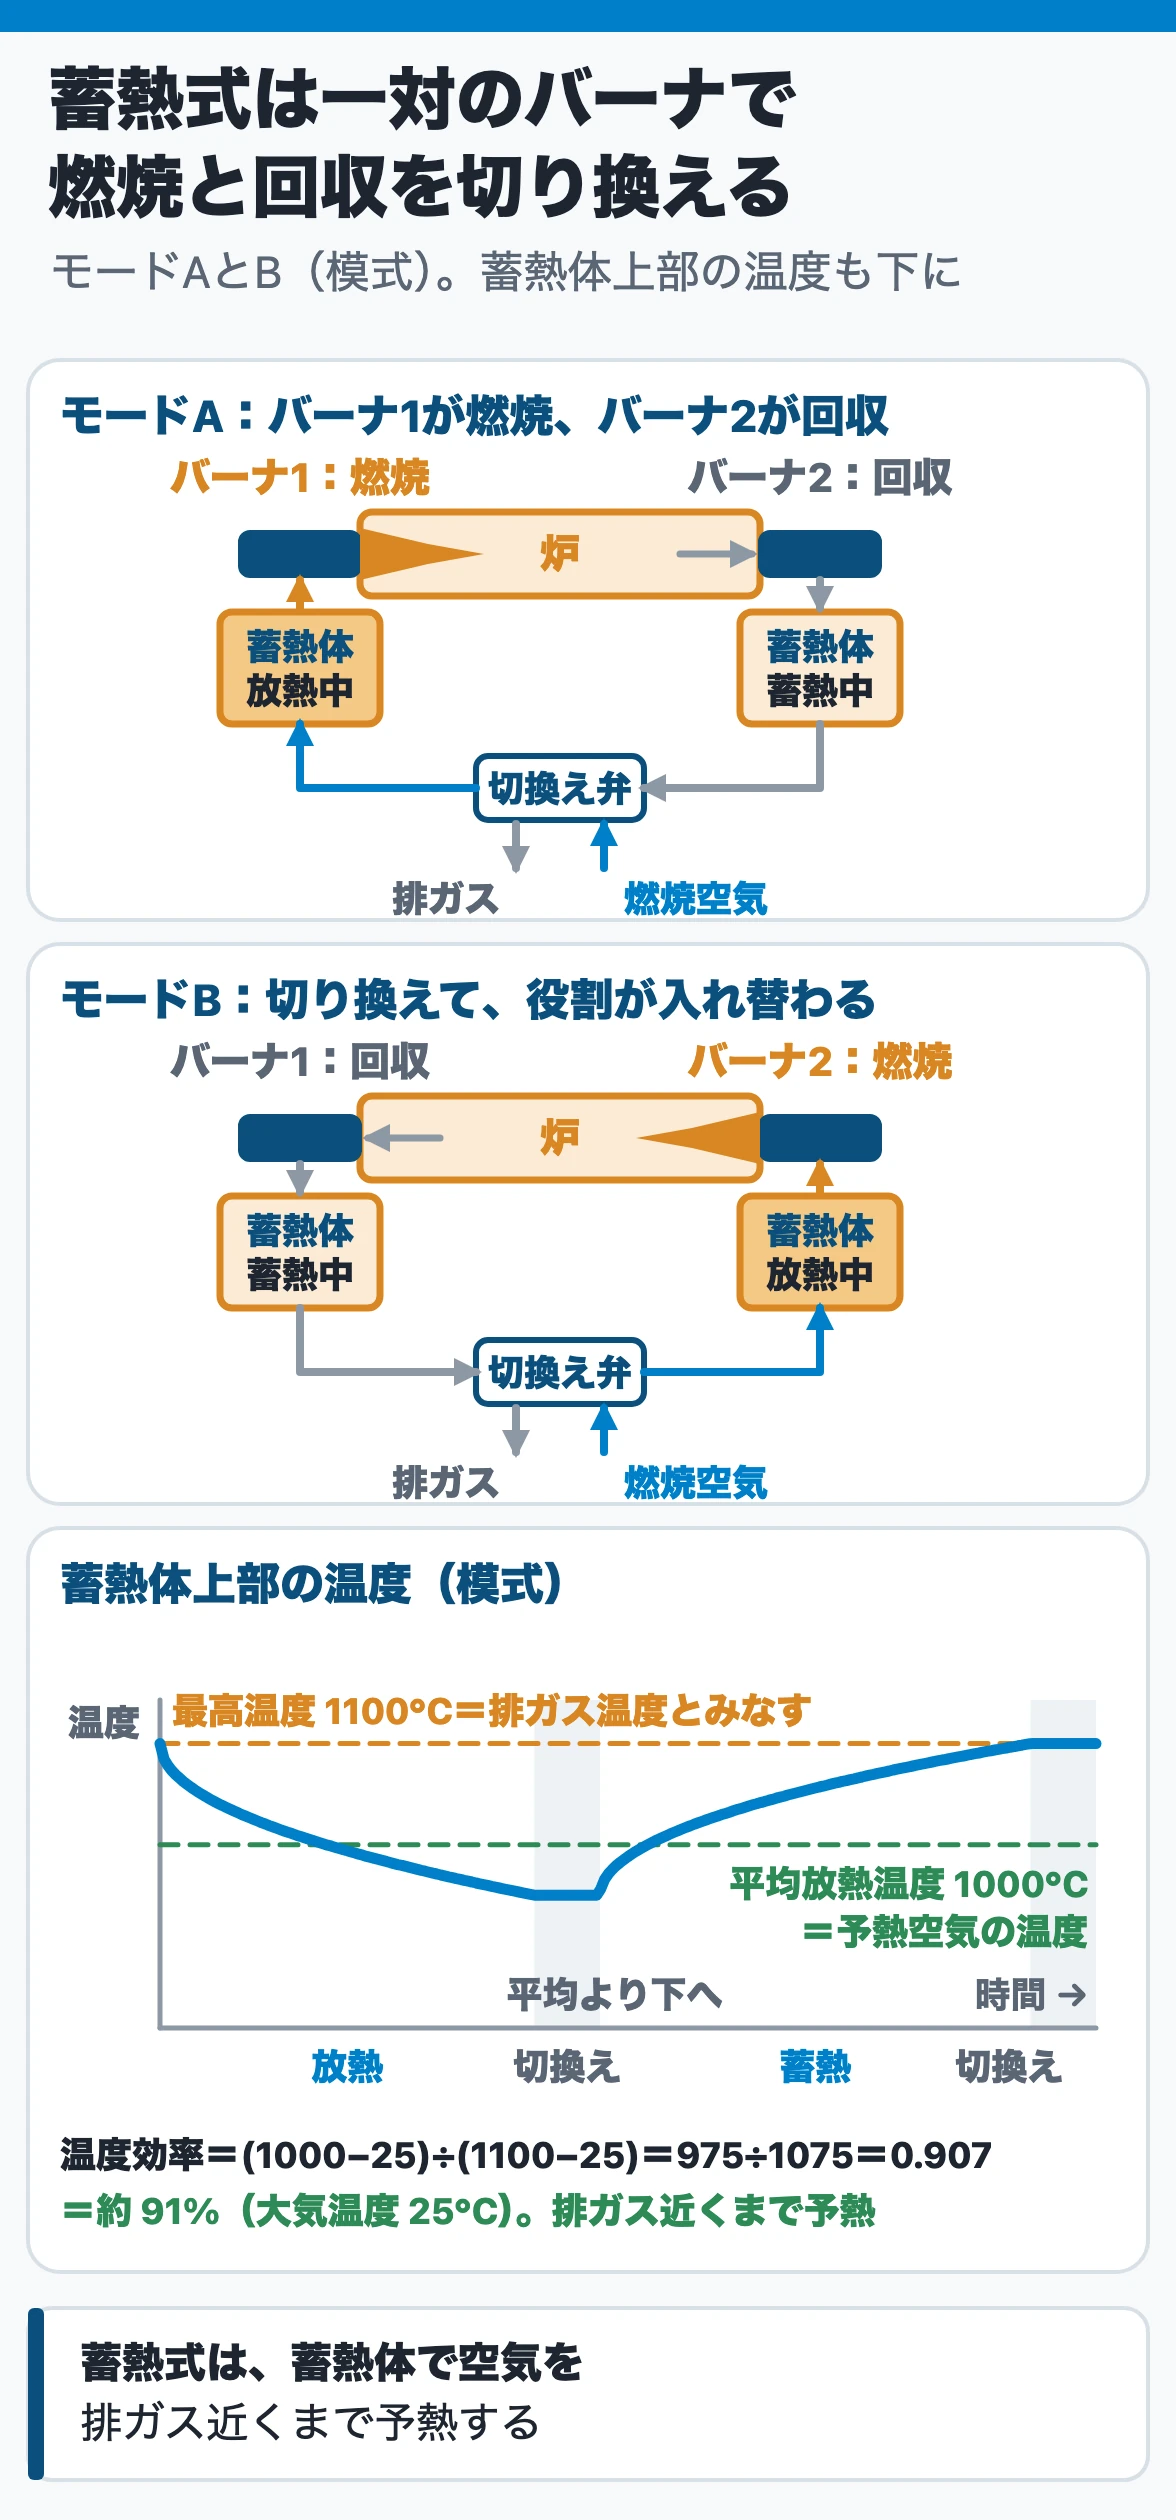
| 運転 | 流れの切り換えはない | 2個のバーナを一対にし、燃焼と回収を交互に切り換える |
| 回収の効き | ― | 空気側の温度効率は通常 90% を超え、廃熱回収効率も 70% を超える水準まで来ている |
なぜ:炉から出る燃焼ガスは、炉温と同じかやや高い温度です。燃料の発熱量のうち排ガスとして捨てる割合が大きく、炉温 900℃の熱処理炉で約 40% です。炉温 1200℃の鍛造炉なら、その割合は 60% に迫ります。燃焼空気を予熱すれば、回収した熱がそのまま炉に入り、燃焼の有効な熱に上乗せされます。蓄熱式は蓄熱体に排ガスの熱を直接ためて返すので、空気を排ガスに近い温度まで上げられます。
| 問われる形 | 正誤 | ポイント |
|---|---|---|
| 排熱回収が重視されるのは、排ガスが炉温に近い温度で出て、燃料の発熱量の大きな割合を持ち去るから | ○ | 炉温 900℃の熱処理炉で約 40% |
| 工業炉の燃焼空気予熱では、蓄熱式が最も多く、換熱式がそれに次ぐ | × | 換熱式(レキュペレータ)が最も多く、次いで蓄熱式 |
| 空気予熱の燃料節約率は、予熱空気の顕熱を燃料の有効熱量で割って求める | × | 分母は(燃料の有効熱量+予熱空気の顕熱) |
| 蓄熱燃焼式バーナの空気側の温度効率は、放熱時の平均温度と最高温度の、大気温度からの上昇の比で表す | ○ | 最高温度は排ガス温度、平均放熱温度は予熱空気の温度とみなす |
例題
排ガス温度 1100℃の炉に蓄熱燃焼式バーナを付けました。蓄熱体の放熱時の平均温度は 1000℃、大気温度は 25℃です。空気側の温度効率を求め、別の炉の燃料節約率も求めます。
①温度効率=(放熱時の平均温度−大気温度)÷(最高温度−大気温度)。
②数字を入れる:(1000−25)÷(1100−25)=975÷1075=0.907、約 91%。
③燃料節約率の条件:単位燃料あたり、低位発熱量 100、排ガスの顕熱 60、予熱空気の顕熱 20(同じ単位)。有効熱量は 100−60=40。
④燃料節約率=予熱空気の顕熱÷(有効熱量+予熱空気の顕熱)=20÷(40+20)=33.3%。
⑤確かめる:分母に予熱空気の顕熱を足すのは、予熱が肩代わりした後の、炉に入る有効な熱の合計に対する割合だから。有効熱量だけで割ると 50% と大きく出る。
- 燃料の有効熱量=燃料の低位発熱量−排ガスの顕熱(どれも単位燃料あたり)。
- 排ガスの顕熱は、蒸気や温水をつくる、動力を得る、原材料を乾燥・予熱する、燃焼用空気を予熱する、といった形で燃焼炉から回収できる。
- 予熱空気の温度が高いほど、また排ガス温度が高い炉ほど、空気予熱による燃料節約率は大きい。
- 連続加熱炉では、予熱帯を延ばして排ガスの顕熱で材料を予熱し、排ガス温度を下げる改良も行われた。
- 蓄熱燃焼式バーナは、蓄熱体の小型化と切り換え時間の短縮で普及した。この方式を採る加熱炉では、80%を上回る燃料効率が得られる例が多い。
耐火物の種類と要求特性 ── 高温の荷重と急な温度変化に耐える
| 性質 | 中身 | 押さえどころ |
|---|---|---|
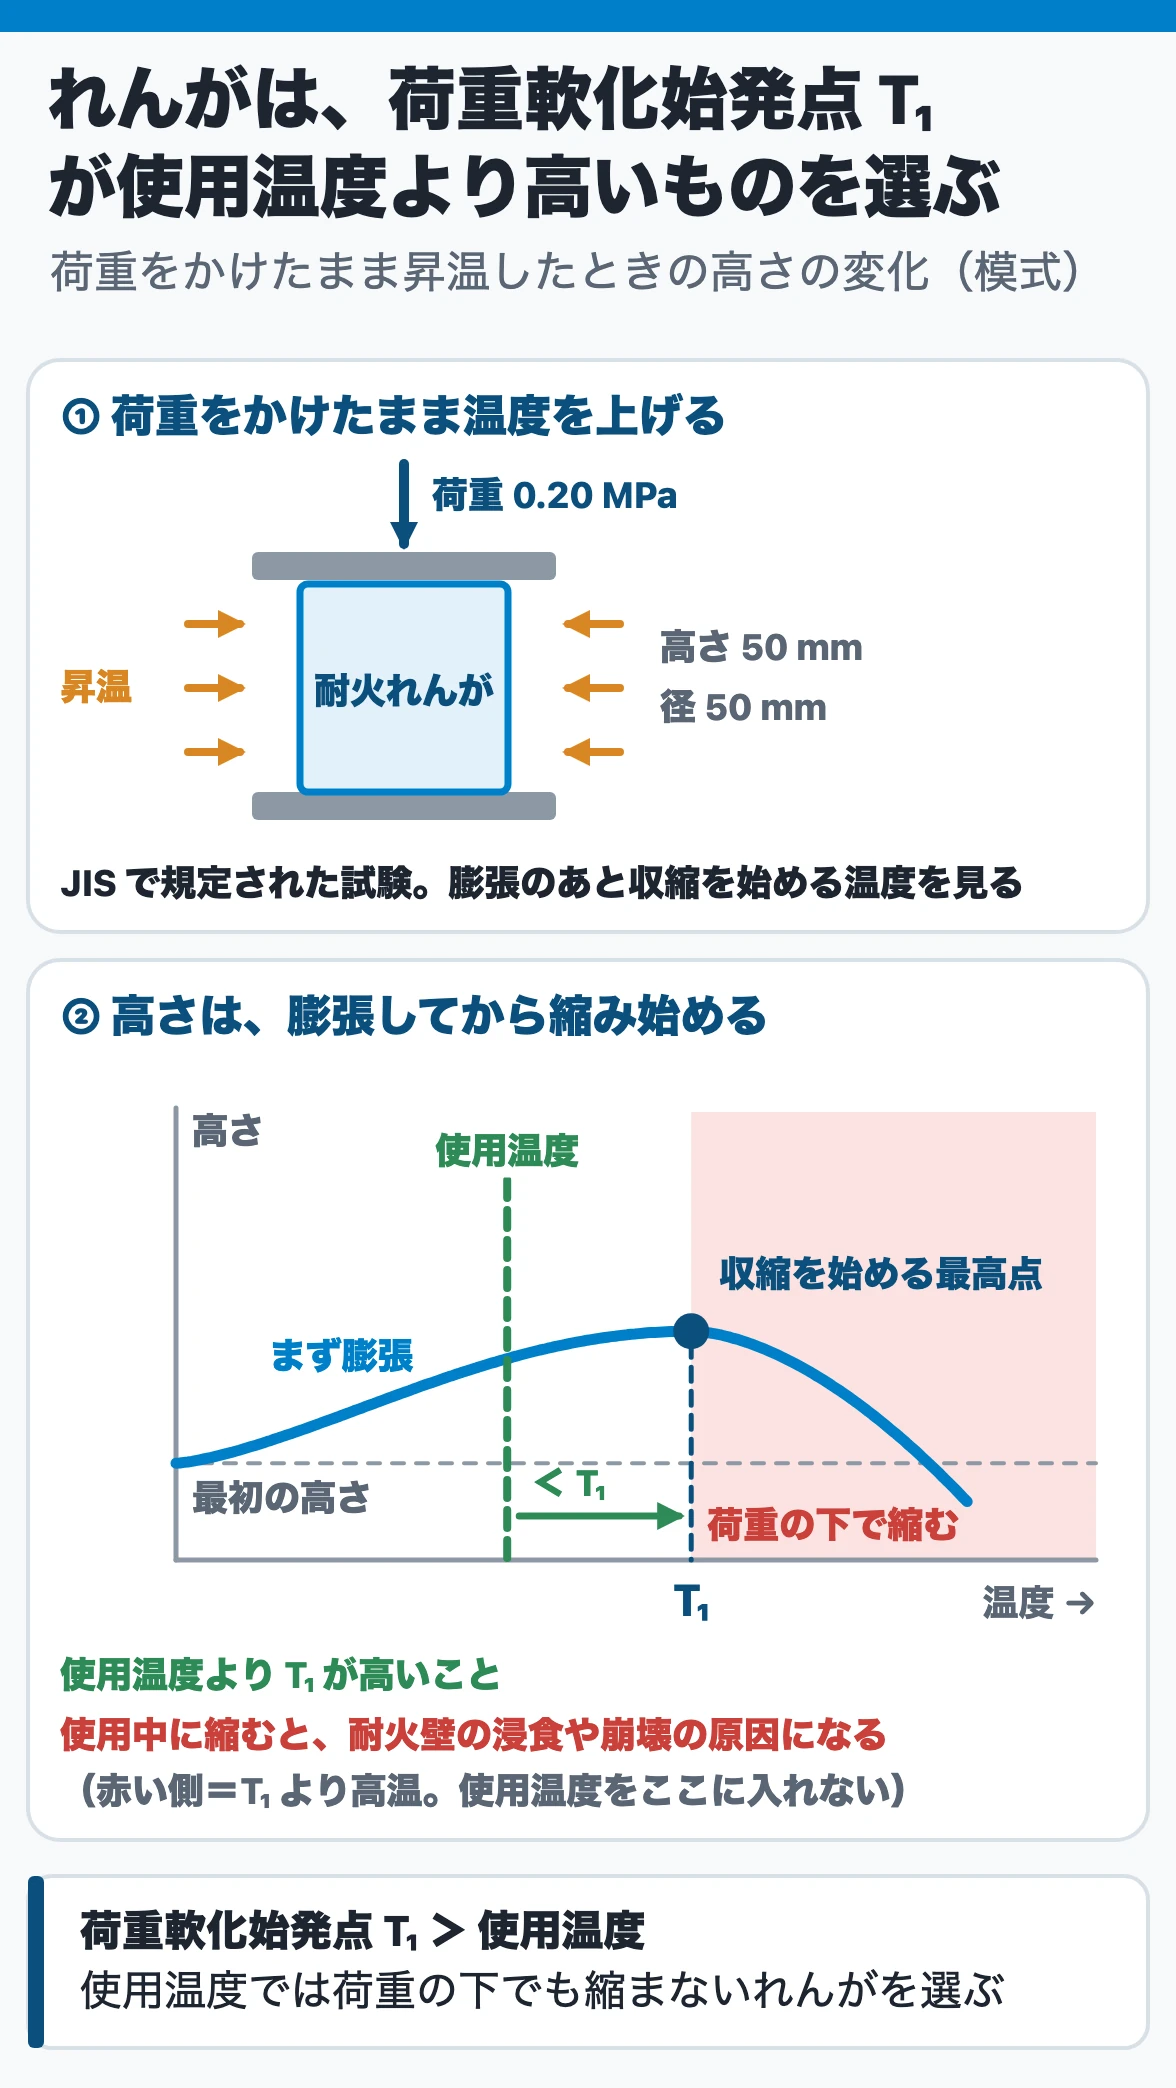
| 荷重軟化点 | 径 50 mm×高さ 50 mm のれんがに 0.20 MPa の荷重をかけて昇温し、膨張のあと収縮を始める温度を荷重軟化始発点 T₁ という | 使用中の寸法変化は壁の浸食や崩壊の原因になるので、T₁ が使用温度より高いこと |
| 残存膨張収縮性 | 高温で安定な相への転換が不十分なれんがは、使うたびに膨張・収縮を繰り返す | 焼成不良のれんがは、残存収縮で亀裂や崩壊を起こす |
| 耐スポーリング性(熱衝撃抵抗) | 表面の温度が急変すると熱応力が生じ、表面の傷や脱落が起こる(熱スポーリング) | 急熱急冷に安定であること |
| 密度・気孔率・吸水率 | これらの値の大小で、強度・熱の伝わりやすさ・通気性・スポーリングの起こりやすさが変わる | |
| 強度 | 圧縮強さ・曲げ強さ | 荷重を受ける部分には高温での圧縮強さが大事 |
なぜ:炉壁のれんがは、自重や上の壁の荷重を受けたまま高温にさらされ、扉の開閉や昇温・降温で表面の温度も急に変わります。荷重の下で縮み始めれば目地が開いて浸食や崩壊に進み、表層だけが急に膨張・収縮すれば内部との差が熱応力になって割れます。だから、高温で荷重に耐える性質と、急な温度変化に耐える性質を見て選びます。
| 問われる形 | 正誤 | ポイント |
|---|---|---|
| 耐火れんがは、荷重をかけて昇温したときに収縮を始める温度が、使用温度より高いものを選ぶ | ○ | 荷重軟化始発点 T₁>使用温度 |
| れんがの表面温度が急に変わって表層が割れたり剥がれたりするのは、熱応力による熱スポーリング | ○ | 急熱急冷への安定が大きな課題 |
| セメント含有キャスタブルは、アルミナセメントを増やすほど強度も耐火度も上がる | × | 強度は上がるが耐火度は下がり、20% 以上で急に低下。普通は 15% 程度 |
| 不定形耐火物は、れんがと違って目地のない一体の壁にできる | ○ | 目地からの浸食を防ぐ研磨や組立が要らず、コスト・工期で有利 |
- 耐火れんがには、耐スポーリング性・荷重軟化・熱伝導率・残存膨張収縮などの熱的性質と、強度・耐摩耗性といった機械的性質が求められる。ほかに化学的(スラグ・溶融ガラス・アルカリ蒸気などへの耐浸食性)、電気的、放射線安定性。
- 主な耐火れんが:粘土質(シャモットれんが)、高アルミナ質(アルミナ 50% 以上。耐火度・荷重軟化温度が高く、耐スポーリング性もよい)、ケイ石(SiO₂ 主体。使用中に収縮せず、コークス炉に必須)、マグネシア・ドロマイト質(製鋼用)、炭素(高炉の炉床)など。
- 不定形耐火物は、焼成していないので使用温度に達するまでの強度を結合力(水和・凝集・化学・粘着・セラミック結合)で保つ。キャスタブル、ラミング材、プラスチック、吹付け材などがある。焼成れんがに代わって広まった不焼成れんがと不定形耐火物を合わせると、全耐火物の 45% 以上を占めるまでになった。
関連:炉壁構成と断熱材
炉壁構成と断熱材・保温材 ── 内側は耐火物、外側は断熱材
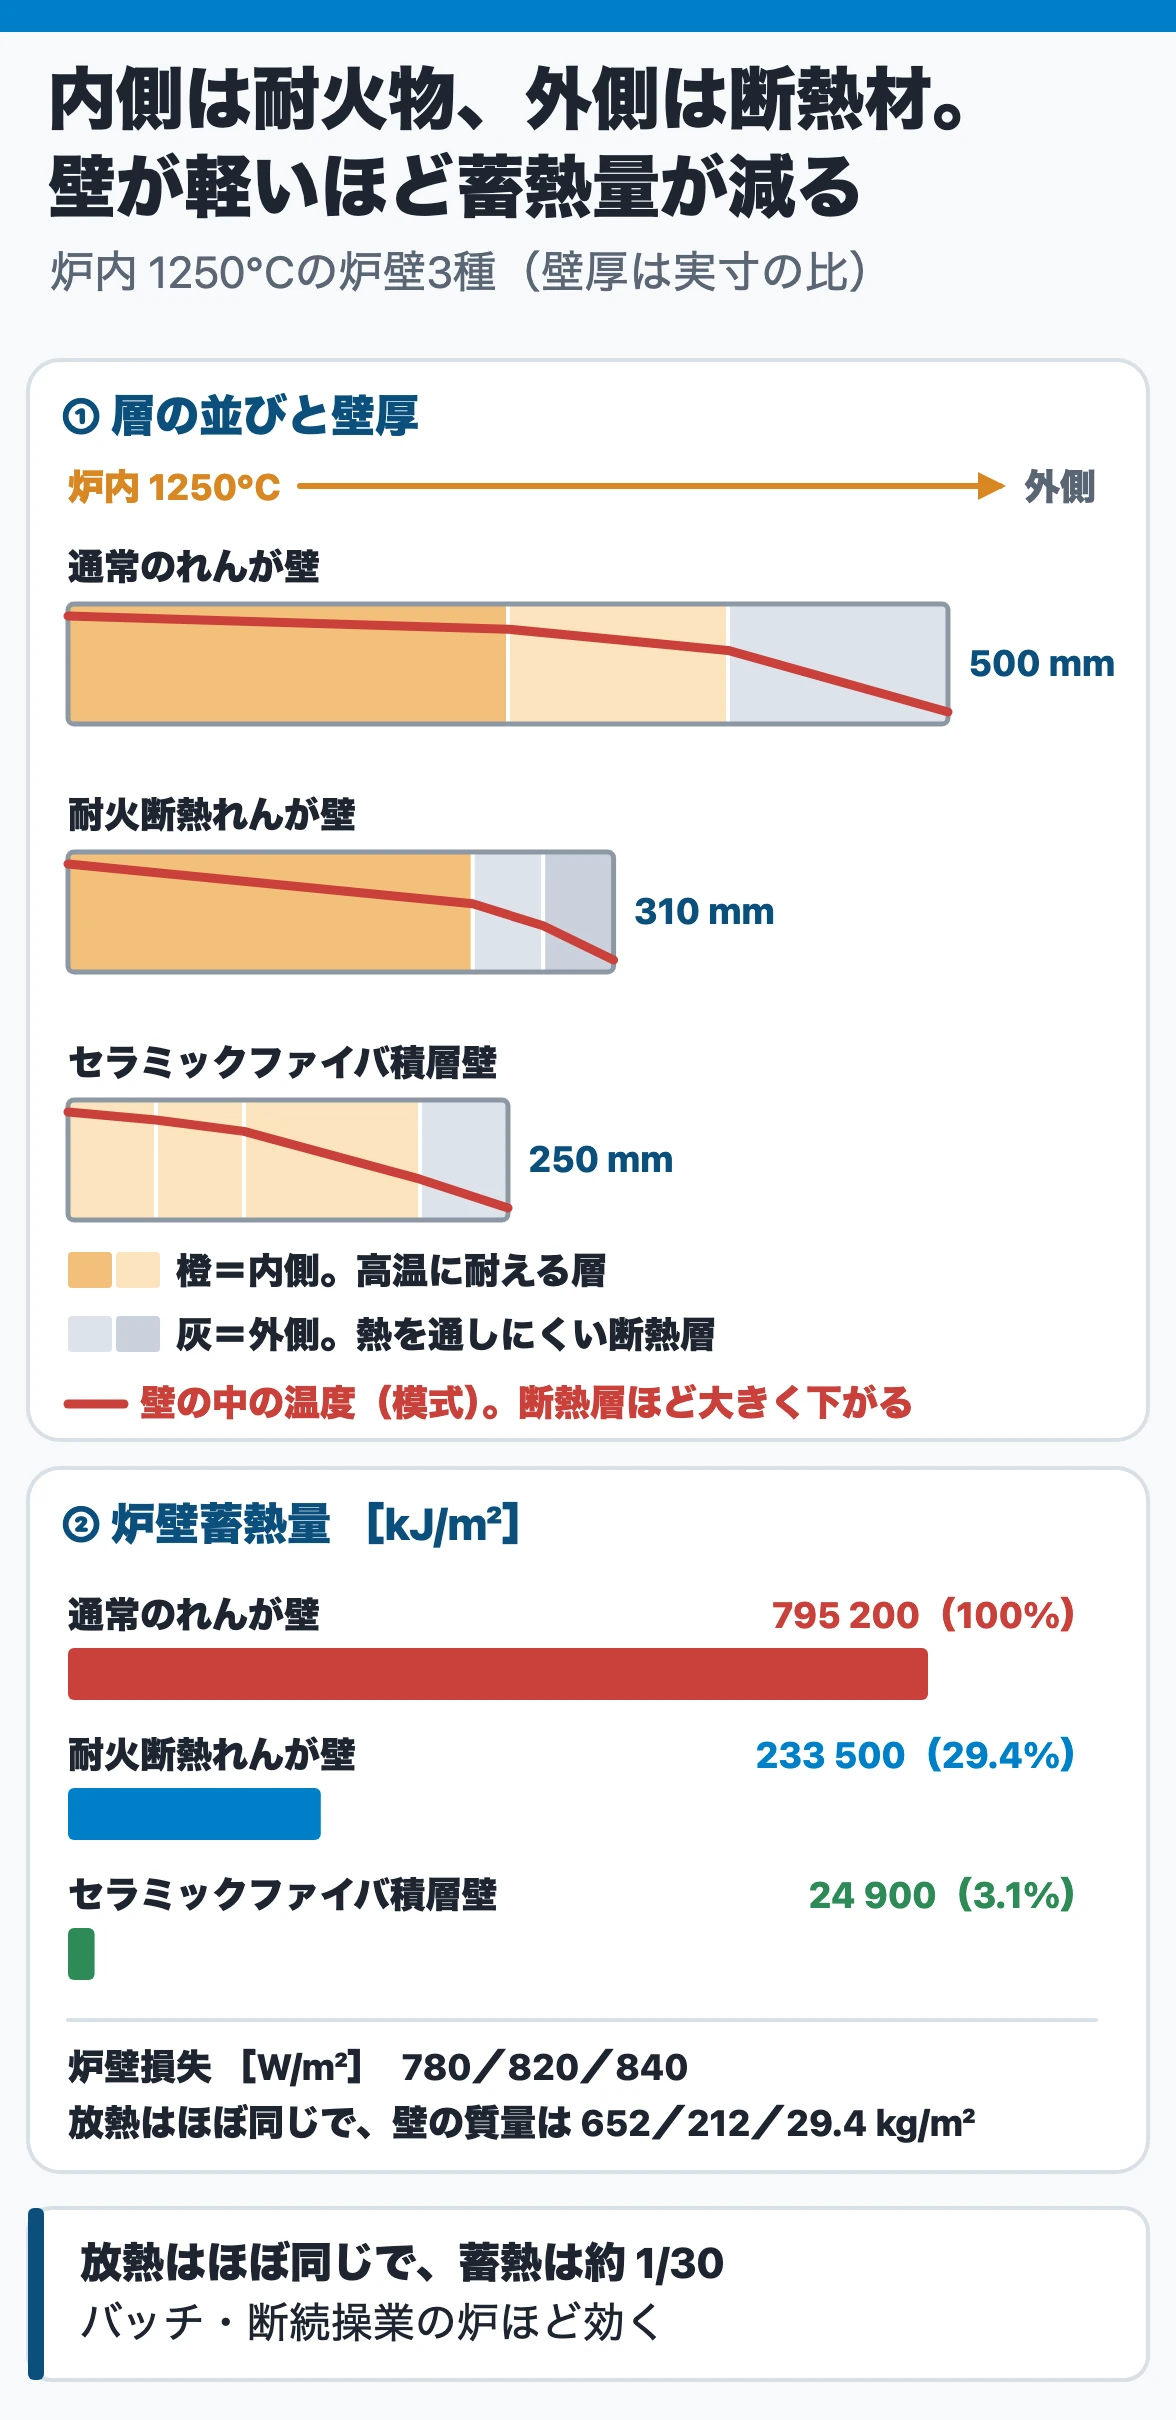
| 炉壁(炉内 1250℃) | 層(内側から)・壁厚 | 炉壁損失/壁の質量/蓄熱量 |
|---|---|---|
| 通常のれんが壁 | シャモットれんが・耐火断熱れんが・断熱れんが、500 mm | 780 W/m²/652 kg/m²/795 200 kJ/m²(100%) |
| 耐火断熱れんが壁 | 耐火断熱れんが・断熱ボード・ミネラルウール板、310 mm | 820 W/m²/212 kg/m²/233 500 kJ/m²(29.4%) |
| セラミックファイバ積層壁 | ファイバのブランケット3層・ミネラルウール、250 mm | 840 W/m²/29.4 kg/m²/24 900 kJ/m²(3.1%) |
なぜ:耐火れんがは高温に耐えますが熱を通しやすく、断熱材は熱を通しにくい代わりに高い温度には耐えにくい。壁を流れる熱はどの層でも同じなので、熱を通しにくい層ほど大きな温度差を受け持ちます。高温側に耐火物を置いて断熱材を守り、温度が下がった外側で断熱材に熱を止めさせる並びになります。
| 問われる形 | 正誤 | ポイント |
|---|---|---|
| 多層の炉壁は、内側に熱伝導率の小さい断熱材、外側に耐火れんがを置く | × | 内側(高温側)に耐火材、外側へ行くほど熱伝導率の小さい断熱材 |
| 放熱損失がほぼ同じ炉壁で比べると、セラミックファイバ積層壁の蓄熱量はれんが壁の約 1/30 | ○ | 3.1%。壁がずっと軽い |
| 炉壁の断熱材には、熱伝導率が小さいことに加えて、密度が小さいことも求められる | ○ | 軽いほど昇温のたびに壁が吸う熱が減る |
| セラミックファイバの熱伝導率は、耐火断熱れんがの約2倍である | × | 約 1/2。400℃で約 0.1、800℃で約 0.2 W/(m·K) |
- 断熱材に求める条件:熱伝導率が小さい、密度が小さい、長く使っても変形や変質をしない、施工が容易で確実、安価。
- セラミックファイバの利点:軽いので炉の構造体や基礎も軽くできる。熱容量が小さいため、バッチ炉は蓄熱損失を減らせ、連続炉でも温度制御の応答が速くなる。施工が容易で乾燥・予熱も要らない。一方、高温で長く使うと結晶化による脆化・収縮や、炉内ガスの流れによる剥離が起こるので、点検と補修を怠らない。
- 1000℃以上の高温の材料は、まずファイバを考える。合わなければ耐火断熱れんが、それも使えないときに重質の耐火材、という順が一般的になった。
- 保温材のケイ酸カルシウムは、700〜1000℃で使う断熱材の主体。室温の熱伝導率は 0.04〜0.05 W/(m·K) 程度。
- ロックウールは炉の低温部や外装保温に使う。パーライトは充てん用や液化ガスタンクの保冷に、グラスウールはロックウールより低い温度で使う。
関連:平板と積層壁の熱伝導
出典:エネルギー管理士試験講座(省エネルギーセンター)熱分野Ⅳ 2編3章、共通Ⅰ 3編2章
 PLANT NEWS ON NOTE
化学プラントニュース
化学・石油プラントの重要ニュースを、毎週の週報と事故速報でお届けします。現場で押さえたい動きを、わかりやすく整理します。
noteで最新ニュースを読む ↗