 化学プラント大全
※本記事の参考文献には、Amazonアソシエイトのリンク(アフィリエイト広告)を含みます。
グランドパッキンから液が漏れていると、反射的にナットを締めたくなります。しかし、遠心ポンプのグランドパッキンは、漏れ液でパッキンと軸スリーブを冷却・潤滑する構造です。漏れを完全に止めると、摩擦熱、パッキン焼損、スリーブ摩耗、発煙へ進むことがあります。
一方で、漏れが多ければ周囲汚染、腐食、製品損失、空気吸込みにつながります。大切なのは、漏れを止めることではなく、温度が安定する程度の少量の漏れ(管理漏れ)を続けさせることです。
この記事の結論
- グランドパッキンは管理された漏れで冷却・潤滑する。漏れゼロを目標にしない
- 万能な滴下量はない。軸径、回転数、液性、パッキン材、圧力、メーカー指示で変わる
- 初期は十分に通液し、なじみを見ながら左右を小刻み・均等に締める
- 1回調整したら、漏れと温度が落ち着くまで待つ。続けて大きく締めない
- 漏れ急増を増し締めだけで処置しない。軸振れ、スリーブ傷、偏締め、フラッシュ不足、パッキン劣化を確認する
- 回転中の調整可否は設備SOPとメーカー手順を最優先し、回転部へ手や工具を近づけない
1. グランドパッキンの構造
グランドパッキンは、スタフィングボックスの中へリング状のパッキンを複数段組み、グランド押えで軸方向に圧縮します。圧縮されたパッキンは半径方向へ広がり、軸または軸スリーブとの隙間を絞ります。
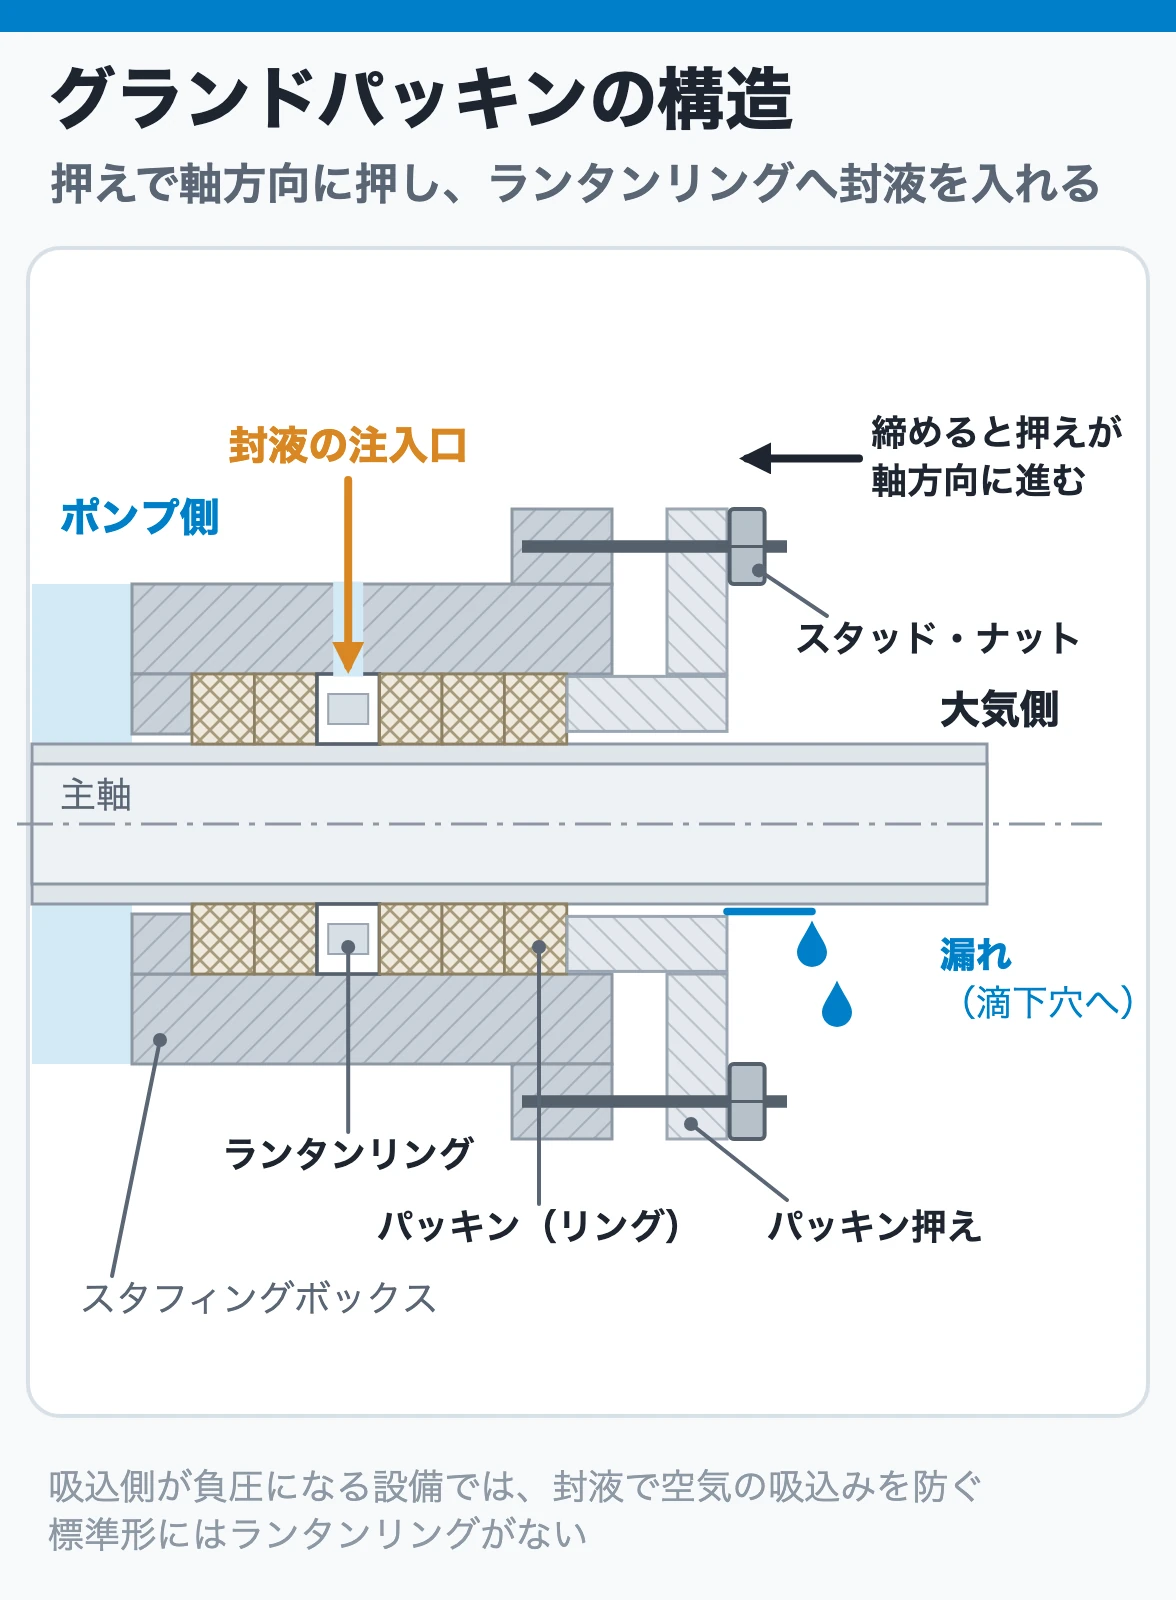
主な構成は次のとおりです。
- 軸または交換可能な軸スリーブ
- リング状に組んだパッキン
- パッキンを収めるスタフィングボックス
- 軸方向へ押すグランド押え
- 左右の締付けナット
- 必要に応じたランタンリングと注入・フラッシュ配管
- 漏れ液を受けるドレン
パッキンと軸スリーブは接触しながら相対運動します。ここに適量の液が入り、摩擦熱を運び去り、潤滑膜を作ります。
ランタンリングへ外部液を送る構造では、注入液が潤滑・冷却、異物排除、外気侵入防止を担います。供給圧力がスタフィングボックス圧に対して適切か、流量とストレーナ・オリフィスの詰まり、液質の適合、予備機待機中の供給要否、プロセスへ入る影響を確認します。
外部液が止まった状態でグランドをさらに締めると、冷却不足を悪化させる場合があります。
2. なぜ漏らす必要があるのか
締め付けを強くするとパッキンの面圧が上がり、漏れは減ります。しかし、同時に摩擦が増え、発生した熱を運ぶ液も減ります。さらにパッキンが熱膨張すると面圧が上がり、漏れ減少→冷却不足→温度上昇→面圧増加という悪循環になります。
締め過ぎで起こり得る異常は次のとおりです。
- パッキンとスリーブの過熱
- 潤滑材の劣化、焦げ、発煙
- パッキンの硬化、焼付き
- 軸スリーブの溝摩耗
- モータ負荷上昇
- 熱変形と漏れの不安定化
初期なじみのないパッキンや、摩擦係数の高い材質では、許容周速・許容圧力の範囲内でも過熱することがあります。材質カタログの上限値だけでなく、実機の組込み・通液・なじみ運転が重要です。
3. 適正な漏れはどの状態か
適切な漏れの目安は、液がわずかに滴下する程度(毎分50〜60滴ほど)から、細く糸を引くように流れる程度までと説明されます。ただし、メーカーが滴/分や流量を指定している設備もあります。設備の基準値があれば、それを優先します。
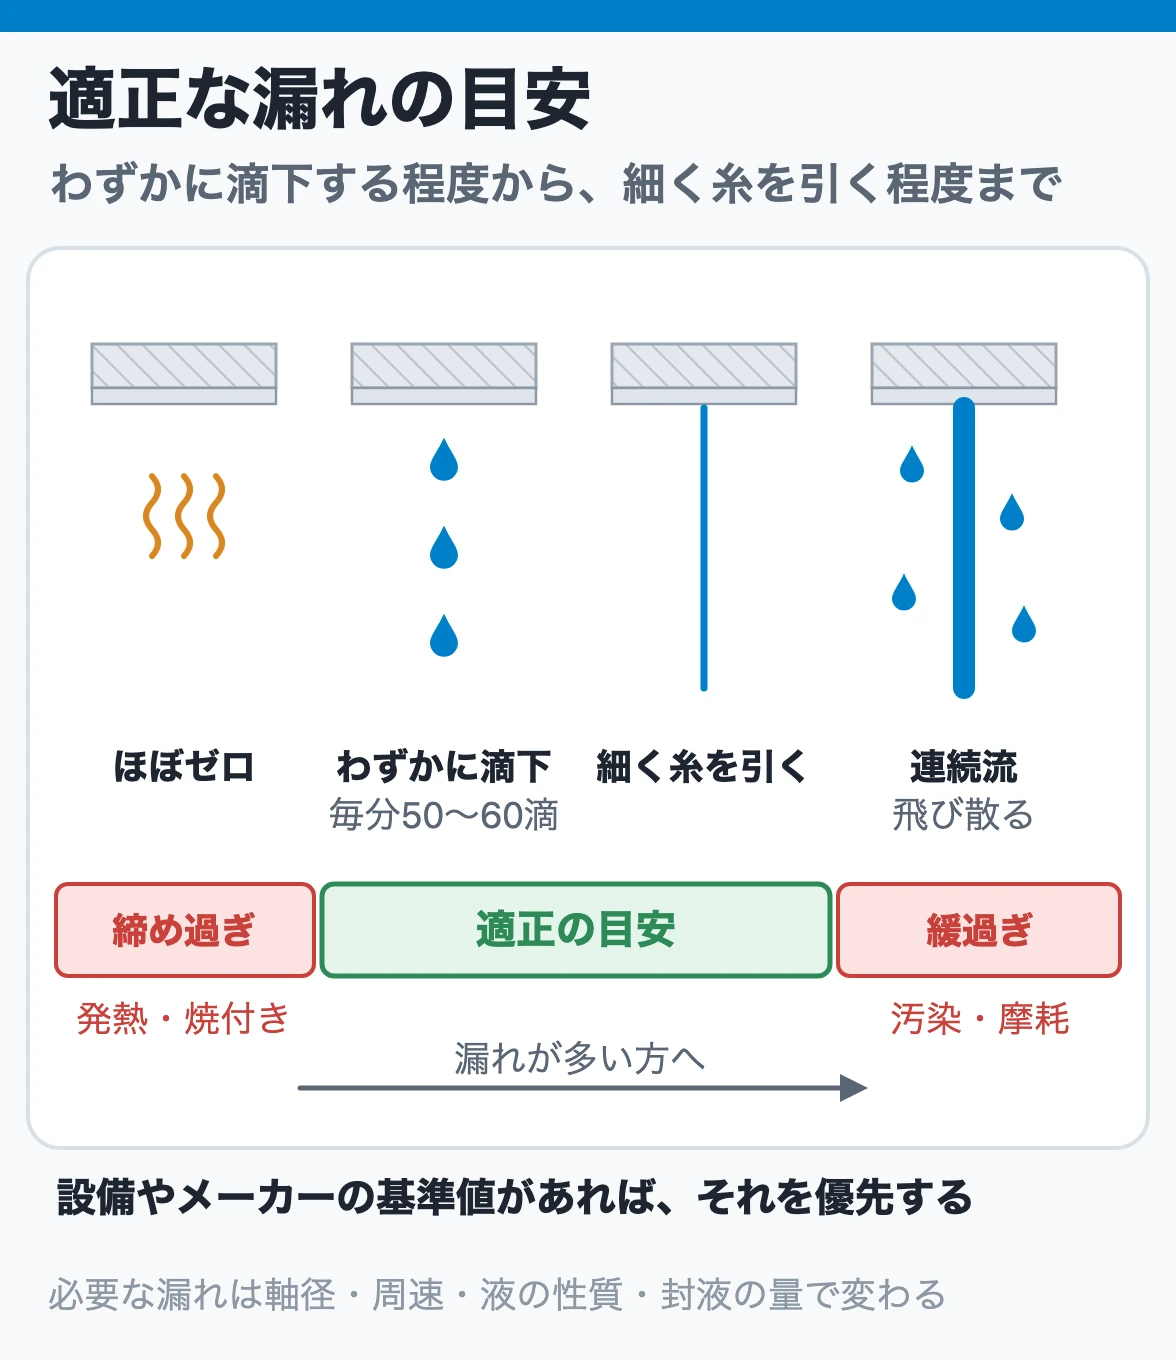
実務では、次の条件を同時に満たす状態を目標にします。
- パッキン部の温度が上がり続けず、安定している
- 漏れが軸の全周から細く出ている(片側から噴いていない)
- 漏れがドレンで安全に回収できる
- 空気吸込みや液の噴出がない
- 軸スリーブを急速に摩耗させていない
- 設備基準とメーカーの漏れ量・温度基準内である
ただし、上の目安も万能値ではありません。軸径が大きく回転数が高いほど発熱条件は変わり、液の粘度・潤滑性、パッキン材、スタフィングボックス圧、ランタンリング注入量でも必要漏れは変わります。
4. 締め過ぎ・適正・緩過ぎを見分ける
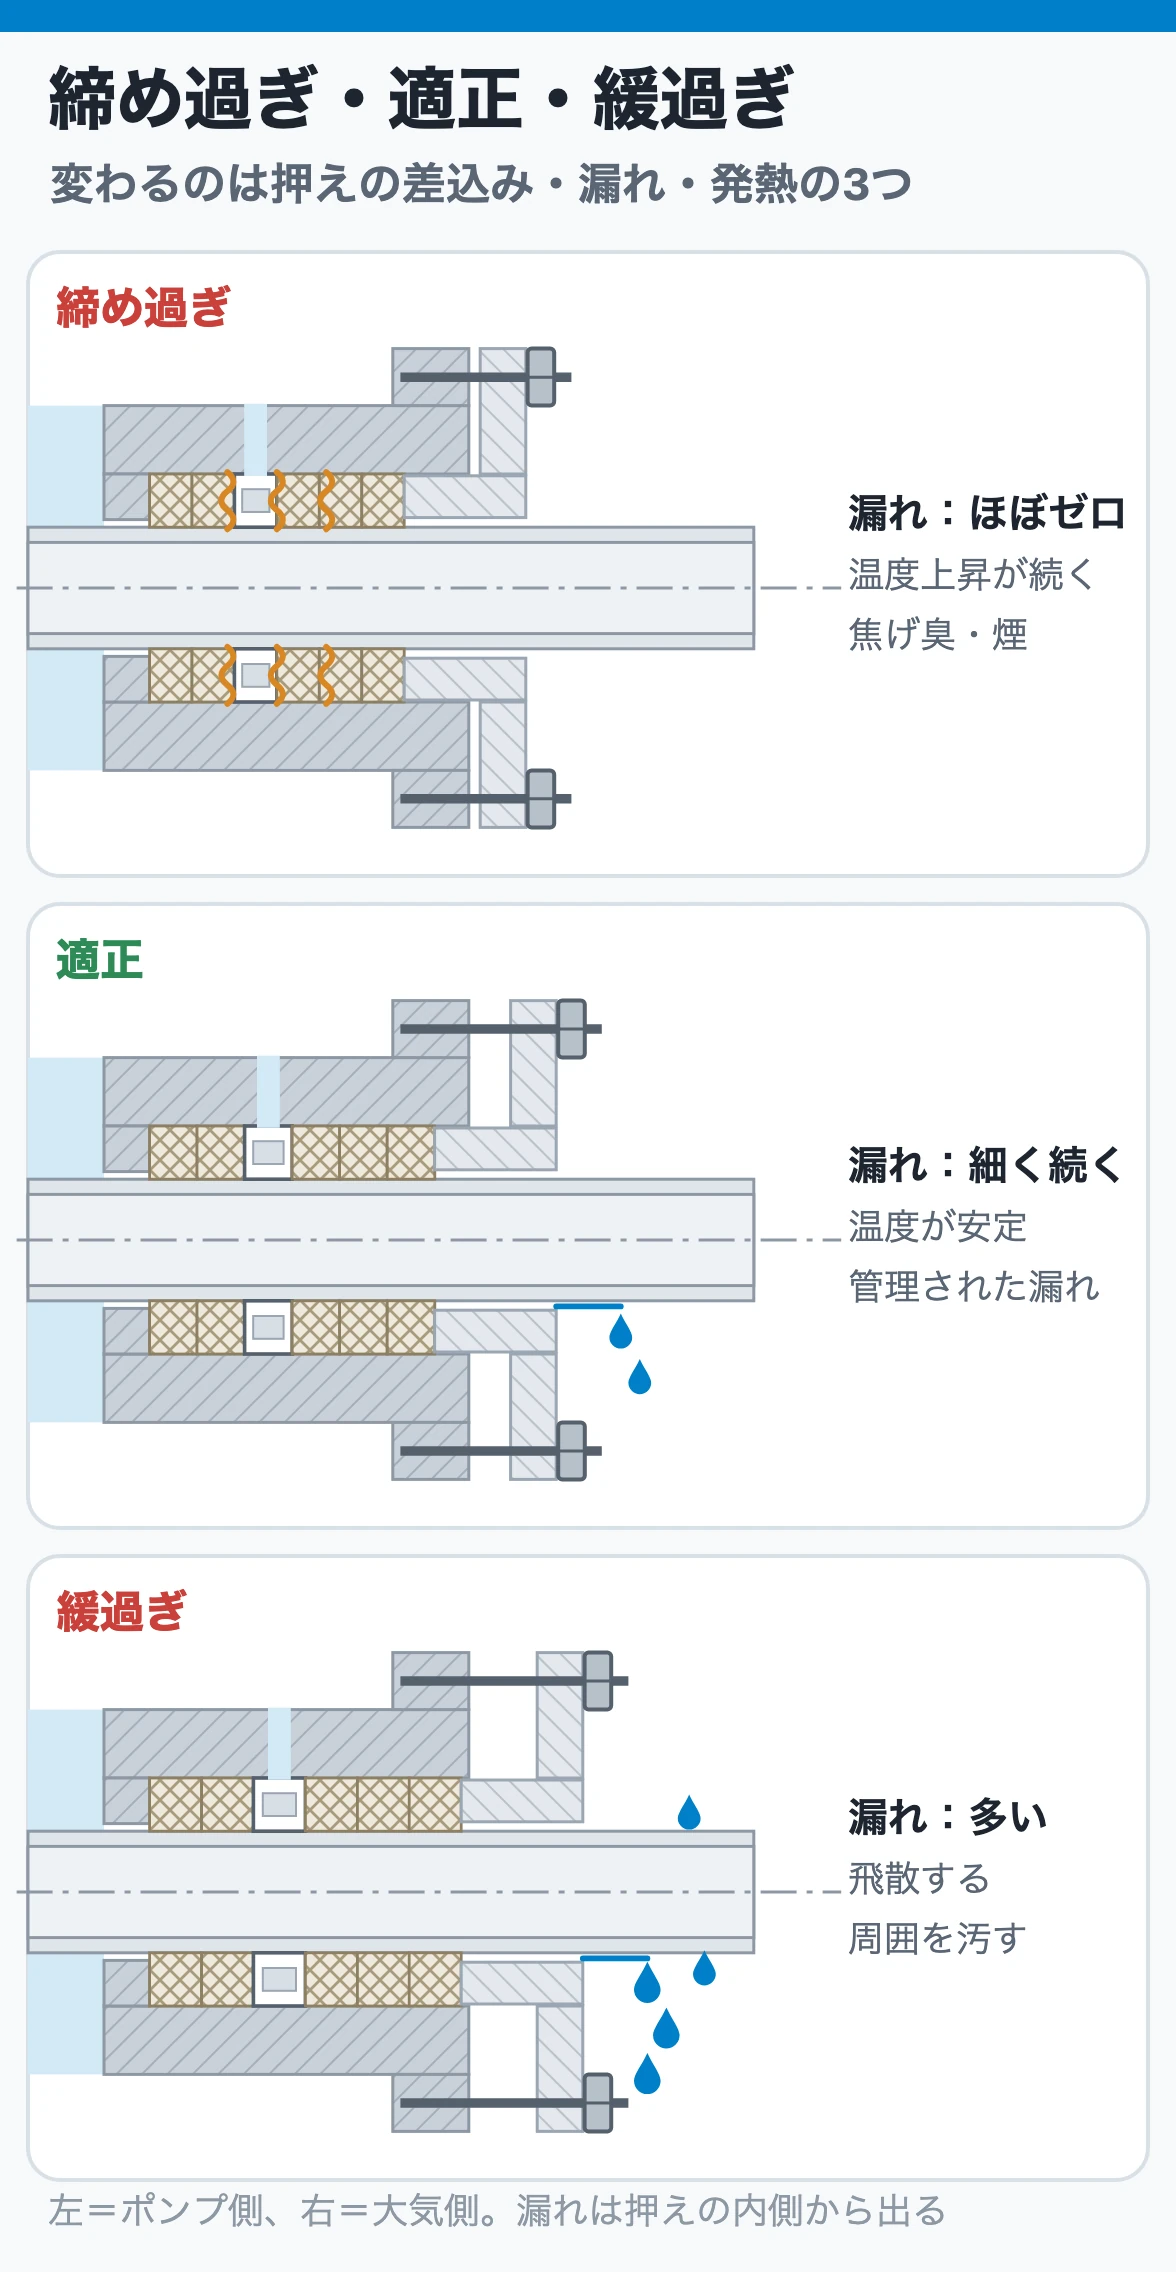
| 状態 | 漏れ | 温度・外観 | 考えられること |
| 締め過ぎ | ほぼゼロ、急に減る | 温度上昇、焦げ臭、煙、変色 | 冷却不足、面圧過大、なじみ不足 |
| 適正 | 細い連続漏れまたは管理された滴下 | 温度が安定、漏れが一定 | 冷却・潤滑と封止が釣り合う |
| 緩過ぎ | 多量、飛散、増加傾向 | 温度は低くても周囲汚染 | 押付け不足、摩耗、偏心、損傷 |
温度が低いだけで適正とは限りません。大量漏れで冷えている場合もあります。漏れ量、温度、回転音、振動、ドレン状態を組み合わせて判断します。
5. パッキンの交換と組込み
交換作業は、停止、電源隔離、弁閉止、残圧・残液除去、危険物処理を設備SOPに従って行います。
組む前の確認
- パッキン材・寸法・使用温度・液適合性が指定どおりか
- 軸スリーブに段差、溝、腐食、偏摩耗がないか(深い溝があると、パッキンだけ替えても漏れは安定しない)
- スタフィングボックス内に古いパッキンや固形物が残っていないか
- グランド押えが軸に対して傾かず自由に動くか。注入・フラッシュ、ドレン、ベントが開通しているか
- 軸振れ、芯ずれ、軸受ガタが許容範囲か
組込み
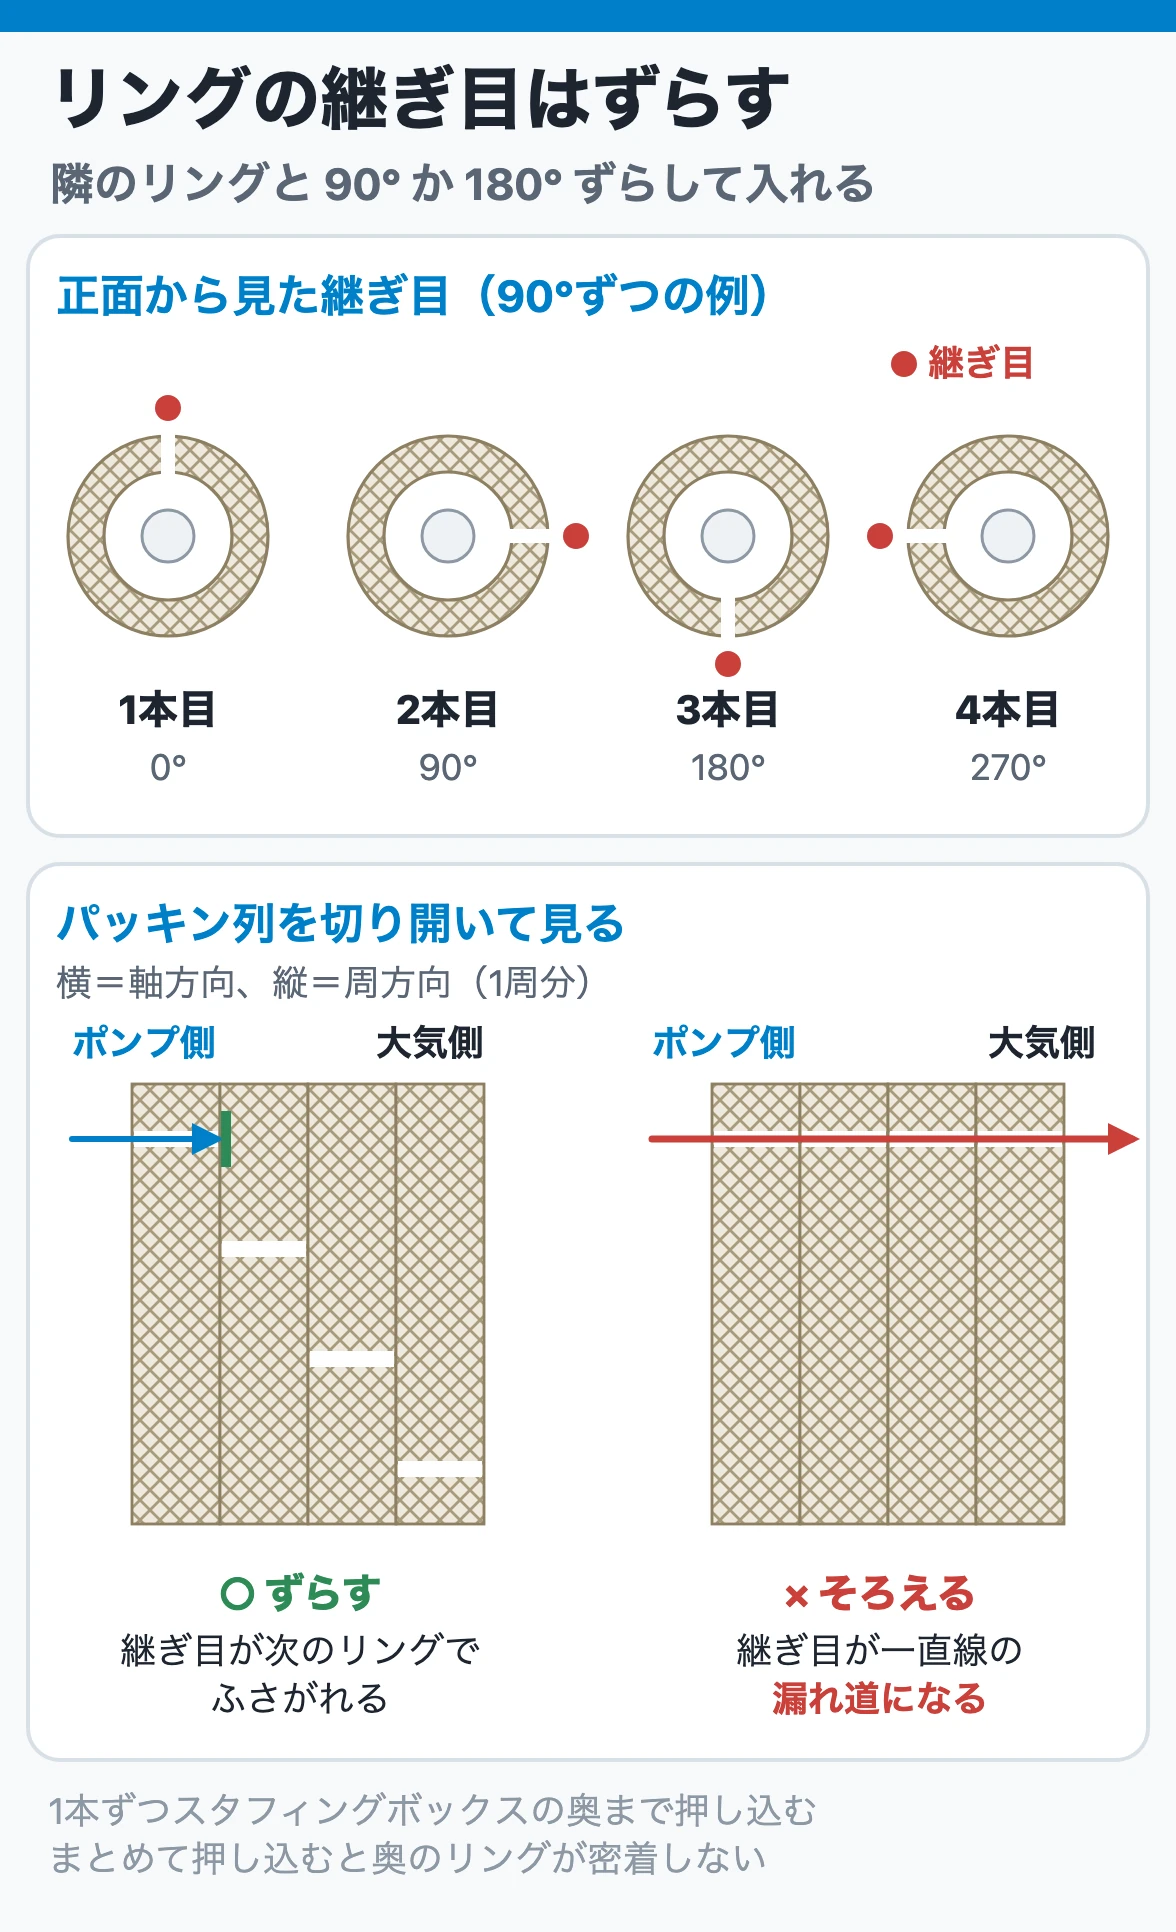
- 継ぎ目は隣のリングと90°または180°ずらし、同じ方向へそろえない
- 1本ずつ奥まで押し込む。まとめて押し込むと奥のリングが密着せず、継ぎ目もそろう
- ランタンリングは注入口の位置に合わせて置く
- グランド押えを左右同じ深さで入れ、初期締付けは軸を手回しできる程度にとどめる
リングの切断角度、段数、締付けの詳細はメーカー手順に従います。
6. 始動時のなじませ方
設備SOPとメーカー手順が最優先ですが、考え方は次の順です。
- ポンプとスタフィングボックスを液で満たす
- 外部フラッシュ・シール水がある場合は先に流れを確認する
- グランド押えが左右均等で、初期締付けが過大でないことを確認する
- 始動直後は十分な漏れを確保し、乾いた接触を避ける
- 漏れ、温度、電流、振動を監視する
- 始動して10〜15分ほどたってから、漏れが定常的なしずくになるまで小刻みに締める
- 温度と漏れが安定するまで追い込まない
実際の過熱事例では、テフロン(PTFE)系の新しいパッキンを、炭化繊維系と同じように強く組んだ結果、なじみ不足と高い面圧で始動直後に発煙しました。対処は、緩く組んで多めの液を流し、始動後に徐々になじませながら締める方法でした。PTFE系は、組立時は押えがパッキンに触れる程度にとどめ、始動後30分ほどかけて徐々に締めます。
7. 増し締めの手順
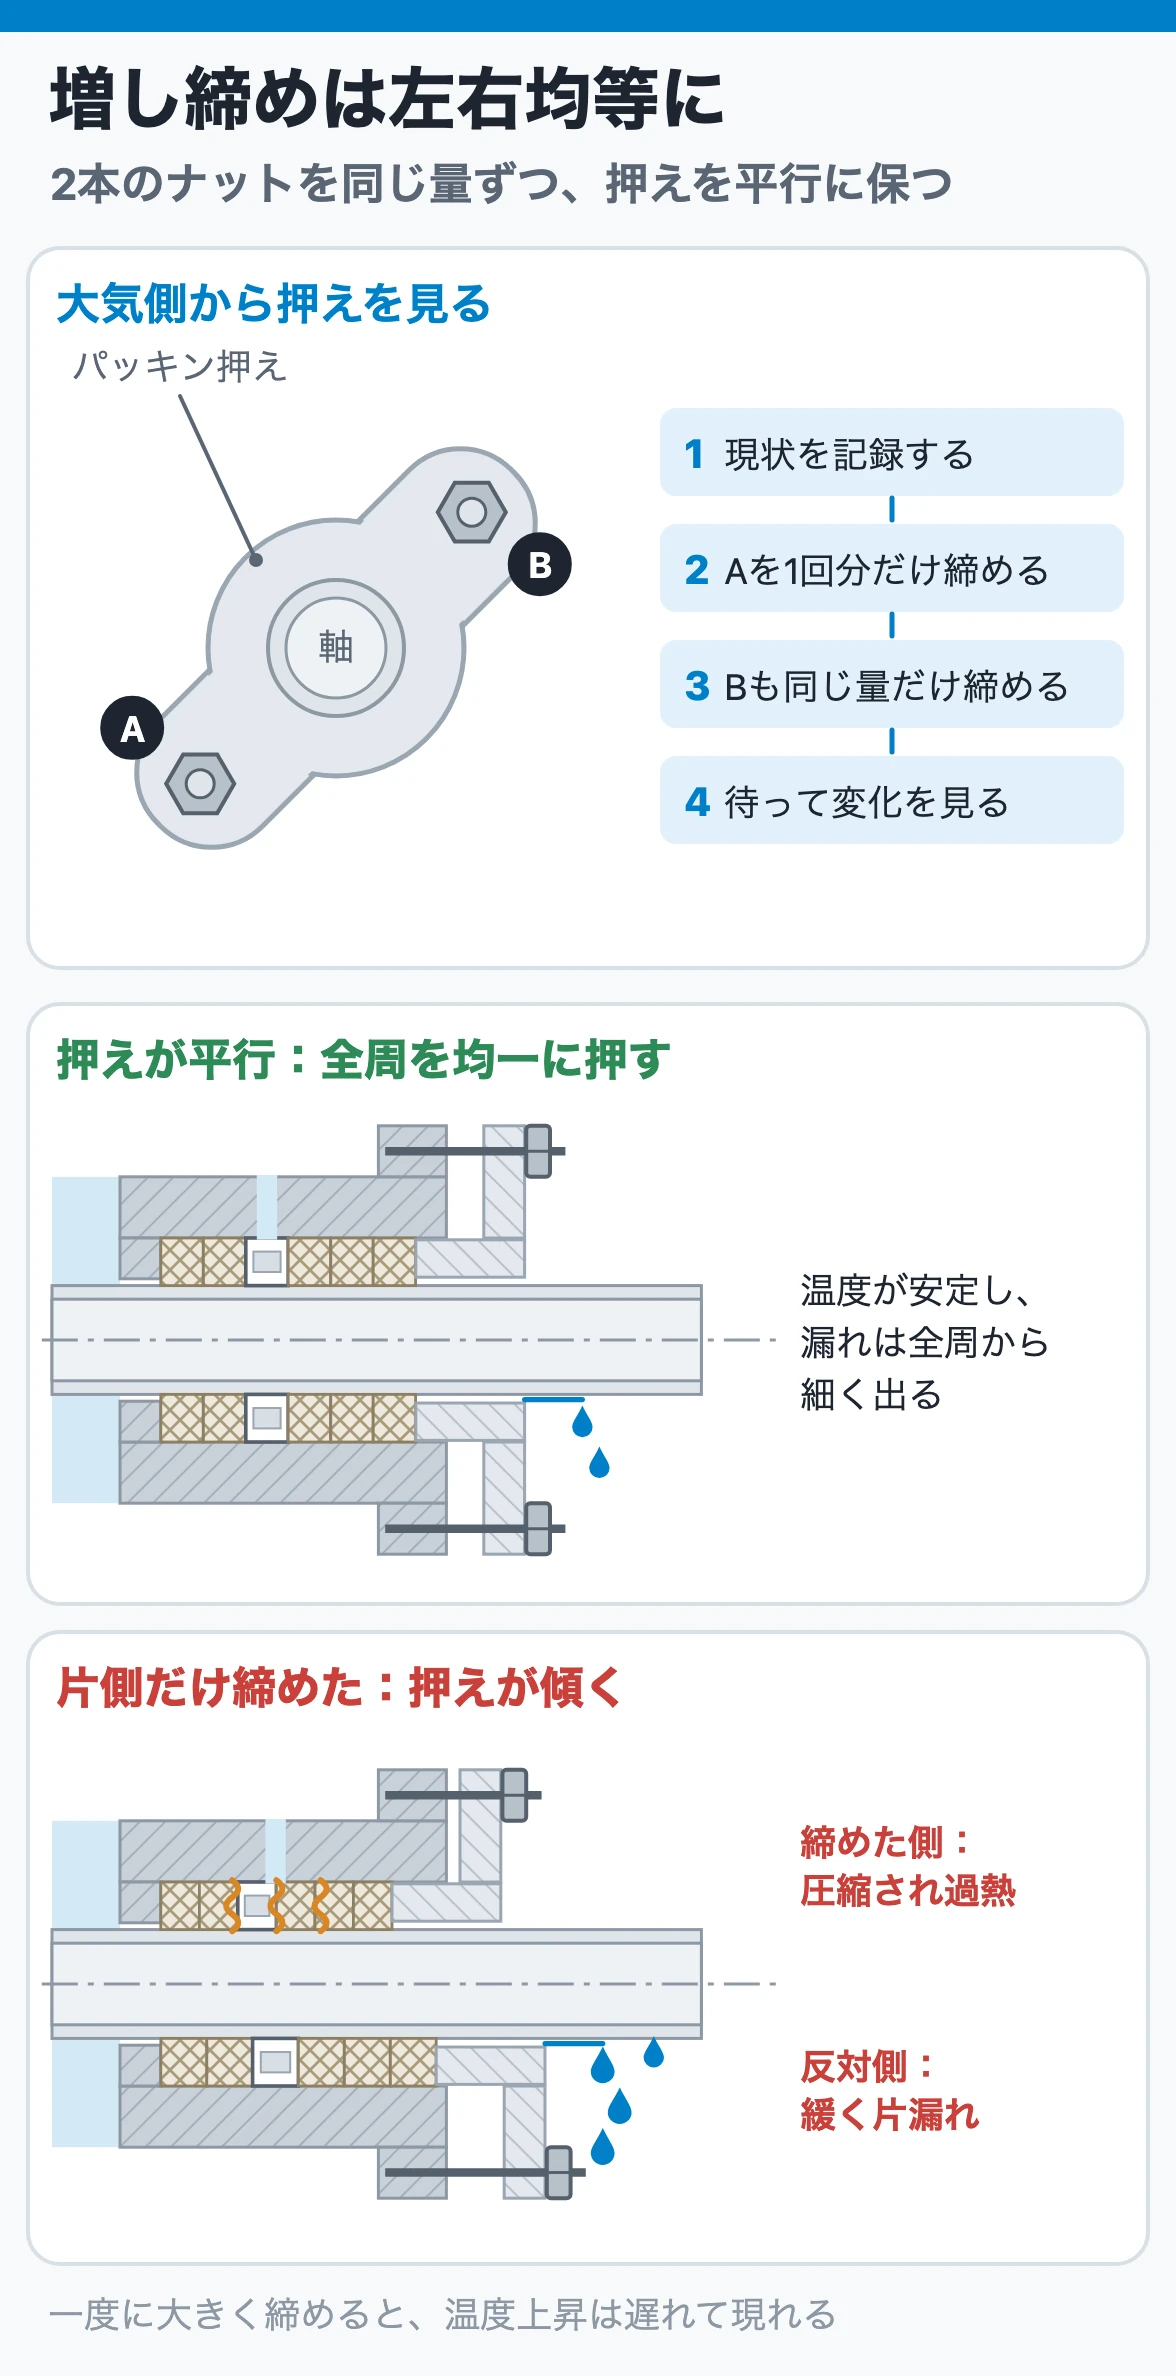
漏れ量は回転中でないと判断できないため、標準的な手順では、始動後に漏れを見ながらナットを少しずつ締めて調整します。ただし、事業所の安全規則が優先です。運転中に締めてよいか、回転部カバーや工具の条件を設備SOPで確認し、危険液・高温液では停止・隔離して行います。
調整の考え方は次のとおりです。
- 現在の漏れ量、温度、振動、ナット位置を記録する
- 左右のグランド押え深さと傾きを確認する
- 設備SOPで決めた1回分の量だけ、片側のナットを締める
- 反対側も同じ量だけ動かし、押えを平行に保つ
- 一定時間待ち、漏れと温度の応答を見る
- 目標範囲に入れば止める
- 温度上昇、焦げ臭、煙、電流上昇があれば締付けを続けない
一度に大きく締めると、漏れはすぐ減っても温度上昇が遅れて現れます。調整→待つ→確認を一組にします。
日常の巡回では、漏れ量(滴下状態)、グランド部温度、左右ナット位置と残り調整代、焦げ臭・変色・結晶の付着、ドレンの行き先、フラッシュ圧・流量を、同じ運転条件で記録します。単発の値より傾向が重要です。漏れが増え続ける、温度が徐々に上がる、調整間隔が短くなる場合は、交換や原因調査を計画します。
8. 左右均等に締める理由
二本のナットを片側だけ締めると、グランド押えが傾きます。傾いた押えはパッキンを片側だけ強く圧縮し、反対側は緩いままになります。その結果、局部発熱と片漏れが同時に起こります。
「漏れている側だけ締める」という考え方は危険です。外から見える漏れ位置と、内部で面圧が不足している位置は一致するとは限りません。押えの平行を保ち、全周の圧縮を小刻みに変えます。
9. 漏れが減らない・急に増えたとき
増し締めで漏れが変わらないときや、漏れが急に増えたときは、パッキン以外を疑います。
| 症状 | まず疑う所 |
| 増し締めしても減らない | 軸スリーブの溝・腐食・偏摩耗、軸振れ・曲がり・芯ずれ、軸受摩耗やガタ、押えの傾き、パッキンの寸法・材質・段数・継ぎ目の不良、ランタンリングの位置ずれ |
| 急に増えた | 運転点変更によるシール部圧力の上昇、キャビテーションやガス巻込みによる振動、スリーブ・パッキンの損傷、軸受異常による軸振れ |
| どちらにも共通 | 注入圧不足・フラッシュ閉塞・流量変化、スタフィングボックス圧の変化、温度・液性変化によるパッキンの硬化・収縮・劣化 |
限界までナットを締めているなら、調整代がなくなっています。増し締めで延命せず、停止計画と交換を検討します。
危険液、高温液、漏れが飛散している場合は、近づいて締める前に停止・隔離基準を確認します。漏れを一時的に減らしても、回転体の異常を見逃せば重大損傷へ進みます。
まとめ
- 適正な漏れの目安は、わずかに滴下する程度から細く糸を引く程度。設備の基準値があればそれを優先する
- 漏れている側だけ締めない。押えが傾くと局部発熱と片漏れが同時に起こる
- 調整代がなくなったら、増し締めで延命せず交換を計画する
次は、ポンプの軸を支える軸受と、油浴・オイルリング・オイルミスト・グリースの違い、過熱時の切り分けを解説します。
この記事の内容を現場で使えるように、iPhoneアプリ「ポンプ 3D図鑑」を作りました。10形式の選定、揚程・NPSH・動力など12項目の計算、10形式の3D図鑑、トラブル早見・軸封の選び方などの資料を1本にまとめています。800円の買い切りで、広告・追加課金はありません。
計算と選定の結果は構想段階の概算で、保証計算ではありません。必要NPSHの概算や比速度からの羽根車の形は目安です。3Dは代表構造の教育用モデルで、特定の機種の寸法・形状とは一致しません。実機の選定・発注・安全判断は、メーカーの性能曲線と仕様書、適用規格で確認してください。
参考文献
- 外山幸雄『絵とき「ポンプ」基礎のきそ』日刊工業新聞社, 2-7「軸封(シール)」・第5章「保守点検」 Amazonで見る
- 外山幸雄『ポンプの選定とトラブル対策』日刊工業新聞社, 第6章「軸封のトラブル」 Amazonで見る
- 化学工学協会関東支部編『プロセス機器構造設計シリーズ6 化学プラント用ポンプ・圧縮機』丸善, 5.3.2「分解組立と各部の保守」
- 公益社団法人日本プラントメンテナンス協会『自主保全士テキスト 第5単位 設備保全の基礎』「シール」
設備技術は、回転機械・静機器・配管・計装・設備信頼性の12の記事マップで案内しています。
 PLANT NEWS ON NOTE
化学プラントニュース
化学・石油プラントの重要ニュースを、毎週の週報と事故速報でお届けします。現場で押さえたい動きを、わかりやすく整理します。
noteで最新ニュースを読む ↗