 化学プラント大全
※本記事の参考文献には、Amazonアソシエイトのリンク(アフィリエイト広告)を含みます。
PID の調整(チューニング)には、大きく2つの方法があります。手動で出力を一段変えてプロセスの反応を記録し、そこから計算するステップ応答法と、自動のまま比例帯を少しずつ小さくして振動し始める直前を探す限界感度法です。
どちらも、教科書の表に数値を入れれば初期値が出ます。ただし、出た値はあくまで出発点で、実際に自動運転して確かめて修正するのが教科書の結論です。
この記事では、2つの方法の手順と計算例、現場でパラメータを触るときの順番、触る前に必ずやること、戻し方を説明します。
この記事の結論
- ステップ応答法:手動で MV を一段変え、PV の応答からプロセスゲイン Kp・むだ時間 L・時定数 T を読み、表で計算する
- 計算例:Kp=2、L=1 分、T=5 分なら 比例帯 33%、積分時間 2 分、微分時間 0.5 分
- 限界感度法:自動のまま比例帯を小さくしていき、振動し始める直前で止める。積分・微分も同じ要領
- むだ時間÷時定数(L/T)が 0.2 以下なら安定しやすく、1 以上だと PID では難しい
- 触る順番は 比例帯 → 積分時間 → 微分時間。一度に1つだけ変え、変える前の値を必ず控える
- 調整は「プロセスの一部の特性」で決めたもの。負荷や季節が変われば最適値も変わる
1. 触る前に必ずやること
パラメータを変える前に、次を確認します。順番を飛ばすと、戻せなくなります。
- 今の値を控える:比例帯・積分時間・微分時間・動作の向き(正/逆)。紙に書く
- 変えてよい状況か:他の運転員と計装担当に伝える。製品品質に影響する時間帯を避ける
- ループの外に原因がないか:弁の固着、伝送器の不調、導圧管の詰まりがあれば、パラメータをいくら変えても直らない
- トレンド画面を出す:PV・SV・MV を同じ画面に並べ、時間軸を数分から数十分に
「振れているからパラメータを変える」の前に、振れの原因がループの中か外かを切り分けるのが先です(積分飽和とハンチングの記事)。
2. ステップ応答法|手動で一段変えて、反応を読む
手順は次のとおりです。
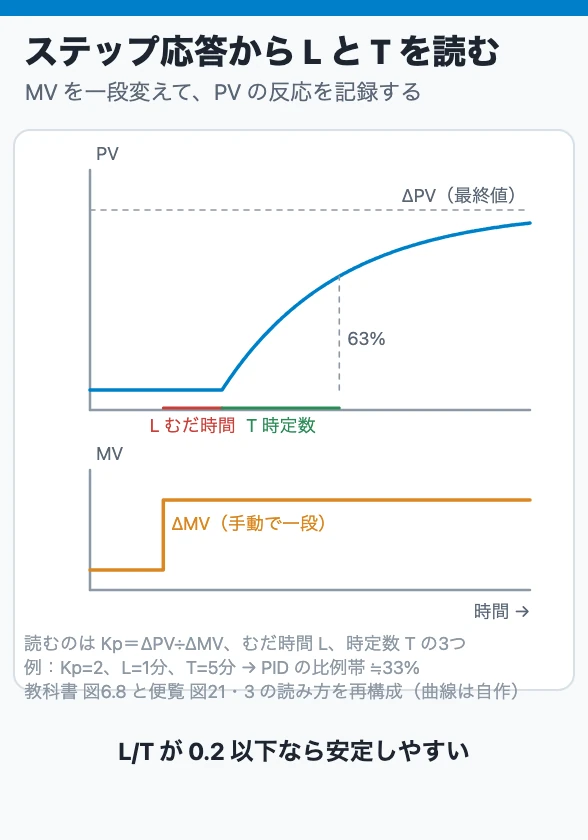
- 調節計を手動にし、プロセスが落ち着くのを待つ
- MV をステップ状に一段変える(例:10%)
- PV がどう変わるかをトレンドで記録する
- 記録から3つの数を読む
– プロセスゲイン Kp:PV の変化量 ÷ MV の変化量
– むだ時間 L:MV を変えてから PV が動き始めるまでの時間
– 時定数 T(遅れ時間):PV が動き始めてから最終値の 63% に達するまでの時間。実務では応答曲線の最も急な部分に接線を引き、接線が最終値に届くまでの時間で読む
計装の教科書の計算例です。
| 読んだ値 | 数値 |
| Kp = ΔPV ÷ ΔMV | 20% ÷ 10% = 2 |
| L | 1 分 |
| T | 5 分 |
ジーグラ・ニクルスの表(PID の場合)に入れます。
| 制御動作 | 比例帯 PB [%] | 積分時間 [分] | 微分時間 [分] |
| PI | 110 × Kp × L ÷ T | 3.3 × L | ― |
| PID | 83 × Kp × L ÷ T | 2.0 × L | 0.5 × L |
PID なら、比例帯 = 83 × 2 × 1 ÷ 5 ≒ 33%、積分時間 = 2 × 1 = 2 分、微分時間 = 0.5 × 1 = 0.5 分。この値を調節計に入れ、自動に戻して様子を見ます。
教科書は「これはプロセス特性の一部分の特性なので、実際に調節計を稼働した上で、制御状態を確認し修正する」と念を押しています。表の値は正解ではなく出発点です。
3. 限界感度法|自動のまま振動の手前を探す
ステップ応答を取れないループ(手動にすると製品に影響する、応答が遅すぎる)では、自動のまま調整します。計装の教科書の手順です。
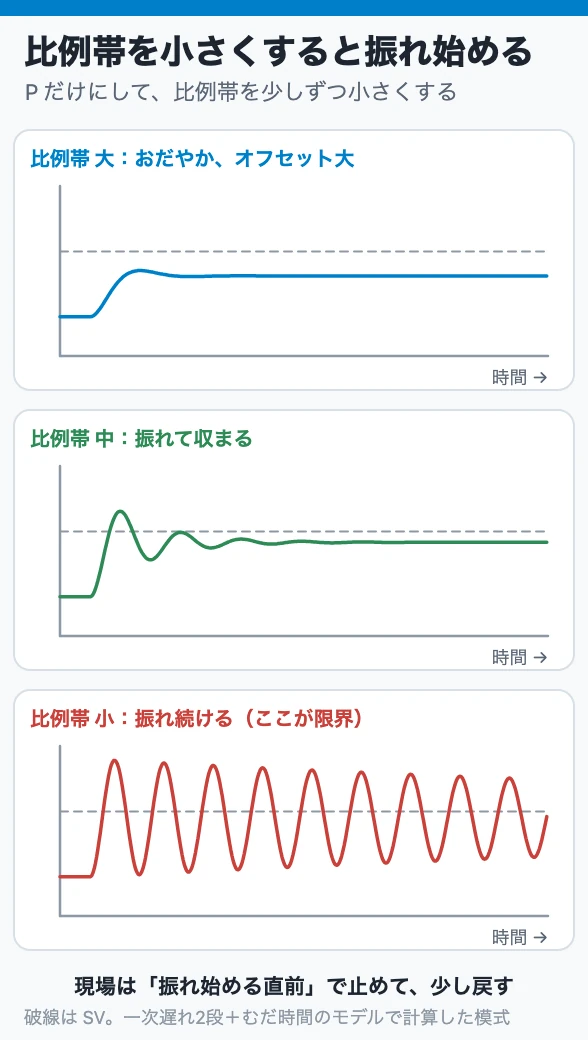
- あらかじめ 比例帯を最大、積分時間を最大、微分時間を最小に設定する(P だけがごく弱く効く状態)
- 比例帯を最大から徐々に小さくしていき、測定値が振動し始める直前でやめる
- 積分時間を最大から徐々に小さくしていき、振動し始める直前でやめる
- 微分時間を最小から徐々に大きくしていき、振動し始める直前でやめる
- 再度、比例帯を少し加減して、振動が始まる前でやめる
これでほぼ最適値になる、というのが教科書の説明です。オーバーシュートを嫌うプロセスなら、比例帯をやや大きめにして、自動モードで設定値を変えてみて挙動を確かめます。
化学装置便覧が示す本来のジーグラ・ニクルスの限界感度法は、P 動作だけで比例帯を小さくして持続振動を起こし、そのときの比例ゲイン(Kc max)と振動の周期(Pu)から計算します。
| 制御動作 | 比例ゲイン | 積分時間 | 微分時間 |
| P | 0.5 × Kc max | ― | ― |
| PI | 0.45 × Kc max | Pu ÷ 1.2 | ― |
| PID | 0.6 × Kc max | Pu ÷ 2 | Pu ÷ 8 |
わざと振動させる方法なので、プロセスによっては危険です。現場では「振動の直前で止める」教科書の手順のほうが安全で、実用的です。
4. L/T が大きいループは PID では苦しい
むだ時間 L と時定数 T の比は、そのループの制御しやすさを表します。計装の教科書は、L/T が 0.2 以下ならほとんどの場合安定した制御ができ、1 以上(むだ時間が時定数より大きい)だと PID では困難だとしています。時定数とむだ時間の意味はプロセスの特性で説明しています。
むだ時間には、プロセスそのものの遅れだけでなく、センサや操作端の遅れ、分析計ならサンプリング装置の遅れが加わります。パラメータをいくら変えても落ち着かないループは、まずむだ時間を短くできないか(センサの位置、サンプリング配管の長さ)を考えます。分析計のサンプリング系の遅れは工業用分析計の基礎で説明しています。
5. 現場で触るときの順番と戻し方
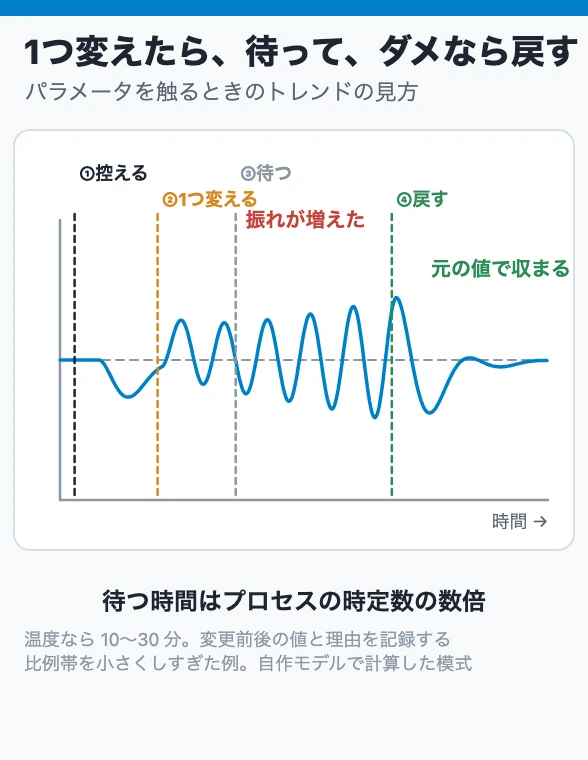
- 一度に1つだけ変える:比例帯・積分時間・微分時間を同時に変えると、どれが効いたか分からない
- 順番は比例帯 → 積分時間 → 微分時間:限界感度法の手順と同じ
- 変えたら待つ:プロセスの時定数の数倍は待ってから判断する。温度なら 10〜30 分
- 悪くなったら元の値に戻す:控えた値に戻し、戻ったことをトレンドで確認する
- 記録する:日付、ループ名、変更前後の値、理由、結果。次の人のため
パラメータは「そのときのプロセス」に合わせたものです。負荷が変わる、季節で冷却水温度が変わる、触媒が劣化する、といった変化で最適値はずれます。定期的に見直すものと考えてください。
6. 先輩に聞かれたら答えられる3問
- ステップ応答法で読む3つの数は何ですか。
- Kp=2、L=1 分、T=5 分のとき、PID の比例帯はいくらですか。
- パラメータを変える前に、必ずやることは何ですか。
答えは順に、プロセスゲイン・むだ時間・時定数、約 33%、今の値を控える(そして変えてよい状況か確認する)、です。
まとめ
PID の調整は、ステップ応答法(手動で一段変えて Kp・L・T を読み、表で計算)か、限界感度法(自動のまま比例帯を小さくして振動の直前で止める)で初期値を出し、実際に運転して修正します。L/T が 0.2 以下なら安定しやすく、1 以上なら PID では難しいので、むだ時間を減らす工夫を先に考えます。
現場で触るときは、今の値を控え、一度に1つだけ、比例帯→積分→微分の順に変え、時定数の数倍待って判断し、悪ければ戻して記録します。パラメータはプロセスの変化とともにずれるので、定期的に見直してください。
関連記事
- 計装・制御の完全ガイド:計装の記事全体の地図と、今日の疑問からの入口
この章(プロセス制御)の記事 カテゴリの一覧
- PV・SV・MV と自動/手動:フェースプレートの読み方、A/M を切り替えると何が起きるか
- フィードバック制御のしくみ:「温度が上がりすぎたら弁を閉める」をどう自動にするか、正動作と逆動作
- PID 制御とは:P・I・D の役割を1つずつ、比例帯とゲインは逆向き、なぜ I が要るか
- プロセスの特性:時定数・むだ時間・自己平衡性、温度制御はなぜゆっくりで流量制御は速いか
- カスケード制御:なぜ調節計を2つ重ねるのか、炉の温度と燃料流量で見る、どちらを手動にするか
- 比率制御・フィードフォワード・オーバライド:外乱を先に読む、2つの目的を両立させる
- 積分飽和とハンチング:制御が落ち着かないとき、調節計・弁・プロセスのどこを疑うか
- 装置別の制御の例:蒸留塔・反応器・加熱炉・ボイラ・圧縮機のサージ防止、どこに何の調節計があるか
参考文献
- 川村貞夫・石川洋次郎『メーカーの技術者が書いた やさしく計装がわかる 工業計測と制御の基礎』工業技術社, 6.3「PIDの最適調整法」、6.5.1「制御がむずかしい要因」 Amazonで見る
- 化学工学協会編『化学装置便覧 改訂二版 7/8』丸善, 21・2・2「パラメーターの設定手法」表21・2、表21・3 Amazonで見る
 PLANT NEWS ON NOTE
化学プラントニュース
化学・石油プラントの重要ニュースを、毎週の週報と事故速報でお届けします。現場で押さえたい動きを、わかりやすく整理します。
noteで最新ニュースを読む ↗