 化学プラント大全
※本記事の参考文献には、Amazonアソシエイトのリンク(アフィリエイト広告)を含みます。
フィードバック制御とは、結果を測って、目標と比べて、その差で操作をやり直すことを、機械に繰り返させる仕組みです。加熱器の出口温度が上がりすぎたら蒸気弁を少し閉め、下がりすぎたら少し開ける。人が手でやっていたことを、調節計が数秒ごとに行います。
プラントの制御ループの9割はこの単純なフィードバック制御です。難しい理論を知らなくても、「測る→比べる→動かす→また測る」の1周が頭に描ければ、DCS の画面で起きていることは読めます。
この記事では、フィードバック制御の1周、目標値・偏差・操作量の言葉、シーケンス制御とフィードフォワード制御との違い、そして現場で必ず確認する「正動作・逆動作」を説明します。
この記事の結論
- フィードバック制御は 測る → 目標と比べる → 差に応じて動かす → また測る の繰り返し。結果を見てから直すので、外乱に強いが反応は遅れる
- 自動制御には シーケンス制御(決めた順序で進める)・フィードバック制御・フィードフォワード制御(外乱を先に読む) の3種類がある
- フィードフォワードは単独では目標に合ったか確認できない。必ずフィードバックと組み合わせる
- 調節計には 正動作と逆動作 がある。PV が上がったとき MV を上げるか下げるかが逆
- 動作の向きは 弁が空気で開くか閉じるか(FO/FC)とセットで決まる。片方だけ変えると暴走する
- プラントの制御の 約9割は単純な PID によるフィードバック制御
1. 人がやっている制御を、機械にやらせる
熱交換器で原料を蒸気で温め、出口温度を 80℃ に保ちたいとします。人が制御するなら、温度計を見て、80℃ より高ければ蒸気弁を少し閉め、低ければ少し開けます。そして、また温度計を見ます。
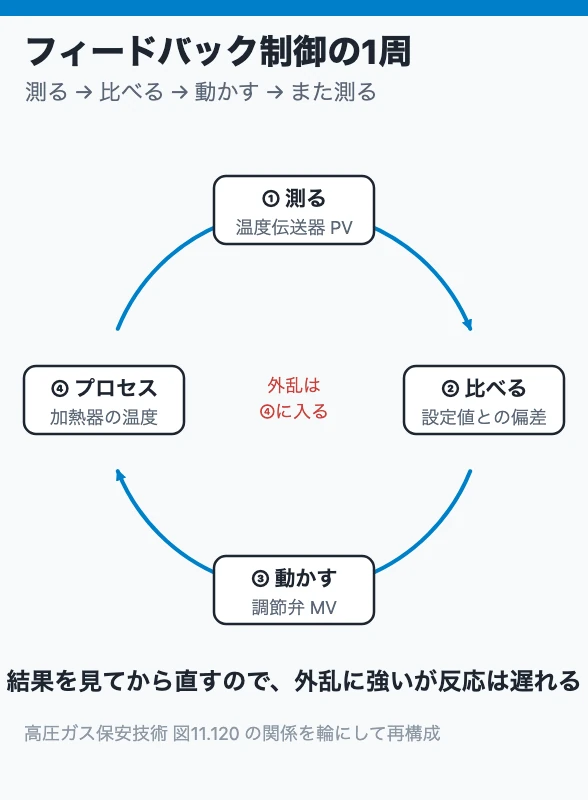
この「見る → 比べる → 動かす → また見る」をそのまま機械に置き換えたものがフィードバック制御です。
| 人がやること | 機械の部品 | 計装の言葉 |
| 温度計を見る | 温度伝送器 | 測定値 PV |
| 80℃ と比べる | 調節計の中の引き算 | 設定値 SV、偏差 |
| 弁をどれだけ動かすか決める | 調節計の中の計算(PID) | 操作量 MV |
| 弁を動かす | 調節弁 | 操作端 |
| また温度計を見る | 伝送器(次の周期) | フィードバック |
「フィードバック」とは、出力した結果を次の調整のために入力側へ戻すことです。高圧ガス保安技術の教科書は、目標値・偏差・制御装置・操作量・プロセス・制御量が輪になった図でこれを示しています。輪になっている、つまり結果が原因に戻ってくるのがフィードバックの本質です。
2. 3種類の自動制御
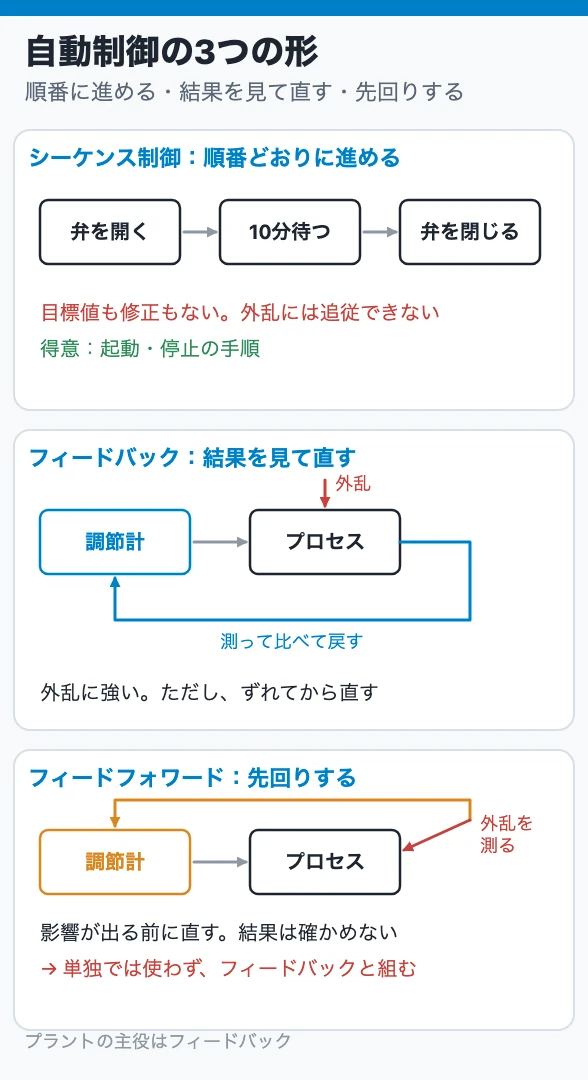
自動制御は、大きく3つに分けられます。
| 種類 | 何をするか | 例 | 得意・不得意 |
| シーケンス制御 | あらかじめ決めた順序で、各段階を次々に進める | ポンプ起動の手順、自動販売機、温水槽の弁を一定時間開けて閉める | 手順は確実。目標値も修正動作もないので、外乱には追従できない |
| フィードバック制御 | 結果を目標と比べ、一致するように操作量を決める | 流量・圧力・温度・液面の制御のほとんど | 外乱に強く安定。比べてから直すので反応が遅れる |
| フィードフォワード制御 | 外乱を測って、結果に影響が出る前に操作量を変える | 熱交換器で、水の流量変化を温度が変わる前に検出して蒸気を先に増減 | 先回りできる。目標に合ったかを確認できないので、単独では使えない |
計装の教科書は、フィードフォワードを「熱プロセスやコンベヤのようにプロセスが応答するまで長い時間がかかる場合や、外乱が大きい場合」にフィードバックと組み合わせて使うとしています。プラントでは、フィードバックが主役で、シーケンスは起動停止に、フィードフォワードは一部の難しいループに使われます(比率制御・フィードフォワード・オーバライド)。
3. 1周の中で「遅れ」が生まれる場所
フィードバック制御の弱点は、結果が出てから直すことです。加熱器の例では、蒸気弁を動かしてから出口温度が変わるまでに時間がかかります。
- 弁が動くまでの遅れ(空気式なら数秒)
- 熱が伝わるまでの遅れ(熱交換器の容量)
- 温度計が反応するまでの遅れ(保護管の厚さ)
- 配管を流れて温度計に届くまでの遅れ(むだ時間。分析計ではサンプリング系の遅れも加わる)
この遅れが大きいほど、調節計は「動かしすぎ」か「動かし足りない」かを判断しにくくなります。流量制御は遅れが小さいので速く、温度制御は遅れが大きいのでゆっくり動かすのが基本です。PID パラメータの調整の記事で、時定数とむだ時間として扱います。遅れの正体はプロセスの特性で説明しています。
4. 正動作と逆動作|向きを間違えると暴走する
調節計には、PV が上がったとき MV を上げる「正動作」と、下げる「逆動作」があります。どちらにするかは、弁の種類とセットで決まります。
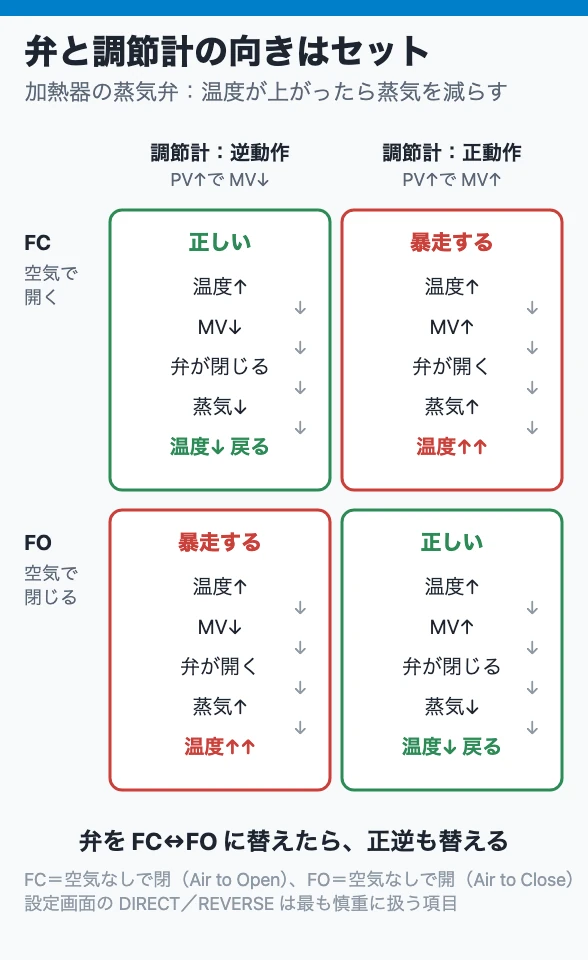
加熱器の蒸気弁を例にします。
| 弁のフェイル動作 | 温度が上がったら弁を | 弁を閉めるには MV を | 調節計の動作 |
| 空気で開く(FC、空気なしで閉) | 閉めたい | 下げる | 逆動作(PV 上昇 → MV 減) |
| 空気で閉じる(FO、空気なしで開) | 閉めたい | 上げる | 正動作(PV 上昇 → MV 増) |
同じ「温度が上がったら蒸気を減らす」でも、弁が空気で開くか閉じるかで、調節計の出力の向きは逆になります。弁を交換して FC から FO に変わったのに、調節計の動作を変えなければ、温度が上がるほど蒸気が増えるという危険な状態になります。
現場で調節計の設定画面を触るとき、動作の向き(DIRECT/REVERSE)は最も慎重に扱う項目です。教科書も、調節計と調節弁の正作動・逆作動はフェイルセーフを考えて選ぶよう注意しています。
5. 9割は単純なフィードバック
高圧ガス保安技術の教科書は、プロセス産業のプラントの制御全体を 100 とすると、90% 程度が単純な PID 制御で、残り 10% がモデル予測制御などの高度な制御だとしています。
つまり、DCS の画面にある調節計のほとんどは、この記事の「測る→比べる→動かす」を PID という計算で行っているだけです。PID の中身は次の記事で1つずつ説明します。
6. 現場で見る場所
- ループの1周をたどる:疑わしい調節計について、伝送器はどこか、弁はどこか、間に何があるかを P&ID で確認する
- 動作の向き:調節計の設定で正動作か逆動作か。弁が FC か FO か。組み合わせが合っているか
- 遅れの大きさ:MV を少し動かしてから PV が反応するまでの時間を、トレンド画面で見る。これがそのループの「ゆっくりさ」
- フィードフォワードの有無:外乱を測っている信号があるループは、その伝送器が壊れると先回りが誤動作する
7. 先輩に聞かれたら答えられる3問
- フィードバック制御の1周を、加熱器の温度制御を例に4段階で言えますか。
- シーケンス制御が外乱に追従できないのはなぜですか。
- 空気で開く弁(FC)で温度を下げたいとき、調節計は正動作と逆動作のどちらですか。
答えは順に、測る(温度伝送器)→比べる(設定値との偏差)→動かす(蒸気弁)→また測る、目標値も修正動作もないから、逆動作です。
まとめ
フィードバック制御は、測る→目標と比べる→差に応じて動かす→また測る、の繰り返しです。結果を見てから直すので外乱に強い一方、反応は遅れます。シーケンス制御は決めた順序で進める制御、フィードフォワードは外乱を先に読む制御で、フィードフォワードは必ずフィードバックと組み合わせます。
調節計の正動作・逆動作は、弁が空気で開くか閉じるかとセットで決まります。片方だけ変えると温度が上がるほど加熱するような暴走になるので、設定を触るときは最も慎重に確認してください。
関連記事
- 計装・制御の完全ガイド:計装の記事全体の地図と、今日の疑問からの入口
この章(プロセス制御)の記事 カテゴリの一覧
- PV・SV・MV と自動/手動:フェースプレートの読み方、A/M を切り替えると何が起きるか
- PID 制御とは:P・I・D の役割を1つずつ、比例帯とゲインは逆向き、なぜ I が要るか
- PID パラメータの調整:ステップ応答法と限界感度法、現場で触るときの順番と戻し方
- プロセスの特性:時定数・むだ時間・自己平衡性、温度制御はなぜゆっくりで流量制御は速いか
- カスケード制御:なぜ調節計を2つ重ねるのか、炉の温度と燃料流量で見る、どちらを手動にするか
- 比率制御・フィードフォワード・オーバライド:外乱を先に読む、2つの目的を両立させる
- 積分飽和とハンチング:制御が落ち着かないとき、調節計・弁・プロセスのどこを疑うか
- 装置別の制御の例:蒸留塔・反応器・加熱炉・ボイラ・圧縮機のサージ防止、どこに何の調節計があるか
参考文献
- 川村貞夫・石川洋次郎『メーカーの技術者が書いた やさしく計装がわかる 工業計測と制御の基礎』工業技術社, 6.4.1「制御の種類」、1.5.3「流量制御ループの構成例」 Amazonで見る
- 高圧ガス保安協会『高圧ガス保安技術』, 11.8.3「調節部」(フィードバック制御系、フィードフォワード制御系、アドバンスト制御) 最新版をAmazonで見る
- TAC出版編集部『みんなが欲しかった! 電験三種 機械の教科書&問題集』TAC出版, CHAPTER 06「自動制御」
 PLANT NEWS ON NOTE
化学プラントニュース
化学・石油プラントの重要ニュースを、毎週の週報と事故速報でお届けします。現場で押さえたい動きを、わかりやすく整理します。
noteで最新ニュースを読む ↗