 化学プラント大全
蒸留塔の分離が悪くなったが、原因が上限側か下限側か判断できない。
ウィーピングとダンピング、フラッディングとエントレインメント。名前が似ていて整理できない。
そんな悩みを解決します。
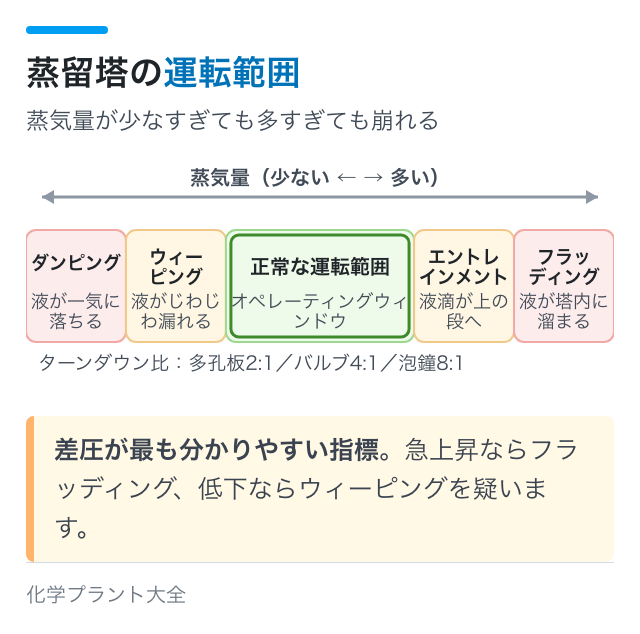
異常は蒸気量が少なすぎる側と多すぎる側の2つに分かれる
ウィーピング(軽度)とダンピング(激しい)── 試験でも入れ替えられる
フラッディングは差圧の急上昇で分かる
運転範囲(オペレーティングウィンドウ)の考え方
蒸留塔のトラブルは、まず「蒸気が多いか少ないか」で切り分けます。その地図を作ります。
現場で、トレイ異常はどう現れるか
| 症状 | 考えられる異常 |
|---|---|
| 製品純度が出ない | 段効率の低下(ウィーピング・エントレインメント) |
| 塔頂・塔底の差圧が上がる | フラッディング/閉塞 |
| 差圧が下がる | ダンピング/トレイの脱落 |
| 塔頂温度が下がらない | 分離不良全般 |
| 液面が不安定 | フラッディング/ダウンカマの詰まり |
| 処理量を上げられない | フラッディング限界に達している |
差圧が最も分かりやすい指標です。トレイの状態がそのまま出ます。
塔の運転は「差圧を見る」ことから始まると言ってよいくらいです。
→ 圧力損失の考え方
トレイの正常な動作 ── 何が起きているか
下から蒸気が孔を通って上がってくる
上から液がダウンカマを通って落ちてくる
→ トレイ上で気液が接触して物質移動する
→ 液はウェア(堰)を越えて次のダウンカマへ
蒸気が液を支えている
蒸気の上向きの圧力が、トレイ上の液の重さを支えている
→ 蒸気が弱いと液が孔から落ちる
→ 蒸気が強すぎると液を吹き飛ばす
この2つの限界の間が、運転できる範囲です。
これがオペレーティングウィンドウ(運転可能領域)の正体。
蒸気が少なすぎる側 ── ウィーピングとダンピング
| 現象 | 程度 | 何が起きるか | 影響 |
|---|---|---|---|
| ウィーピング | 軽度 | 液が孔からじわじわ漏れる | 段効率がやや低下 |
| ダンピング | 激しい | 液が孔から一気に落ちる | 段効率が大幅に低下/実質的に機能しない |
ウィーピング(weep=しくしく泣く)が軽度、ダンピング(dump=どさっと捨てる)が激しい。
英語の語感どおりです。これで覚えると入れ替えを間違えません。
なぜ段効率が落ちるのか
本来はウェアを越えてダウンカマを通り、1段下へ行くはず
→ 孔から落ちると気液接触せずにショートカットする
→ その分だけ分離に寄与しない
ダンピングでは、ほとんどの液がショートカットします。塔として機能しない。
原因と対策
| 原因 | 対策 |
|---|---|
| 処理量が少なすぎる(ターンダウン) | 還流比を上げる/リボイラ負荷を上げる |
| リボイラの能力低下 | 汚れの除去/蒸気圧力の確認 |
| トレイの孔が大きすぎる(設計) | バルブトレイへの変更 |
| ウェア高さが不適切 | 改造 |
最も多いのは「処理量が少ない」です。設計流量の50%を下回ると起きやすい。
だから「塔は絞れない」のです。生産調整で流量を落としすぎると分離が崩れます。
トレイの種類でターンダウン比が違う
| トレイ | ターンダウン比 | 特徴 |
|---|---|---|
| 多孔板(シーブ) | 2:1程度 | 安価・単純/ウィーピングしやすい |
| バルブトレイ | 4:1以上 | 低流量でも弁が閉じて漏れにくい |
| 泡鐘(バブルキャップ) | 8:1以上 | ウィーピングしない/高価・圧損大 |
| 充填物 | 条件による | 圧損が小さい/低流量では偏流 |
負荷変動が大きいプラントではバルブトレイが選ばれます。
泡鐘は原理的にウィーピングしません(蒸気が必ずキャップを通るため)が、圧損が大きく高価。
蒸気が多すぎる側 ── ブローイング・エントレインメント・フラッディング
| 現象 | 何が起きるか | 影響 |
|---|---|---|
| ブローイング | 蒸気が液を吹き飛ばす(液膜が破れる) | 気液接触が不十分 |
| エントレインメント | 液滴が上の段へ飛沫同伴 | 逆混合で分離が悪化 |
| フラッディング | 液が下りきれず塔内に溜まる | 差圧急上昇・運転不能 |
フラッディングが最も深刻です。塔全体が液で満たされ、製品が出なくなります。
エントレインメント ── 分離を逆行させる
蒸留塔は上へ行くほど低沸点成分が濃い
→ 下の段の液(高沸点が多い)が上の段へ飛ぶ
→ せっかく分離したものが混ざる
→ 段効率が落ちる
「逆混合(バックミキシング)」と呼ばれる現象です。
トレイ間隔を広げると、飛沫が上の段に届く前に落ちるので改善します。
フラッディングの2種類
| 種類 | 起きる場所 | 原因 |
|---|---|---|
| ジェットフラッディング | トレイ上 | 蒸気速度が過大で液滴が上段へ運ばれ続ける |
| ダウンカマフラッディング | ダウンカマ | 液量が過大/ダウンカマが小さい/泡立ち |
ダウンカマ内の液が下りきれない
→ ダウンカマ内の液面が上昇
→ 上のトレイまで達する
→ 次々に上の段へ波及(連鎖的)
いったん始まると、下から上へ急速に伝播します。差圧が急上昇するのはこのため。
原因と対策
| 原因 | 対策 |
|---|---|
| 処理量が多すぎる | 負荷を下げる(最も直接的) |
| 還流比が高すぎる | 還流比を下げる |
| 塔頂圧力が低すぎる | 圧力を上げる(蒸気の密度が上がり流速が下がる) |
| 発泡(界面活性物質・微粒子) | 消泡剤/原因物質の除去 |
| トレイの汚れ・閉塞 | 開放清掃 |
| ダウンカマの詰まり | 同上 |
圧力を上げると改善するのは意外に思えますが、蒸気密度が上がって体積流量が減るからです。
減圧蒸留のほうがフラッディングしやすいのはこの理由。
発泡は見落とされがちな原因です。微量の界面活性物質でも塔が泡だらけになります。アミン吸収塔・グリコール脱水塔はもともと泡立ちやすく、消泡剤の常時注入が標準です。泡で見かけの液量が大きくなるのでダウンカマが早く溢れ、「原因不明のフラッディング」の多くが発泡です。
差圧で判断する ── 数値で確かめる
正常:0.3〜0.7 kPa/段(約30〜70 mmH2O/段。液深+乾き圧損)
→ 30段なら塔全体で 10〜20 kPa
差圧が急上昇ならフラッディング、徐々に上昇なら汚れの蓄積、半分以下に下がったらウィーピング・ダンピングやトレイの脱落を疑います。振れが激しいときは発泡も候補です。絶対値だけでは判断できないので、差圧は「変化」を負荷と一緒に見ます。読み方の詳細は塔の差圧を読むにまとめています。
フラッディング率(%フラッド)
フラッディングが起きる蒸気速度を100%とする
→ 通常は70〜85%で設計する
→ 余裕を持たせる
85%を超えると不安定になりやすく、90%を超えると効率低下や差圧の振れが出て、実質的な上限に近づきます。
増産で「あと10%上げたい」というときに、この余裕があるかどうかが問題になります。
段効率
段効率 = 理論段数 / 実際の段数
一般的なトレイ塔で 50〜70%
→ 理論段20段が必要なら、実際は30〜40段要る
ウィーピングやエントレインメントが起きると、この段効率が落ちます。
「同じ段数なのに分離が悪い」=段効率が落ちているということです。
実務での切り分け手順
運転中の切り分けは、差圧を負荷と一緒に見るところから始めます。差圧が上がったら、処理量・還流比の増加、塔頂圧力の低下、発泡の順に疑います。ここまでは運転で戻せますが、負荷が同じなのに徐々に上がってきたなら汚れ・閉塞で、開放が要ります。
差圧が下がったら、処理量の下がりすぎ、リボイラの能力低下(汚れ・蒸気圧力)、トレイの脱落・破損を疑います。過去に圧力サージ(急激な減圧・水撃)があった塔では、トレイが吹き飛んでいる可能性があります。温度プロファイルに平坦な区間があれば、その区間のトレイが働いていません。
具体的な手順は塔の差圧を読むと製品組成が振れる原因の切り分け、上限と下限に挟まれた運転範囲を設計でどう作るかはフラッディングとウィーピングで扱っています。増産・減産の計画では、この運転範囲に収まるかを必ず確認してください。
甲種化学ではこう出ます
技術検定の問12(高圧装置・運転管理)などで出ます。
ウィーピング(軽度)とダンピング(激しい)の入れ替え(R2検定問12ロ)
トレイ上の液深が深くなると段効率は低下する(R4国試問13ロ)
出た誤り記述(令和2年度 技術検定 問12ロ)
多孔板トレイでの激しい液降下をウィーピング、軽度の液降下をダンピングという。
→ × 逆。
weep(しくしく泣く)=軽度、dump(どさっと捨てる)=激しいで覚えてください。
出た誤り記述(令和4年度 国家試験 問13ロ)
トレイ上の液深が深くなると、蒸気がトレイから断続的に吹き出し、段効率が高くなる。
→ × 段効率は低下する。
液深が深すぎると、蒸気が断続的に吹き抜けて気液接触が不均一になります。
しかも圧力損失が増えて、フラッディングにも近づきます。
解き方と過去問は保安管理技術|運転管理にまとめています。
学識では流動・伝熱・分離(型10)の範囲ですが、5年間で出題ゼロでした。
まとめ
- トレイ異常は蒸気が少なすぎる側と多すぎる側の2つに分かれる
- ウィーピング=軽度、ダンピング=激しい液降下(蒸気不足)
- ブローイング・エントレインメント・フラッディング(蒸気過大)
- エントレインメントは逆混合で分離を悪化させる
- フラッディングはジェット型とダウンカマ型の2種類
- 差圧が最も分かりやすい指標(急上昇=フラッディング、低下=ウィーピング)
- 圧力を上げるとフラッディングは改善する(蒸気密度が上がる)
- 発泡は見落とされやすい原因(アミン・グリコール系は特に)
- ターンダウン比:多孔板2:1/バルブ4:1/泡鐘8:1
- 設計はフラッディング率70〜85%
- 液深が深すぎると段効率は低下する
蒸留塔の運転は保安管理技術|運転管理、リボイラ・コンデンサは熱交換器の完全ガイドへ。
圧力損失の考え方は配管の圧力損失を参照してください。
この試験は、机に向かえる時間だけでは足りません。通勤・昼休み・移動中のすきま時間を使えるように、iPhoneアプリを2本作りました。どちらも一部は無料で、月額はありません。
どちらも私が個人で作って売っているもので、高圧ガス保安協会とは無関係の非公式アプリです。受験にあたっては必ず公式テキストで確認してください。
設備技術は、回転機械・静機器・配管・計装・設備信頼性の12の記事マップで案内しています。
 PLANT NEWS ON NOTE
化学プラントニュース
化学・石油プラントの重要ニュースを、毎週の週報と事故速報でお届けします。現場で押さえたい動きを、わかりやすく整理します。
noteで最新ニュースを読む ↗