 化学プラント大全
※本記事の参考文献には、Amazonアソシエイトのリンク(アフィリエイト広告)を含みます。
プラントの処理量を落とす、前工程から来るガスが減った、夜間に空気の使用量が減った。圧縮機は、いつも定格で回っているわけではありません。流量を減らしたいとき、遠心ポンプと同じ感覚で吐出弁を絞ると、往復動圧縮機では吐出圧が上がり続けて安全弁が吹き、遠心圧縮機では動力がほとんど減らないうえにサージングへ近づきます。
圧縮機の容量制御は、形式によって「どこを操作するか」がまったく違います。往復動はシリンダに吸い込ませるガスの量を変え、遠心は羽根車に入るガスの密度や流れの向き、回転数を変えます。そして、同じ流量まで減らしても、方式によって電動機の電力は大きく違います。
この記事では、化学プラントの運転員とエンジニア向けに、往復動の吸込弁アンローダとクリアランスポケット、多段圧縮機で減らす順序、遠心の5つの方式と動力、絞ったときにサージ限界がどこへ動くか、リサイクルの使い方、起動と負荷変更の手順、方式を選ぶときの判断基準を整理します。
この記事の結論
- 最初に「何を一定にするか」(吸込圧・吐出圧・流量)を決めると、使う操作端が決まります。
- 往復動は定容量形なので吐出側では絞れません。アンローダ、クリアランスポケット、吸込弁の開放時間制御、回転数、バイパスで「シリンダが吐き出す量」を変えます。
- クリアランスポケットは圧力比が高いほど効き、圧力比の低いシリンダではほとんど効きません。
- 多段往復動は全段を同時に減らすのが原則です。順番がずれると中間圧が動き、安全弁の吹出しや、吐出温度・ピストン棒荷重の過大を招きます。
- 遠心で同じ流量まで減らすときの軸動力は、回転数<IGV<吸込絞り<吐出絞りの順に大きく、リサイクルや放風では圧縮機の動力はほとんど減りません。
- どの方式もサージ限界より下へは絞れません。その先はリサイクルで補い、戻すガスは必ず冷やしてから吸込側へ戻します。
1. まず「何を一定にするか」を決める|吸込圧・吐出圧・流量
容量制御の話は「どの弁を触るか」から始めがちですが、先に決めるのは圧縮機に何を守らせるかです。化学プラントの圧縮機は、おおむね次の3つのどれかを一定に保つように制御されています。
| 一定にするもの | 典型的な圧縮機 | 動かす操作端の例 |
| 吸込圧 | 反応器や分解炉から出るガスを引き取る圧縮機、ボイルオフガスの回収 | 回転数(タービンのガバナ)、アンローダ、リサイクル弁 |
| 吐出圧 | 大気を吸い込む空気圧縮機、窒素の供給 | 回転数、吸込絞り・IGV、アンローダ、放風弁 |
| 流量 | 原料ガスを反応器へ一定量送る圧縮機 | 回転数、アンローダ・タイムド弁、リサイクル弁 |
前工程のガスを引き取る圧縮機では、吸込ドラムの圧力を調節計で測り、蒸気タービンのガバナへ回転数の設定を送る構成が古くから使われています。前工程が減産してガスが減れば吸込圧が下がり、回転数が下がって、圧縮機が吸い込む量も減ります。吸込圧一定の圧縮機は、自分で処理量を決めているのではなく、前工程の発生量に追従していると考えると動きが読めます。
大気を吸い込む空気圧縮機は吸込圧が大気圧で決まっているので、吐出側の圧力を測って容量を変えます。使用側が減れば吐出圧が上がり、それを受けて容量を減らします。
どちらの場合も、要求がさらに小さくなると、圧縮機はそれ以上減らせない下限にぶつかります。遠心ならサージ限界、往復動なら低負荷での機械的な制約です。そこから先を受け持つのがリサイクル(バイパス)です。実際のプラントの容量制御は、多くの場合「本体の容量を減らす操作端」と「下限より先を逃がすリサイクル」の二段構えになっています。
送風機の風量制御と三乗則の考え方は送風機の風量制御と省エネで解説しています。圧縮機でも骨格は同じで、この記事では圧力比が大きく多段になる圧縮機ならではの注意点を加えます。
2. 往復動は「定容量・可変圧力」|吐出側では絞れない
往復動圧縮機は、ピストンが押しのけた体積のガスを、吐出圧がいくらであっても押し出そうとします。吐出弁を絞っても流量はほとんど減らず、吐出圧と動力が上がり、最後は安全弁が吹きます。容積式ポンプと同じで、遠心ポンプのように吐出弁で流量を調整することはできません。
そのため往復動の容量は、「1往復ごとにシリンダへ何m³吸い込ませ、何m³吐き出させるか」で変えます。主な方法は次のとおりです。
| 方法 | しくみ | 調整の刻み | 注意点 |
| 吸込弁アンローダ | 吸込弁の弁板を押し開けたままにし、吸ったガスを吸込側へ戻す | 複動の片側ごとに段階(100/50/0%) | 両側アンロードは起動用 |
| クリアランスポケット | すきま容積を足して再膨張を長くし、吸込の始まりを遅らせる | 固定式は段階、可変式は連続 | 圧力比が低いと効かない |
| 吸込弁の開放時間制御 | 圧縮行程の途中まで吸込弁を開けておき、余分なガスを押し戻す | 連続 | 弁を速く正確に動かす装置が要る |
| 回転数 | ピストンの往復回数を変える | 連続 | 蒸気タービンや変速装置が要る |
| 吸込圧 | 吸込圧を下げると吸い込むガスの質量が減る | 連続 | 使えるプロセスが限られる |
| バイパス(スピルバック) | 吐出ガスを冷やして吸込側へ戻す | 連続 | 動力は減らない |
| 発停 | 空気槽の圧力で電動機を入り切りする | 入切 | 小形の空気圧縮機向け |
1970年代の設計書には、吸込弁の開放時間を制御するタイムド弁で100〜30%の連続調整ができるものの作動が激しく微妙で難しく、通常はアンローダで0〜50〜100%のステップ制御とし、さらに細かい刻みが要るときはクリアランスポケットを足す、という整理があります。現在は、油圧で吸込弁を圧縮行程の途中まで開けておく逆流方式の無段階制御が製品化されており、メーカーは制御範囲を10〜100%(用途による)としています。
アンローダとクリアランスポケットがシリンダの中で何を変えているのかは、シリンダ内の圧力と容積の関係(p-V線図)で見ると分かります。
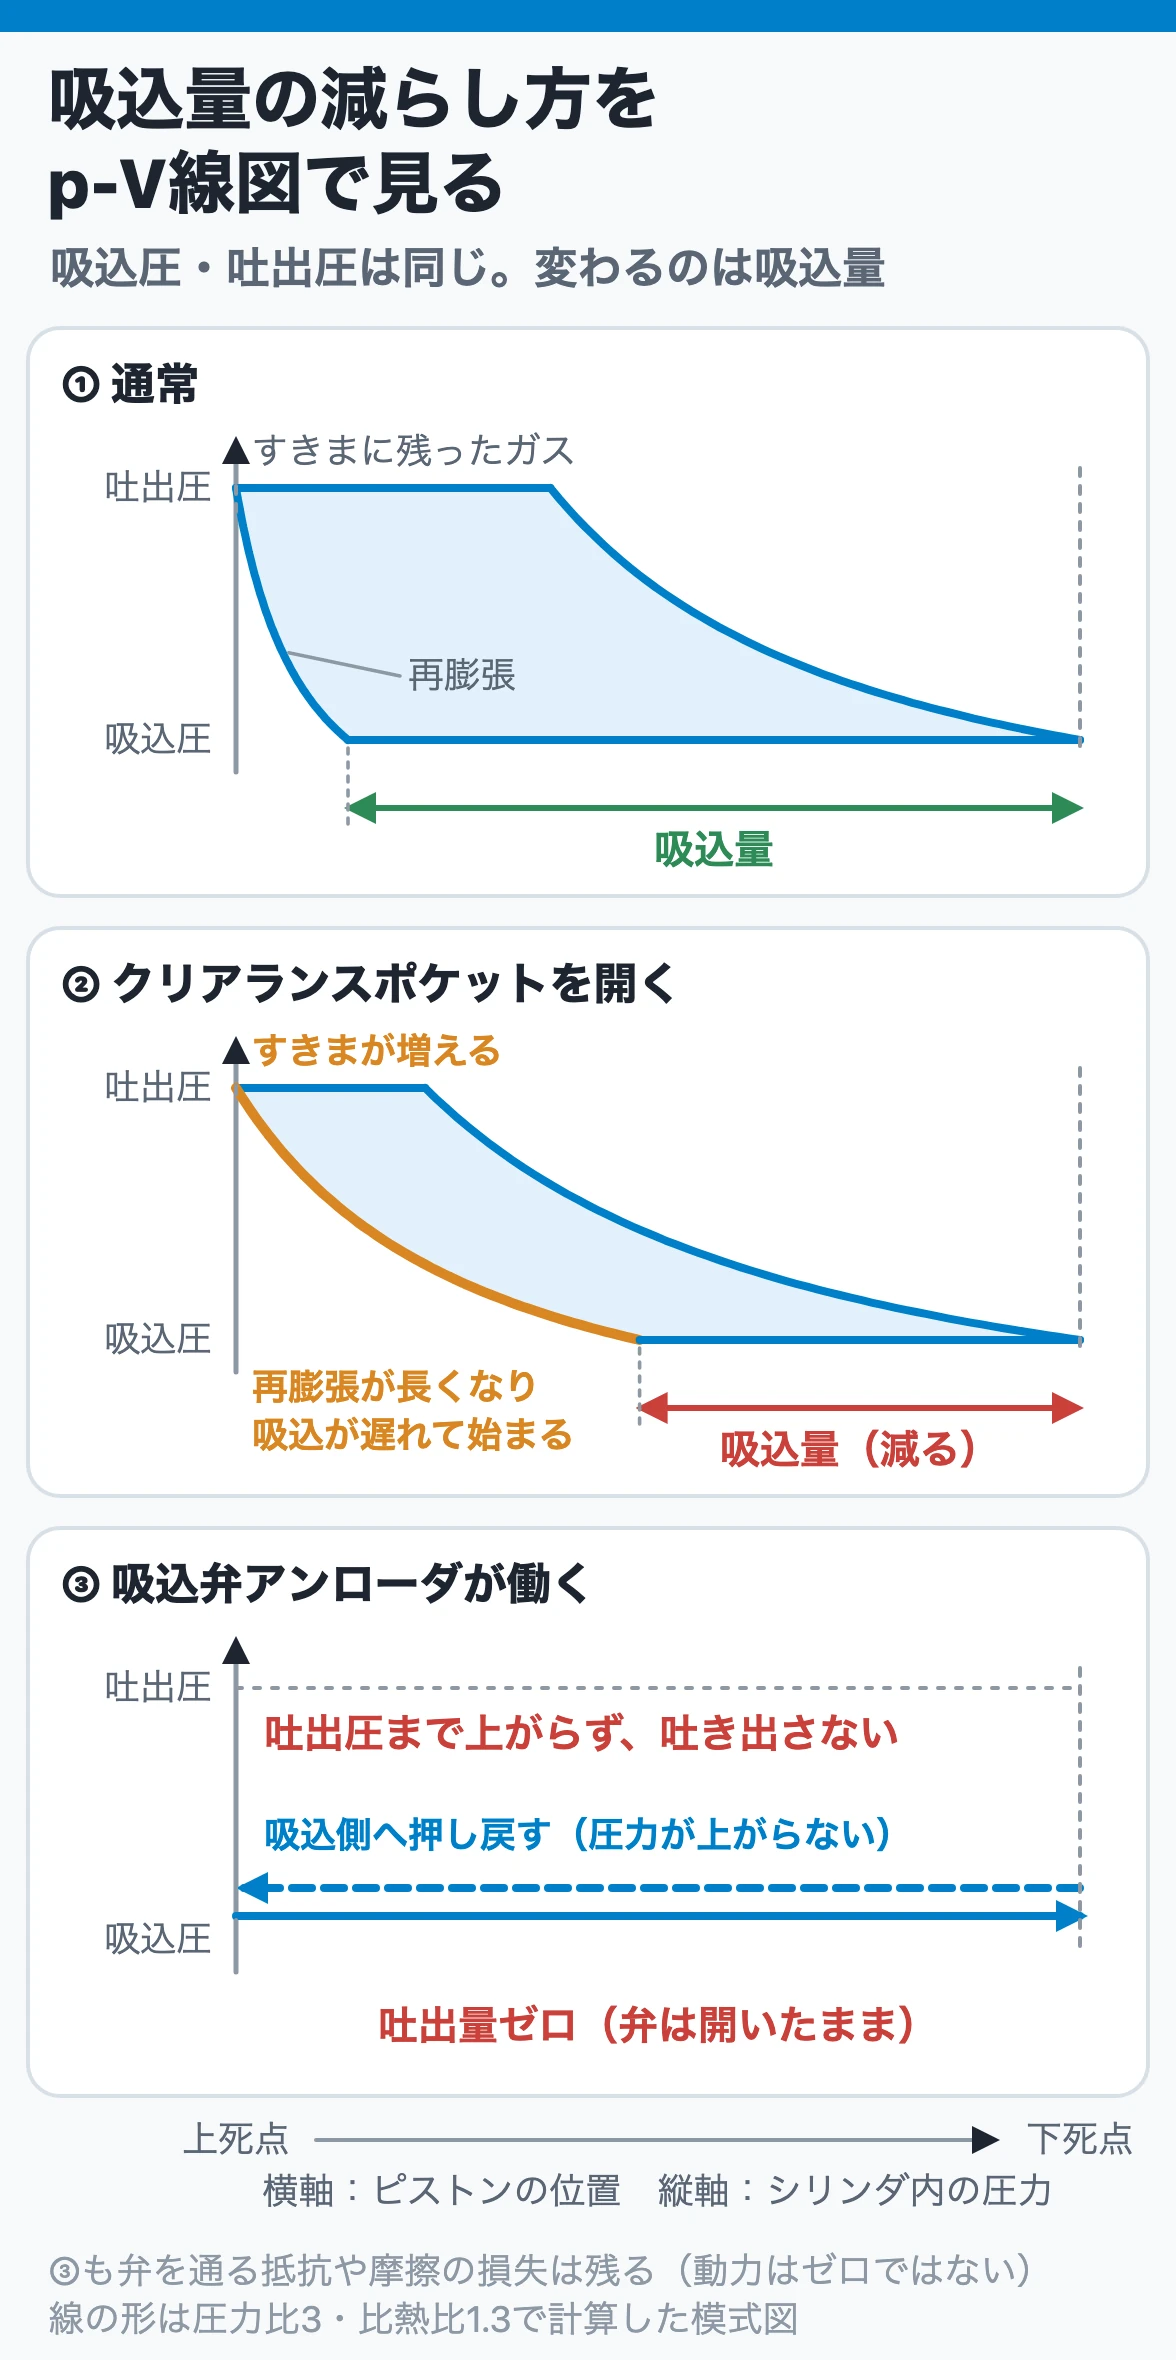
ピストンが死点にいても、シリンダの端には弁の通路などのすき間(すきま容積)が残ります。ここに残った高圧のガスは吸込行程の初めに再膨張し、シリンダ内の圧力が吸込圧まで下がってから、ようやく吸込弁が開きます。クリアランスポケットはこのすきま容積を足して再膨張を長くし、吸い込める量を減らします。アンローダは吸込弁を開けたままにするので、シリンダ内の圧力が上がらず、吸ったガスは圧縮されないまま吸込側へ押し戻されます。どちらも吐き出すガスの量を減らしますが、仕組みはまったく違います。
3. 吸込弁アンローダ|片側で50%、両側で0%
吸込弁アンローダは、化学プラントの往復動で最も一般的な容量調整装置です。空気圧などでピストンを押し、その先のフィンガ(弁押さえ)で吸込弁の弁板をシートから押し下げたままにします。ピストンが圧縮行程に入っても弁は閉じず、吸い込んだガスはそのまま吸込側へ逆流します。そのシリンダの側はガスを吐き出しません。
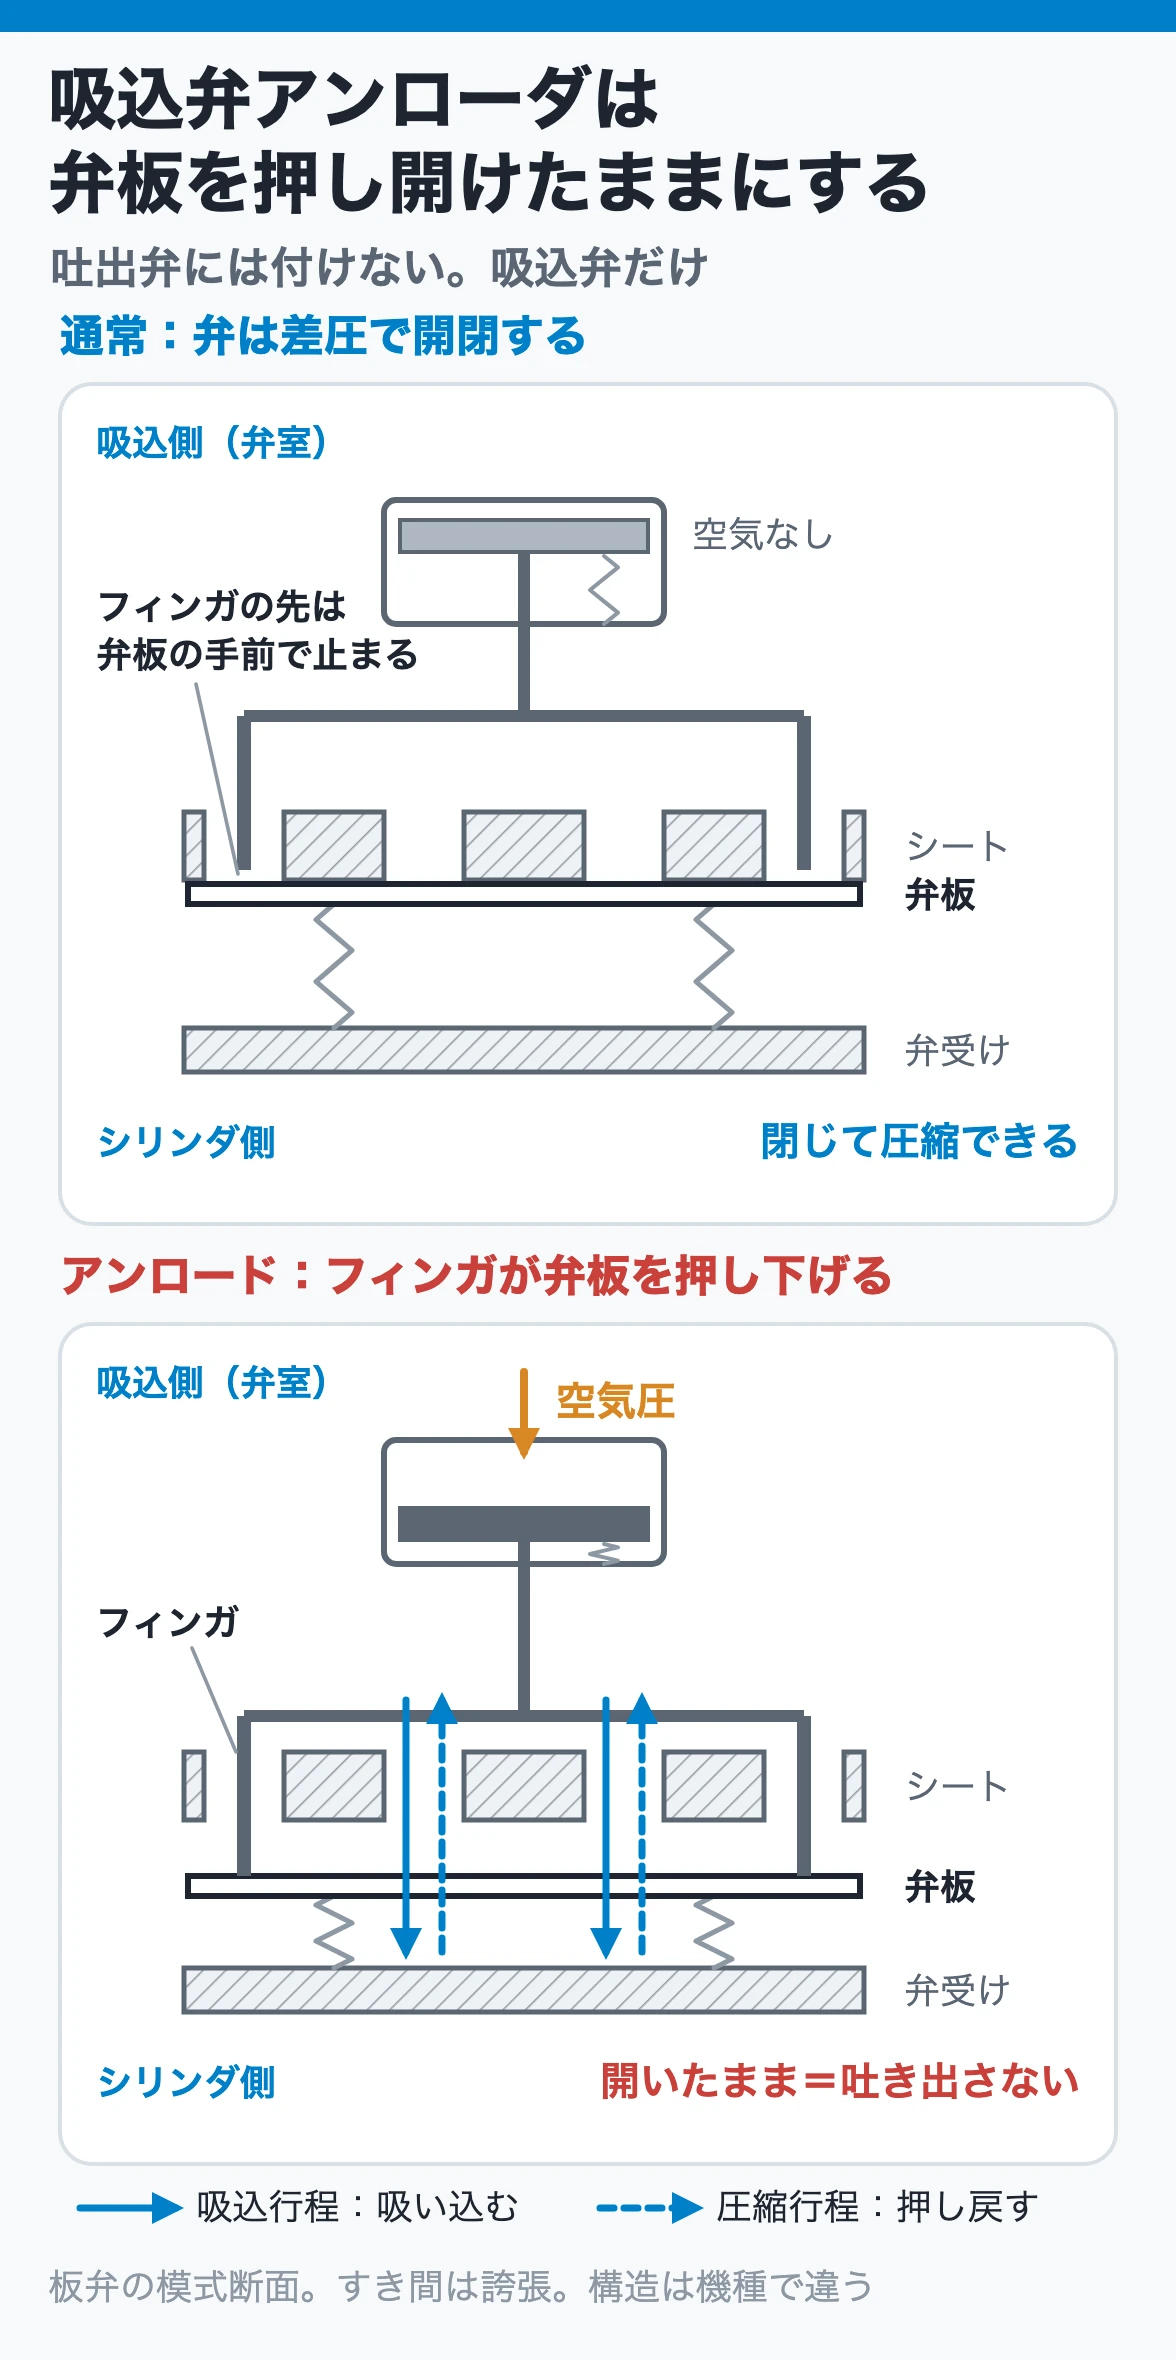
複動シリンダはピストンの両側で圧縮するので、両側の吸込弁にアンローダを付けると、100%(両側負荷)/50%(片側だけアンロード)/0%(両側アンロード)の3段階に調整できます。クリアランスポケットと組み合わせて刻みを増やすことも多く行われます。
アンローダには、使い方の決まりがいくつかあります。
- 両側アンロード(0%)は無負荷起動のためだけに使い、長時間続けない。 弁を行き来するガスは摩擦で加熱されます。片側だけなら新しいガスが流れ続けますが、両側をアンロードするとガスの流れが止まり、シリンダ内に滞留したガスが熱をため込んで温度が上がります。
- 片側に吸込弁が複数あるなら、全数にアンローダを付けて同時に動かす。 一部の弁だけをアンロードすると、アンロードした弁にガスが集中して流速が上がり、加熱も増えます。
- 吐出弁にはアンローダを付けない。 吸込弁を開けておけば、その側は圧縮も吐出もしません。
- 計装空気が落ちたとき、負荷側に戻るか無負荷側に倒れるかを決めておく。 空気圧で動かすアンローダには、空気源が失われたときに負荷状態になる形(Air Failure Load)と、無負荷状態になる形(Air Failure Unload)があります。調節弁のフェール動作と同じで、プロセスにとってどちらが安全かで選びます。調節弁の場合は調節弁のしくみ(FC/FO)で解説しています。
整備ではフィンガの先端位置が肝心です。弁板のリフトは1〜3 mm程度と小さく、先端の位置を誤ると容量調整がうまくいかないだけでなく、弁板とぶつかって弁を傷め、フィンガの先端も摩耗して作動しなくなります。小形の空気圧縮機の整備例では、弁押さえの突出し量を弁板のリフトより0.2〜0.3 mm少なくし、組立後にアンローダのピストンを押して、弁板との間にわずかなすき間があることを確かめる手順が示されています。寸法は機種ごとにメーカーの指示に従ってください。
4. クリアランスポケット|圧力比が高いほど効く
クリアランスポケットは、シリンダヘッドなどに設けた追加の空間(ポケット)を、弁の開閉でシリンダにつなぐ装置です。つなぐとすきま容積が増え、容積効率が下がって吐出量が減ります。固定容積のポケットを開閉する形は段階的な調整、ピストンでポケットの容積を変えられる可変容積式は、その範囲で連続的に調整できます。
容積効率は、すきま容積の割合をC(行程容積に対する%)、圧力比をε、比熱比をkとすると、おおよそ次の式で表されます。
容積効率 ηv = 100 − C × (ε^(1/k) − 1)[%]
ポケットを開くと、Cが「C+P」(Pはポケット容積の割合)に増えます。(ε^(1/k) − 1) は圧力比が小さいとゼロに近づくので、圧力比が低いシリンダではポケットを開いても容積効率がほとんど下がりません。
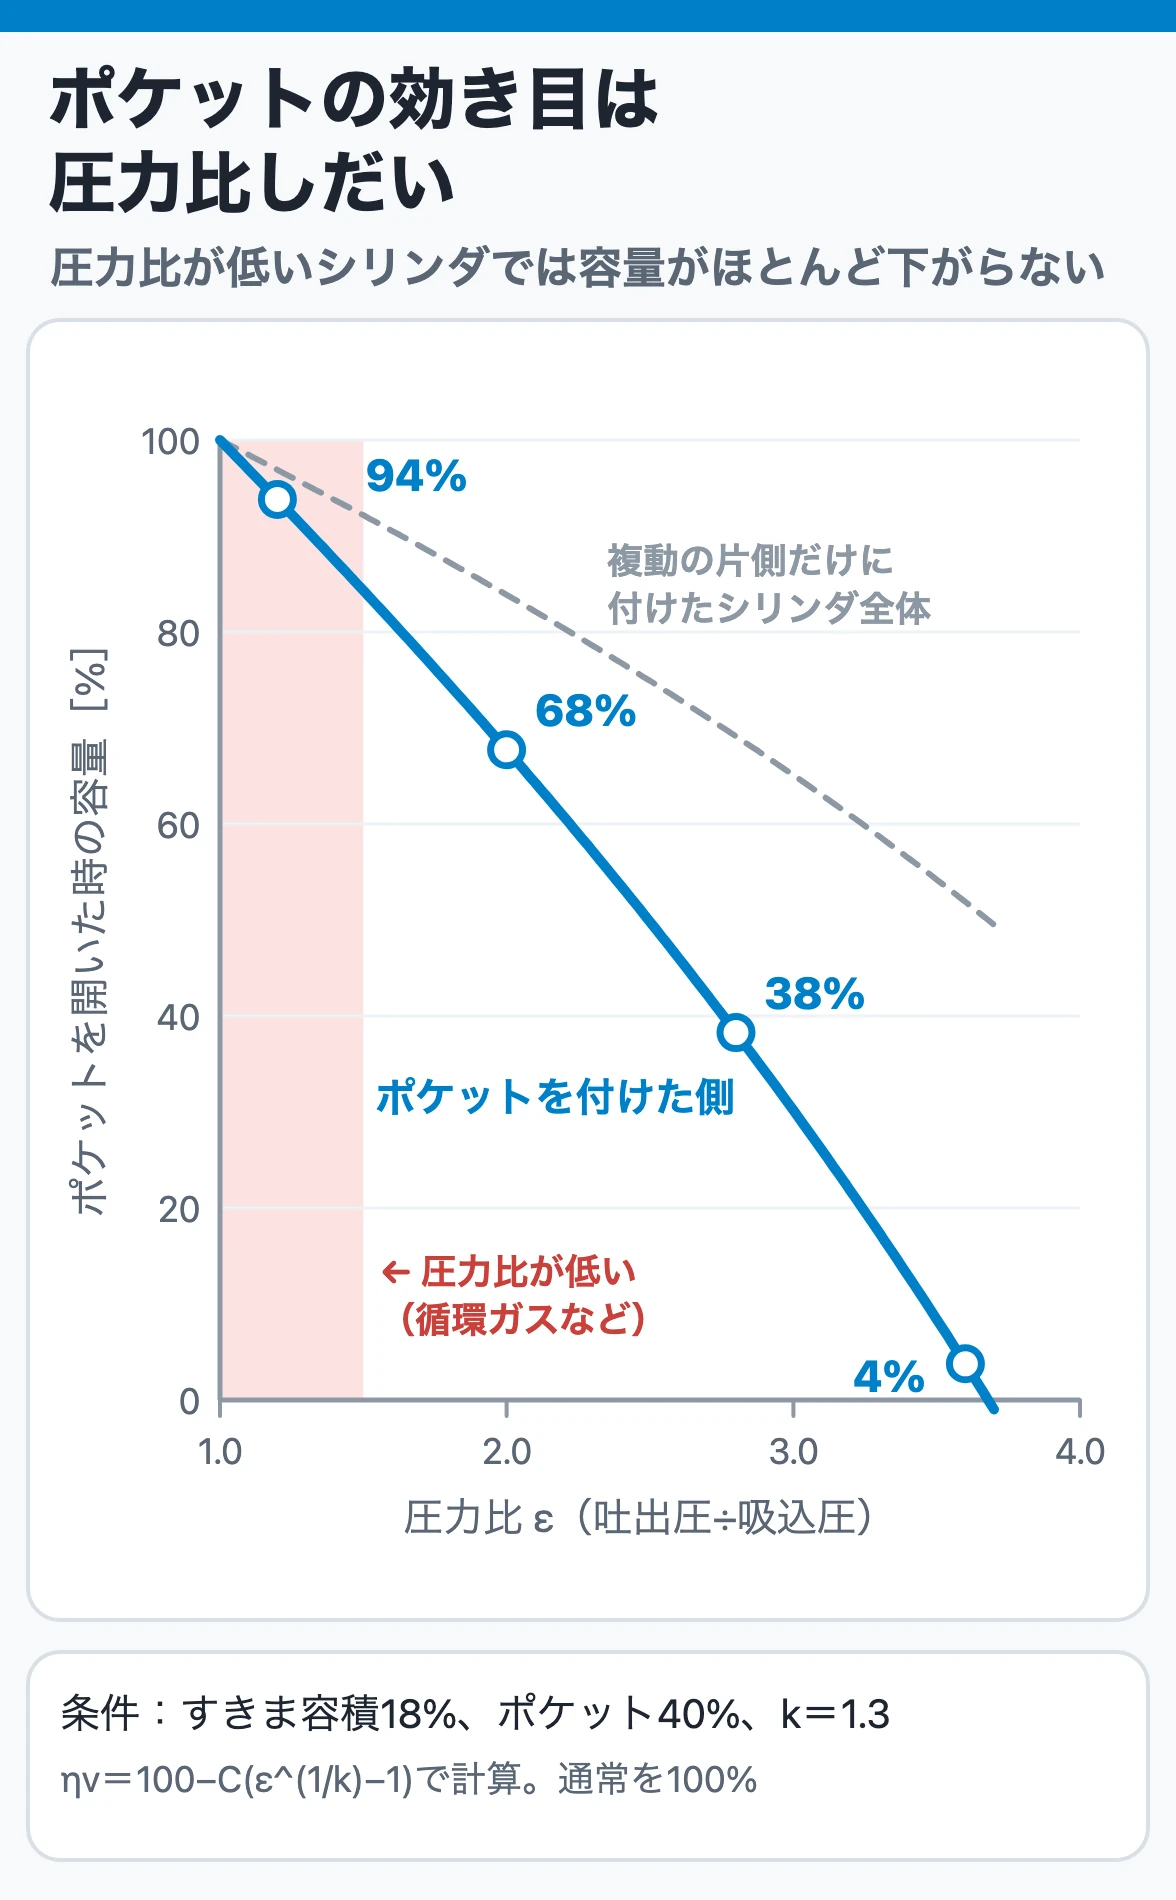
すきま容積18%、ポケット容積40%、k=1.3の条件で計算すると、次のようになります。
| 圧力比 | 通常の容積効率 | ポケットを開いた容積効率 | 容量(通常を100%) |
| 1.2 | 97.3% | 91.3% | 94% |
| 2.0 | 87.3% | 59.1% | 68% |
| 2.8 | 78.3% | 29.9% | 38% |
| 3.6 | 69.8% | 2.6% | 4% |
圧力比3.6では同じポケットで容量がほぼゼロまで下がるのに、圧力比1.2では6%しか下がりません。さらに、複動シリンダの片側(カバー側)だけにポケットを付けた場合、シリンダ全体の容量の低下は片側分の半分になります。圧力比1.2のシリンダ全体を90%まで落とそうとすると、行程容積より大きなポケットが必要になり、構造上つくれません。このため、循環ガス(リサイクルガス)用のように圧力比が低いシリンダには、クリアランスポケットを付けないのが一般的です。
クリアランスポケットは、弁を開け閉めするだけで動力の損失が少なく、取扱いも簡単です。ただし同じシリンダでも、吸込圧や吐出圧が変われば効き目も変わります。「ポケットを開けたのに思ったほど減らない」ときは、まず圧力比が設計より下がっていないかを見ます。
5. 多段往復動は「どの段から減らすか」で中間圧が動く
多段の往復動圧縮機では、段と段の間の圧力(中間圧)は、前の段が送り込む量と次の段が吸い込む量の釣り合いで決まります。容量調整装置を全段に付けている場合、全段を同時に減らせば各段の圧力比はほぼ保たれます。順番にずらして操作すると、中間圧が動きます。
- 高圧段を先に減らす:低圧側はまだ多く送り込むので中間圧が上がり、上がりすぎると中間段の安全弁が吹きます。
- 低圧段を先に減らす:中間圧が下がり、下がりすぎると高圧段の圧力比が過大になって、吐出温度とピストン棒荷重が上がります。
調整幅が小さいときは、中間圧が下がる順(低圧段から)に操作してもよいとされます。しかし、アンローダによる大幅な調整を段ごとに順番に行うと中間圧の低下が大きくなりすぎるので、空気圧で全段を同時に切り換えるか、スピルバックで中間圧を制御します。空気圧で同時に動かす方式でも、アンローダの作動不良に備えて中間圧を制御しておくのが望ましいとされています。
実際、アンローダの作動空気の配管の長さや抵抗に差があると、同時に指令しても一方が先に動きます。高圧側が先に動けば中間圧が上がって中間冷却器の安全弁が吹き、低圧側が先に動けば中間圧が下がって高圧側のピストン力が一時的に急増します。一時的な現象でも、安全弁が吹けばガスの損失になり、安全弁も傷みます。高圧側か低圧側の片方だけが動かない状態は、運転を続けずに点検します。
容量調整装置を1段だけに付ける設計もあります。この場合、1段の容量を減らすと2段以降の吸込圧がその容量に釣り合うところまで下がり、各段の圧力比が組み変わります。
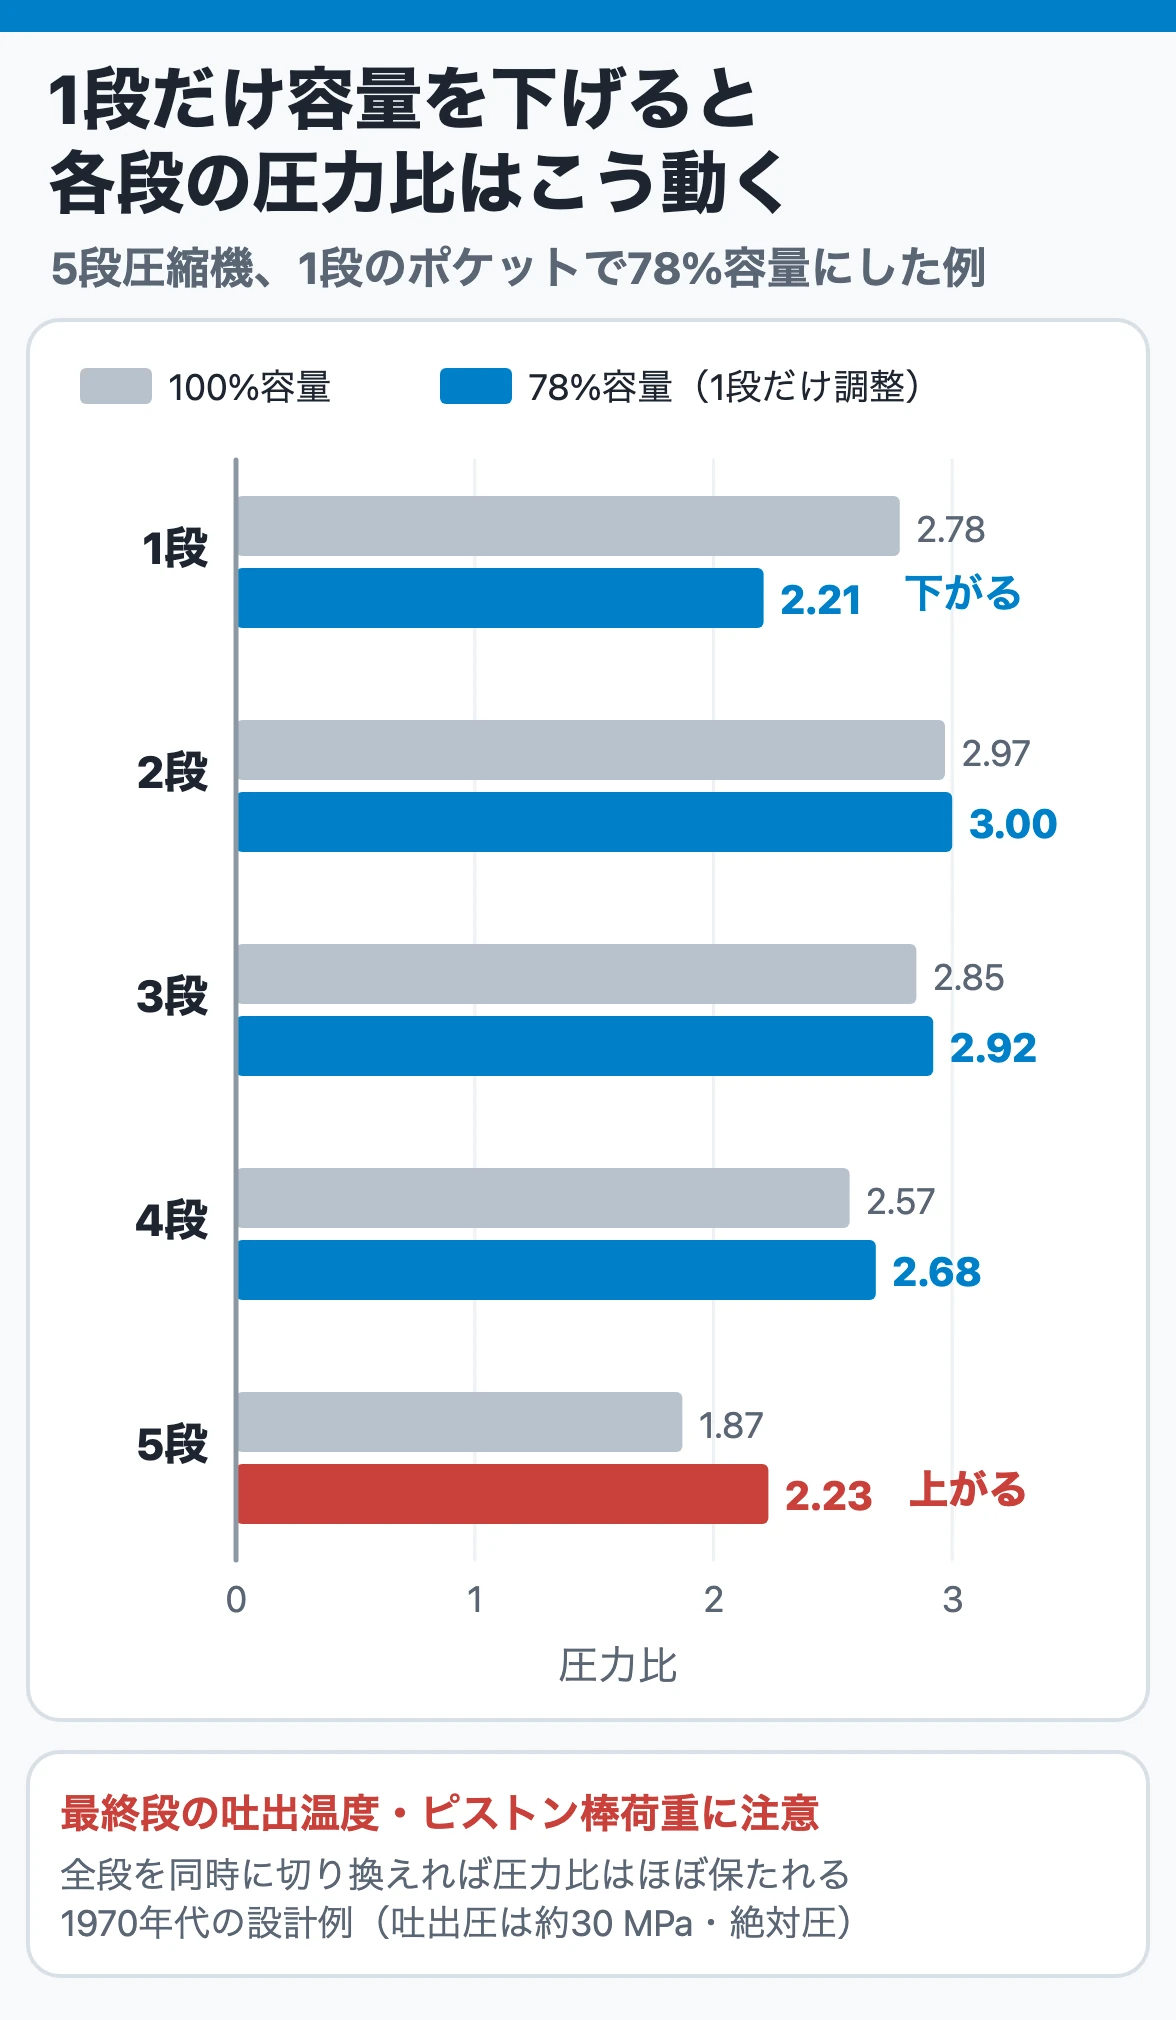
図は、吐出圧約30 MPa(絶対圧、1970年代の設計例)の5段圧縮機で、1段のクリアランスポケットを開いて78%容量にした例です。1段の圧力比は2.78から2.21へ下がり、最終段の圧力比は1.87から2.23へ上がります。中間の段はあまり変わりません。最終段の吐出温度とピストン棒荷重が上がるので、1段だけで調整する設計では、調整範囲の全域で許容内に収まるよう、最初から1段の圧力比を大きく、最終段を小さく配分しておきます。
2段圧縮機で1段だけを50%負荷にしたときも同じことが起きます。1段が吐き出す実容積と2段が吸い込む実容積が釣り合う圧力まで中間圧が下がり、1段の圧力比は小さく、2段の圧力比は大きくなります。2段のピストン棒荷重と温度が上がり、1段と2段の負荷の不均衡がトラブルの原因になります。アンローダのコックが弁ごとに独立している機械では、操作の組合せを手順書で決めておきます。
低負荷にはもう一つ落とし穴があります。クロスヘッドピンの軸受は、1回転に1回荷重の向きが反転することで、反対側のすき間に潤滑油が入ります。アンローダやポケットで容量を大きく下げると、この反転が起きなくなることがあります(フレーム側をアンロードし、カバー側のポケットを開いて25%容量にしたときなど)。すぐに事故になるものではありませんが、軸受の摩耗や損傷の原因になるので、荷重の反転しない低負荷で長時間運転しないようにします。多段圧縮の中間圧と動力の関係は圧縮機の理論動力と多段圧縮の中間圧で解説しています。
6. 遠心の5方式と動力|回転数<IGV<吸込絞り<吐出絞り
遠心圧縮機は、回転数が一定なら、吸い込む体積流量に対して圧力比がほぼ決まる機械です。容量を変える方法は次の5つです。
- 吐出絞り:吐出弁を絞って系の抵抗を増やし、性能曲線に沿って流量を減らします。最も簡単ですが、弁で捨てる圧力がそのまま損失になり、動力はあまり減りません。サージ点までの流量の幅も狭いので、単独ではあまり使われません。
- 吸込絞り:吸込側のバタフライ弁を絞って吸込圧を下げます。ガスの密度が下がるので、同じ体積流量でも質量流量が減ります。圧力比は変わらないので吐出圧も下がり、動力は密度が下がった分だけ減ります。定速の電動機で駆動する圧縮機で最もよく使われます。
- 入口案内羽根(IGV):羽根車の入口に放射状に並べた案内羽根の角度を変え、流れに旋回を与えて流量を減らします。吸込絞りより効率がよく、空気圧縮機で多く採用されます。吸込絞りより1段圧縮機で約10%、2段で約5%、3段で約3%動力を節約できるといわれていましたが(1970年代の目安)、構造が複雑で高価になり、3段程度が限界とされていました。
- 回転数:駆動機の回転数を変えます。圧力比があまり大きくなければ、流量は回転数に、ヘッドは回転数の2乗に、動力は3乗にほぼ比例します。最も動力が小さく経済的で、蒸気タービン駆動の圧縮機ではほとんどこの方式です。電動機をインバータで可変速にする方法もあります。
- バイパス(リサイクル)・放風:吐出ガスの一部を冷やして吸込側へ戻すか、空気なら大気へ放出します。圧縮機本体を流れる量は変わらないので、プラントへ送る量を減らしても圧縮機の動力はほとんど減りません。
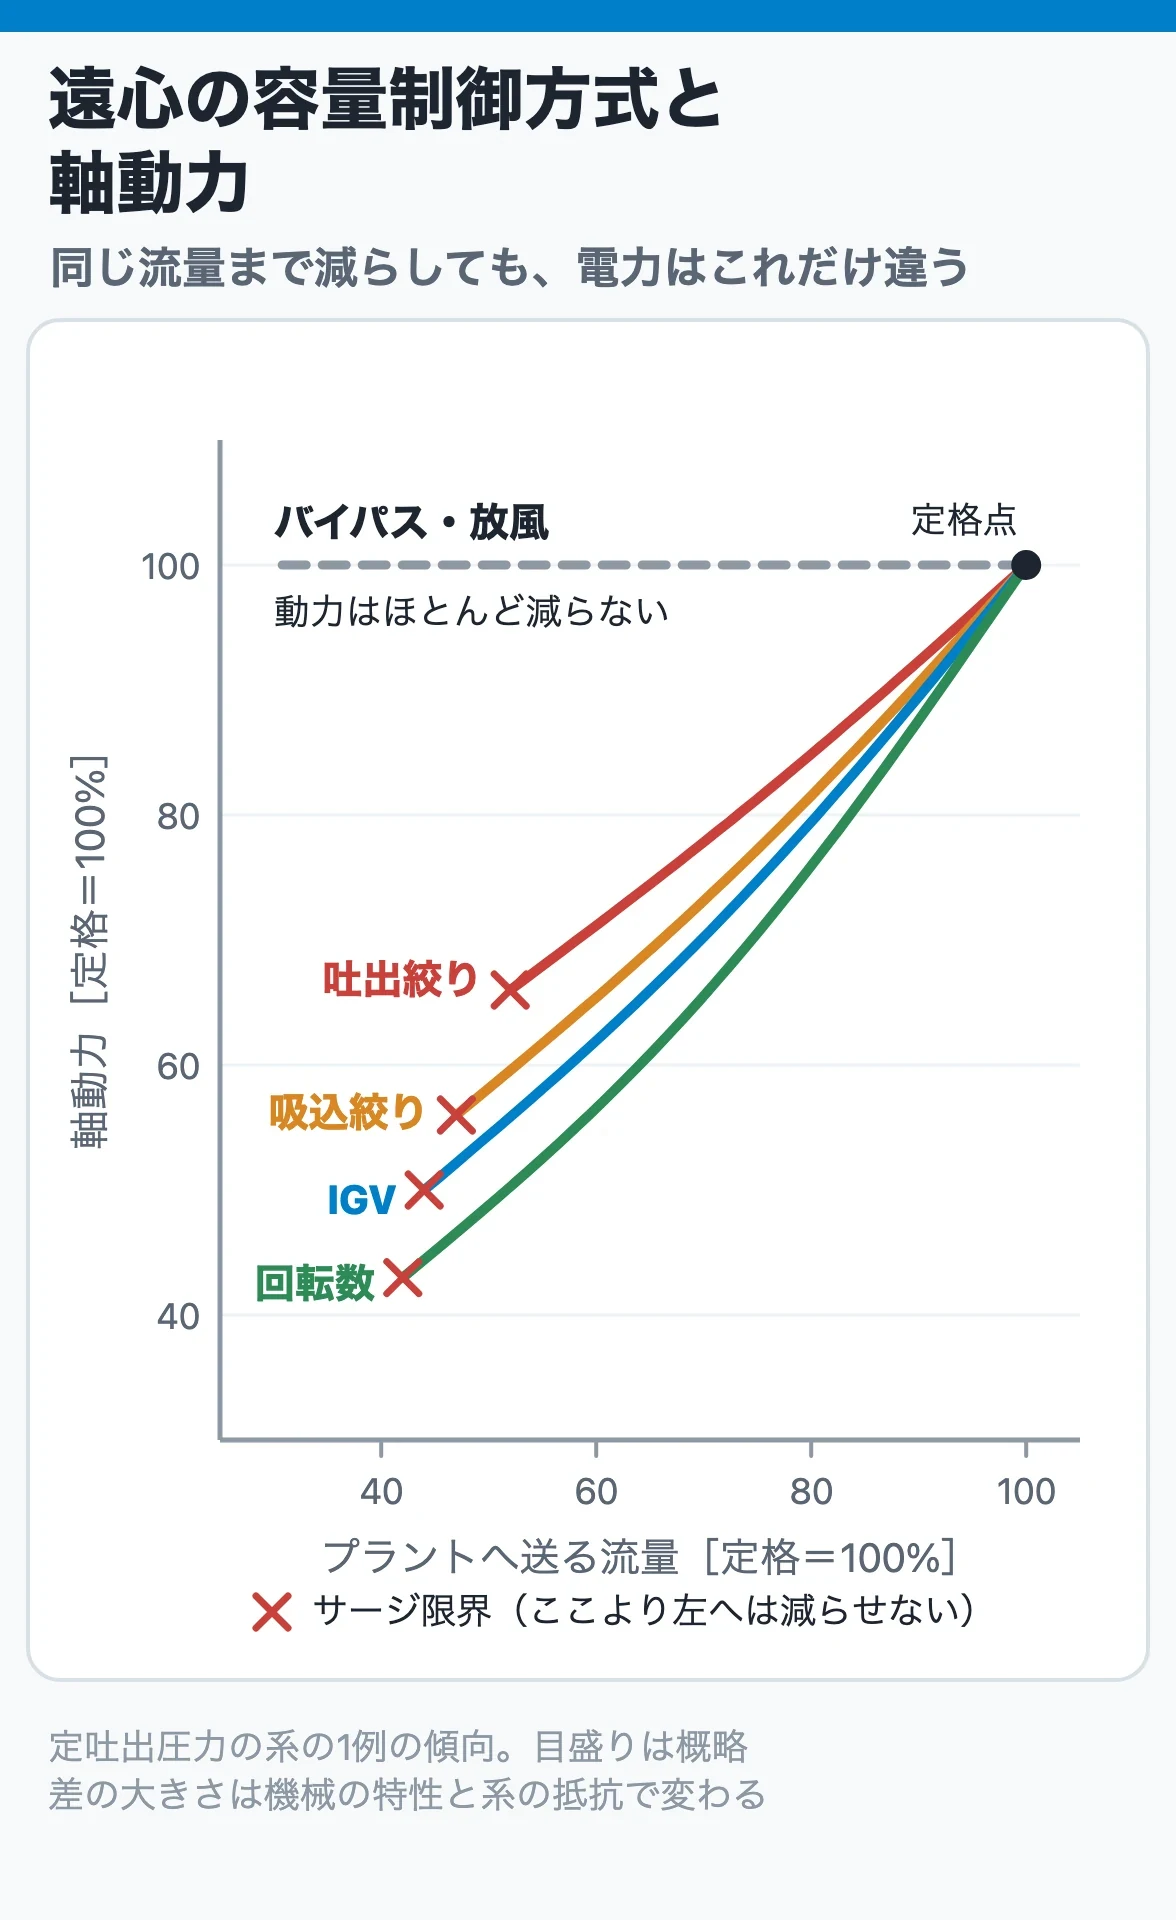
定吐出圧力の系で同じ流量まで減らしたときの軸動力は、回転数<IGV<吸込絞り<吐出絞りの順に大きく、バイパスでは定格付近のままです。ただし、差の大きさは機械の特性と系の抵抗で大きく変わります。背圧のような固定の抵抗が大きい系では、回転数を下げると必要な圧力が出なくなり、回転数制御の効果は三乗則ほど出ません。この点は送風機と同じで、送風機の風量制御と省エネで説明した三乗則の成立条件がそのまま当てはまります。性能曲線と抵抗曲線の交点で運転点が決まる基本は送風機の性能曲線と運転点を参照してください。
多段の遠心圧縮機では、回転数制御にも注意点があります。圧縮性のガスでは、回転数を変えると段ごとの体積流量の釣り合い(マッチング)がずれます。そのため圧力比の大きい多段機では、圧力は回転数の2乗よりはるかに大きく変化し、三乗則による見積りは合わなくなります。
7. 絞るとサージ限界はどこへ動くか
遠心圧縮機は、流量を減らしていくと、ある流量から下で圧力と流量が大きく脈動するサージングに入ります。サージングの物理は送風機のサージングと並列・直列運転で解説しているとおりで、圧縮機では圧力比が大きいぶん被害も大きくなります。容量制御の方式を選ぶときに大切なのは、方式によってサージ限界の流量がどこへ動くかです。
吸込絞りでは、吸込圧に比例して、吐出圧も質量流量も同じ割合で小さくなります。吸込体積流量と圧力比の関係は変わらないので、圧縮機にとっては同じ運転点のままです。これを吐出圧と質量流量の座標に描くと、性能曲線は原点へ向かって相似に縮み、サージ点を結んだ線は原点を通る直線になります。
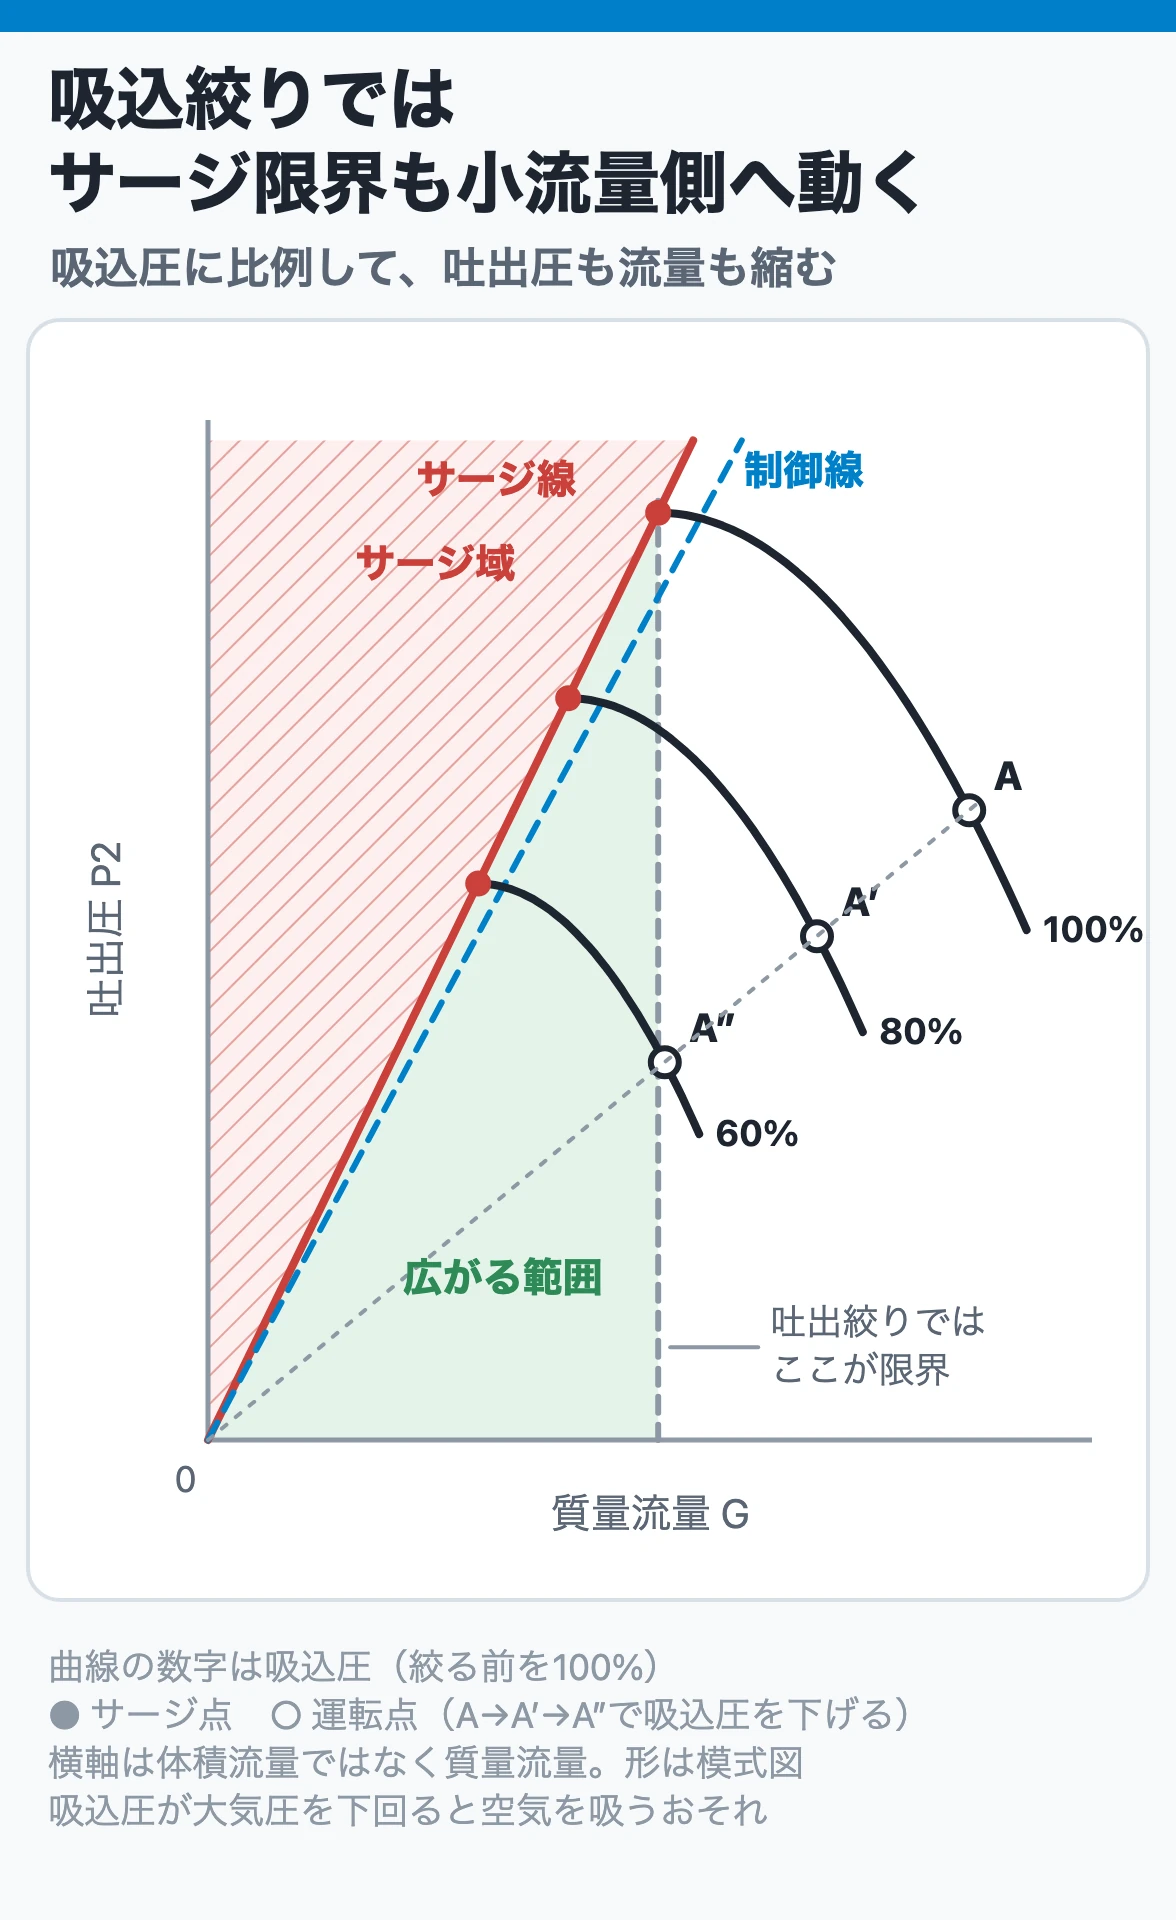
吐出絞りではサージ限界の質量流量は変わりませんが、吸込絞りではサージ限界も小流量側へ動くので、安定して運転できる範囲が広がります。IGVでも、サージが2段目以降で起きる機械ではサージ限界が同じように原点を通る直線になり、1段目で起きる機械では曲線になります。
回転数制御では、回転数ごとの性能曲線の頂点付近を結んだ線がサージ限界です。圧力比の大きい多段機では段のマッチングがずれるため、設計回転数より下げると前段が、上げると最終段がサージに入りやすくなり、サージ限界の線は折れ線になります。
吸込絞りには固有の危険もあります。大気圧付近のガスを吸い込む圧縮機で吸込弁を絞ると、吸込圧が大気圧を下回り、継手やシールから空気を吸い込むおそれがあります。可燃性ガスでは、吸い込んだ空気が爆発性の混合ガスをつくる原因になるので、吸込圧の下限を管理値として決めておきます。
8. リサイクル(バイパス)と放風は「最後の手段」
プラントの要求が、どの方式でサージ限界まで減らしても、まだ小さいことがあります。その差をリサイクル(空気なら放風)で逃がします。バイパス弁や放風弁は、サージ限界より少し大流量側に設定した線を下回らないように自動で開き、圧縮機本体の流量を確保します。
リサイクルは100%から0%まで連続して調整でき、操作も簡単なので、ほとんどの形式の圧縮機に付いています。しかしリサイクルや放風では、圧縮機は戻す分も含めた全量を圧縮するので、減量運転の効率は非常に悪くなります。単独で容量制御に使うのではなく、ほかの方式でサージ限界まで減らした後の不足分や、微調整に使います。
リサイクルのガスは、必ず冷却器を通してから吸込側へ戻します。圧縮で温まったガスをそのまま戻すと、吸込温度が上がり、それを圧縮してさらに吐出温度が上がる、という循環で温度が上がり続けます。凝縮しやすいガスでは、冷えたリサイクルガスから液が出るので、吸込ドラムで液を切ってから圧縮機へ入れます。
多段圧縮機では、どこから取ってどこへ戻すかで性格が変わります。
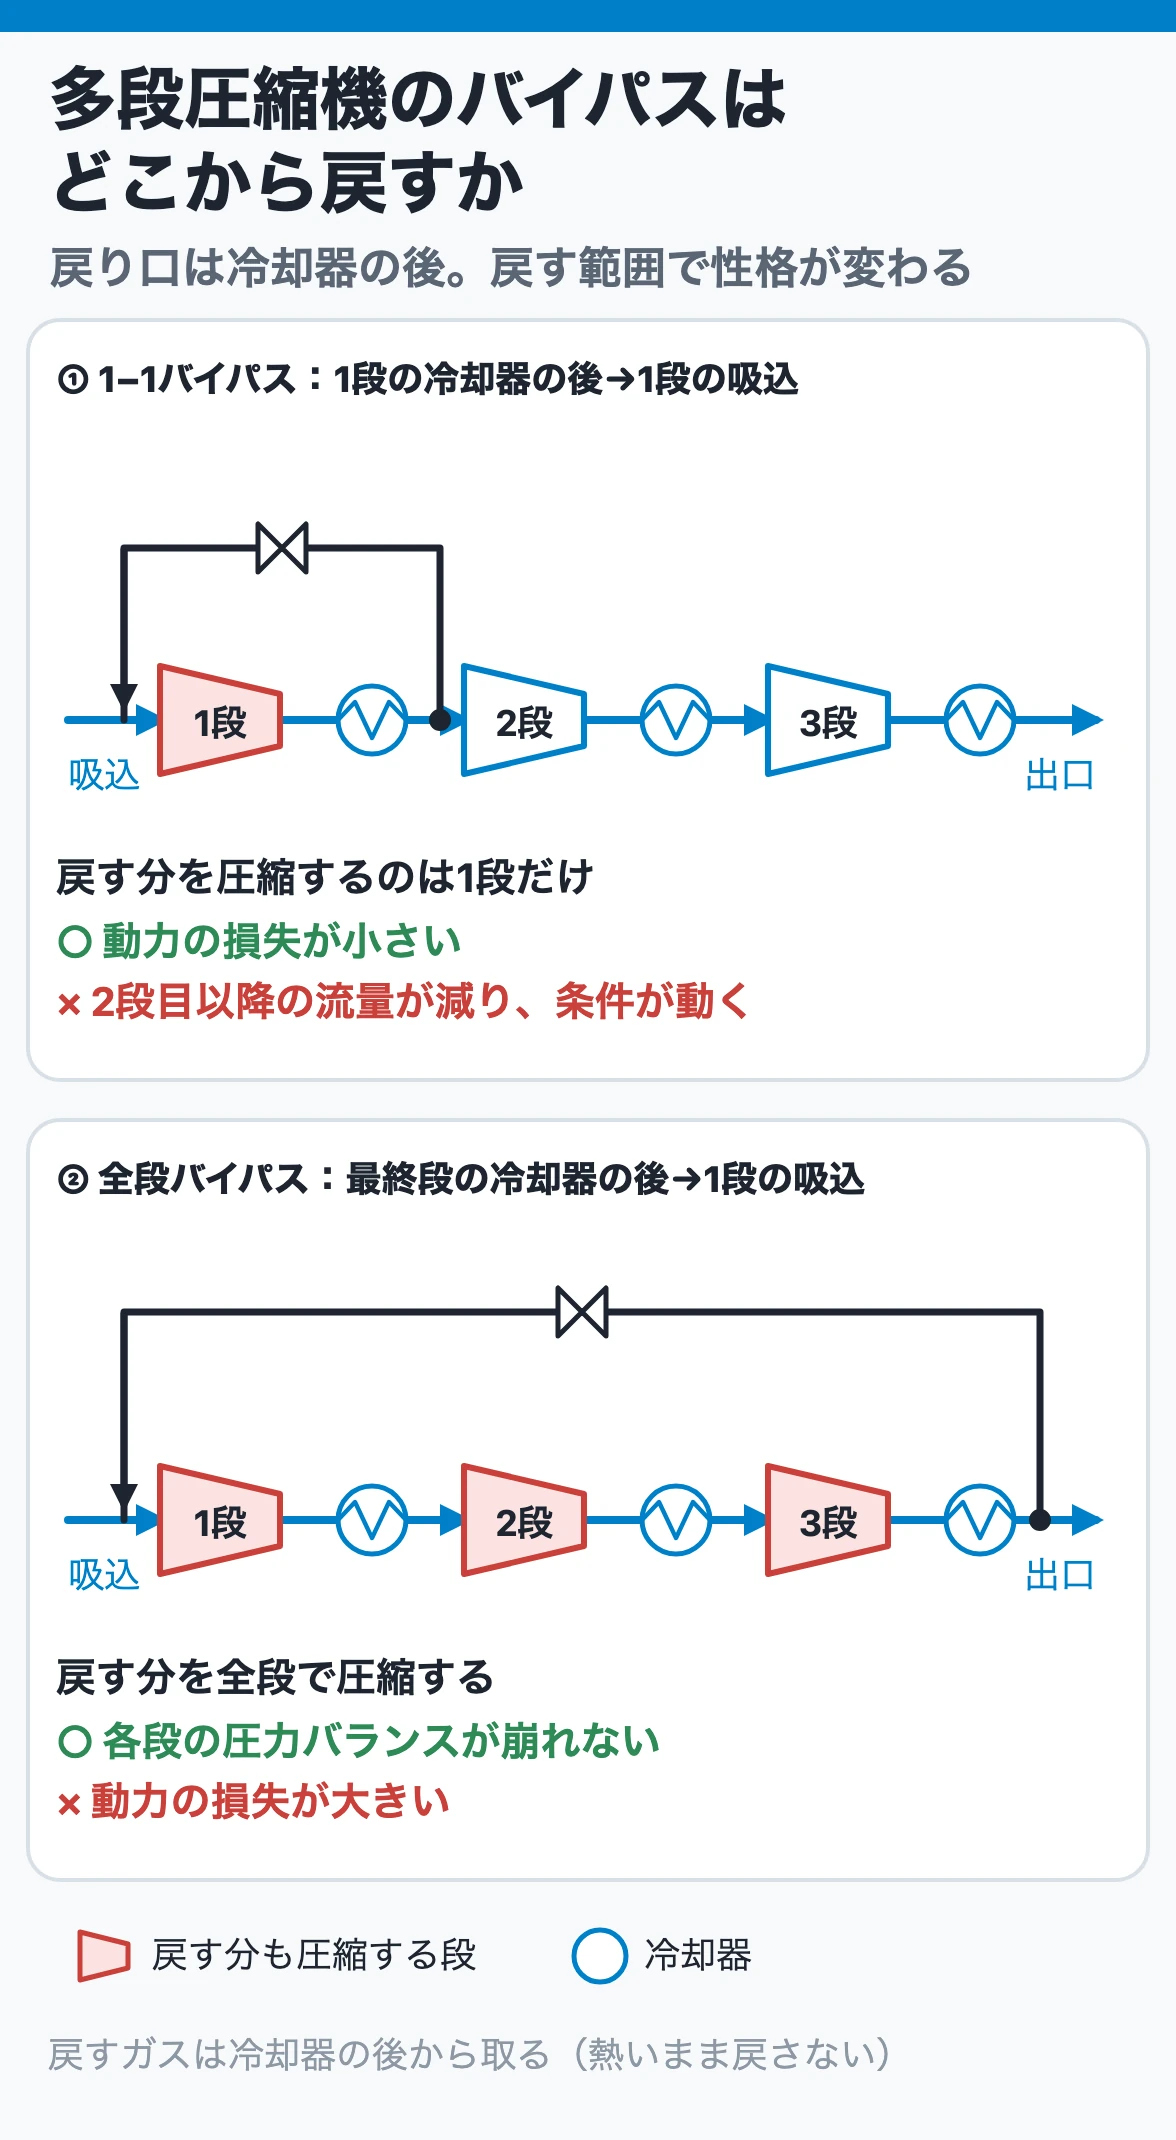
- 全段バイパス(N段なら N−1 バイパス):最終段の冷却器の後から1段の吸込へ戻します。各段の流量が同じだけ増えるので、各段の圧力バランスが崩れない利点がありますが、全段でリサイクル分を圧縮するので動力の損失が大きくなります。
- 1段バイパス(1−1 バイパス):1段の冷却器の後から1段の吸込へ戻します。1段だけでリサイクル分を回すので動力の損失は小さいのですが、2段目以降を流れる量は減るので、後段の圧力や温度の条件が動きます。
どちらを選んでも、流量の余裕をとっておかなければならない点は同じです。往復動のスピルバックも同じ考え方で、段間から吸込側へ戻して中間圧を制御する目的でも使われます。
平常時は閉まっているアンチサージ弁は、調節計が積分飽和した状態で待っていて、いざというときに開くのが遅れることがあります。この点は積分飽和とハンチングで解説しています。
9. 運転員の操作|起動・負荷上げ・監視
往復動の起動と負荷上げ
往復動は、アンローダでシリンダを無負荷にして起動し、無負荷で異常がないことを確かめてから、段階的に負荷をかけます。起動負荷を軽くする装置は機械的には必須ではありませんが、手順として取り入れるべきとされています。
1970年代の水素ガス用無給油往復動圧縮機(タイムド弁で0/25/50/75/100%の段階調整)の運転マニュアル例では、次の順になっています。
- 吸込ドラムのドレンを抜き、吸入弁・吐出弁・バイパス弁が全開であること、タイムド弁が無負荷になっていることを確認する
- 冷却水と潤滑油を準備し、ターニングで異常がないことを確かめる
- 無負荷で起動し、しばらく運転して油温・各部の温度・振動・音を点検する
- タイムド弁を25%に入れ、バイパス弁を徐々に全閉にして負荷をかける
- 必要に応じてタイムド弁で負荷を上げる。そのたびに電流・油圧・振動・異音に注意する
停止はこの逆で、無負荷にしてからバイパス弁を徐々に全開にして降圧し、電動機を止めます。止めた後は、誤って起動しても無負荷で立ち上がるよう、アンローダを働かせた状態にしておきます。
遠心の起動と運転点合わせ
電動機駆動の遠心圧縮機は、加速中に電動機を過負荷にしないよう、吸込バタフライ弁を閉じ、バイパス弁を全開にして起動します。10数秒で定格回転に達したら、バタフライ弁を徐々に開き、バイパス弁を閉じて運転点を合わせます。蒸気タービン駆動なら、ミニマムフローバイパスを全開にして昇速し、危険速度域にとどまらないように規定回転数まで上げます。
バイパス弁を絞っていく過程が最もサージに入りやすいので、その圧縮機の特性を理解したうえでゆっくり操作します。起動中にサージに入ったら、回転数をいったん下げるか、バイパスを開いて回避します。
負荷を変えたら見る計器
| 形式 | 負荷を変えた直後に見るもの | 異常のサイン |
| 往復動 | 中間圧、各段の吐出温度、電動機電流、安全弁 | 中間圧が片寄る、特定の段の吐出温度が上がる、電流が段階どおりに変わらない |
| 遠心 | 吸込流量、吐出圧、電流、振動、リサイクル弁の開度 | 流量・圧力・電流の脈動、鋭い流動音 |
負荷を変えたら、中間圧・各段の吐出温度・電流の3つは必ず見ます。往復動でアンローダを切り換えたのに電流が段階どおりに変わらなければ、どこかのアンローダが動いていないか、戻っていない可能性があります。
10. 方式を選ぶ・改造するときの判断基準
新設や改造で容量制御の方式を決めるときは、次の項目を確認します。
| 確認すること | 判断の目安 |
| 駆動機 | 蒸気タービンなら回転数制御が第一候補。定速電動機なら、遠心は吸込絞りかIGV、往復動はアンローダとポケット。インバータで可変速にできるかも確認する |
| 必要な調整幅と刻み | ステップで足りるならアンローダ(+ポケット)。連続が要る往復動は吸込弁の開放時間制御 |
| 圧力比 | 圧力比の低いシリンダ(循環ガスなど)にポケットは効かない |
| 段数と中間圧 | 多段往復動は全段同時の切換えか、中間圧のスピルバックを用意する。1段だけで調整するなら、全範囲で各段の圧力比・温度・ピストン棒荷重を確認する |
| ガスの性状 | 分子量や組成が変わるガスでは、遠心のサージ限界と圧力比が動く。吸込絞りで吸込圧が大気圧を下回らないか |
| 低負荷の機械的な制約 | 往復動のピストン棒荷重の反転、ねじり振動の加振力の変化(負荷ごとに検討する)、減速機や弾性継手の変動トルク |
| 省エネ量 | 方式の差は、低負荷で運転する時間が長いほど大きい。負荷ごとの運転時間で年間の電力量を比べる |
ステップ制御で刻みが足りない往復動は、不足分をバイパスで埋め続けるのではなく、無段階の容量制御を検討します。バイパスで埋めれば、その分の動力を捨て続けることになります。スクリュー圧縮機は、ロータの溝に入ったガスを圧縮が始まる前に吸込側へ戻すスライド弁で容量を調整し、油冷式ではメーカーの資料で15〜100%の範囲とされています。
まとめ|容量を減らす前の確認表
| 形式 | 使える操作端 | 減らせる下限 | 動力の減り方 | 運転員が見る計器 |
| 往復動 | アンローダ、クリアランスポケット、吸込弁の開放時間制御、回転数、スピルバック | 各段の温度とピストン棒荷重、荷重の反転 | アンローダ・ポケットは減る。スピルバックは減らない | 中間圧、各段の吐出温度、電流 |
| 遠心 | 回転数、IGV、吸込絞り、吐出絞り、リサイクル・放風 | サージ限界 | 回転数<IGV<吸込絞り<吐出絞り。リサイクル・放風は減らない | 流量、吐出圧、電流、振動、リサイクル弁の開度 |
- 容量制御は、何を一定にするか(吸込圧・吐出圧・流量)を決めてから操作端を選びます。
- 往復動は吐出側で絞れません。 アンローダは片側で50%、両側で0%。両側アンロードは起動用です。
- クリアランスポケットは圧力比が高いほど効きます。 圧力比の低いシリンダには付けないのが一般的です。
- 多段往復動は全段同時に切り換えます。 ずれると中間圧が動き、安全弁の吹出しや最終段の温度・荷重の過大につながります。
- 遠心の動力は回転数制御が最も小さく、吐出絞りが最も大きくなります。 吸込絞りはサージ限界も小流量側へ動きますが、大気圧を下回る吸込圧には注意します。
- リサイクル・放風は最後の手段です。 動力は減らず、戻すガスは必ず冷やします。
- 負荷を変えたら、中間圧・各段の吐出温度・電流を見ます。
圧縮機の理論動力と多段圧縮の中間圧は圧縮機の理論動力、ファン・ブロワー・圧縮機の呼び分けはファン・ブロワー・圧縮機の違いを参照してください。
参考文献
- 化学工学協会編『プロセス機器構造設計シリーズ6 化学プラント用ポンプ・圧縮機』丸善, 3・2「遠心圧縮機の容量制御」(図3・8〜図3・16)、3・5・3「容積効率」、3・5・7(図3・32)、3・7「往復動圧縮機の容量調整」(図3・37、図3・38、表3・5、表3・6)、3・8「往復動圧縮機の駆動軸系」、6・1・2(図6・2)、6・2・1〜6・2・3
- 高圧ガス保安協会『高圧ガス保安技術』, 11.5「圧縮機とポンプ」(図11.75、図11.82-1〜図11.84) 最新版をAmazonで見る
- 日本プラントメンテナンス協会『ファン・コンプレッサーの本』第3章 3・3・1「往復動圧縮機の保全ポイント」、3・4・1「往復動圧縮機の異常現象と対策」 Amazonで見る
- 化学工学協会編『化学装置便覧 改訂二版』丸善, 第18章 18・2・5「容量調整」(図18・21〜図18・27)
- 化学工学協会編『プロセス設計シリーズ7 プロセスの制御と計算機制御』丸善, 1・4「制御を考慮したプロセス設計」(図1・21、図1・22)、図2・12
- 化学工学協会編『安全対策技術3 保安・保全の管理技術 2/2』丸善, 6・8「化学プラントにおけるオペレーションマニュアルの例」(表6・18〜表6・21)
- 高橋徹『流体のエネルギーと流体機械』3・4「容積形送風機・圧縮機」
- HOERBIGER “HydroCOM – Stepless Capacity Control System”
- 神戸製鋼所「油冷式(WET)スクリュ圧縮機」
 PLANT NEWS ON NOTE
化学プラントニュース
化学・石油プラントの重要ニュースを、毎週の週報と事故速報でお届けします。現場で押さえたい動きを、わかりやすく整理します。
noteで最新ニュースを読む ↗