 化学プラント大全
※本記事の参考文献には、Amazonアソシエイトのリンク(アフィリエイト広告)を含みます。
制御が落ち着かない症状は、大きく2つに分けられます。手動から自動に戻したら大きく行き過ぎて、なかなか戻らないのが積分飽和。設定値のまわりを揺れ続けるのがハンチングです。
どちらも「調節計のパラメータが悪い」と決めつけると、原因を見逃します。原因は調節計の中だけでなく、弁の固着や不感帯、プロセス側のむだ時間、上流の変動にもあります。
この記事では、積分飽和が起きる仕組みと対策、ハンチングの原因を調節計・弁・プロセスの3つに分けて切り分ける手順、そして現場でトレンドから読む方法を説明します。
この記事の結論
- 積分飽和(リセットワインドアップ):偏差が長く残ると積分動作が出力を上限(または下限)まで押し上げ、偏差が消えても出力が戻るまで時間がかかる。プラント起動時に多い
- 対策は、調節計の 積分飽和防止(アンチワインドアップ) 機能と、手動時に積分を進めない設計。バッチの反応器では特に重要
- ハンチングの原因は3か所。調節計(効かせすぎ)、弁(固着・不感帯・スティックスリップ)、プロセス(むだ時間、上流の周期的変動)
- 切り分けは MV と PV のトレンドを同時に見る。MV が動いているのに PV が遅れて階段状なら弁、MV が滑らかに揺れているなら調節計かプロセス
- 手動にして揺れが止まるかどうかが最初の試験。止まれば調節計側、止まらなければ弁かプロセス側
- パラメータを触るのは、弁とプロセスを疑ったあと
1. 積分飽和とは何か
積分動作は、偏差がある限り出力を増やし続けます。これがオフセットを消す力ですが、偏差が消えない状況が続くと、出力は上限の 100%(または下限の 0%)まで行って止まります。空気式の調節計なら、出力は 0 か上限の空気圧に張り付きます。
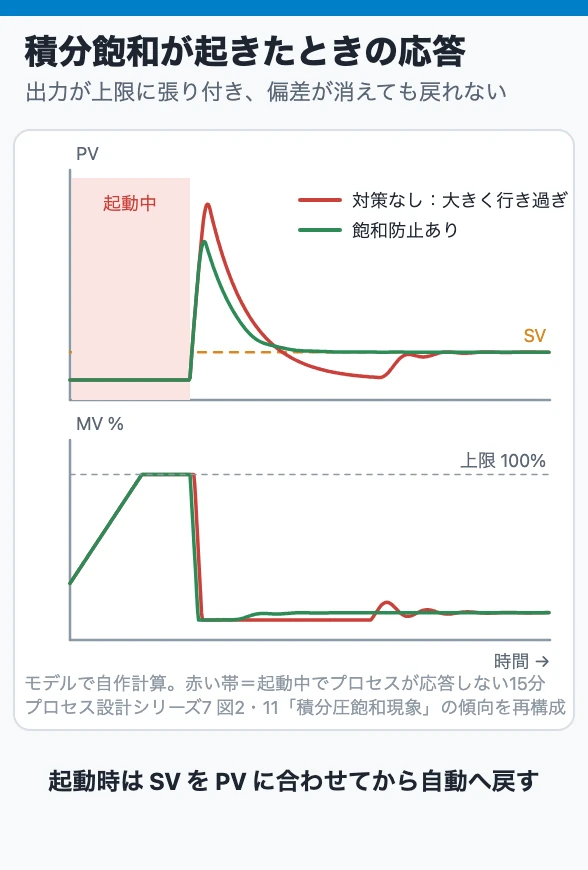
プロセス設計の教科書は、これを積分圧飽和(reset windup)と呼び、「プラントの始動の際は広く見られる」としています。起動中は、加熱が追いつかない、流量が出ない、といった理由で偏差が長く残るからです。
問題はそのあとです。プロセスがようやく設定値に近づいても、出力は 100% に張り付いたままで、積分が「巻き戻る」まで下がりません。その結果、設定値を大きく行き過ぎ(オーバーシュート)、戻るまでに長い時間がかかります。教科書の図では、最大出力で飽和した調節計が正常に戻るまでの応答が、大きな山として描かれています。
反応器では、温度のオーバーシュートは反応暴走につながるので許されません。教科書は「毎日何回も起動させなければならないバッチプロセスでは重大」と強調しています。
2. 連続運転でも起きる積分飽和
起動時だけではありません。教科書は連続プロセスの例を2つ挙げています。
- 圧縮機の吸込圧力制御:圧力調節計に少し余裕を持たせた設定にしていると、常に偏差が残り、出力が飽和したままになる
- サージ防止の差圧制御:通常運転ではバイパス弁を常に閉じておくため、調節計は飽和状態で待機している
つまり、常用の測定値が設定値と違う状態で待機している調節計は、いざ動くべきときに飽和から抜けるのが遅れます。積分動作つきの調節計の仕様は注意深く決める必要がある、というのが教科書の結論です。オーバライド制御で選ばれていない調節計にも同じことが起きます(比率制御・フィードフォワード・オーバライド)。
3. 積分飽和の対策
| 対策 | 内容 |
| 積分飽和防止機能 | 出力が上下限に達したら積分を止める(アンチワインドアップ)。教科書は「積分圧飽和防止スイッチを積分用フィードバック回路に置く」と説明。現代の DCS の調節計にはほぼ標準で入っている |
| 手動時の積分停止 | 手動運転中は積分を進めない。バンプレス切替と組み合わせ、自動に戻すときに出力が跳ばない |
| SV を PV に合わせてから自動へ | 偏差ゼロから制御を始めれば、積分が溜まる時間を与えない(自動/手動の記事) |
| 待機ループの見直し | 常に飽和して待つ調節計は、待機中の設定値や出力制限を工夫する |
運転員ができるのは3つ目です。起動時に自動へ戻す前に SV を PV に合わせるだけで、積分飽和による行き過ぎの多くは防げます。
4. ハンチングの原因は3か所
設定値のまわりを揺れ続けるハンチングは、原因が3か所に分かれます。
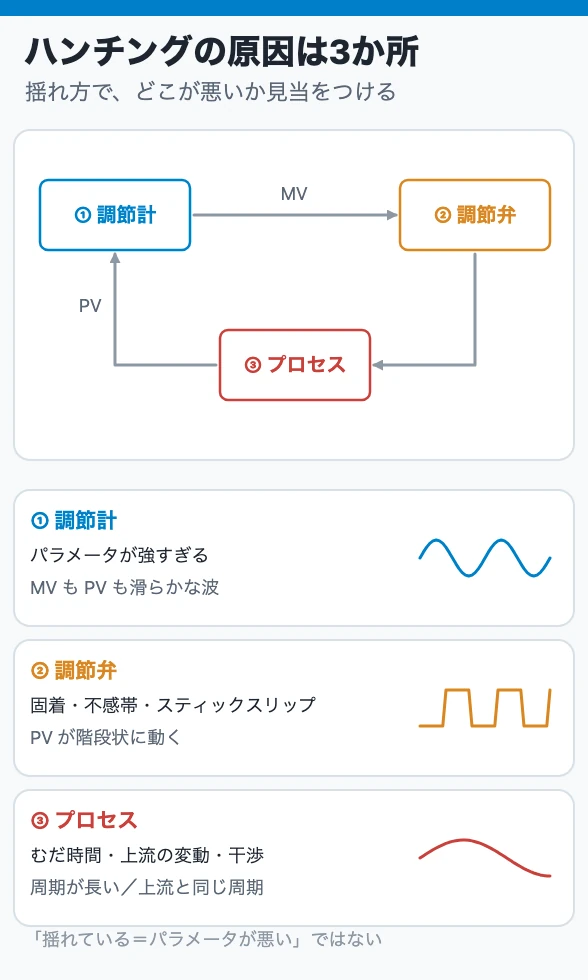
| 場所 | 原因 | トレンドの特徴 |
| 調節計 | 比例帯が小さすぎる、積分時間が短すぎる、微分時間が長すぎる | MV と PV が滑らかな正弦波のように揺れる。周期はプロセスの遅れに応じて一定 |
| 調節弁 | 固着、不感帯(1〜2% 程度)、スティックスリップ(引っかかって急に動く)、ポジショナの不調 | MV は滑らかに変わるのに PV が階段状、または MV が小さく往復しても PV が動かない |
| プロセス | むだ時間が長い、上流の圧力や流量が周期的に変動、他のループとの干渉 | 揺れの周期が長い、または上流の計器と同じ周期で揺れる |
「制御が揺れている=パラメータが悪い」ではありません。調節弁ハンドブックが扱うハンチングの章でも、弁の動特性や摩擦が原因として挙げられています。
5. 切り分けの手順
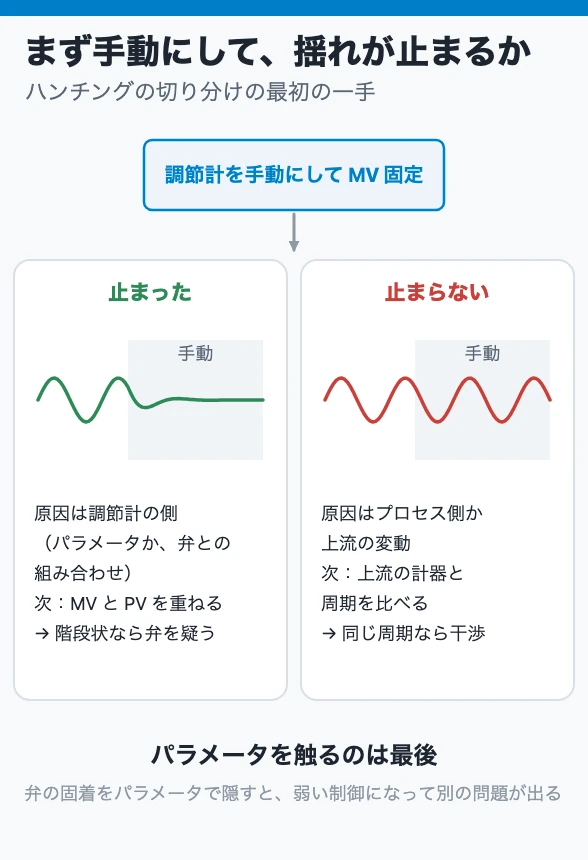
- 手動にして、揺れが止まるか見る:調節計を手動にして MV を固定する。揺れが止まれば調節計側(パラメータか、弁との組み合わせ)。止まらなければ、プロセス側か上流の変動
- MV と PV を同じトレンドに出す:MV が滑らかに揺れて PV が追随していれば調節計。MV が変わっても PV が階段状に遅れて動くなら弁
- 弁の現物を見る:MV を手動で 2〜3% 動かして、弁の開度指針が追随するか。動かなければ固着、遅れて飛ぶならスティックスリップ(ポジショナの役割と調整)
- 上流を見る:揺れの周期が、上流の圧力調節計や別のループの周期と同じなら、干渉
- ここで初めてパラメータ:比例帯を大きく(弱く)してみる。積分時間を長くしてみる。一度に1つ(調整の記事)
パラメータは最後です。弁の固着をパラメータで隠そうとすると、弱い制御になって別の問題を生みます。
6. 現場で見る場所
- 起動時の MV:自動に戻す前に MV が 100% に張り付いていないか。張り付いていれば積分飽和の準備ができている
- 待機中の調節計:常に飽和して待つループ(サージ防止、圧力の上限制御)が、いざというとき動くかを試運転で確認
- 弁の開度指針と MV:ずれていればポジショナか固着
- ハンチングの周期:秒単位なら弁か調節計、分単位ならプロセスか上流
7. 先輩に聞かれたら答えられる3問
- 積分飽和が起きると、自動に戻したあと何が起きますか。
- ハンチングの原因になり得る3か所はどこですか。
- ハンチングの切り分けで、最初にやる試験は何ですか。
答えは順に、設定値を大きく行き過ぎて戻るまで時間がかかる/調節計・調節弁・プロセス(上流を含む)/手動にして揺れが止まるか見る、です。
まとめ
積分飽和は、偏差が長く残って積分動作が出力を上下限に押し付け、偏差が消えても戻るまで時間がかかる現象で、起動時と、飽和して待機する調節計に多く起きます。調節計のアンチワインドアップ機能に加え、運転員は SV を PV に合わせてから自動に戻すことで防げます。
ハンチングの原因は調節計・弁・プロセスの3か所にあり、手動にして揺れが止まるか、MV と PV のトレンドを同時に見る、弁の現物を確かめる、上流を見る、の順に切り分けます。パラメータを触るのは最後です。
関連記事
- 計装・制御の完全ガイド:計装の記事全体の地図と、今日の疑問からの入口
この章(プロセス制御)の記事 カテゴリの一覧
- PV・SV・MV と自動/手動:フェースプレートの読み方、A/M を切り替えると何が起きるか
- フィードバック制御のしくみ:「温度が上がりすぎたら弁を閉める」をどう自動にするか、正動作と逆動作
- PID 制御とは:P・I・D の役割を1つずつ、比例帯とゲインは逆向き、なぜ I が要るか
- PID パラメータの調整:ステップ応答法と限界感度法、現場で触るときの順番と戻し方
- プロセスの特性:時定数・むだ時間・自己平衡性、温度制御はなぜゆっくりで流量制御は速いか
- カスケード制御:なぜ調節計を2つ重ねるのか、炉の温度と燃料流量で見る、どちらを手動にするか
- 比率制御・フィードフォワード・オーバライド:外乱を先に読む、2つの目的を両立させる
- 装置別の制御の例:蒸留塔・反応器・加熱炉・ボイラ・圧縮機のサージ防止、どこに何の調節計があるか
参考文献
- 化学工学協会編『プロセス設計シリーズ7 プロセスの制御と計算機制御』丸善, 2・1・4「積分圧飽和」
- 川村貞夫・石川洋次郎『メーカーの技術者が書いた やさしく計装がわかる 工業計測と制御の基礎』工業技術社, 6.2「制御動作」、6.5.1「制御がむずかしい要因」、【解説】どんな時カスケード制御が有効か(調節弁の不感帯) Amazonで見る
- 山武 調節弁ハンドブック編纂委員会『工業プロセス用調節弁の実技ハンドブック 改訂第2版』日本工業出版, 第11章「トラブルと対策と保全管理」、第13章「調節弁の動特性」 Amazonで見る
 PLANT NEWS ON NOTE
化学プラントニュース
化学・石油プラントの重要ニュースを、毎週の週報と事故速報でお届けします。現場で押さえたい動きを、わかりやすく整理します。
noteで最新ニュースを読む ↗